








V tomto článku
- Prečo je TPM viac než preventívna údržba?
- Osem pilierov: rôzne úlohy v jednom programe
- Vyberte pilotný projekt so skutočným výrobným problémom
- Dohodnite sa, kto zasiahne, keď operátor zistí problém
- Obnovte základný stav a zabezpečte jednotný postup starostlivosti
- Vyhraďte dohodnutej údržbe miesto v pláne výroby
- Príklad: od zistenia problému až po zlepšenie
- Merajte straty, nielen plnenie kontrolného zoznamu
- Vyhodnoťte pilotný projekt a rozšírte to, čo skutočne funguje
- Uľahčite koordináciu TPM s výrobou pomocou systému SkyPlanner
Totálne produktívna údržba (TPM) je celopodnikový prístup k zvyšovaniu efektívnosti zariadení prostredníctvom bežnej starostlivosti, plánovanej údržby a neustáleho zlepšovania. Operátori, špecialisti údržby, technici a manažéri spoločne predchádzajú stratám na zariadeniach, ktoré narúšajú riadny chod výroby.
Náročné je zabezpečiť, aby táto spoločná zodpovednosť fungovala aj počas vyťaženej zmeny. Operátor opäť nahlási rovnaké krátke zastavenie. Údržba vie, že stroj si vyžaduje zásah. Výroba potrebuje dokončiť ďalšiu zákazku. Ak za riešenie nikto nezodpovedá a nie je naň vyhradený čas, zistenie zostane len ďalším zápisom v evidencii.
Zmysluplný program TPM tieto činnosti prepája: rozpoznať odchýlku od normálneho stavu, určiť zodpovednosť za riešenie, vykonať potrebné práce a overiť, či sa strata opakuje. Začnite v jednej zvládnuteľnej oblasti a zaveďte v nej celý tento postup skôr, než ho rozšírite na celý závod.
Prečo je TPM viac než preventívna údržba?
Preventívna údržba pomáha predchádzať poruchám pomocou úkonov vykonávaných vo vhodných intervaloch. TPM zahŕňa aj túto prácu, no presahuje rámec oddelenia údržby aj samotného predchádzania poruchám.
Slovo „totálne“ má tri dôležité významy. Zapájajú sa ľudia z celého podniku, straty na zariadeniach sa riešia ako celok a skúsenosti sa využívajú počas celého životného cyklu zariadenia. Operátori prispievajú znalosťou každodenných prevádzkových podmienok, špecialisti odbornosťou v diagnostike a údržbe, technici zlepšujú zariadenia a pracovné metódy a vedenie určuje priority a zabezpečuje zdroje.
Medzi straty patria dlhé prestoje, čas na prestavenie a nastavenie, krátke zastavenia, znížená prevádzková rýchlosť, nepodarky a prepracovanie. Aj stroj, ktorý sa nikdy nepokazí, môže plytvať kapacitou, ak beží pomaly alebo vyrába diely vyžadujúce opravu. TPM vedie tím k tomu, aby týmto stratám porozumel a znižoval ich, nie iba vykazoval bezproblémovú údržbu.
Prínosom je produktívny čas, na ktorý sa dá lepšie spoľahnúť. Menej opakovaných prerušení a chýb spôsobených zariadením znamená menej premárneného materiálu, menej havarijných zásahov a spoľahlivejší základ na uspokojovanie dopytu zákazníkov. Tím však stále musí rozhodnúť, ako túto kapacitu využiť rentabilne. Výroba nepotrebných zásob nie je zlepšením len preto, že stroj zostáva v chode.
Osem pilierov: rôzne úlohy v jednom programe
TPM sa bežne opiera o osem pilierov, ktoré podporuje organizácia pracoviska, napríklad metódou 5S: triediť, usporiadať, čistiť, štandardizovať a udržiavať. Piliere vyjadrujú šírku programu. Neznamenajú, že musíte v jeden deň spustiť osem veľkých projektov.
| Pilier TPM | Účel v praxi |
|---|---|
| Autonómna údržba | Vyškoliť operátorov na vykonávanie vymedzenej bežnej starostlivosti, rozpoznávanie odchýlok a odovzdávanie prác mimo ich oprávnení príslušným odborníkom. |
| Plánovaná údržba | Pripraviť a vykonať vhodnú údržbu skôr, než zhoršovanie stavu spôsobí výpadok výroby, ktorému sa dalo predísť. |
| Cielené zlepšovanie | Spojiť ľudí z príslušných profesií, aby odstránili konkrétnu opakovanú stratu na zariadení a overili výsledok zmeny. |
| Údržba zameraná na kvalitu | Udržiavať zariadenia v stave, ktorý umožňuje vyrábať vyhovujúce výrobky, namiesto opakovaného dodatočného vytrieďovania chybných výrobkov. |
| Riadenie zariadení v počiatočných fázach | Využívať skúsenosti z prevádzky a údržby pri špecifikácii, nákupe a zavádzaní zariadení. |
| Školenie a vzdelávanie | Rozvíjať zručnosti potrebné na obsluhu, kontrolu, údržbu a zlepšovanie zariadení. |
| Bezpečnosť, zdravie a životné prostredie | Začleniť bezpečné pracovné podmienky a zodpovednosť za životné prostredie do starostlivosti o zariadenia a ich zlepšovania. |
| TPM v administratíve | Zlepšovať podporné činnosti, napríklad tok informácií, nákup a schvaľovanie, aby nebrzdili efektívnu výrobu a údržbu. |
Pomocou tohto prehľadu posúďte navrhovaný program. Ak pozostáva iba z kontrolných zoznamov čistenia, kto odstráni zdroj opakovaného znečistenia? Ak zahŕňa iba odborné údržbárske práce, ako si operátori všimnú vznikajúci problém a ako ho nahlásia? Ak správny náhradný diel nikdy nie je k dispozícii, ktorý postup nákupu alebo prípravy treba zmeniť?
Piliere prepája konkrétny problém zariadenia, ktorý sa rieši. To je užitočnejší východiskový bod, než zadať každému oddeleniu prípravu prezentácie o jeho pilieri.
Vyberte pilotný projekt so skutočným výrobným problémom
Vyberte oblasť, v ktorej by zlepšenie výkonnosti zariadenia malo význam a kde môže prácu vykonať tím zložený z ľudí z rôznych útvarov. Bunka alebo stroj, pri ktorých je rozsah prác zvládnuteľný a opakovaným stratám možno porozumieť, sú zvyčajne lepším prostredím na učenie než celopodnikové zavádzanie bez jasne určenej zodpovednej osoby.
Nevyberajte si len podľa toho, čo je najjednoduchšie. Málo vyťažený stroj sa možno ľahko čistí, no veľa neukáže o tom, ako budú výroba a údržba spolupracovať pod bežným tlakom. Naopak, zariadenie s kritickým významom pre bezpečnosť alebo veľmi zložité zariadenie môže potrebovať odbornú prípravu, kým bude vhodné na prvý pilotný projekt.
Spolu s vedúcim výroby, vedúcim údržby a operátormi spíšte stručnú dohodu o pilotnom projekte. Uveďte zariadenie, stratu, ktorú chcete riešiť, osobu zodpovednú za napredovanie, zapojených ľudí a dostupný čas a zdroje. Ak problém zasahuje do pôsobnosti kvality alebo technického oddelenia, zapojte aj ich zástupcov.
Skôr než zmeníte spôsob práce, zdokumentujte východiskový stav. Zaznamenajte, kedy strata vzniká, na ako dlho prerušuje výrobu, ktorého výrobku alebo prevádzkových podmienok sa týka a čo sa vie o jej príčine. Rozlišujte medzi pozorovaním a diagnózou: „stroj sa zastavil pri nábehu“ je záznam udalosti, nie dôkaz, že ju spôsobil operátor, súčiastka alebo materiál.
Zvoľte dostatočne dlhé hodnotiace obdobie, aby zahŕňalo reprezentatívne prevádzkové podmienky aj zmeny výrobkov. Dohodnite sa, aké zlepšenie by odôvodnilo rozšírenie pilotného projektu, bez preberania univerzálneho cieľa OEE či sľubovania pevného percentuálneho zlepšenia.
Dohodnite sa, kto zasiahne, keď operátor zistí problém
Autonómna údržba znamená, že vyškolení operátori preberajú zodpovednosť za vymedzenú starostlivosť o zariadenie, nie za všetky údržbárske práce. Program musí jasne rozlišovať medzi bežnými kontrolami, povolenými nastaveniami a prácami, ktoré vyžadujú odborníka.
Pri každom úkone určte, čo treba skontrolovať alebo vykonať, aký je normálny stav, kedy sa úkon vykonáva a ako reagovať na zistenú odchýlku. Podľa potreby doplňte zrozumiteľnú názornú pomôcku alebo pracovný návod. Ak pokyn hovorí iba „skontrolujte stroj“, pracovník sa pri najdôležitejších rozhodnutiach musí spoliehať na vlastnú pamäť.
Určte, ako sa zistenie dostane k zodpovednej osobe. Uveďte stroj, miesto, pozorovaný stav a vplyv na výrobu. Operátor musí mať jasný postup na hlásenie naliehavých problémov a možnosť sledovať menej naliehavé zistenia až po ich vyriešenie. Rastúci počet nevyhodnotených štítkov s hláseniami neznamená spoločnú zodpovednosť.
Údržba by mala určiť technický postup riešenia a pomôcť so zaškolením operátorov na dohodnuté úkony. Vedúci musí umožniť vykonávanie kontrol počas zmeny, nie očakávať, že sa na ne popri ostatnej práci nejako nájde voľný čas. Manažéri riešia konflikty pri prideľovaní zdrojov a sledujú, či sa opatrenia dokončujú, nielen či sú podpísané kontrolné zoznamy.
Tieto hranice stanovte podľa schválených postupov pre dané zariadenie a platných bezpečnostných opatrení. Niektoré kontroly možno vykonať zvonka počas bežnej prevádzky, iné vyžadujú zastavený stroj odpojený od zdrojov energie a kvalifikovaný personál. Označenie TPM tieto požiadavky nemení ani neoprávňuje na vstup do nebezpečných priestorov.
Obnovte základný stav a zabezpečte jednotný postup starostlivosti
V pilotnej oblasti vykonajte spoločnú obhliadku s operátormi a údržbou. Obnovte základný stav potrebný na spoľahlivú prevádzku a zmysluplné kontroly. Zistené nedostatky odstráňte príslušnými prácami vykonávanými oprávnenými osobami.
Čistenie má v tomto prípade diagnostický účel: môže uľahčiť odhalenie únikov, poškodenia či nezvyčajného opotrebenia. Usporiadanie náradia a prístupových miest uľahčuje dôsledné vykonávanie schválenej starostlivosti. Ani jedno by sa nemalo zmeniť na kozmetickú úpravu, ktorá ponechá samotnú príčinu straty bez riešenia.
Zistenia tímu využite na zlepšenie bežného postupu. Ak nečistoty opakovane zakrývajú kontrolné miesto, preskúmajte, prečo sa tam hromadia. Ak sa kontrola pravidelne vynecháva pre nepraktický prístup, požiadajte technické oddelenie a údržbu o zlepšenie metódy namiesto toho, aby ste len pridali ďalšiu pripomienku.
Vyškoľte ľudí, ktorí budú úkony vykonávať, na všetkých dotknutých zmenách. Nech predvedú nielen samotný úkon, ale aj spôsob rozhodovania: ako vyzerá normálny stav a čo by ich viedlo k zastaveniu stroja alebo privolaniu pomoci? Nejasné pokyny upravte, kým je rozsah pilotného projektu ešte malý.
Zachovajte prehľad o nadväzujúcich odborných zásahoch. Každé nevyriešené zistenie potrebuje zodpovednú osobu, ďalší krok a primeraný termín. Po dokončení opravy alebo zlepšenia overte, čo sa zmenilo a či treba aktualizovať aj súvisiaci návod na starostlivosť alebo údržbársky úkon.
Vyhraďte dohodnutej údržbe miesto v pláne výroby
Zistenie problému prináša hodnotu iba vtedy, ak ho závod dokáže riešiť. Keď údržba dohodne zásah, výroba musí zohľadniť, kedy príslušný stroj alebo nástroj nebude k dispozícii. Ak toto rozhodnutie zostane iba v samostatnom kalendári údržby, pri príchode urgentnej zákazky hrozí ďalší spor.
Práve tu SkyPlanner APS pomáha premieňať záväzky TPM na realizovateľné výrobné plány. Zaznamenajte dohodnutý termín údržby stroja ako výnimku v kalendári pracoviska. Tým sa zmení dostupná kapacita a Arcturus, umelá inteligencia systému SkyPlanner na rozvrhovanie výroby, môže následne prepočítať výrobný plán so zohľadnením tejto zmeny. Aj nástroje majú termíny údržby, ktoré ovplyvňujú ich dostupnosť pre operácie, pri ktorých sú potrebné.
Jednotlivé operácie určujú výrobný postup, vhodné pracoviská, trvanie a vzájomné závislosti. Keď sú tieto väzby súčasťou spoločného plánu, dôsledky zásahu sa premietnu aj do nadväzujúcich operácií, namiesto toho, aby sa prejavili iba ako voľné miesto v kalendári jedného stroja. Výsledné poradie si môžete skontrolovať v Ganttovom diagrame.
Priority a dohodnuté rozhodnutia o výrobe zostávajú vo vašich rukách. Arcturus prepočíta rozvrh so zohľadnením vzájomných väzieb, takže pri každej zmene termínu údržby nemusíte ručne upravovať poradie operácií na jednotlivých strojoch.
Príklad: od zistenia problému až po zlepšenie
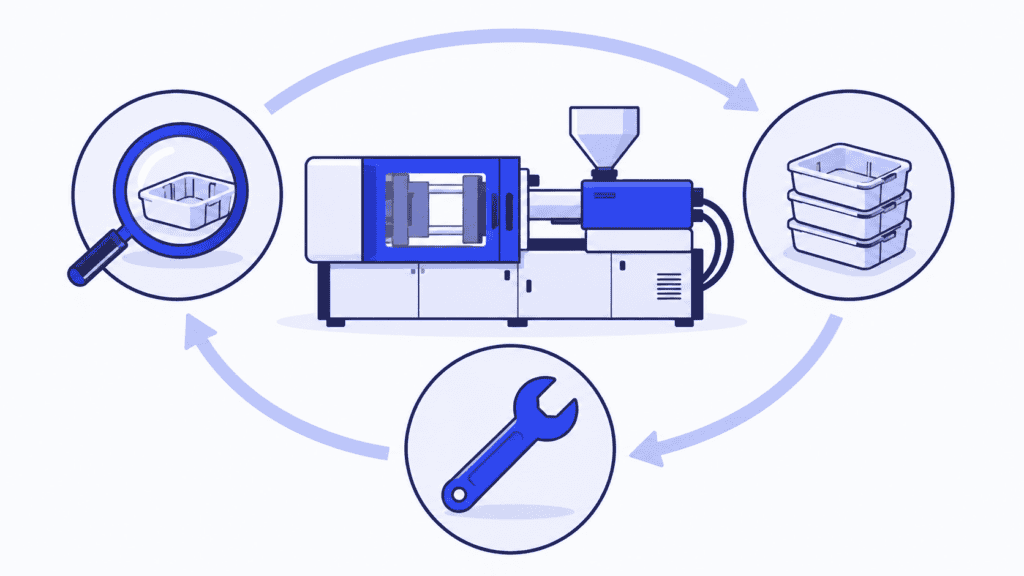
Predstavte si bunku na vstrekovanie plastov, v ktorej sa opakujú krátke zastavenia a pri rozbehu vznikajú nepodarky. Pilotný tím si tieto javy vyberie ako prvú stratu, ktorú preskúma, namiesto toho, aby vydal všeobecný pokyn na zvýšenie využitia stroja.
Operátori pri dohodnutých kontrolách zaznamenávajú zistený stav. Údržba a technické oddelenie preskúmajú opakujúci sa problém a zistia, že forma potrebuje zásah. Dohodnú rozsah prác, obdobie nedostupnosti a kontroly potrebné pred jej návratom do výroby.
Plánovač zaznamená termíny údržby danej formy v systéme SkyPlanner a prepočíta plán. Presun operácie na iný vstrekovací stroj obmedzenie nevyrieši, ak je na ňu stále potrebná tá istá nedostupná forma. Tím preverí dotknuté zákazky vrátane nadväzujúcej montáže či balenia a rozhodne, ktoré záväzky voči zákazníkom treba riešiť.
Po zásahu pilotný tím overí, či sa pri porovnateľných výrobných podmienkach opakujú zastavenia a nepodarky pri rozbehu. Ak áno, pokračuje v hľadaní príčiny. Ak sa zlepšenie udrží, tím aktualizuje príslušné postupy starostlivosti a údržby a podelí sa o získané poznatky.
Takto vyzerá cyklus TPM v praxi. Pozorovanie, technické práce, rozhodnutie o výrobe aj výsledok sú súčasťou jedného úsilia o zlepšenie. SkyPlanner podporuje výrobnú časť tým, že dohodnuté zníženie kapacity zachováva v tom istom rozvrhu ako zákazky, ktoré ovplyvňuje.
Merajte straty, nielen plnenie kontrolného zoznamu
Celková efektívnosť zariadenia, čiže OEE, spája dostupnosť, výkon a kvalitu. Pomáha odhaliť, či zariadenie stráca produktívny čas v dôsledku zastavení, pomalého chodu alebo nevyhovujúcich výrobkov. Opatrenia vyberajte podľa konkrétnych strát, ktoré sú za výsledkom. Samotné súhrnné percento vám nepovie, čo treba zmeniť.
V pilotnom projekte použite malý súbor ukazovateľov, ktorý odpovie na tri otázky:
- Dodržiavajú sa stanovené postupy? Overte, či sa dohodnutá starostlivosť zo strany operátorov, nadväzujúce odborné práce a plánované zásahy vykonávajú podľa zámeru.
- Mení sa strata, na ktorú ste sa zamerali? Sledujte konkrétne opakované zastavenia, prestoje, straty rýchlosti alebo chyby súvisiace so zariadením, ktoré má pilotný projekt riešiť.
- Prináša to úžitok výrobe? Vyhodnoťte vplyv na množstvo vyhovujúcich výrobkov, nadčasy, prácu čakajúcu na nadväzujúcich pracoviskách a dohodnuté dodávky.
Používajte rovnaké definície a zachovajte porovnateľné podmienky. Zmena výrobného mixu, plánovaného výrobného času alebo metódy merania môže zmeniť výsledok OEE bez toho, aby dokazovala účinnosť opravy. Priemer môže tiež zakryť poruchu, ktorá pri jednom výrobku alebo na jednej zmene zostáva závažná.
Nezlepšujte výsledok tým, že z porovnania vyradíte nevyhnutnú údržbu alebo budete vyrábať na sklad výrobky, ktoré žiadny zákazník nepotrebuje. Cieľom je spoľahlivá a bezpečná výroba vyhovujúcich výrobkov, nie číslo odtrhnuté od skutočných objednávok.
Nevyriešeným zisteniam venujte rovnakú pozornosť ako grafu vývoja ukazovateľov. Ak operátori opakovane hlásia problém a nedostávajú žiadnu odozvu, program ich učí, že hlásenie nemá zmysel. Dôsledná spätná väzba je dôležitá na udržanie ich zapojenia.
Vyhodnoťte pilotný projekt a rozšírte to, čo skutočne funguje
S ľuďmi zodpovednými za pilotný projekt pravidelne usporadúvajte krátke hodnotiace stretnutia. Preberte nové zistenia, opatrenia po termíne, najbližší dohodnutý zásah a vývoj strát. Sústreďte sa na rozhodnutia: kto čo urobí ako ďalšie a akú podporu alebo čas vyčlenený z výroby bude potrebovať?
Pred rozšírením overte, či zavedené postupy fungujú aj pri striedaní zmien, neprítomnosti pracovníka a vysokom výrobnom zaťažení. Skontrolujte, či sú pokyny použiteľné, operátori rozumejú rozsahu svojich oprávnení a odborníci stíhajú riešiť zistené problémy. Ak úspech závisí od jedného nadšenca, ktorý neformálne dohliada na plnenie každej úlohy a neustále ho pripomína, najprv upevnite proces.
Získané poznatky uplatnite v ďalšej vhodnej oblasti, no nekopírujte všetky kontroly ani intervaly bez úprav. Rôzne zariadenia majú rôzne spôsoby zlyhania, požiadavky na prístup aj potreby údržby. Zachovajte princíp spoločnej zodpovednosti aj postupy školenia, reagovania na zistenia a vyhodnocovania; technický obsah prispôsobte.
Opakujúce sa ťažkosti zohľadnite aj pri rozhodovaní o nákupe a úpravách zariadení. Stroj, ktorý sa ťažko kontroluje, čistí alebo udržiava, znamená ďalšiu prácu v budúcnosti. Keď operátorov a údržbu zapojíte do špecifikácie nového zariadenia, ich skúsenosti využijete aj mimo aktuálneho pilotného projektu.
Uľahčite koordináciu TPM s výrobou pomocou systému SkyPlanner
Program TPM potrebuje čas na dohodnuté práce, nie druhý plán, ktorý musí výroba ručne zosúlaďovať. Vyberte si SkyPlanner, keď potrebujete tieto zásahy koordinovať so skutočnými výrobnými postupmi zákaziek a prioritami dodávok. Spoločný prehľad kapacít a rozvrhu umožňuje plánovačovi vidieť dôsledky pre výrobu a udržiavať poradie operácií aktuálne bez toho, aby musel nanovo zostavovať poradie na každom pracovisku.
Prínos takéhoto spoločného prehľadu ukazuje fínsky výrobca potravinových obalov Fredman Operations. Predtým jeho plánovač určoval priority bez presného prehľadu o tom, kedy sa stroje uvoľnia a aká kapacita je dostupná na jednotlivých zmenách. Po prepojení systému SkyPlanner so systémami L7 a LTR sa kapacita strojov aj časové zaradenie operácií zobrazujú spoločne v Ganttovom diagrame. Fredman uvádza rýchlejšie reakcie na zmeny rozvrhu a menšiu potrebu nadčasov. Praktickým prínosom je spoločný podklad na rozhodovanie o tom, čo výroba dokáže zvládnuť, namiesto ďalšieho kola ručných výpočtov.
SkyPlanner sa prostredníctvom otvoreného REST API integruje s akýmkoľvek systémom ERP alebo MES, takže lepšia koordinácia môže vychádzať z vašich existujúcich údajov o zákazkách a výrobe.
Rezervujte si ukážku systému SkyPlanner a pripravte si jeden zásah na stroji alebo nástroji, ktorý váš tím TPM dohodol, a jednu zákazku, ktorá daný stroj alebo nástroj využíva. Pozrite sa, ako obdobie nedostupnosti zmení poradie výroby, čo sa stane s nadväzujúcimi operáciami a ktoré rozhodnutia o dodávkach si vyžadujú vašu pozornosť. Ak sa chcete najprv oboznámiť so spôsobom rozvrhovania, vyskúšajte SkyPlanner s ukážkovými údajmi.
Jussi Mäntylä
Špecialista na plánovanie výroby, SkyPlanner


