








Šajā rakstā
- Kas ir Andon sistēma ražošanā?
- Nodrošiniet, lai signālam sekotu rīcība
- Vai Andon auklas pavilkšana aptur līniju?
- Sāciet vienā ražošanas zonā un skaidri vienojieties par reaģēšanu
- Padariet signālu viegli saprotamu
- Fiziska vai digitāla Andon sistēma: izvēlieties pēc reaģēšanas vajadzībām
- Piemērs: viena iekārta apstājas, ietekmēti vairāki pasūtījumi
- Pārplānojiet saistītos darbus ar SkyPlanner
- Vērtējiet, vai palīdzība tiek sniegta un problēmas neatkārtojas
- Nākamā apstiprinātā pārtraukuma gadījumā pielāgojiet vienotu kopējo plānu
Sākums » Resursi » Andon sistēma ražošanā: no signāla līdz rīcībai
Aptuvenais lasīšanas laiks: 11 minūtes
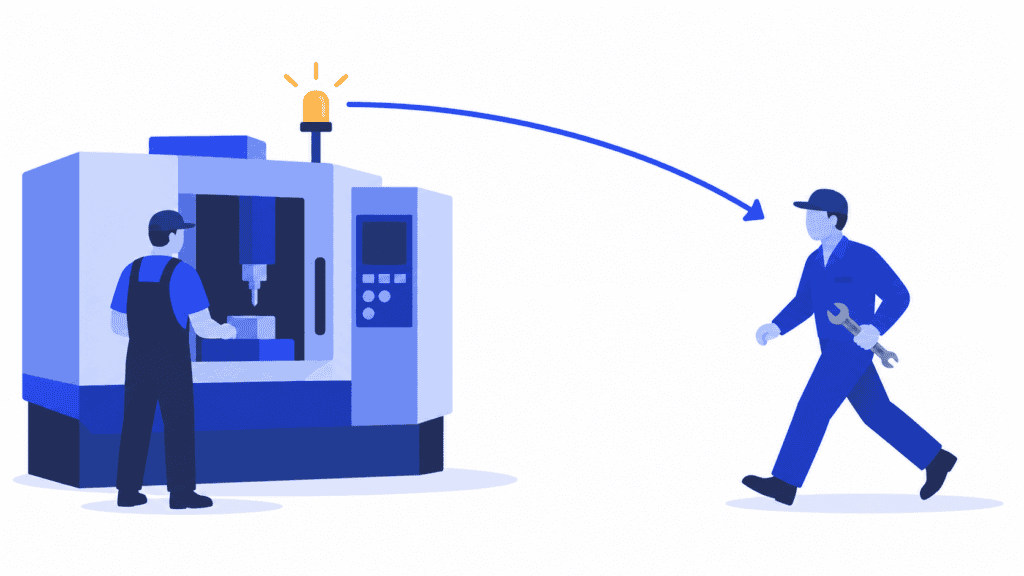
Operators signalizē par problēmu. Gaismas signāls mainās, cilvēki to pamana, bet darbs joprojām gaida. Tehniskās apkopes dienests pieņem, ka jautājumu risina maiņas vadītājs, savukārt vadītājs domā, ka kāds jau ir izsaucis apkopes speciālistus. Tikmēr nākamā nodaļa turpina gatavot darbu iekārtai, kas nevar darboties.
Tieši šis pārrāvums saziņā ir jānovērš labi strādājošai Andon sistēmai. Ražošanā Andon padara novirzes pamanāmas un pievērš uzmanību vietai, kur vajadzīga palīdzība. Sistēmas vērtību nosaka turpmākā rīcība: kāds uzņemas atbildību, piesaista vajadzīgo palīdzību un apstiprina, kad process atkal ir gatavs darbam.
Ražošanas vadītājam jārēķinās arī ar citām sekām. Apstiprināts darbības pārtraukums var ietekmēt ne tikai apturēto operāciju, bet arī vairāku klientu pasūtījumu izpildes secību. SkyPlanner APS palīdz pārplānot savstarpēji saistītos darbus atbilstoši jaudas izmaiņām, lai rūpnīca strādātu pēc vienota plāna, nevis vairākiem steigā sastādītiem steidzamo darbu sarakstiem.
Kas ir Andon sistēma ražošanā?
Andon ir vizuālās vadības metode, kas parāda ražošanas statusu un signalizē par novirzi vai vajadzību pēc palīdzības. Auklas pavilkšana, pogas nospiešana vai iekārtas signāls var iedarbināt gaismas indikatoru vai parādīt paziņojumu uz tablo vai citā veidā, norādot, kur vajadzīga uzmanība. Nosaukums cēlies no japāņu vārda, kas apzīmē lukturi, un ir cieši saistīts ar Toyota ražošanas sistēmu.
Būtiskā informācija ir vienkārša: kur ir problēma, kāda palīdzība vajadzīga un kurš reaģē? Atkarībā no procesa signāls var norādīt uz iekārtas darbības traucējumu, iespējamu kvalitātes problēmu, trūkstošu komponentu vai to, ka operators netiek līdzi noteiktajai darba izpildes secībai.
Andon tablo var rādīt arī plānoto un faktisko izlaidi. Taču rezultātu attēlošana vēl nav pilnvērtīga reaģēšanas sistēma. Ja pēc signāla nosūtīšanas operatoram jāatstāj darba centrs un jāmeklē vadītājs, svarīgākais saziņas uzdevums joprojām nav atrisināts.
Divu radniecīgu jēdzienu salīdzinājums palīdz precizēt Andon mērķi:
- Andon un ražošanas informācijas panelis: panelis sniedz atlasītu ražošanas informācijas pārskatu. Andon palīdz nekavējoties reaģēt uz konkrētu situāciju. Viens ekrāns var kalpot abiem mērķiem, taču brīdinājuma parādīšana pati par sevi nenosaka, kuram jāreaģē.
- Andon un kanban: kanban dod atļauju vai signālu ražošanai vai krājumu papildināšanai vilkšanas sistēmā. Andon signalizē par statusu vai problēmu, kam jāpievērš uzmanība. Materiālu trūkums var būt iemesls Andon palīdzības izsaukumam, taču tas nenozīmē, ka abas metodes ir savstarpēji aizstājamas.
Andon atbalsta arī jidoka principu: novirzes ir jāatpazīst un jānovērš, nevis jāļauj nekvalitatīviem izstrādājumiem virzīties tālāk procesā. Praksē jāsāk nevis ar iespaidīgāku ekrānu, bet ar vienošanos par to, kas notiek, kad kāds lūdz palīdzību.
Nodrošiniet, lai signālam sekotu rīcība
Labi organizēts Andon process ved no sākotnējā novērojuma līdz pārbaudītam rezultātam. Skaidri nosakiet, kā nododama informācija un atbildība, lai process darbotos arī noslogotā maiņā, ne tikai tad, kad ierastais vadītājs ir turpat blakus.
| Posms | Komandas uzdevums | Kas apliecina informācijas un atbildības nodošanu |
|---|---|---|
| Signalizēšana | Pa norunāto saziņas kanālu norādīt skarto darba vietu un novēroto situāciju. | Attiecīgais atbildīgais darbinieks var saprast, kur vajadzīga palīdzība. |
| Izsaukuma pieņemšana | Norīkotais darbinieks uzņemas atbildību un paziņo operatoram, ka izsaukums ir saņemts. | Ir konkrēts atbildīgais; saņemšanas apstiprinājums netiek uzskatīts par problēmas novēršanu. |
| Reaģēšana un papildu palīdzības piesaiste | Novērtēt situāciju, piesaistīt atbilstošo speciālistu un rīkoties saskaņā ar norunāto reaģēšanas kārtību ražošanā. | Ir skaidra nākamā darbība, atbildīgā persona un tas, kad tiks sniegta nākamā informācija. |
| Darbības atjaunošana un pārbaude | Pirms atgriešanās normālā darba režīmā pārliecināties, ka ir izpildītas nepieciešamās iekārtas, procesa un kvalitātes pārbaudes. | Atbildīgie darbinieki apstiprina gatavību darbam, nevis tikai to, ka gaismas indikators ir atiestatīts. |
| Atgriezeniskā saite un uzlabojumi | Paziņot komandai, kas ir mainījies, un norīkot atbildīgos par vēl veicamo izpēti vai korektīvajiem darbiem. | Operators zina rezultātu, un atkārtotām problēmām ir paredzēta turpmāka rīcība. |
Par sākotnējo reaģēšanu norīkojiet darbinieku, kurš savā amatā patiešām var rīkoties. “Visi maiņas darbinieki” ir vērotāji, nevis konkrēts atbildīgais. Komandas vadītājs var pieņemt sākotnējo izsaukumu un koordinēt tehniskās apkopes, kvalitātes vai materiālu piegādes speciālistu darbu; citā rūpnīcā katras kategorijas izsaukumus var uzreiz uzticēt attiecīgajam dienestam. Abos gadījumos vajadzīgs aizvietotājs, ja ierastais atbildīgais nav klāt vai jau ir aizņemts.
Nododot jautājumu tālāk, saglabājiet skaidru atbildību. Ja vadītājs izsauc tehniskās apkopes dienestu, vienojieties, kurš joprojām atbild par aktuālās informācijas sniegšanu ražošanai. Ziņas pārsūtīšana nedrīkst radīt situāciju, kurā operators gaida, jo neviena no nodaļām nav uzņēmusies atbildību.
Ātri apstipriniet izsaukuma saņemšanu, taču nesteidzieties to slēgt tikai laba rādītāja dēļ. “Esmu pamanījis” un “process ir atjaunots” ir divi atšķirīgi notikumi. To nošķiršana neļauj zaļam indikatoram slēpt nepabeigtu darbu.
Vai Andon auklas pavilkšana aptur līniju?
Tas ir atkarīgs no sistēmas un ražošanas procesa uzbūves. Andon izsaukums var būt lūgums pēc palīdzības, kamēr darbs turpinās saskaņā ar apstiprinātajiem nosacījumiem, vai arī tas var būt saistīts ar apturēšanu. Toyota pieejā ar apturēšanu noteiktā pozīcijā izsaukums piesaista palīdzību, bet neatrisināta problēma noved pie apturēšanas iepriekš noteiktā pozīcijā. Nav universāla noteikuma, ka katra auklas pavilkšana uzreiz aptur jebkuru iekārtu.
Savā procesā nošķiriet trīs lēmumus: palīdzības pieprasīšanu, lēmumu par to, vai ražošana drīkst turpināties, un atļauju atgriezties normālā darba režīmā. Pirms signāla ieviešanas vienojieties par atbildīgajiem un nosacījumiem.
Andon paziņojums pats par sevi nav avārijas apturēšanas vai iekārtas izolēšanas no enerģijas avotiem funkcija. Faktiskajai rīcībai jāatbilst konkrētās iekārtas apturēšanas, izolēšanas un atkārtotas palaišanas kārtībai. Nepārņemiet citas rūpnīcas auklas darbības principu vai reaģēšanas intervālu kā vispārīgu drošības procedūru.
Vadībai secinājums ir vienkāršs: darbiniekiem jābūt pārliecībai, ka ziņošana par pamatotām bažām nodrošinās atbalstu. Ja katram izsaukumam seko pārmetumi par zaudētu izlaidi, sistēma mudina klusēt tieši tad, kad savlaicīga informācija būtu visnoderīgākā.
Sāciet vienā ražošanas zonā un skaidri vienojieties par reaģēšanu
Izvēlieties ražošanas šūnu vai līniju, kur palīdzības kavēšanās ir regulāra problēma. Kopā ar operatoriem, maiņas vadītāju un iesaistītajiem dienestiem izskatiet kādu nesenu gadījumu. Noskaidrojiet, kur īsti radās kavējums: situācijas atpazīšanā, atbildīgā atrašanā, izsaukuma pieņemšanā, speciālista piesaistē vai lēmumā par skarto darbu turpmāko izpildi.
Pēc tam vienojieties par īsu rīcības kārtību:
1. Nosakiet situācijas, kurās jāizsauc palīdzība. Balstieties uz atpazīstamiem novērojumiem, nevis diagnozēm, ko operators vēl nevar noteikt. “Atkārtota neparedzēta iekārtas apstāšanās” ir noderīgāks formulējums nekā prasība apstiprināt komponenta atteici.
2. Sākotnējam ziņojumam jābūt īsam. Norādiet darba vietu, problēmas kategoriju un pašreizējo ražošanas stāvokli. Detalizētus cēloņus fiksējiet vēlāk, nevis lieciet operatoram, kurš gaida palīdzību, aizpildīt garu atskaiti.
3. Katrā maiņā nosakiet pirmo atbildīgo un viņa aizvietotāju. Paredziet pārtraukumus, prombūtni un vienlaicīgus izsaukumus. Pārbaudiet, vai darbinieki var saņemt un atpazīt signālu savās faktiskajās darba vietās.
4. Nosakiet reaģēšanas un papildu palīdzības piesaistes nosacījumus. Vienojieties, kas notiek, ja neviens nepieņem izsaukumu, problēma paliek neatrisināta vai tās sekas kļūst nopietnākas. Vadieties pēc procesa vajadzībām un pieejamā atbalsta, nevis patvaļīgi noteikta universāla laika limita.
5. Nosakiet izsaukuma slēgšanas un informācijas nodošanas kārtību plānošanai. Precizējiet, kurš apstiprina darbības atjaunošanu, kurš informē operatoru un kurš aktualizē jaudu vai atlikušo darbu, ja ir ietekmēts ražošanas plāns.
Izmēģiniet šo kārtību kopā ar cilvēkiem, kuri to izmantos. Pārbaudiet, kā tā darbojas, ja izsaukums paliek neatbildēts, atbildīgais ir aizņemts vai notiek maiņu nomaiņa. Ja izdošanās ir atkarīga no tā, vai kāds atceras privātu tālruņa numuru, reaģēšanas kārtība vēl nav uzticama.
Padariet signālu viegli saprotamu
Izmantojiet nelielu skaitu statusu, kurus cilvēki spēj atšķirt no savas darba vietas. Piemēram, uz vietas var vienoties atsevišķi apzīmēt normālu darbību, palīdzības pieprasījumu un apturētu ražošanu. Vienojieties par nozīmi, izvietojiet skaidrojumu darba vietas tuvumā un apmāciet visas maiņas. Informāciju, kas cilvēkiem vajadzīga arī vārdos vai simbolos, nedrīkst nodot tikai ar krāsu.
Nepieņemiet, ka sarkana vai dzeltena gaisma visās rūpnīcās nozīmē vienu un to pašu. Noderīgs standarts ir vienota izpratne jūsu procesā. Papildu krāsas un skaņas ir vērts ieviest tikai tad, ja tās palīdz atbildīgajam izvēlēties atšķirīgu rīcību.
Fiziska vai digitāla Andon sistēma: izvēlieties pēc reaģēšanas vajadzībām
Aukla, poga un labi redzams gaismas signāls var būt piemērots risinājums, ja atbildīgais darbinieks atrodas tuvumā un signāls skaidri norāda konkrēto darba vietu. Digitāli paziņojumi var palīdzēt, ja atbildīgie pārvietojas starp ražošanas zonām, reaģēšanā iesaistīti vairāki atbalsta dienesti vai komandai vajadzīga uzticama notikumu vēsture.
Abas pieejas vērtējiet pēc vieniem un tiem pašiem praktiskajiem jautājumiem. Vai operators var viegli izsaukt palīdzību? Vai izsaukums sasniedz īsto cilvēku? Vai ir redzams, ka kāds ir uzņēmies atbildību par izsaukumu? Vai komanda var atšķirt vēl neatrisinātu izsaukumu no procesa, kura darbība ir atjaunota? Kas notiek, ja saziņas kanāls nav pieejams?
Izvērtējot digitālu sistēmu, pārbaudiet, kā tiek norīkots atbildīgais, kā notiek eskalācija, kā tiek fiksēts notikumu laiks un kāda informācija pieejama turpmākajām darbībām. Vairāk paziņojumu ne vienmēr ir labāk: ja par katru notikumu ziņo visiem, ir grūtāk pamanīt izsaukumu, kam nepieciešama tūlītēja uzmanība.
Vispirms vienojieties par reaģēšanas kārtību un tikai tad izvēlieties tehnoloģiju. Automatizējot neskaidru atbildības nodošanu, neskaidrība vienkārši izplatās ātrāk.
Piemērs: viena iekārta apstājas, ietekmēti vairāki pasūtījumi
Iedomāsimies mehāniskās apstrādes cehu, kurā operators apstrādes centrā konstatē atkārtotu kļūmi un veic Andon izsaukumu saskaņā ar norunāto kārtību. Signāls norāda konkrēto darba vietu. Maiņas vadītājs pieņem izsaukumu, pārbauda konstatēto situāciju un iesaista tehniskās apkopes dienestu. Darbības ar iekārtu veic saskaņā ar tai apstiprinātajām procedūrām.
Tehniskās apkopes dienests apstiprina, ka remonta laikā iekārta nebūs pieejama. Plānotājam tagad jāatbild uz citu jautājumu nekā tehniķim: kā organizēt pārējo ražošanu, kamēr šī jauda nav pieejama?
Vienam no ietekmētajiem pasūtījumiem vēl jāveic mehāniskā apstrāde, pārbaude un iepakošana. Cita nodaļa gatavojas sākt darbu, kas pēc tam nonāktu rindā pie apstājušās iekārtas. Pirmo pasūtījumu var pārcelt uz citu iekārtu tikai tad, ja šo resursu ir atļauts izmantot attiecīgajai operācijai un tam ir pieejama jauda. Turklāt šāda pārcelšana nobīdītu citus jau ieplānotos darbus.
Plānotājam jāzina apstiprinātais periods, kurā iekārta nebūs pieejama, skartās operācijas faktiskais statuss un pēc pašlaik pieejamās informācijas iespējami precīzi aplēstais darbības atjaunošanas laiks. Ja aplēse mainās, plāns atkal jāatjaunina. Iepriekšējais vidējais remonta ilgums nav solījums, ka arī šis remonts tiks pabeigts tikpat ātri.
Ja pēc tehniskās apkopes darbinieku ierašanās tikai atiestatītu brīdinājumu, visas šīs sekas ražošanai paliktu neatrisinātas.
Pārplānojiet saistītos darbus ar SkyPlanner
SkyPlanner sistēmā resursa nepieejamības periodu reģistrē kā darba centra izņēmumu. Šis laiks vairs netiek ieskaitīts izmantojamajā jaudā. Pēc tam Arcturus, SkyPlanner mākslīgais intelekts ražošanas grafiku sastādīšanai, var pārplānot skartos ražošanas uzdevumus, ņemot vērā pārtraukumu, lai plānotājam nebūtu manuāli jāpārkārto katras iekārtas darbu rinda.
Aprēķinā tiek ņemti vērā konfigurētie darba centri, maiņas, operāciju savstarpējās atkarības un prioritātes. Ganta diagrammā redzama aprēķinātā darbu secība, tāpēc plānotājs var izvērtēt mehāniskās apstrādes operāciju kopā ar tai sekojošajiem darbiem un redzēt, kuriem pabeigšanas datumiem jāpievērš uzmanība.
Jūs nosakāt prioritātes un to, kurus grafika lēmumus nedrīkst mainīt; Arcturus veic aprēķinus šo norādījumu ietvaros. Steidzamam pasūtījumam var piešķirt priekšroku, taču prioritāte neatgūst bojājuma dēļ zaudēto iekārtas darba laiku. Ieguvums ir iespēja kopējā plānā izvērtēt, ko nāksies nobīdīt, pirms dodat nākamo solījumu par piegādi.
Kad atbildīgā komanda apstiprina, ka iekārta atkal ir gatava darbam, atjauniniet reģistrēto pieejamību un vajadzības gadījumā pārrēķiniet grafiku. Informējiet darba veicējus par aktuālo darbu secību. Iekārtas darbības atjaunošana un izpildāms ražošanas plāns ir savstarpēji saistīti, taču atiestatīts gaismas signāls pats par sevi neapstiprina ne vienu, ne otru.
SkyPlanner integrējas ar jebkuru ERP vai MES sistēmu, izmantojot savu atvērto REST API. Tas ļauj ražošanas grafiku sastādīšanā izmantot jūsu esošo informāciju par pasūtījumiem un ražošanu. Šajā darba procesā būtiskākais ir nodot plānošanai apstiprinātas jaudas izmaiņas: tās dod konkrētu pamatu ražošanas plāna pielāgošanai.
Vērtējiet, vai palīdzība tiek sniegta un problēmas neatkārtojas
Izvērtējiet reaģēšanas procesu, nevis tikai signālu skaitu. Atsevišķi mēriet laiku līdz izsaukuma pieņemšanai, laiku līdz iedarbīgas palīdzības sākumam un laiku līdz brīdim, kad pārbaudēs apstiprināta procesa darbības atjaunošana. Šie intervāli atklāj atšķirīgas problēmas, tāpēc tos nevajadzētu apvienot vienā nomierinošā vidējā rādītājā.
Īsi reģistrējiet vietu, konstatēto situāciju, būtisko notikumu laiku, veiktās darbības un turpmākos pasākumus. Ja notikusi apstāšanās, tās ilgumu uzskaitiet pēc vienotas kārtības. Izvērtējiet atkārtotus izsaukumus vienā un tajā pašā darba vietā vai vienādos darba apstākļos: atkārtota atiestatīšana var slēpt cēloni, kas turpina izraisīt problēmu.
Īsās pārrunās ar operatoriem un par reaģēšanu atbildīgajiem jāpieņem konkrēti lēmumi: uz kuru izsaukumu reaģēja pārāk vēlu, kāpēc nenostrādāja aizvietošanas kārtība, kas tehniski jāizpēta un vai pēdējais korektīvais pasākums devis ilgstošu rezultātu. Atkārtotus iekārtu darbības zudumus risiniet plašākas tehniskās apkopes uzlabošanas programmas ietvaros, nevis gaidiet, ka pats gaismas signāls novērsīs nākamo atteici.
Nosakiet mērķus piesardzīgi. Mazāk izsaukumu var nozīmēt mazāk problēmu, taču tas var nozīmēt arī to, ka cilvēki ir pārstājuši ziņot. Ātrāka izsaukuma pieņemšana ir vērtīga tikai tad, ja tai seko palīdzība. Notikuma slēgšanai ir jēga tikai tad, ja gatavība darbam ir patiešām pārbaudīta un atlikušajiem korektīvajiem darbiem ir noteikts atbildīgais.
Nākamā apstiprinātā pārtraukuma gadījumā pielāgojiet vienotu kopējo plānu
Vispirms nodrošiniet uzticamu reaģēšanu uz nākamo Andon izsaukumu: saprotamu signālu, konkrētu atbildīgo, skaidru eskalācijas kārtību un atgriezenisko saiti izsaucējam. Pēc tam nodrošiniet, lai šis process būtu sasaistīts ar ražošanas plānošanu. Remonta komandai nebūtu jānosaka visas rūpnīcas darbu secība, un plānotājam tā nebūtu jāatjauno no atsevišķiem steidzamo darbu sarakstiem.
Izvēlieties SkyPlanner, ja pēc apstiprināta pārtraukuma saistītie pasūtījumi jāpārkārto manuāli. Reģistrējot jaudas izmaiņas un pārrēķinot kopējo ražošanas grafiku, ir vieglāk saskatīt ietekmi uz piegādēm un vajadzīgs mazāk koordinēšanas darba, lai noteiktu nākamo izpildāmo darbu secību.
Piesakiet SkyPlanner demonstrāciju un sagatavojiet vienu nesenu iekārtas darbības pārtraukuma piemēru ar skarto pasūtījumu un tam sekojošajām operācijām. Apskatiet, kā nepieejamības periods maina plānu un kuriem lēmumiem par piegādēm jāpievērš uzmanība. Ja vispirms vēlaties iepazīt grafiku sastādīšanas pieeju, izmēģiniet SkyPlanner ar demonstrācijas datiem.
Jussi Mäntylä
Ražošanas plānošanas speciālists, SkyPlanner


