








Šiame straipsnyje
- Kas yra Andon sistema gamyboje?
- Numatykite, kaip bus reaguojama į signalą
- Ar patraukus Andon virvelę linija sustoja?
- Pradėkite nuo vienos zonos ir aiškaus susitarimo dėl reagavimo
- Pasirūpinkite, kad signalą būtų lengva suprasti
- Fizinė ar skaitmeninė Andon sistema: rinkitės pagal reagavimo poreikius
- Pavyzdys: vienas įrenginio sustojimas paveikia kelis užsakymus
- Perskaičiuokite susijusių darbų grafiką su SkyPlanner
- Vertinkite, ar pagalba suteikiama ir problemos nesikartoja
- Po kito patvirtinto sutrikimo sudarykite vieną bendrą planą
Pradžia » Ištekliai » Andon sistema gamyboje: nuo signalo prie veiksmų
Numatomas skaitymo laikas: 11 minutės
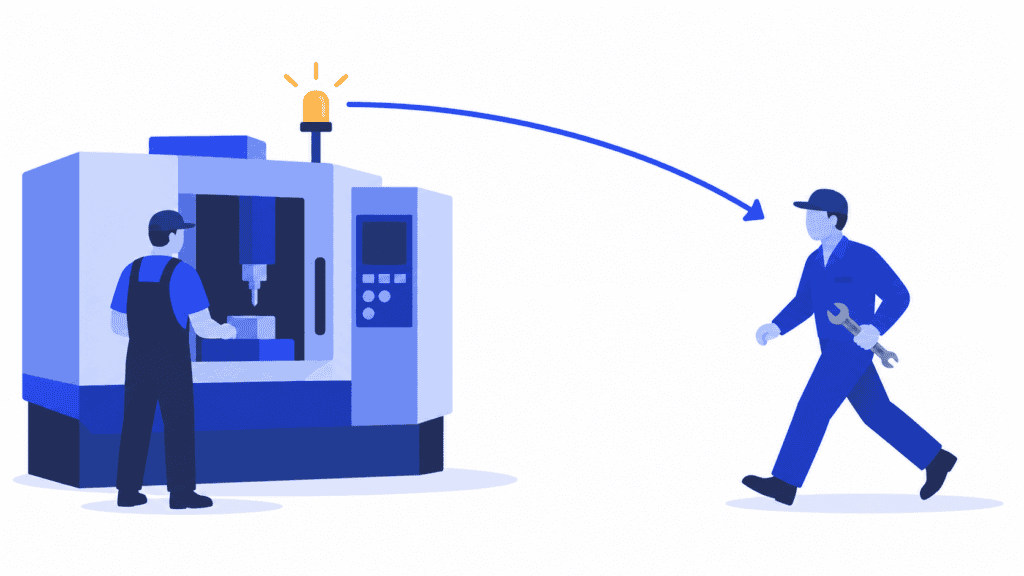
Operatorius praneša apie problemą. Pasikeičia šviesos signalas, žmonės jį pastebi, tačiau užduotis vis dar laukia. Techninės priežiūros darbuotojai mano, kad problemą sprendžia meistras, o šis įsitikinęs, kad kažkas jau iškvietė techninės priežiūros specialistus. Tuo metu kitas padalinys toliau ruošia darbus įrenginiui, kuris negali veikti.
Būtent šią spragą turi pašalinti veiksminga Andon sistema. Gamyboje ji leidžia aiškiai matyti nukrypimus nuo įprastų sąlygų ir atkreipia dėmesį į vietą, kurioje reikia pagalbos. Jos vertę lemia tolesni veiksmai: kas nors prisiima atsakomybę, pasirūpina tinkama pagalba ir patvirtina, kada procesas vėl parengtas darbui.
Gamybos vadovui tenka valdyti ir dar vieną pasekmę. Patvirtintas darbo sutrikimas gali pakeisti ne tik sustojusios operacijos, bet ir kelių klientų užsakymų vykdymo seką. SkyPlanner APS padeda perplanuoti šiuos tarpusavyje susijusius darbus pagal pasikeitusius pajėgumus, kad gamykla dirbtų pagal bendrą planą, o ne pagal kelis paskubomis sudarytus skubių darbų sąrašus.
Kas yra Andon sistema gamyboje?
Andon – tai vizualiojo valdymo metodas, skirtas gamybos būsenai rodyti ir pranešti apie nukrypimą ar pagalbos poreikį. Patraukus virvelę, paspaudus mygtuką ar gavus įrenginio signalą, gali įsižiebti šviesa, atsirasti pranešimas lentoje ar kitas perspėjimas, nurodantis, kur reikia dėmesio. Pavadinimas kilęs iš japoniško žodžio, reiškiančio žibintą, ir yra glaudžiai susijęs su Toyota gamybos sistema.
Svarbiausia informacija paprasta: kur kilo problema, kokios pagalbos reikia ir kas reaguoja? Priklausomai nuo proceso, signalas gali pranešti apie įrangos sutrikimą, galimą kokybės problemą, trūkstamą komponentą ar operatorių, nespėjantį atlikti darbų pagal sutartą seką.
Andon lentoje taip pat galima rodyti planuotą ir faktinę gamybos apimtį. Tačiau rezultatų rodymas dar nėra visa reagavimo sistema. Jeigu perdavęs signalą operatorius turi palikti darbo centrą ir ieškoti meistro, svarbiausia komunikacijos dalis vis dar neveikia.
Paskirtį padeda suprasti palyginimas su dviem artimomis sąvokomis:
- Andon ir gamybos rodiklių skydelis: skydelyje pateikiama pasirinkta gamybos informacija. Andon padeda nedelsiant reaguoti į konkrečią situaciją. Vienas ekranas gali atlikti abi funkcijas, tačiau vien parodytas perspėjimas dar nereiškia, kad paskirtas už reagavimą atsakingas asmuo.
- Andon ir kanban: traukimo sistemoje kanban suteikia leidimą gaminti ar papildyti atsargas arba perduoda tam skirtą signalą. Andon praneša apie būseną ar dėmesio reikalaujančią problemą. Medžiagų trūkumas gali paskatinti Andon pagalbos iškvietimą, tačiau tai nereiškia, kad šie metodai yra pakeičiami vienas kitu.
Andon taip pat padeda įgyvendinti jidoka principą: atpažinti nukrypimus ir juos šalinti, užuot leidus nekokybiškai produkcijai keliauti toliau per procesą. Pradėti reikėtų ne nuo įspūdingesnio ekrano, o nuo susitarimo, kas vyksta žmogui paprašius pagalbos.
Numatykite, kaip bus reaguojama į signalą
Veiksmingas Andon procesas susieja pirminį pastebėjimą su patikrintu rezultatu. Aiškiai apibrėžkite, kaip perduodamos užduotys ir atsakomybė, kad tvarka veiktų ir per intensyvią pamainą, o ne tik tada, kai įprastas meistras stovi šalia.
| Etapas | Ką turi padaryti komanda | Kas patvirtina atsakomybės perdavimą |
|---|---|---|
| Pranešti | Sutartu kanalu nurodyti paveiktą darbo vietą ir pastebėtą būklę. | Atitinkamas pagalbos teikėjas gali suprasti, kur reikia pagalbos. |
| Priimti iškvietimą | Paskirtas pagalbos teikėjas prisiima atsakomybę ir informuoja operatorių, kad iškvietimas gautas. | Yra atsakingas asmuo; iškvietimo priėmimas nepainiojamas su problemos pašalinimu. |
| Reaguoti ir prireikus pasitelkti papildomą pagalbą | Įvertinti būklę, pasitelkti tinkamą specialistą ir laikytis sutartos reagavimo gamyboje tvarkos. | Aišku, koks bus kitas veiksmas, kas už jį atsako ir kada bus pateikta nauja informacija. |
| Atkurti veikimą ir patikrinti | Prieš grįžtant prie įprasto darbo patvirtinti, kad atliktos reikiamos įrangos, proceso ir kokybės patikros. | Atsakingi asmenys patvirtina parengtį darbui, o ne vien tai, kad šviesos signalas išjungtas. |
| Pateikti grįžtamąjį ryšį ir tobulinti | Informuoti komandą, kas pasikeitė, ir paskirti likusius tyrimo ar taisomųjų veiksmų darbus. | Operatorius žino rezultatą, o pasikartojančioms problemoms numatyti tolesni veiksmai. |
Už pirmąjį reagavimą paskirkite atsakingą darbuotoją, kuris pagal savo pareigas iš tiesų gali imtis veiksmų. „Visi pamainos darbuotojai“ – tai stebėtojai, o ne atsakingas asmuo. Komandos vadovas gali priimti pradinį iškvietimą ir koordinuoti techninės priežiūros, kokybės ar medžiagų tiekimo specialistų veiksmus. Kitoje gamykloje šių kategorijų iškvietimai gali būti perduodami tiesiogiai atitinkamiems specialistams. Abiem atvejais reikia numatyti pavaduojantį asmenį, kai įprasto pagalbos teikėjo nėra arba jis jau užsiėmęs.
Perduodant užduotį turi išlikti aišku, kas už ją atsakingas. Jei meistras iškviečia techninės priežiūros specialistus, sutarkite, kas toliau teiks naujausią informaciją gamybai. Perdavus pranešimą operatorius neturėtų likti laukti, kol padaliniai išsiaiškins, kas turi veikti.
Greitai patvirtinkite, kad iškvietimą gavote, tačiau neskubėkite jo užbaigti vien dėl geresnio rodiklio. „Mačiau pranešimą“ ir „procesas vėl veikia“ – skirtingi įvykiai. Juos atskyrus, žalia indikacija neslėps nebaigtų darbų.
Ar patraukus Andon virvelę linija sustoja?
Tai priklauso nuo to, kaip suprojektuota sistema ir gamybos procesas. Andon iškvietimu galima prašyti pagalbos tęsiant darbą patvirtintomis sąlygomis arba jis gali būti susietas su sustabdymu. Pagal Toyota taikomą sustabdymo nustatytoje padėtyje metodą iškvietus atvyksta pagalba, o neišsprendus problemos linija sustoja nustatytoje padėtyje. Nėra visuotinės taisyklės, kad kiekvienas virvelės patraukimas iš karto sustabdo kiekvieną įrenginį.
Savo procese atskirkite tris sprendimus: pagalbos prašymą, sprendimą, ar gamyba gali būti tęsiama, ir leidimą grįžti prie įprasto darbo. Dar prieš įdiegdami signalą sutarkite, kas už šiuos sprendimus atsakingas ir kokiomis sąlygomis jie priimami.
Pats Andon pranešimas neatlieka avarinio stabdymo ar įrenginio atjungimo nuo energijos šaltinių funkcijos. Reaguojant būtina vadovautis konkrečiam įrenginiui nustatyta stabdymo, atjungimo ir pakartotinio paleidimo tvarka. Kitoje gamykloje taikomo virvelės veikimo ar reagavimo intervalo neperimkite kaip bendros saugos procedūros.
Vadybinė išvada paprasta: darbuotojai turi būti tikri, kad pranešę apie pagrįstą problemą sulauks pagalbos. Jei po kiekvieno iškvietimo jie kaltinami dėl prarastos gamybos apimties, sistema skatina tylėti būtent tada, kai ankstyva informacija būtų naudingiausia.
Pradėkite nuo vienos zonos ir aiškaus susitarimo dėl reagavimo
Pasirinkite gamybos celę ar liniją, kurioje nuolat tenka per ilgai laukti pagalbos. Kartu su operatoriais, pamainos vadovu ir reagavusių padalinių darbuotojais aptarkite neseną įvykį. Nustatykite, kur iš tikrųjų sugaišta: atpažįstant situaciją, ieškant žmogaus, priimant iškvietimą, sulaukiant specialisto ar sprendžiant, ką daryti su paveiktais darbais.
Tuomet susitarkite dėl trumpos veiksmų tvarkos:
1. Apibrėžkite, kokiais atvejais reikia kviesti pagalbą. Remkitės pastebimais požymiais, o ne diagnozėmis, kurių operatorius dar negali nustatyti. „Pasikartojantis neįprastas įrenginio sustojimas“ yra naudingesnis kriterijus nei reikalavimas patvirtinti konkretaus komponento gedimą.
2. Pradinis pranešimas turi būti trumpas. Nurodykite darbo vietą, problemos kategoriją ir esamą gamybos būklę. Išsamias priežastis užfiksuokite vėliau, užuot vertę laukiantį operatorių pildyti ilgą ataskaitą.
3. Kiekvienai pamainai paskirkite pirmąjį pagalbos teikėją ir jį pavaduojantį asmenį. Numatykite pertraukas, neatvykimą į darbą ir vienu metu gaunamus iškvietimus. Patikrinkite, ar žmonės gali gauti ir atpažinti signalą ten, kur iš tikrųjų dirba.
4. Nustatykite reagavimo ir papildomos pagalbos pasitelkimo ribas. Nuspręskite, kas vyks, jei niekas nepriims iškvietimo, problema liks neišspręsta arba jos pasekmės taps rimtesnės. Vadovaukitės proceso poreikiais ir prieinama pagalba, o ne savavališkai pasirinktu visiems vienodu laiko limitu.
5. Apibrėžkite iškvietimo užbaigimą ir informacijos perdavimą planavimui. Nurodykite, kas patvirtina veikimo atkūrimą, kas informuoja operatorių ir kas atnaujina duomenis apie pajėgumus ar likusius darbus, jei tai turi įtakos gamybos planui.
Išbandykite tvarką kartu su žmonėmis, kurie ja naudosis. Patikrinkite situacijas, kai į iškvietimą neatsakoma, pagalbos teikėjas užsiėmęs ar keičiasi pamaina. Jei sėkmė priklauso nuo to, ar kas nors prisimins asmeninį telefono numerį, reagavimas dar nėra patikimas.
Pasirūpinkite, kad signalą būtų lengva suprasti
Naudokite nedaug būsenų, kurias žmonės galėtų atskirti iš savo darbo vietos. Pavyzdžiui, vietoje galima susitarti atskirai žymėti įprastą darbą, pagalbos prašymą ir sustabdytą gamybą. Sutarkite dėl reikšmių, pateikite jas prie darbo vietos ir apmokykite visas pamainas. Informacija neturėtų būti perduodama vien spalva – ją taip pat reikia išreikšti žodžiais ar simboliais.
Nemanykite, kad raudona ar geltona šviesa kiekvienoje gamykloje reiškia tą patį. Naudingas standartas – bendrai suprantama reikšmė jūsų procese. Daugiau spalvų ir garsų verta pridėti tik tada, kai jie padeda pagalbos teikėjui pasirinkti kitokį veiksmą.
Fizinė ar skaitmeninė Andon sistema: rinkitės pagal reagavimo poreikius
Virvė, mygtukas ir matomas šviesos signalas gali puikiai tikti ten, kur atsakingas darbuotojas yra netoliese, o signalas aiškiai nurodo darbo vietą. Skaitmeniniai pranešimai gali padėti, kai į iškvietimus reaguojantys darbuotojai juda tarp skirtingų zonų, reikia kelių pagalbos tarnybų arba komandai būtina patikima įvykių istorija.
Abu sprendimus vertinkite pagal tuos pačius praktinius klausimus. Ar operatoriui lengva iškviesti pagalbą? Ar iškvietimas pasiekia reikiamą žmogų? Ar matyti, kad kas nors jį priėmė? Ar komanda gali atskirti dar neišspręstą iškvietimą nuo proceso, kurio veikimas jau atkurtas? Kas nutinka, jei ryšio kanalas neveikia?
Vertindami skaitmeninę sistemą, patikrinkite, kaip skiriami atsakingi darbuotojai, kaip iškvietimas perduodamas aukštesniam atsakomybės lygiui, kaip fiksuojamas įvykių laikas ir kokia informacija lieka tolesnei analizei. Daugiau pranešimų nebūtinai yra geriau: jei apie kiekvieną įvykį pranešama visiems, sunkiau pastebėti iškvietimą, į kurį reikia reaguoti nedelsiant.
Technologiją rinkitės tik susitarę, kaip bus reaguojama į iškvietimus. Automatizavus neaiškų atsakomybės perdavimą, neapibrėžtumas tik plinta greičiau.
Pavyzdys: vienas įrenginio sustojimas paveikia kelis užsakymus
Įsivaizduokite mechaninio apdirbimo cechą: operatorius pastebi pasikartojantį apdirbimo centro gedimą ir iškviečia pagalbą sutartu Andon signalu. Signalas nurodo darbo vietą. Pamainos vadovas priima iškvietimą, patikrina pastebėtą būklę ir įtraukia techninės priežiūros darbuotojus. Su įrenginiu dirbama pagal jam patvirtintas procedūras.
Techninės priežiūros darbuotojai patvirtina, kad remonto laikotarpiu įrenginiu naudotis nebus galima. Planuotojui dabar kyla kitoks klausimas nei technikui: kaip organizuoti likusius gamybos darbus, kol šių pajėgumų nėra?
Vienam iš paveiktų užsakymų dar reikia mechaninio apdirbimo, patikros ir pakavimo. Kitas skyrius ruošiasi pradėti darbą, kuris vėliau patektų į eilę prie sustojusio įrenginio. Pirmąjį užsakymą galima perkelti į kitą įrenginį tik tuo atveju, jei jis patvirtintas tai operacijai atlikti ir turi laisvų pajėgumų. Be to, toks perkėlimas išstumtų kitus suplanuotus darbus.
Planuotojui reikia žinoti patvirtintą laikotarpį, kuriuo įrenginys bus neprieinamas, faktinę paveiktos operacijos būseną ir tai, kada, remiantis šiuo metu patikimiausiu įverčiu, numatoma atkurti įrenginio veikimą. Jei šis įvertis pasikeičia, planą reikia vėl atnaujinti. Ankstesnė vidutinė remonto trukmė nėra pažadas, kad ir šis remontas bus baigtas per tiek pat laiko.
Jei atvykus techninės priežiūros darbuotojams būtų tik panaikintas įspėjimas, visos šios pasekmės gamybai liktų neišspręstos.
Perskaičiuokite susijusių darbų grafiką su SkyPlanner
SkyPlanner sistemoje darbo centro išimtimi užfiksuojamas laikotarpis, kuriuo išteklius bus neprieinamas. Šis laikas nebeįtraukiamas į galimus naudoti pajėgumus. Tuomet Arcturus, SkyPlanner dirbtinio intelekto planavimo variklis, gali perplanuoti paveiktas užduotis atsižvelgdamas į prastovą, kad planuotojui nereikėtų rankiniu būdu keisti kiekvieno įrenginio darbų eilės.
Skaičiuojant atsižvelgiama į sukonfigūruotus darbo centrus, pamainas, operacijų priklausomybes ir prioritetus. Ganto diagramoje matoma apskaičiuota darbų seka, todėl planuotojas gali peržiūrėti mechaninio apdirbimo operaciją kartu su po jos einančiais darbais ir matyti, kuriuos užbaigimo terminus reikia atidžiau įvertinti.
Jūs nustatote prioritetus ir nurodote, ko grafike negalima keisti, o Arcturus skaičiuoja laikydamasis šių nurodymų. Skubiam užsakymui galima suteikti pirmenybę, tačiau prioritetas negrąžina dėl gedimo prarasto įrenginio darbo laiko. Nauda ta, kad prieš pažadėdami naują pristatymo terminą matote, kaip šis pasirinkimas paveiks visą bendrą planą.
Kai atsakinga komanda patvirtina, kad įrenginys vėl gali dirbti, atnaujinkite užfiksuotą jo prieinamumą ir prireikus dar kartą perskaičiuokite grafiką. Perduokite aktualią darbų seką juos atliekantiems darbuotojams. Įrenginio veikimo atkūrimas ir įgyvendinamas gamybos planas yra susiję, tačiau vien šviesos signalo grąžinimas į pradinę būseną nepatvirtina nei vieno, nei kito.
SkyPlanner per atvirą REST API integruojasi su bet kuria ERP ar MES sistema, todėl turimą užsakymų ir gamybos informaciją galima susieti su grafikų sudarymu. Šiame procese svarbiausia perduoti informaciją apie patvirtintą pajėgumų pokytį: ji suteikia konkretų pagrindą atnaujinti gamybos planą.
Vertinkite, ar pagalba suteikiama ir problemos nesikartoja
Vertinkite reagavimo procesą, o ne vien signalų skaičių. Atskirai matuokite laiką iki iškvietimo priėmimo, iki veiksmingos pagalbos pradžios ir iki patvirtinimo, kad proceso veikimas atkurtas. Šie intervalai atskleidžia skirtingas problemas, todėl jų nereikėtų sujungti į vieną raminantį vidurkį.
Trumpai užfiksuokite vietą, pastebėtą būklę, svarbių įvykių laiką, reagavimo veiksmus ir tolesnius darbus. Jei įrenginys sustoja, jo prastovos trukmę registruokite nuosekliai. Peržiūrėkite pasikartojančius iškvietimus toje pačioje darbo vietoje ar tomis pačiomis darbo sąlygomis: nuolatinis signalų atstatymas gali slėpti pasikartojančią priežastį.
Trumpas aptarimas su operatoriais ir į iškvietimus reaguojančiais darbuotojais turėtų baigtis konkrečiomis išvadomis ir sprendimais: į kurį iškvietimą reaguota per vėlai, kodėl nesuveikė pavadavimas, ką reikia techniškai ištirti ir ar paskutinė korekcinė priemonė tebėra veiksminga. Pasikartojančius nuostolius dėl įrangos įtraukite į platesnę techninės priežiūros tobulinimo programą, užuot tikėjęsi, kad pati signalinė lemputė užkirs kelią kitam gedimui.
Tikslinius rodiklius nustatykite atsargiai. Mažiau iškvietimų gali reikšti mažiau problemų, bet gali būti ir taip, kad žmonės tiesiog nustojo apie jas pranešti. Greitesnis iškvietimo priėmimas naudingas tik tada, jei po jo suteikiama pagalba. Įvykio uždarymas prasmingas tik jei parengtis dirbti iš tiesų patikrinta, o likusiems korekciniams darbams paskirtas atsakingas asmuo.
Po kito patvirtinto sutrikimo sudarykite vieną bendrą planą
Pirmiausia pasirūpinkite, kad kitas Andon iškvietimas veiktų patikimai: signalas būtų suprantamas, būtų paskirtas atsakingas darbuotojas, aišku, kam prireikus perduoti iškvietimą, o jį pateikęs žmogus gautų grįžtamąjį ryšį. Tada užpildykite gamybos planavimo spragą. Remonto komanda neturėtų spręsti, kokia seka turi būti vykdomos visos gamyklos užduotys, o planuotojui neturėtų tekti tos sekos atkurti iš atskirų skubių darbų sąrašų.
Rinkitės SkyPlanner, jei po patvirtintos prastovos tenka rankiniu būdu perplanuoti susijusius užsakymus. Užfiksavus pasikeitusius pajėgumus ir perskaičiavus bendrą grafiką, lengviau matyti poveikį pristatymo terminams ir reikia mažiau derinimo, kad būtų galima pateikti įgyvendinamą tolesnių darbų seką.
Užsisakykite SkyPlanner demonstraciją ir jai pasirinkite vieną neseniai įvykusią įrenginio prastovą, paveiktą užsakymą bei tolesnes jo operacijas. Pamatykite, kaip įrenginio neprieinamumo laikotarpis pakeičia planą ir kokiems sprendimams dėl pristatymo terminų reikia jūsų dėmesio. Jei pirmiausia norite patys susipažinti su grafikų sudarymu, išbandykite SkyPlanner su demonstraciniais duomenimis.
Jussi Mäntylä
Gamybos planavimo specialistas, SkyPlanner


