








In questo articolo
- Che cos’è il sistema Andon in produzione?
- Organizzare l’intervento, oltre al segnale
- Tirare la corda Andon ferma la linea?
- Partire da un’area e concordare chiaramente come intervenire
- Rendere il segnale facile da interpretare
- Sistema Andon fisico o digitale: scegli in base a come avviene l’intervento
- Esempio: un fermo macchina coinvolge più ordini
- Usa SkyPlanner per rischedulare le operazioni collegate
- Misura se il supporto arriva e i problemi non si ripresentano
- Al prossimo fermo confermato, aggiorna un unico piano condiviso
Home » Risorse » Sistema Andon in produzione: dai segnali all’azione
Tempo di lettura stimato: 11 minuti
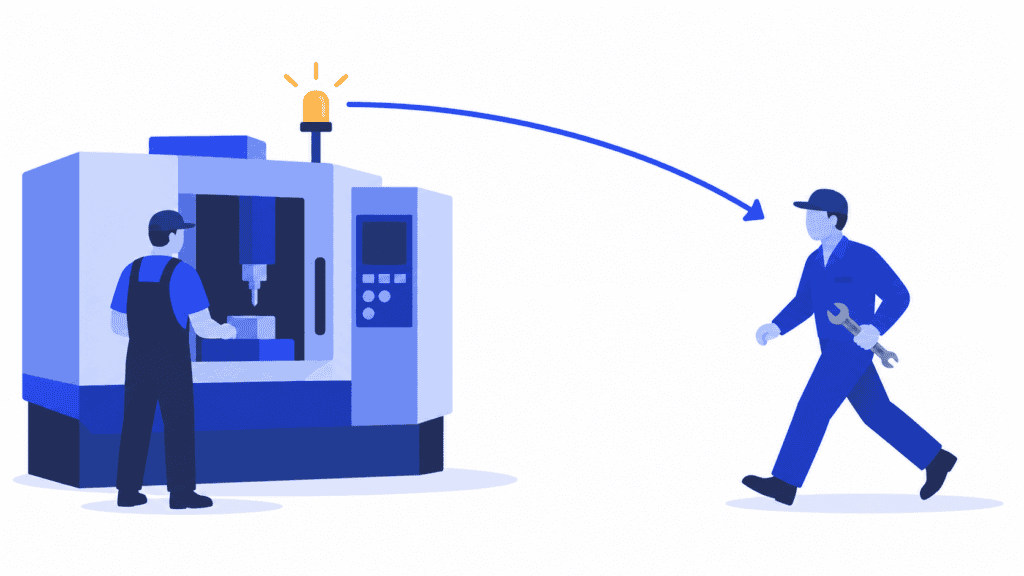
Un operatore segnala un problema. La spia cambia colore, qualcuno se ne accorge, ma la lavorazione resta ferma. La manutenzione presume che se ne stia occupando il caporeparto; il caporeparto pensa che qualcuno abbia già chiamato la manutenzione. Nel frattempo, il reparto successivo continua a preparare il lavoro per una macchina che non può funzionare.
È questo il vuoto che un sistema Andon efficace deve colmare. In produzione, Andon rende visibili le anomalie e richiama l’attenzione sul punto in cui serve aiuto. Il suo valore sta in ciò che accade dopo: qualcuno si assume la responsabilità, coinvolge chi può intervenire e conferma quando il processo è di nuovo pronto a ripartire.
Per il responsabile di produzione c’è anche un’altra conseguenza da gestire. Un’interruzione confermata può modificare la sequenza di diversi ordini cliente, non soltanto dell’operazione ferma. SkyPlanner APS aiuta a rischedulare le lavorazioni collegate in base alla variazione di capacità, così lo stabilimento segue un piano condiviso anziché diverse liste di urgenze improvvisate.
Che cos’è il sistema Andon in produzione?
Andon è un metodo di gestione visiva che mostra lo stato della produzione e segnala anomalie o richieste di assistenza. Una corda, un pulsante o un segnale della macchina possono attivare una spia, un tabellone o un’altra notifica che indica dove è necessario intervenire. Il nome deriva da una parola giapponese che significa lanterna ed è strettamente legato al Toyota Production System.
Le informazioni essenziali sono semplici: dov’è il problema, quale aiuto serve e chi sta intervenendo? A seconda del processo, la segnalazione può riguardare un problema a un impianto, un dubbio sulla qualità, un componente mancante o un operatore in ritardo rispetto alla sequenza di lavoro concordata.
Un tabellone Andon può mostrare anche la produzione prevista e quella effettiva. Visualizzare i risultati, però, non basta a organizzare la risposta. Se, dopo aver attivato il segnale, l’operatore deve lasciare il centro di lavoro e cercare un caporeparto, il nodo principale della comunicazione resta irrisolto.
Il confronto con due concetti affini aiuta a chiarirne lo scopo:
- Andon e dashboard di produzione: una dashboard offre una vista selezionata delle informazioni di produzione. Andon serve a far intervenire subito chi deve occuparsi di una situazione specifica. Uno schermo può svolgere entrambe le funzioni, ma visualizzare un avviso non significa assegnare a qualcuno la responsabilità di intervenire.
- Andon e kanban: il kanban autorizza o segnala la produzione o il reintegro in un sistema pull. Andon segnala uno stato o un problema che richiede attenzione. Una carenza di materiale può attivare una chiamata Andon, ma questo non rende i due metodi intercambiabili.
Andon supporta anche il jidoka: riconoscere e affrontare le anomalie anziché lasciare che lavorazioni difettose proseguano lungo il processo. Il punto di partenza concreto non è uno schermo più scenografico, ma un accordo su ciò che deve accadere quando qualcuno chiede aiuto.
Organizzare l’intervento, oltre al segnale
Un processo Andon efficace collega l’osservazione iniziale a un risultato verificato. Definite con chiarezza i passaggi di responsabilità, in modo che funzionino anche durante un turno intenso e non soltanto quando il caporeparto abituale è a pochi passi.
| Fase | Che cosa deve fare il team | Che cosa conferma il passaggio |
|---|---|---|
| Segnalazione | Indicare il centro di lavoro interessato e la condizione osservata attraverso il canale concordato. | La persona incaricata di intervenire può individuare dove serve aiuto. |
| Presa in carico | La persona designata si assume la responsabilità e comunica all’operatore di aver ricevuto la chiamata. | È chiaro chi ne risponde; la conferma di ricezione non viene scambiata per la risoluzione del problema. |
| Intervento ed escalation | Valutare la situazione, coinvolgere lo specialista adatto e seguire le modalità di intervento concordate per la produzione. | Sono chiari l’azione successiva, la persona responsabile e il momento del prossimo aggiornamento. |
| Ripristino e verifica | Confermare l’esito dei controlli richiesti su impianto, processo e qualità prima di tornare al normale funzionamento. | I responsabili confermano che il processo è pronto a ripartire, non soltanto che la spia è stata resettata. |
| Riscontro e miglioramento | Comunicare al team che cosa è cambiato e assegnare le eventuali indagini o azioni correttive ancora da svolgere. | L’operatore conosce l’esito e i problemi ricorrenti vengono seguiti anche dopo l’intervento. |
Affidate il primo intervento a una figura che possa effettivamente agire. «Tutti quelli del turno» sono destinatari, non un responsabile. Un caposquadra potrebbe prendere in carico la chiamata iniziale e coordinare manutenzione, qualità o approvvigionamento dei materiali; un altro stabilimento potrebbe assegnare le chiamate direttamente alle rispettive funzioni. In entrambi i casi serve un sostituto quando l’incaricato abituale è assente o già impegnato.
Mantenete chiara la responsabilità anche nei passaggi tra funzioni. Se il caporeparto richiede l’intervento della manutenzione, concordate chi resta responsabile degli aggiornamenti alla produzione. Inoltrare un messaggio non deve lasciare l’operatore in attesa tra un reparto e l’altro.
Confermate rapidamente la ricezione, ma non affrettate la chiusura solo per migliorare un indicatore. «Ho visto la segnalazione» e «il processo è stato ripristinato» sono due eventi distinti. Tenerli separati evita che un’indicazione verde nasconda attività ancora da completare.
Tirare la corda Andon ferma la linea?
Dipende da come sono progettati il sistema e il processo produttivo. Una chiamata Andon può richiedere assistenza mentre il lavoro continua nelle condizioni autorizzate, oppure può essere associata a un arresto. Nell’approccio Toyota con arresto in posizione fissa, la chiamata attiva l’assistenza e, se il problema resta irrisolto, la linea si ferma in una posizione definita. Non esiste una regola universale secondo cui ogni azionamento della corda arresta immediatamente tutte le macchine.
Nel vostro processo, distinguete tre decisioni: richiedere aiuto, stabilire se la produzione può continuare e autorizzare il ritorno al normale funzionamento. Prima di introdurre il segnale, concordate chi è responsabile di ciascuna decisione e a quali condizioni va presa.
Una notifica Andon non costituisce, di per sé, una funzione di arresto di emergenza o di isolamento della macchina dalle fonti di energia. L’intervento effettivo deve essere regolato dalle procedure di arresto, isolamento e riavvio specifiche dell’impianto. Non adottate la logica di funzionamento della corda o i tempi di risposta di un altro stabilimento come procedura generale di sicurezza.
Per chi gestisce la produzione, l’insegnamento è chiaro: i dipendenti devono poter contare sul fatto che segnalare un problema fondato porti aiuto. Se ogni chiamata si traduce in un rimprovero per la mancata produzione, il sistema incoraggia il silenzio proprio quando un’informazione tempestiva sarebbe più utile.
Partire da un’area e concordare chiaramente come intervenire
Scegliete una cella o una linea in cui i ritardi nell’ottenere assistenza sono un problema ricorrente. Ricostruite un episodio recente insieme agli operatori, al capoturno e alle funzioni che sono dovute intervenire. Individuate dove si è verificato davvero il ritardo: nel riconoscere la situazione, nel trovare qualcuno, nella presa in carico della chiamata, nel coinvolgere uno specialista o nel decidere come gestire le lavorazioni interessate.
Concordate quindi una breve procedura operativa:
1. Definite le condizioni che richiedono una chiamata. Basatevi su ciò che l’operatore può osservare e riconoscere, non su diagnosi che non è ancora in grado di fare. «Arresti anomali ripetuti della macchina» è un criterio più utile della richiesta di confermare il guasto di un componente.
2. Mantenete breve il messaggio iniziale. Indicate il centro di lavoro, la categoria del problema e lo stato della produzione in quel momento. Raccogliete i dettagli sulle cause in seguito, anziché chiedere a un operatore in attesa di compilare una lunga relazione.
3. Individuate per ogni turno chi interviene per primo e chi lo sostituisce. Prevedete pause, assenze e chiamate simultanee. Verificate che le persone possano ricevere e riconoscere il segnale nei luoghi in cui lavorano effettivamente.
4. Definite limiti e criteri per l’intervento e l’escalation. Stabilite che cosa accade se nessuno prende in carico la chiamata, se il problema resta irrisolto o se le conseguenze diventano più gravi. Basatevi sulle esigenze del processo e sul supporto disponibile, non su una soglia temporale universale e arbitraria.
5. Definite la chiusura e il passaggio alla pianificazione. Stabilite chi conferma il ripristino, chi informa l’operatore e chi aggiorna la capacità o le lavorazioni residue quando il piano di produzione è coinvolto.
Provate la procedura con le persone che la useranno. Includete una chiamata senza risposta, un incaricato già impegnato e un cambio turno. Se tutto dipende dal fatto che qualcuno ricordi un numero di telefono privato, la risposta non è ancora affidabile.
Rendere il segnale facile da interpretare
Usate pochi stati, distinguibili dalla distanza a cui si lavora. Una convenzione locale potrebbe separare funzionamento normale, richiesta di aiuto e produzione ferma. Concordate il significato di ciascuno stato, esponetelo vicino alla postazione e formate tutti i turni: il solo colore non dovrebbe trasmettere informazioni che alle persone servono anche sotto forma di parole o simboli.
Non date per scontato che una luce rossa o gialla abbia lo stesso significato in ogni stabilimento. Uno standard è utile se tutti attribuiscono lo stesso significato ai segnali nel vostro processo. Aggiungere colori e suoni serve solo se aiuta chi interviene a scegliere un’azione diversa.
Sistema Andon fisico o digitale: scegli in base a come avviene l’intervento
Una corda, un pulsante e una segnalazione luminosa ben visibile possono funzionare bene quando chi deve intervenire è nelle vicinanze e il segnale identifica chiaramente la postazione. Le notifiche digitali possono essere utili quando gli addetti si spostano tra aree diverse, sono coinvolte più funzioni di supporto o il gruppo ha bisogno di uno storico affidabile degli eventi.
Valuta entrambe le soluzioni con le stesse domande pratiche. L’operatore può inviare facilmente la richiesta? La richiesta raggiunge la persona giusta? La presa in carico è visibile? Il gruppo riesce a distinguere una richiesta ancora aperta da un processo ripristinato? Che cosa succede se il canale di comunicazione non è disponibile?
Per un sistema digitale, valuta l’assegnazione delle richieste, l’escalation, la registrazione degli orari degli eventi e le informazioni necessarie per le attività successive. Più notifiche non significa necessariamente un sistema migliore: inviare ogni evento a tutti rende più difficile riconoscere la richiesta che richiede attenzione immediata.
Scegli la tecnologia dopo aver concordato come gestire gli interventi. Automatizzare un passaggio di responsabilità poco chiaro non fa che diffondere più rapidamente l’incertezza.
Esempio: un fermo macchina coinvolge più ordini
Immagina un’officina meccanica in cui un operatore riscontra un guasto ricorrente su un centro di lavoro e attiva la richiesta Andon concordata. Il segnale identifica la postazione. Il capoturno prende in carico la richiesta, verifica la condizione osservata e coinvolge la manutenzione nell’intervento. La macchina viene gestita secondo le procedure approvate per quell’impianto.
La manutenzione conferma che la macchina non sarà disponibile per il periodo necessario alla riparazione. A questo punto, il pianificatore deve rispondere a una domanda diversa da quella del tecnico: come deve procedere il resto della produzione mentre quella capacità non è disponibile?
Uno degli ordini coinvolti deve ancora passare per la lavorazione meccanica, il controllo e l’imballaggio. Un altro reparto sta per avviare un lavoro che finirebbe in coda alla macchina ferma. Spostare il primo ordine su un’altra macchina è possibile solo se quella risorsa produttiva è approvata per l’operazione e dispone di capacità utilizzabile; lo spostamento farebbe inoltre slittare altri lavori già programmati.
Il pianificatore ha bisogno del periodo di indisponibilità confermato, dello stato effettivo dell’operazione coinvolta e della stima di ripristino più attendibile al momento. Se la stima cambia, il piano va aggiornato di nuovo. Un tempo medio di riparazione calcolato sui dati passati non garantisce che questa riparazione si concluda entro lo stesso tempo.
Limitarsi a cancellare la segnalazione dopo l’arrivo della manutenzione lascerebbe irrisolte tutte queste conseguenze sulla produzione.
Usa SkyPlanner per rischedulare le operazioni collegate
In SkyPlanner, un’eccezione sul centro di lavoro registra il periodo di indisponibilità di una risorsa produttiva. Questo intervallo viene escluso dalla capacità utilizzabile. Arcturus, l’intelligenza artificiale di SkyPlanner per la schedulazione, può quindi rischedulare le operazioni coinvolte tenendo conto dell’interruzione, evitando che il pianificatore debba spostare manualmente la coda di ogni macchina.
Il calcolo tiene conto dei centri di lavoro, dei turni, delle dipendenze tra operazioni e delle priorità configurati. Il diagramma di Gantt mostra la sequenza risultante: il pianificatore può così esaminare la lavorazione meccanica insieme alle operazioni successive e individuare le date di completamento che richiedono attenzione.
Sei tu a decidere le priorità e quali scelte di schedulazione mantenere bloccate; Arcturus esegue il calcolo rispettando queste indicazioni. Un ordine urgente può avere la precedenza, ma la priorità non restituisce le ore macchina perse a causa del guasto. Il vantaggio è poter valutare i compromessi sull’intero piano condiviso prima di assumere un nuovo impegno di consegna.
Quando il gruppo responsabile conferma il ritorno in servizio della macchina, aggiorna la disponibilità registrata e ricalcola il piano secondo necessità. Comunica la sequenza aggiornata a chi esegue le lavorazioni. Il ripristino tecnico e un piano di produzione attuabile sono collegati, ma il semplice reset di una spia non conferma né l’uno né l’altro.
SkyPlanner si integra con qualsiasi ERP o MES tramite la sua API REST aperta, consentendo di collegare alla schedulazione le informazioni già disponibili sugli ordini e sulla produzione. In questo flusso di lavoro, il passaggio cruciale è comunicare la variazione di capacità confermata: è il dato concreto su cui aggiornare il piano di produzione.
Misura se il supporto arriva e i problemi non si ripresentano
Esamina il processo di intervento, non soltanto il numero di segnalazioni. Distingui il tempo che trascorre fino alla presa in carico della richiesta, quello fino all’inizio di un intervento efficace e quello fino alla verifica del ripristino del processo. Questi intervalli rivelano problemi diversi e non vanno accorpati in un’unica media rassicurante.
Tieni una registrazione essenziale della posizione, della condizione osservata, degli orari rilevanti, dell’intervento e delle attività successive. In caso di fermo, registrane la durata con criteri uniformi. Esamina le richieste che si ripetono sulla stessa postazione o nelle stesse condizioni operative: i reset ripetuti possono nascondere una causa ricorrente.
Un breve confronto con gli operatori e gli addetti agli interventi dovrebbe portare a decisioni concrete: quale richiesta ha atteso troppo, perché il supporto sostitutivo non ha funzionato, che cosa richiede un approfondimento tecnico e se l’ultima azione correttiva si è dimostrata efficace nel tempo. Collega le perdite ricorrenti dovute agli impianti al programma più ampio di miglioramento della manutenzione, anziché aspettarti che la sola segnalazione luminosa impedisca un altro guasto.
Fai attenzione agli obiettivi. Meno richieste possono indicare meno problemi, ma anche che le persone hanno smesso di segnalarli. Una presa in carico più rapida è utile solo se poi arriva il supporto. La chiusura di un evento ha valore solo se l’effettiva disponibilità a riprendere il lavoro è stata verificata e le eventuali attività correttive ancora da completare hanno un responsabile.
Al prossimo fermo confermato, aggiorna un unico piano condiviso
Inizia rendendo affidabile la prossima richiesta Andon: un segnale comprensibile, un responsabile dell’intervento, un percorso di escalation chiaro e un riscontro a chi l’ha inviata. Poi colma la lacuna nella pianificazione della produzione. Il gruppo che si occupa della riparazione non dovrebbe dover definire la sequenza delle operazioni dello stabilimento, né il pianificatore dovrebbe doverla ricostruire a partire da elenchi separati di urgenze.
Scegli SkyPlanner quando, dopo un’interruzione confermata, ti ritrovi a riorganizzare manualmente gli ordini collegati. Registrare la variazione di capacità e ricalcolare il programma condiviso rende più chiare le conseguenze sulle consegne e riduce il lavoro di coordinamento necessario per definire una nuova sequenza attuabile.
Prenota una demo di SkyPlanner e porta un caso recente di fermo macchina, con l’ordine coinvolto e le operazioni successive. Scopri come il periodo di indisponibilità modifica il piano e quali decisioni sulle consegne richiedono la tua attenzione. Se preferisci esplorare prima l’approccio alla schedulazione, prova SkyPlanner con i dati dimostrativi.
Jussi Mäntylä
Specialista in pianificazione della produzione, SkyPlanner


