


この記事の内容
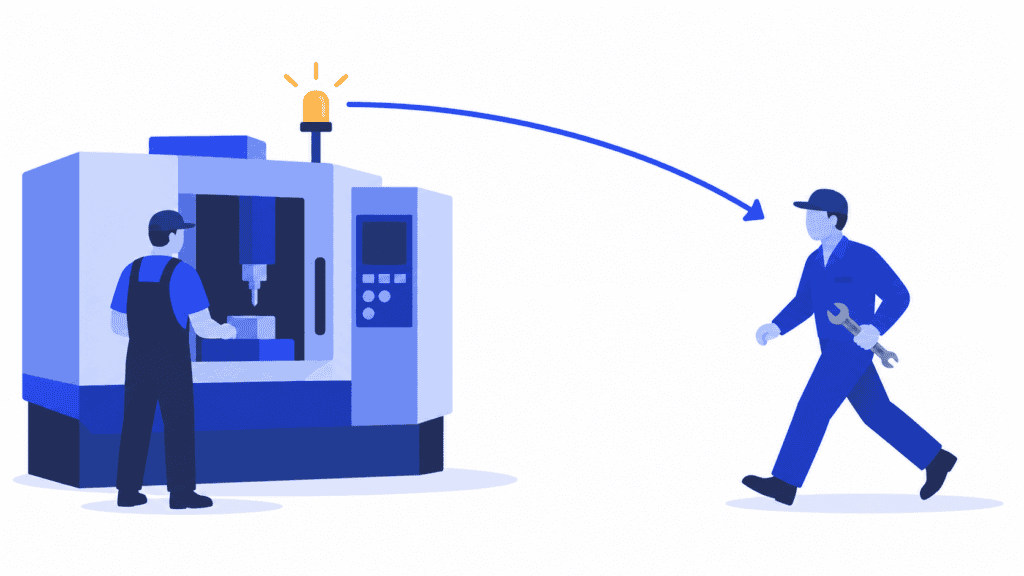
作業者が異常を知らせる。ランプが切り替わり、周囲も気づいているのに、作業は止まったまま。保全担当者は現場責任者が対応していると思い、現場責任者は誰かがすでに保全を呼んだと思い込んでいます。その間も、次の部門では動かせない設備に投入する作業の準備が続いています。
実効性のあるアンドンシステムが埋めるべきなのは、こうした連絡と対応の隙間です。製造現場のアンドンは異常を見えるようにし、支援が必要な場所へ注意を向けます。その価値を生むのは、合図の後の行動です。担当者が責任を持って対応を引き受け、適切な支援を手配し、工程を再開できる状態になったことを確認します。
生産管理責任者には、もう一つ対処すべき影響があります。停止が確認されると、止まった工程だけでなく、複数の受注にまたがる作業順序が変わることもあります。SkyPlanner APSは、生産能力の変化に合わせて関連作業のスケジュールを組み直すのを支援します。工場全体で共通の計画に従えるため、部署ごとに急ごしらえの優先作業リストを使う状況を避けられます。
製造現場のアンドンとは
アンドンは、生産状況を表示し、異常や支援の必要性を知らせる目で見る管理の手法です。ひもやボタンの操作、設備からの信号をきっかけに、ランプや表示盤などで注意が必要な場所を知らせます。名称は日本語の「行灯」に由来し、トヨタ生産方式と深く結びついています。
伝えるべき情報はシンプルです。問題はどこで起きているか、どんな支援が必要か、誰が対応しているか。工程によって、設備トラブル、品質上の懸念、部品の欠品、決められた順序で進める作業の遅れなどが合図の対象になります。
アンドンの表示盤には、生産の計画数と実績数を表示することもできます。ただし、実績を表示するだけでは対応の仕組みは完成しません。合図を出した後も作業者が持ち場を離れて現場責任者を探さなければならないなら、連絡の最も重要な部分が未解決のままです。
似た概念との違いを押さえると、目的が明確になります。
- アンドンと生産ダッシュボードの違い:ダッシュボードは、目的に応じて選んだ生産情報を表示します。一方、アンドンは特定の状況に対して即時の対応を促します。一つの画面で両方の役割を果たすことはできますが、警告を表示するだけでは対応担当は決まりません。
- アンドンとかんばんの違い:かんばんは、プル方式で生産や補充を許可したり、その指示を出したりするものです。アンドンは、状態や対応が必要な問題を知らせます。材料不足をきっかけにアンドンで支援を呼ぶことはありますが、両者は置き換えられる手法ではありません。
アンドンは「自働化」も支えます。異常を認識して対処し、不良をそのまま後工程へ流さないという考え方です。実践の出発点は、見栄えのよい画面を導入することではありません。誰かが支援を求めたときにどう動くかを、あらかじめ決めておくことです。
合図の先にある対応の仕組みをつくる
実効性のあるアンドンの運用では、異常の発見から対応結果の確認までを一連の流れにします。いつもの現場責任者が近くにいるときだけでなく、忙しい勤務帯でも機能するよう、引き継ぎの内容と責任を明確にしましょう。
| 段階 | チームが行うこと | 引き継ぎの確認点 |
|---|---|---|
| 異常・支援の合図 | 決められた連絡手段で、対象の作業場所と観察した状態を伝える。 | 適切な対応担当者が、支援の必要な場所を把握できる。 |
| 対応の引き受け | 指定された対応担当者が責任を持って引き受け、呼び出しを受け付けたことを作業者に伝える。 | 責任者が明確になり、受け付けたことが解決したことと混同されない。 |
| 対応とエスカレーション | 状態を評価し、適切な専門担当者を呼び、あらかじめ定めた生産上の対応を行う。 | 次に行うこと、担当者、次回の状況報告が明確になっている。 |
| 復旧と確認 | 通常運転に戻す前に、設備・工程・品質について必要な確認が完了したことを確かめる。 | 単にランプをリセットしただけでなく、担当者が再開できる状態であることを確認している。 |
| 結果の共有と改善 | 何が変わったかをチームに伝え、残っている調査や是正作業の担当を決める。 | 作業者に結果が伝わり、繰り返し起きる問題へのフォローが行われている。 |
初動対応は、実際に動ける役割の人に割り当てましょう。「その勤務帯の全員」では、知らせる相手はいても責任者はいません。チームリーダーが最初の呼び出しを引き受けて保全・品質・材料供給の担当者を手配する工場もあれば、問題の種類ごとに各担当へ直接割り当てる工場もあるでしょう。どちらの場合も、通常の対応担当者が不在のときや、すでに別件に対応しているときの代行者が必要です。
引き継ぎの際も、責任の所在を途切れさせないことが大切です。現場責任者が保全に対応を依頼した場合、生産側への状況報告を引き続き誰が担うのか決めておきましょう。伝言を回した結果、作業者が部門間の連絡待ちで取り残されるようではいけません。
受け付けたことはすぐに伝えましょう。ただし、指標の数字をよくするためだけに早々と完了扱いにしてはいけません。「確認しました」と「工程が復旧しました」は別の出来事です。両者を区別することで、緑の表示の裏に未完了の作業が隠れるのを防げます。
アンドンのひもを引くとラインは止まるのか
システムと生産工程の設計によって異なります。アンドンによる呼び出しは、認められた条件の下で作業を続けながら支援を求める場合もあれば、停止と結びついている場合もあります。トヨタの定位置停止方式では、呼び出しによって支援者が駆けつけ、問題が解決しなければ決められた位置で停止します。ひもを引けば、どの設備も必ず即座に止まるという共通ルールがあるわけではありません。
自社の工程では、支援を求めること、生産を継続できるか判断すること、通常運転への復帰を許可することの三つを区別しましょう。合図を導入する前に、それぞれの責任を担う役割と条件を決めておく必要があります。
アンドンの通知そのものが、非常停止や設備のエネルギー源を隔離する機能を果たすわけではありません。実際の対応は、設備ごとに定められた停止・エネルギー源の隔離・再起動の手順に従う必要があります。他工場のひもを引いたときの動作や対応時間を、一般的な安全手順としてそのまま取り入れてはいけません。
管理上の要点は明快です。従業員が、報告すべき懸念を伝えれば支援を受けられると確信できることが必要です。呼び出すたびに生産量の損失を責められるなら、早期の報告が最も役立つ場面で、かえって報告をためらわせる仕組みになってしまいます。
一つのエリアから始め、対応の取り決めを明確にする
支援が届くまでの遅れが繰り返し問題になっているセルやラインを選びましょう。作業者、勤務帯のリーダー、対応に当たった部門と一緒に、最近の事例を振り返ります。状態の認識、対応者を探すこと、呼び出しの受け付け、専門担当者の手配、影響を受ける作業の扱いの判断など、実際にどこで時間がかかったのかを突き止めます。
その上で、簡潔な運用手順を決めます。
1. どのような状態で呼び出すかを定める。作業者がその時点では下せない診断ではなく、見て分かる事象を基準にします。部品の故障が確認されることを条件にするより、「設備の異常停止が繰り返される」とした方が実用的です。
2. 最初の連絡は短くする。作業場所、問題の種類、その時点の生産状況を伝えます。支援を待つ作業者に長い報告書を書かせるのではなく、詳しい原因は後で記録します。
3. 勤務帯ごとに初動対応者と代行者を決める。休憩、不在、同時に複数の呼び出しが入る場合も考慮します。実際の作業場所で、担当者が合図を受け取り、認識できるかを確認しましょう。
4. 対応とエスカレーションの基準を定める。誰も呼び出しを引き受けない場合、問題が解決しない場合、影響が深刻化した場合にどうするかを決めます。一律の時間を根拠なく設けるのではなく、工程の要件と利用できる支援体制を基に判断します。
5. 対応完了の条件と計画担当への引き継ぎを定める。誰が復旧を確認し、誰が作業者に伝えるのかを明確にします。生産計画に影響がある場合は、誰が生産能力や残作業の情報を更新するかも決めておきます。
実際に運用する人たちと手順を試しましょう。呼び出しに応答がない場合、対応担当者が別件に対応中の場合、勤務交代の場面も含めます。誰かが個人の電話番号を覚えていることが成功の条件なら、まだ確実に機能する対応の仕組みとはいえません。
合図の意味を分かりやすくする
作業位置から見分けられるよう、表示する状態は少数に絞ります。例えば現場の取り決めとして、通常運転、支援要請中、生産停止を区別する方法があります。それぞれの意味を決め、作業場所の近くに掲示し、すべての勤務帯で教育を行いましょう。言葉や記号でも伝えるべき情報を、色だけに頼って伝えてはいけません。
赤や黄のランプが、どの工場でも同じ意味だと思い込まないようにしましょう。役立つ標準とは、自社の工程で意味が共有されていることです。色や音を増やす価値があるのは、それによって対応担当者が取るべき行動を区別できる場合に限られます。
物理式かデジタル式か:対応のあり方からアンドンを選ぶ
対応担当者が近くにいて、合図から作業場所が明確に分かるなら、ひもやボタンと目視できるランプの組み合わせが有効です。担当者が複数のエリアを移動する場合、複数の支援部門が関わる場合、確かな履歴を残す必要がある場合には、デジタル通知が役立ちます。
どちらの方式も、同じ実務上の観点で評価しましょう。作業者が簡単に呼び出せるか。適切な担当者に届くか。誰かが対応を引き受けたことが見えるか。未解決の呼び出しと、復旧を確認した工程を区別できるか。通信手段が使えない場合はどうするか、という点です。
デジタルシステムでは、担当者の割り当て、エスカレーション、各段階の時刻記録、事後対応に必要な情報を確認します。通知は多ければよいわけではありません。すべての事象を全員に通知すると、すぐに対応すべき呼び出しを見分けにくくなります。
まず対応ルールを合意し、その後で技術を選びましょう。引き継ぎが曖昧なまま自動化しても、その曖昧さが速く広がるだけです。
例:1台の設備停止が複数の製造指図に影響する場合
ある機械加工工場を想定してみましょう。マシニングセンタで同じ不具合が繰り返し発生し、作業者が合意済みのルールに従ってアンドンで呼び出します。信号によって発生場所が分かり、シフトリーダーが対応を引き受け、現場の状態を確認して保全部門に協力を求めます。設備の取り扱いは、その設備で承認されている手順に従います。
保全部門は、修理のために一定期間その設備を使用できないことを確認します。ここで生産計画担当者が考えるべきことは、保全担当者とは異なります。その生産能力を使えない間、ほかの生産をどう進めるべきか。
影響を受ける製造指図の1つには、まだ機械加工、検査、梱包が残っています。別の部門では、作業を終えると停止中の設備の順番待ちに加わることになる仕事を、まさに始めようとしています。最初の製造指図を別の設備に振り替えられるのは、そのリソースで当該工程を行うことが承認され、かつ利用可能な能力がある場合だけです。振り替えれば、すでに予定されているほかの作業もずれることになります。
生産計画担当者には、確認済みの使用不可期間、影響を受ける工程の実際の進捗状況、そして現時点で最も妥当な復旧見込みが必要です。見込みが変われば、計画も再度更新する必要があります。過去の平均修復時間は、今回も同じ時間で修理が終わるという約束ではありません。
保全担当者が到着した時点でアラートを解除するだけでは、こうした生産への影響は何も解決しません。
SkyPlannerで関連する作業のスケジュールを再計算
SkyPlannerでは、リソースの例外設定で使用不可期間を記録します。その時間は利用可能な生産能力から除外されます。すると、SkyPlannerのスケジューリングAIであるArcturusが、停止期間を考慮して、影響を受ける作業のスケジュールを再調整できます。計画担当者が設備ごとの作業待ち順を一つひとつ手動でずらす必要はありません。
計算には、設定済みのリソース、シフト、工程間の依存関係、優先順位が使われます。計算後の作業順序がガントチャートに表示されるため、計画担当者は機械加工工程とその後に続く作業をまとめて確認し、どの完了予定日に注意が必要かを把握できます。
優先順位や、スケジュール上で固定しておく内容は、担当者が決めます。Arcturusはその指示の範囲内で計算します。特急の製造指図を優先することはできますが、優先順位を変えても故障で失われた設備の稼働時間は増えません。新たな納期を約束する前に、共通の計画全体で何を優先すると何に影響するのかを確認できることが重要です。
担当チームが設備の復旧を確認したら、登録済みの稼働可能時間を更新し、必要に応じて再計算します。作業を行う人たちには、最新の作業順序を伝えましょう。設備の復旧と、実行可能な生産計画は関連していますが、表示灯をリセットしただけで、そのどちらも整ったと判断してはいけません。
SkyPlannerは、公開REST APIを通じてあらゆるERPやMESと連携でき、既存の受注情報や生産情報をスケジューリングにつなげられます。この業務の流れで重要なのは、確認済みの生産能力の変化を計画担当者に引き継ぐことです。その情報が、生産計画を更新するための具体的な根拠になります。
支援が届いているか、問題が再発していないかを確認する
信号の件数だけでなく、対応の流れを振り返りましょう。誰かが呼び出しへの対応を引き受けるまでの時間、有効な支援が始まるまでの時間、工程の復旧が確認されるまでの時間は、分けて捉えます。それぞれから見える問題は異なります。ひとまとめの平均値にして、安心材料にしてはいけません。
発生場所、観察された状態、関連する時刻、対応内容、事後対応を簡潔に記録します。停止が発生した場合は、統一した基準で停止時間を記録しましょう。同じ場所や同じ運転条件で呼び出しが繰り返されていないか確認します。リセットを繰り返すだけでは、再発の原因を見過ごすおそれがあります。
作業者と対応担当者による短い振り返りでは、具体的な判断につなげましょう。どの呼び出しを長く待たせたのか、代替の対応体制がなぜ機能しなかったのか、何を技術的に調査すべきか、前回の是正措置の効果が続いているかを確認します。表示灯そのものに故障の再発防止を期待するのではなく、繰り返し発生する設備ロスを保全改善活動全体につなげましょう。
目標の扱いには注意が必要です。呼び出しの減少は問題が減った結果かもしれませんが、現場が報告しなくなっただけかもしれません。応答が速くなっても、その後に支援が続かなければ意味がありません。対応完了の記録も、再開できる状態を実際に確認し、残る是正作業の担当者が決まっていてこそ意味を持ちます。
次に停止が確認されたら、共通の生産計画に反映する
まずは次のアンドンによる呼び出しを、確実な対応につなげましょう。分かりやすい信号、責任を持って対応する担当者、明確なエスカレーション経路、呼び出した人へのフィードバックを整えます。そのうえで、生産計画への引き継ぎの抜けを埋めます。修理チームに工場全体の作業順序まで考えさせたり、計画担当者に別々の緊急作業リストから計画を組み直させたりするべきではありません。
停止が確認されるたびに、関連する製造指図を手動で組み替えているなら、SkyPlannerをご検討ください。変化した生産能力を記録し、共通のスケジュールを再計算することで、納期への影響を把握しやすくなり、実行可能な次の作業順序を示すまでの調整作業を減らせます。
最近の設備停止を1件選び、影響を受けた製造指図とその後に続く工程を用意して、SkyPlannerのデモをご予約ください。使用不可期間によって計画がどう変わるか、納期についてどのような判断が必要になるかをご確認いただけます。まずはスケジューリングの仕組みを試したい方は、デモデータでSkyPlannerをお試しください。
Jussi Mäntylä
生産計画スペシャリスト、SkyPlanner


