








Dans cet article
- Comment le tambour, le tampon et la corde fonctionnent ensemble
- Le tambour : établir un planning réalisable pour la contrainte
- Le tampon : sécuriser l’arrivée prévue
- La corde : retenir les ordres qui ne sont pas encore nécessaires
- Exemple de drum buffer rope : faut-il lancer cet ordre à 09:00 ?
- Piloter le tampon en surveillant les ordres qui ne sont pas encore arrivés
- Quand la contrainte change selon la composition des commandes
- Avec SkyPlanner, fondez vos décisions de lancement sur un planning réalisable
- Ce qui a changé chez Piristeel, au-delà de la simple occupation des équipes
- Faites du prochain lancement une décision, pas une habitude
Accueil » Ressources » Drum Buffer Rope : quand lancer les ordres en production ?
Temps de lecture estimé : 9 minutes
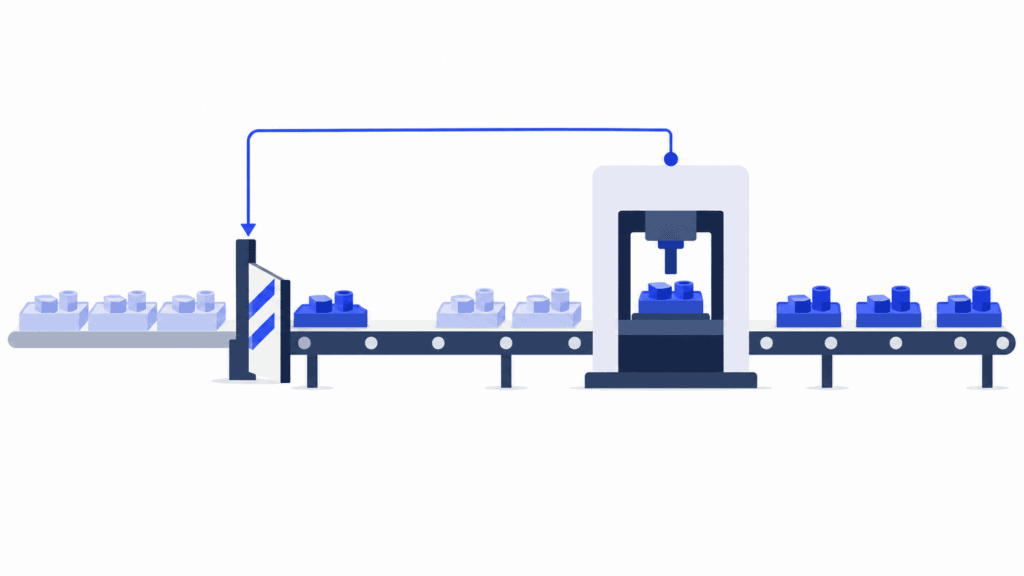
Drum buffer rope (DBR) est une méthode d’ordonnancement et de pilotage de la production qui lie le lancement de nouveaux ordres à la capacité de l’opération limitant le débit. Le tambour donne le rythme, le tampon le protège des perturbations et la corde détermine quand lancer les ordres en amont.
Elle répond à une question facilement négligée dans une usine très sollicitée : cette opération doit-elle vraiment démarrer maintenant ?
Lancer davantage d’ordres ne crée pas de capacité supplémentaire sur la contrainte. Cela peut allonger les files d’attente, immobiliser davantage de matières dans des ordres inachevés et compliquer la recherche de l’opération à exécuter ensuite. Avec DBR, l’objectif est de terminer à temps, et non de maintenir chaque machine occupée.
Pour le planificateur, le défi consiste à maintenir cette coordination malgré l’évolution des commandes et des capacités. SkyPlanner APS calcule un planning qui relie l’ensemble des opérations. Vos décisions de lancement peuvent ainsi suivre la capacité disponible et les priorités de livraison, plutôt qu’un ensemble de files d’attente tenues à jour manuellement.
Comment le tambour, le tampon et la corde fonctionnent ensemble
DBR est issu de la théorie des contraintes d’Eliyahu Goldratt. Son principe de départ : améliorer une opération isolée ne suffit pas. Le flux de production doit passer par la ressource qui limite le débit nécessaire.
Le tambour : établir un planning réalisable pour la contrainte
Le tambour est le planning de la contrainte : les opérations qu’elle traitera, dans quel ordre et à quel moment. Ce rythme peut être imposé par un four de traitement thermique, une machine spécialisée ou une équipe de production aux disponibilités limitées.
Construisez sa séquence en fonction des commandes à livrer, en tenant compte du temps de travail réellement disponible, des durées de traitement et des réglages. Planifier plus d’heures que la ressource n’en a de disponibles ne fait que masquer un manque de capacité. Le planning de la contrainte doit aussi laisser suffisamment de temps après cette opération pour terminer le travail restant et assurer l’expédition.
Les opérations en amont s’organisent ensuite au service de cette séquence. Leur rôle est de préparer les bons ordres pour la contrainte, et non de produire le plus possible sans se soucier de la suite.
Le tampon : sécuriser l’arrivée prévue
Le tampon de la contrainte est une marge de temps qui la protège de la variabilité en amont. Les ordres sont lancés suffisamment tôt pour arriver à la contrainte avant leur créneau prévu. Une opération ou un transfert en retard dispose ainsi d’une marge de rattrapage.
Cette protection n’est pas une consigne pour accumuler des pièces sans limite. Une file bien remplie peut contenir les mauvais ordres alors que celui à traiter ensuite manque toujours. L’essentiel est de savoir si les ordres attendus selon le planning de la contrainte arriveront à temps.
Le tampon d’expédition protège une autre échéance : l’achèvement avant la date de livraison promise au client. Distinguer ces deux fonctions permet de voir si un retard menace le prochain créneau de la contrainte ou l’expédition finale.
La corde : retenir les ordres qui ne sont pas encore nécessaires
La corde relie le planning de la contrainte au lancement des ordres en amont. Elle indique à la production quand engager un ordre dans sa gamme, en tenant compte du temps nécessaire pour atteindre la contrainte et de la marge de protection retenue.
Si un ordre n’est pas encore nécessaire, il reste non lancé, même si une machine en amont a de la capacité disponible. Il s’agit d’une maîtrise volontaire des encours, et non d’une incapacité à occuper les équipes. Le temps disponible peut servir à la préparation, à la maintenance ou à d’autres tâches utiles, sans ajouter un lot inutile à la file d’attente.
Ces trois éléments sont interdépendants. Sans protection, le tambour peut manquer de pièces à traiter. Sans maîtrise des lancements, le tampon peut devenir un stock excessif. Quant à une règle de lancement fondée sur un planning irréalisable pour le tambour, elle ne fait que déplacer le problème en amont.
Exemple de drum buffer rope : faut-il lancer cet ordre à 09:00 ?
Imaginez un atelier dont la contrainte est un poste de finition spécialisé. Un ordre dispose d’un créneau de finition réservé à 14:00. Les opérations en amont et le transfert prennent trois heures, auxquelles le planificateur ajoute deux heures ouvrées de protection. Dans cet exemple, tout se déroule sur une même journée avec le personnel présent, sans pause ni autre conflit de ressources.
| Jalon du planning | Heure |
|---|---|
| Lancement des opérations en amont | 09:00 |
| Arrivée prévue après trois heures | 12:00 |
| Créneau de finition protégé | 14:00 |
Un lancement à 09:00 laisse cinq heures à l’ordre pour atteindre son créneau : trois pour les opérations prévues et deux pour absorber les aléas. Ces deux heures protègent le créneau de finition ; elles ne constituent pas du temps de traitement supplémentaire.
Si un retard en amont ajoute une heure, l’ordre arrive à 13:00. La contrainte peut toujours démarrer à 14:00. Le tampon a rempli son rôle sans qu’il soit nécessaire de modifier le planning de finition.
Imaginez maintenant un autre ordre qui n’aura besoin du poste de finition que la semaine prochaine. Le lancer ce matin pourrait améliorer le taux d’utilisation d’une machine en amont, mais n’augmenterait pas la production du poste de finition aujourd’hui. Cela ajoute des manutentions et allonge la file d’attente : l’ordre à traiter aujourd’hui devra alors traverser cette file ou être recherché parmi les ordres qui s’y trouvent. La corde empêche de lancer l’ordre prévu pour plus tard avant qu’il ne soit nécessaire.
La décision de lancement ne répond donc pas à la question « la première machine est-elle libre ? », mais à celle-ci : « quand cet ordre doit-il entrer en production pour protéger son créneau prévu sur la contrainte ? »
Dans un atelier réel, calculez ces horaires à partir des calendriers de travail effectifs. Cinq heures ouvrées peuvent s’étendre sur deux équipes successives, et deux ordres ne peuvent pas mobiliser simultanément la même capacité en amont. L’exemple explique la logique de lancement ; un planning à capacité finie détermine où les opérations peuvent réellement s’insérer.
Piloter le tampon en surveillant les ordres qui ne sont pas encore arrivés
Une fois les lancements maîtrisés, le suivi quotidien devient plus ciblé. Comparez les opérations attendues par le tambour à leur avancement en amont. Lesquelles sont prêtes ? Lesquelles consomment leur marge de protection ? Lesquelles menacent désormais un créneau sur la contrainte ?
Si une opération reste en mesure d’arriver dans sa marge de protection, il n’est pas automatiquement nécessaire de l’accélérer. Si le travail restant rend l’arrivée prévue incertaine, recherchez la cause et intervenez sur cette opération précise pour la faire avancer. Lancer davantage d’ordres sans rapport avec elle ne fournira pas les matières manquantes et ne terminera pas l’opération précédente.
Dimensionnez la marge de protection à partir de la variabilité observée sur la gamme. Trop faible, elle expose la contrainte aux retards courants. Trop importante, elle fait entrer les ordres en production inutilement tôt. Il n’existe pas de nombre universel de jours de tampon adapté à toutes les usines.
Consignez les causes qui consomment régulièrement le tampon. Un composant souvent manquant, un transfert trop long ou un procédé peu fiable appelle une action corrective, pas simplement une augmentation permanente de la marge. Suivez conjointement les ordres terminés, le respect des délais de livraison et les encours : raccourcir une file d’attente n’est utile que si la production continue de fournir ce qui est attendu.
Quand la contrainte change selon la composition des commandes
La méthode est plus facile à comprendre lorsqu’une contrainte récurrente régit une part importante de la production. Si la ressource limitante varie selon la composition des commandes, une séquence construite autour du goulot d’étranglement du mois dernier peut fausser les décisions de lancement d’aujourd’hui.
Il reste essentiel de limiter les lancements prématurés et de protéger les opérations critiques pour la livraison. Mais il faut aussi vérifier les autres ressources, les gammes et les dépendances. C’est là que l’ordonnancement à capacité finie prend tout son intérêt : il rattache la réflexion sur les lancements à un planning couvrant toute la gamme, au lieu de supposer que chaque ressource hors contrainte aura toujours de la capacité disponible.
DBR n’est pas non plus un simple synonyme de Kanban ou de MRP. Kanban autorise le réapprovisionnement à l’aide de signaux et de limites ; le MRP calcule les besoins en matières à partir de la demande, des nomenclatures et des stocks. DBR organise les lancements autour de la contrainte et de sa protection. Ces approches peuvent se compléter, mais un besoin en matières ne suffit pas à justifier le lancement d’un ordre dans l’atelier aujourd’hui.
Avec SkyPlanner, fondez vos décisions de lancement sur un planning réalisable
DBR vous donne une façon de raisonner sur les flux. SkyPlanner APS prend en charge l’ordonnancement détaillé qui assure la cohérence entre les machines, les gammes des ordres et les priorités de livraison.
Vous définissez les postes de travail, les équipes, les opérateurs, les étapes de fabrication et leurs durées. Arcturus, l’IA d’ordonnancement de SkyPlanner, place les opérations en tenant compte des capacités et des dépendances configurées. La vue Gantt affiche les files d’attente ainsi obtenues pour chaque poste et les opérations liées. Au lieu de reconstruire chaque file séparément, vous voyez comment l’ordre atteint son opération critique et quand la fin du travail restant est prévue.
Pour un planificateur qui applique les principes DBR, cela change le travail quotidien sur trois points importants :
- Réservez la capacité rare aux engagements prioritaires. Définissez les priorités des livraisons et des ordres pour que le calcul d’ordonnancement reflète ce qui compte, plutôt que de considérer tout démarrage anticipé comme une réussite.
- Vérifiez que tout est prêt le long de la gamme. Lorsque l’ordonnancement tenant compte des matières est activé, Arcturus prend en considération les stocks et la disponibilité des approvisionnements attendus, en plus des contraintes de production. Un créneau machine planifié est plus utile lorsque le calcul intègre les matières nécessaires pour l’exploiter.
- Recalculez le planning en cas de changement. Mettez à jour les capacités, l’avancement ou les priorités et laissez Arcturus recalculer le planning concerné. Lorsque Autopilot est activé, des événements configurés ou une minuterie peuvent déclencher un réordonnancement, tout en maintenant vos règles et vos verrouillages.
SkyPlanner permet aussi de définir une date de début au plus tôt : c’est la première date à laquelle un ordre peut commencer dans le planning. Elle peut traduire une décision de différer son lancement. Le paramètre de marge en jours répond à un autre objectif : il prévoit une marge entre la fin de fabrication et la livraison, qui influe sur les priorités d’ordonnancement.
Une date de début au plus tôt dans le planning ne constitue pas un lancement effectif en atelier, et une marge avant livraison n’est pas un tampon protégeant la contrainte au sens de la méthode DBR. Si vous avez besoin d’un processus automatisé de lancement selon la méthode DBR, abordez le déclenchement du lancement et les responsabilités associées lors de votre démonstration SkyPlanner. L’intérêt immédiat de SkyPlanner est clair : il calcule et tient à jour le planning de production fondé sur les capacités qui sous-tend ces décisions, pour vous éviter de coordonner manuellement toutes les files d’attente.
Ce qui a changé chez Piristeel, au-delà de la simple occupation des équipes
Piristeel, fabricant de produits de sécurité pour toiture et de systèmes d’évacuation des eaux pluviales, produisait auparavant en grandes séries et conservait d’importants stocks tampons. La production semblait bien fonctionner, mais les stocks étaient élevés et les changements difficiles à gérer. Chaque service manquait de visibilité sur l’activité des autres, tandis que la tenue à jour du planning des trois services occupait une personne à temps plein.
Avec SkyPlanner, l’automatisation de l’ordonnancement détaillé et une vue Gantt partagée ont apporté une visibilité commune aux différents services. Piristeel fait état d’une meilleure coordination des séries plus courtes et d’une plus grande réactivité face aux commandes clients. Des stocks tampons importants n’étaient plus indispensables au bon déroulement de la production.
Le lien avec la méthode DBR tient à la différence entre avoir beaucoup de travail en cours et disposer d’un flux coordonné. L’expérience de Piristeel montre l’intérêt de rendre les capacités visibles et de relier les plannings lorsque les stocks servent à compenser un manque de coordination.
Faites du prochain lancement une décision, pas une habitude
Avant de lancer un nouvel ordre, vérifiez le créneau dont il a besoin sur la ressource limitante, le temps nécessaire pour l’atteindre et la marge de protection que justifie sa gamme de fabrication. Suivez ensuite son avancement jusqu’à la livraison promise. C’est tout l’intérêt pratique de la méthode drum buffer rope : lancer la production parce que le système en a besoin, et non simplement parce qu’une machine est libre.
Choisissez SkyPlanner APS lorsque la tenue à jour de ce planning coordonné accapare les journées de vos planificateurs. SkyPlanner s’intègre à n’importe quel ERP ou MES grâce à son interface REST API ouverte. Vous pouvez ainsi relier vos données de commandes existantes à un ordonnancement fondé sur les capacités, sans remplacer un système qui vous donne déjà satisfaction.
Réservez une démonstration de SkyPlanner en apportant une gamme de fabrication représentative, sa contrainte et un problème récent de lancement trop précoce ou de gestion des urgences. Ces éléments vous permettront de voir comment le planning pourrait éclairer votre prochaine décision de lancement. Vous pouvez aussi essayer SkyPlanner avec des données de démonstration pour découvrir d’abord la vue d’ordonnancement.
Jussi Mäntylä
Spécialiste de la planification de production, SkyPlanner


