








En este artículo
- Cómo funcionan juntos el tambor, el amortiguador y la cuerda
- El tambor: un programa viable para el cuello de botella
- El amortiguador: proteger la llegada prevista
- La cuerda: retener los trabajos que aún no se necesitan
- Ejemplo de drum buffer rope: ¿debe empezar esta orden a las 09:00?
- Gestione el amortiguador vigilando los trabajos que aún no han llegado
- Cuando el cuello de botella cambia según la combinación de pedidos
- Vincule las decisiones de liberación a un plan viable con SkyPlanner
- Qué cambió Piristeel más allá de mantener ocupados sus departamentos
- Que la próxima liberación sea una decisión, no una costumbre
Inicio » Recursos » Drum Buffer Rope: cuándo liberar trabajo a producción
Tiempo de lectura estimado: 9 minutos
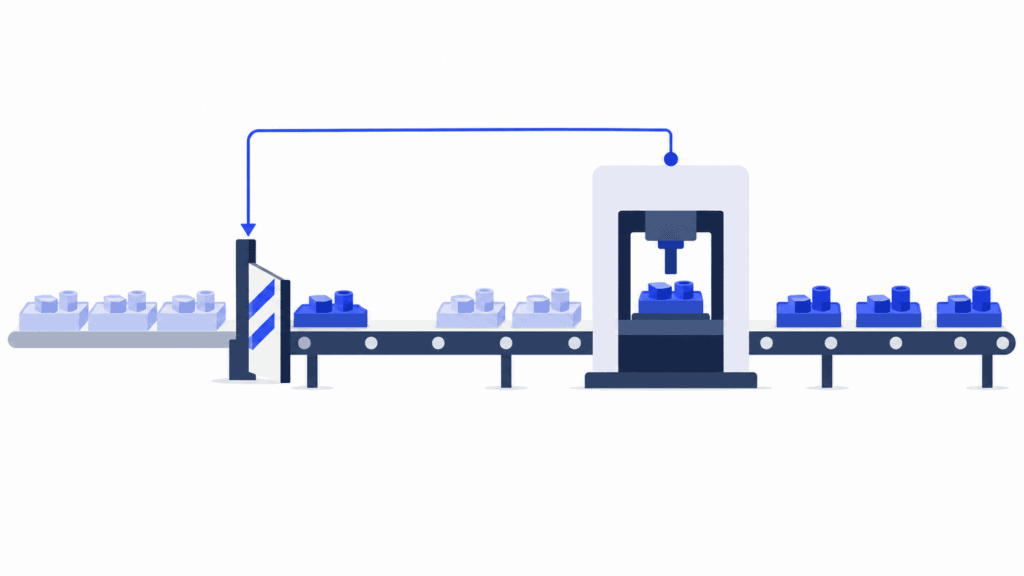
Drum buffer rope (DBR) es un método de programación y control de la producción que vincula la liberación de nuevos trabajos con la capacidad de la operación que limita la producción. El tambor marca el ritmo, el amortiguador lo protege frente a las incidencias y la cuerda controla cuándo entran en producción los trabajos de las etapas previas.
Responde a una pregunta que puede pasarse por alto fácilmente en una fábrica con mucha actividad: ¿es necesario empezar esta tarea ahora?
Iniciar más trabajos no aumenta la capacidad del cuello de botella. Puede generar colas más largas, inmovilizar más material en órdenes sin terminar y obligar a dedicar más tiempo a buscar la siguiente tarea que debe ejecutarse. El objetivo de DBR es terminar a tiempo, no mantener todas las máquinas ocupadas.
Para el planificador, el reto consiste en mantener esa coordinación a medida que cambian los pedidos y la capacidad. SkyPlanner APS calcula el programa de producción teniendo en cuenta las conexiones entre operaciones. Así, las decisiones de liberación pueden basarse en la capacidad disponible y las prioridades de entrega, en lugar de depender de un conjunto de colas gestionadas manualmente.
Cómo funcionan juntos el tambor, el amortiguador y la cuerda
DBR tiene su origen en la teoría de las restricciones de Eliyahu Goldratt. Parte de una idea: no basta con mejorar una operación aislada; la producción debe fluir a través del recurso que limita el volumen que se necesita obtener.
El tambor: un programa viable para el cuello de botella
El tambor es el programa del cuello de botella: qué trabajos procesará, en qué secuencia y cuándo. Ese ritmo puede marcarlo un horno de tratamiento térmico, una máquina especializada o un equipo de producción con disponibilidad limitada.
Organice su secuencia en función de los pedidos que debe entregar, teniendo en cuenta el tiempo de trabajo disponible y los tiempos de proceso y preparación. Programar más horas de las que tiene el recurso solo oculta la falta de capacidad. El programa del cuello de botella también debe dejar suficiente tiempo después de esa operación para completar los trabajos restantes y realizar la expedición.
Las operaciones anteriores se ajustan a esa secuencia. Su finalidad es tener preparados los trabajos que necesita el cuello de botella, no producir todo lo posible sin tener en cuenta lo que ocurra después.
El amortiguador: proteger la llegada prevista
El amortiguador del cuello de botella aporta un margen de tiempo frente a la variabilidad de las etapas anteriores. El trabajo se libera con antelación suficiente para llegar al cuello de botella antes de la franja programada, de modo que haya cierto margen para recuperar un retraso en una operación o un traslado.
Esa protección no significa que haya que acumular piezas sin límite. Una cola llena puede contener órdenes que no se necesitan todavía y, sin embargo, faltar la tarea que debe ejecutarse a continuación. Lo importante es saber si los trabajos que exige el programa del cuello de botella llegarán a tiempo.
El amortiguador de expedición protege otro punto: la finalización antes de la fecha de entrega comprometida con el cliente. Distinguir ambos fines ayuda a ver si un retraso pone en riesgo la siguiente franja del cuello de botella o la expedición final.
La cuerda: retener los trabajos que aún no se necesitan
La cuerda vincula el programa del cuello de botella con la liberación de los trabajos de las etapas anteriores. Indica a producción cuándo debe introducir una orden en la ruta de fabricación, teniendo en cuenta el tiempo necesario para llegar al cuello de botella y el margen de protección elegido.
Si una orden todavía no se necesita, no se libera, aunque una máquina de una etapa anterior tenga capacidad disponible. Se trata de controlar deliberadamente el trabajo en curso, no de una incapacidad para mantener al personal ocupado. El tiempo disponible puede dedicarse a preparaciones, mantenimiento u otros trabajos útiles sin añadir otro lote innecesario a la cola.
Los tres elementos dependen unos de otros. Un tambor sin protección puede quedarse sin trabajo que procesar. Un amortiguador sin control de la liberación puede convertirse en un exceso de inventario. Una regla de liberación vinculada a un programa imposible para el tambor no hace más que trasladar el problema a las etapas anteriores.
Ejemplo de drum buffer rope: ¿debe empezar esta orden a las 09:00?
Imagine un taller en el que una estación de acabado especializado es el cuello de botella. Una orden tiene reservada una franja de acabado a las 14:00. Las operaciones previas y el traslado requieren tres horas, y el planificador añade otras dos horas de trabajo como protección. En este ejemplo, todo el trabajo se realiza en una misma jornada con personal disponible, sin pausas ni otros conflictos de recursos.
| Hito de planificación | Hora |
|---|---|
| Liberación del trabajo para las etapas previas | 09:00 |
| Llegada prevista tras tres horas | 12:00 |
| Franja de acabado protegida | 14:00 |
Liberar la orden a las 09:00 le da cinco horas para llegar a su franja: tres para el trabajo previsto y dos para absorber la incertidumbre. Esas dos horas protegen la franja de acabado; no son tiempo de proceso adicional.
Si un retraso en una etapa anterior añade una hora, la orden llega a las 13:00. El cuello de botella todavía puede empezar a las 14:00. El amortiguador ha cumplido su función sin necesidad de modificar el programa de acabado.
Imagine ahora otra orden que no necesita la estación de acabado hasta la semana que viene. Iniciarla esta mañana podría mejorar la utilización de una máquina de una etapa anterior, pero no contribuye a la producción de acabado de hoy. Añade manipulación de materiales y una cola que la orden de hoy debe atravesar o en la que habrá que buscarla. La cuerda mantiene ese trabajo futuro fuera de producción hasta que se necesita.
Por tanto, la decisión de liberar una orden no responde a «¿está libre la primera máquina?», sino a «¿cuándo debe entrar esta orden en producción para proteger su franja programada en el cuello de botella?».
En un taller real, calcule esos tiempos con los calendarios de trabajo reales. Cinco horas de trabajo pueden abarcar un cambio de turno, y dos órdenes no pueden utilizar a la vez la misma capacidad en una etapa anterior. El ejemplo explica la lógica de liberación; un programa a capacidad finita determina dónde encaja realmente el trabajo.
Gestione el amortiguador vigilando los trabajos que aún no han llegado
Una vez controlada la liberación, el trabajo diario tiene un foco más claro. Compare las tareas que necesita el tambor con su avance en las etapas anteriores. ¿Cuáles están listas? ¿Cuáles están consumiendo su margen de protección? ¿Cuáles ponen ya en riesgo una franja del cuello de botella?
Si una tarea sigue teniendo prevista su llegada dentro del margen de protección, no es necesario darle prioridad urgente de forma automática. Si el trabajo pendiente hace dudar de que llegue a tiempo, investigue la causa y ayude a que esa tarea concreta avance. Liberar más órdenes sin relación con ella no hará aparecer el material que falta ni completará su operación anterior.
Dimensione el margen de protección según la variabilidad que observe en la ruta de fabricación. Si es demasiado pequeño, el cuello de botella queda expuesto a los retrasos habituales. Si es demasiado grande, el trabajo entra en producción antes de lo necesario. No existe un número universal de días de amortiguación que sirva para todas las fábricas.
Registre las causas que consumen repetidamente el margen del amortiguador. La falta recurrente de un componente, un traslado largo o un proceso poco fiable requieren una acción correctiva, no solo ampliar el margen de forma permanente. Evalúe conjuntamente las órdenes terminadas, el cumplimiento de las entregas y el trabajo en curso: una cola más corta solo es útil si producción sigue entregando el trabajo necesario.
Cuando el cuello de botella cambia según la combinación de pedidos
El método resulta más fácil de entender cuando un cuello de botella recurrente condiciona una parte importante de la producción. Si el recurso limitante cambia según la combinación de pedidos, una secuencia organizada en torno al cuello de botella del mes pasado puede llevar a decisiones de liberación equivocadas hoy.
Sigue siendo necesario limitar el trabajo que se inicia antes de tiempo y proteger las operaciones críticas para la entrega. Pero también hay que comprobar los demás recursos productivos, rutas y dependencias. Ahí es donde la programación a capacidad finita resulta especialmente valiosa: vincula la decisión de liberación con un plan para toda la ruta, en lugar de dar por hecho que todos los recursos que no son el cuello de botella tendrán siempre capacidad disponible.
DBR tampoco es simplemente otro nombre para Kanban o MRP. Kanban autoriza la reposición mediante señales y límites; MRP calcula las necesidades de materiales a partir de la demanda, las estructuras de producto y el inventario. DBR organiza la liberación en torno al cuello de botella y su protección. Estos enfoques pueden combinarse, pero una necesidad de material no demuestra por sí sola que una orden deba entrar hoy en planta.
Vincule las decisiones de liberación a un plan viable con SkyPlanner
DBR ofrece una forma de entender el flujo de producción. SkyPlanner APS se encarga de la programación detallada que mantiene coordinadas las máquinas, las rutas de las órdenes y las prioridades de entrega.
Usted define las estaciones de trabajo, los turnos, los operarios, las etapas del proceso y sus duraciones. Arcturus, la IA de programación de SkyPlanner, asigna los trabajos teniendo en cuenta la capacidad y las dependencias configuradas. La vista Gantt muestra las colas resultantes de las estaciones de trabajo y las operaciones vinculadas. En lugar de rehacer cada cola por separado, puede ver cómo llega la orden a su operación crítica y cuándo está previsto que termine el trabajo restante.
Para un planificador que aplica los principios de DBR, esto cambia el trabajo diario en tres aspectos importantes:
- Dedique el tiempo escaso a los compromisos prioritarios. Establezca prioridades de entrega y de órdenes para que el cálculo del programa refleje el trabajo que importa, en lugar de considerar un éxito cualquier inicio anticipado.
- Compruebe que el trabajo puede avanzar a lo largo de la ruta. Si está activada la programación que tiene en cuenta los materiales, Arcturus considera el inventario y la disponibilidad de los materiales pendientes de recepción, además de las restricciones de producción. Una franja programada en una máquina resulta más útil cuando el cálculo incluye el material necesario para aprovecharla.
- Recalcule cuando cambie el plan. Actualice la capacidad, el avance o las prioridades y deje que Arcturus calcule el programa afectado. Con Autopilot activado, los eventos configurados o un temporizador pueden desencadenar la reprogramación, manteniendo vigentes sus reglas y bloqueos.
SkyPlanner también permite definir la fecha más temprana en la que una orden puede comenzar dentro del programa. Esta fecha puede reflejar la decisión de retener el trabajo antes de su entrada en producción. El ajuste de días de margen cumple otra función: reservar un margen entre la finalización y la entrega que influye en las prioridades de programación.
La fecha más temprana de inicio en el programa no equivale a liberar físicamente una orden a planta, y el margen previo a la entrega no es lo mismo que el buffer que protege al recurso limitante en DBR. Si necesita un flujo automatizado de liberación según DBR, incluya en su demostración de SkyPlanner qué desencadena la liberación y quién asume la responsabilidad. La razón inmediata para elegir SkyPlanner es clara: calcula y mantiene el plan de producción basado en la capacidad que sustenta esas decisiones y le ahorra el trabajo manual de coordinar cada cola.
Qué cambió Piristeel más allá de mantener ocupados sus departamentos
Piristeel, fabricante de productos de seguridad para cubiertas y sistemas de evacuación de aguas pluviales, trabajaba con grandes lotes y mantenía importantes existencias de seguridad. La producción parecía funcionar sin problemas, pero el inventario era elevado y resultaba complicado introducir cambios. Los departamentos no tenían una visión compartida de lo que hacían los demás, y mantener actualizado el programa de los tres departamentos ocupaba toda la jornada de una persona.
Con SkyPlanner, la programación detallada automatizada y una vista Gantt compartida dieron a esos departamentos visibilidad sobre el trabajo de los demás. Piristeel señala que ahora coordina mejor las series de producción más pequeñas y responde mejor a los pedidos de los clientes. Mantener grandes existencias de seguridad dejó de ser un requisito para que la producción funcionara con fluidez.
La relación con DBR está en la diferencia entre tener mucho trabajo y contar con un flujo coordinado. La experiencia de Piristeel muestra por qué merece la pena hacer visible la capacidad y conectar los programas de producción cuando el inventario ha servido para compensar la falta de coordinación.
Que la próxima liberación sea una decisión, no una costumbre
Antes de liberar otra orden a producción, compruebe qué hueco necesita en el recurso limitante, cuánto tiempo tardará en llegar hasta él y qué margen de protección justifica su ruta de fabricación. Después, haga un seguimiento del trabajo hasta cumplir el compromiso de entrega. Ese es el valor práctico de drum buffer rope: iniciar el trabajo porque el sistema lo necesita, no simplemente porque hay una máquina libre.
Elija SkyPlanner APS cuando mantener ese plan coordinado esté consumiendo la jornada de sus planificadores. SkyPlanner se integra con cualquier ERP o MES a través de su REST API abierta, para que pueda conectar los datos de los pedidos existentes con una programación basada en la capacidad, sin sustituir un sistema que ya le funciona bien.
Reserve una demostración de SkyPlanner y lleve como ejemplo la ruta habitual de una orden, su recurso limitante y un problema reciente de liberación anticipada o que haya obligado a acelerar un trabajo. Con esos ejemplos podrá ver cómo el programa le ayudaría a decidir cuándo liberar la siguiente orden. Si prefiere explorar primero la vista de programación, pruebe SkyPlanner con datos de demostración.
Jussi Mäntylä
Especialista en planificación de la producción, SkyPlanner


