








Bu makalede
- Davul, tampon ve ip birlikte nasıl çalışır?
- Davul: Kısıt için uygulanabilir bir çizelge oluşturun
- Tampon: Planlanan varış zamanını koruyun
- İp: Henüz ihtiyaç duyulmayan işleri bekletin
- Bir drum buffer rope örneği: Bu siparişe 09:00’da başlanmalı mı?
- Henüz ulaşmayan işleri izleyerek tamponu yönetin
- Kısıt, sipariş bileşimine göre değiştiğinde
- SkyPlanner ile üretime alma kararını uygulanabilir bir plana bağlayın
- Piristeel, bölümleri meşgul tutmanın ötesinde neleri değiştirdi?
- Bir sonraki siparişi alışkanlıkla değil, bilinçli bir kararla üretime alın
Ana Sayfa » Kaynaklar » Drum Buffer Rope: İşler Üretime Ne Zaman Alınmalı?
Tahmini okuma süresi: 9 dakika
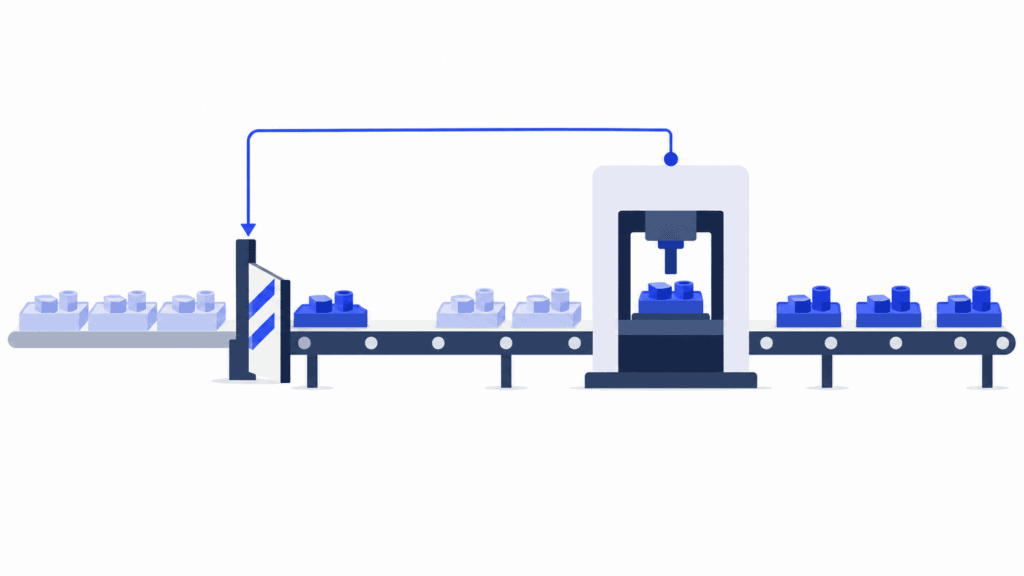
Drum buffer rope (DBR), yeni işlerin üretime alınmasını üretim miktarını sınırlayan operasyonun kapasitesine bağlayan bir üretim çizelgeleme ve kontrol yöntemidir. Davul (drum) tempoyu belirler, tampon (buffer) bu tempoyu aksamalara karşı korur, ip (rope) ise kısıttan önceki işlerin üretime ne zaman gireceğini kontrol eder.
Yoğun bir fabrikada kolayca gözden kaçabilecek bir soruya yanıt verir: bu işe şimdi başlamak gerekiyor mu?
Daha fazla işe başlamak, kısıtta daha fazla kapasite yaratmaz. Bunun yerine kuyruklar uzayabilir, daha fazla malzeme tamamlanmamış siparişlere bağlanabilir ve sırada işlenmesi gereken işi bulmak daha uzun sürebilir. DBR, her makineyi sürekli çalıştırmak yerine işleri zamanında tamamlamayı hedefler.
Planlama uzmanı için asıl zorluk, siparişler ve kapasite değişirken bu koordinasyonu korumaktır. SkyPlanner APS, operasyonları birbirine bağlı bir üretim çizelgesi hesaplar. Böylece işleri üretime alma kararlarınızı elle yönetilen ayrı ayrı kuyruklara göre değil, kullanılabilir kapasiteye ve teslimat önceliklerine göre verebilirsiniz.
Davul, tampon ve ip birlikte nasıl çalışır?
DBR, Eliyahu Goldratt’ın Kısıtlar Teorisi’ne dayanır. Çıkış noktası, tek bir operasyonu iyileştirmenin yeterli olmadığıdır: üretim akışı, ihtiyaç duyduğunuz çıktı miktarını sınırlayan kaynaktan geçmek zorundadır.
Davul: Kısıt için uygulanabilir bir çizelge oluşturun
Davul, kısıtın hangi işleri, hangi sırayla ve ne zaman işleyeceğini belirleyen çizelgedir. Bu tempoyu bir ısıl işlem fırını, özel amaçlı bir makine veya sayıca sınırlı bir üretim ekibi belirleyebilir.
İş sırasını, teslim etmeniz gereken siparişlere göre oluşturun; kullanılabilir çalışma süresini, işlem ve hazırlık sürelerini hesaba katın. Kaynağa, sahip olduğundan daha fazla saatlik iş yüklemek yalnızca kapasite açığını gizler. Kısıtın çizelgesi, bu operasyondan sonra kalan işler ve sevkiyat için de yeterli zaman bırakmalıdır.
Kısıttan önceki operasyonlar da bu sıraya hizmet eder. Amaçları, sonrasında ne olacağını gözetmeden olabildiğince çok üretmek değil, kısıtın ihtiyaç duyduğu doğru işleri hazır etmektir.
Tampon: Planlanan varış zamanını koruyun
Kısıt tamponu, önceki operasyonlardaki değişkenliğe karşı zaman payı sağlar. İş, kısıt için ayrılan zaman diliminden önce oraya ulaşabilecek kadar erken üretime alınır. Böylece geciken bir operasyonun veya taşımanın telafi edilebilmesi için pay bırakılır.
Bu koruma, sınırsız parça yığmak gerektiği anlamına gelmez. Kuyruk dolu olsa bile sıradaki gerekli iş hâlâ eksikken yanlış siparişler bekliyor olabilir. Önemli olan, kısıtın çizelgesinin gerektirdiği işlerin zamanında ulaşıp ulaşmayacağıdır.
Sevkiyat tamponu ise farklı bir noktayı korur: işin müşteriye taahhüt edilen teslimat tarihinden önce tamamlanmasını. Bu iki amacı ayrı tutmak, bir gecikmenin kısıtın sıradaki zaman dilimini mi yoksa nihai sevkiyatı mı tehdit ettiğini görmenizi sağlar.
İp: Henüz ihtiyaç duyulmayan işleri bekletin
İp, kısıtın çizelgesi ile önceki işlerin üretime alınması arasında bağlantı kurar. Kısıta ulaşmak için gereken süreyi ve seçtiğiniz koruma payını hesaba katarak, bir siparişin üretim rotasına ne zaman girmesi gerektiğini belirler.
Bir siparişe henüz ihtiyaç yoksa kısıttan önceki bir makinede boş kapasite olsa bile sipariş üretime alınmaz. Bu, çalışanları meşgul tutamamak değil, devam eden üretimi bilinçli olarak kontrol etmektir. Boş kalan süre, kuyruğa gereksiz bir parti daha eklemeden hazırlık, bakım veya başka yararlı işler için kullanılabilir.
Bu üç unsur birbirine bağlıdır. Koruma payı olmayan bir davulda, kısıt işleyecek iş bulamayabilir. Üretime giriş kontrol edilmezse tampon fazla stoka dönüşebilir. Uygulanması mümkün olmayan bir davul çizelgesine bağlı üretime alma kuralı ise sorunu yalnızca önceki operasyonlara taşır.
Bir drum buffer rope örneği: Bu siparişe 09:00’da başlanmalı mı?
Özel bir son işlem istasyonunun kısıt olduğu bir atölye düşünün. Bir sipariş için saat 14:00’te son işlem zamanı ayrılmış olsun. Bu istasyondan önceki işlemler ve taşıma üç saat sürüyor; planlama uzmanı da koruma amacıyla iki çalışma saati daha ayırıyor. Bu örnekteki tüm işler, personelin görevde olduğu tek bir gün içinde gerçekleşiyor; mola veya başka kaynak çakışmaları bulunmuyor.
| Planlama aşaması | Saat |
|---|---|
| Kısıt öncesindeki işin üretime alınması | 09:00 |
| Üç saat sonra beklenen varış | 12:00 |
| Koruma payıyla güvenceye alınan son işlem zamanı | 14:00 |
Siparişin 09:00’da üretime alınması, ayrılan zaman dilimine yetişmesi için beş saat sağlar: beklenen işler için üç saat, belirsizlik için iki saat. Bu iki saat son işlem zamanını korur; ek işlem süresi değildir.
Önceki operasyonlardaki bir gecikme süreyi bir saat uzatırsa sipariş 13:00’te ulaşır. Kısıt yine 14:00’te işe başlayabilir. Tampon, son işlem çizelgesini değiştirmeye gerek kalmadan görevini yerine getirmiş olur.
Şimdi de son işlem istasyonuna ancak gelecek hafta ihtiyaç duyacak başka bir sipariş düşünün. Bu siparişe bu sabah başlamak, önceki bir makinenin kullanım oranını artırabilir ama bugünkü son işlem çıktısına katkı sağlamaz. Fazladan malzeme taşıma işi yaratır ve kuyruğu büyütür; bugünkü siparişin de bu kuyrukta ilerlemesi veya diğer işlerin arasından bulunması gerekir. İp, daha sonraki bu işi ihtiyaç duyulana kadar üretimin dışında tutar.
Dolayısıyla üretime alma kararı, “ilk makine boş mu?” sorusuna dayanmaz. Asıl soru şudur: “Kısıtta planlanan zaman dilimini korumak için bu sipariş ne zaman üretime girmeli?”
Gerçek bir atölyede bu zamanlamayı fiilî çalışma takvimlerine göre hesaplayın. Beş çalışma saati bir vardiyayı aşabilir; ayrıca iki sipariş, kısıttan önceki aynı kapasiteyi aynı anda kullanamaz. Örnek, üretime alma mantığını açıklar; işlerin gerçekte hangi zamanlara yerleşebileceğini ise sonlu kapasiteli bir çizelge belirler.
Henüz ulaşmayan işleri izleyerek tamponu yönetin
Üretime giriş kontrol altına alındığında günlük işler daha net bir odağa kavuşur. Davul çizelgesinin gerektirdiği işleri, önceki operasyonlardaki ilerlemeleriyle karşılaştırın. Hangileri hazır? Hangileri koruma payını tüketiyor? Hangileri artık kısıtta ayrılmış bir zaman dilimini tehdit ediyor?
Bir iş hâlâ koruma payı içinde ulaşacak şekilde ilerliyorsa otomatik olarak hızlandırılması gerekmez. Kalan işlere bakıldığında planlanan zamanda ulaşıp ulaşamayacağı belirsizse nedenini araştırın ve o işin ilerlemesini sağlayın. İlgisiz başka siparişleri üretime almak, bu işin eksik malzemesini sağlamaz veya önceki operasyonunu tamamlamaz.
Koruma payını, rotada gözlemlediğiniz değişkenliğe göre belirleyin. Payın yetersiz olması, kısıtı olağan gecikmelere karşı savunmasız bırakır. Fazla olması ise işleri gereksiz yere erken üretime sokar. Her fabrikaya uygun, evrensel bir tampon gün sayısı yoktur.
Tamponun tekrar tekrar tüketilmesine yol açan nedenleri kaydedin. Sürekli eksik çıkan bir bileşen, uzun süren taşıma veya güvenilir olmayan bir süreç için yalnızca kalıcı olarak daha büyük bir pay ayırmak değil, düzeltici faaliyet uygulamak gerekir. Tamamlanan siparişleri, teslimat performansını ve devam eden üretimi birlikte izleyin: daha kısa bir kuyruk, ancak üretim gerekli işleri teslim etmeyi sürdürüyorsa faydalıdır.
Kısıt, sipariş bileşimine göre değiştiğinde
Üretimin önemli bir bölümünü sürekli aynı kısıt belirlediğinde yöntemi anlamak daha kolaydır. Sınırlayıcı kaynak sipariş bileşimine göre değişiyorsa geçen ayın darboğazına göre oluşturulmuş bir iş sırası, bugünkü üretime alma kararlarını yanlış yönlendirebilir.
İşleri gereğinden erken başlatmayı sınırlama ve teslimat açısından kritik operasyonları koruma disiplinine yine ihtiyaç vardır. Ancak diğer kaynakları, rotaları ve bağımlılıkları da kontrol etmeniz gerekir. Sonlu kapasite çizelgeleme tam da bu noktada özellikle değer kazanır: kısıt dışındaki her kaynakta daima boş kapasite olacağını varsaymak yerine, üretime alma kararını tüm rotayı kapsayan bir planla ilişkilendirir.
DBR, Kanban veya MRP’nin başka bir adı da değildir. Kanban, sinyaller ve sınırlar yoluyla ikmale izin verir; MRP ise talep, ürün ağaçları ve stoklardan hareketle malzeme ihtiyaçlarını hesaplar. DBR, üretime girişi kısıt ve onu koruyan zaman payı etrafında düzenler. Bu yaklaşımlar birlikte kullanılabilir, ancak tek başına bir malzeme ihtiyacı, siparişin bugün üretim alanına girmesi gerektiğini göstermez.
SkyPlanner ile üretime alma kararını uygulanabilir bir plana bağlayın
DBR, üretim akışını değerlendirmek için bir yaklaşım sunar. SkyPlanner APS ise makineleri, sipariş rotalarını ve teslimat önceliklerini birbiriyle uyumlu tutan detaylı çizelgeleme işini üstlenir.
İş merkezlerini, vardiyaları, operatörleri, süreç adımlarını ve sürelerini siz tanımlarsınız. SkyPlanner’ın çizelgeleme için kullandığı yapay zekâ olan Arcturus, işleri tanımlanan kapasite ve bağımlılıklara göre yerleştirir. Gantt görünümü, hesaplama sonucunda oluşan iş merkezi kuyruklarını ve birbirine bağlı operasyonları gösterir. Her kuyruğu ayrı ayrı yeniden oluşturmak yerine, siparişin kritik operasyona nasıl ulaştığını ve kalan işlerin ne zaman tamamlanmasının planlandığını görebilirsiniz.
Bu, DBR ilkelerini uygulayan bir planlama uzmanının günlük çalışmalarını üç önemli açıdan değiştirir:
- Sınırlı zamanı doğru taahhütlere ayırın. Teslimat ve sipariş önceliklerini belirleyin. Böylece çizelgeleme hesabı, her erken başlangıcı başarı saymak yerine önemli olan işleri esas alır.
- Rota boyunca işe hazır olma durumunu kontrol edin. Malzeme durumunu dikkate alan çizelgeleme etkinleştirildiğinde Arcturus, üretim kısıtlarının yanı sıra stokları ve gelecek malzemelerin kullanılabilirliğini de hesaba katar. Bir makine için ayrılan zaman dilimi, onu kullanmak için gereken malzeme de hesaba katıldığında daha yararlı olur.
- Plan değiştiğinde çizelgeyi yeniden hesaplayın. Kapasiteyi, ilerleme durumunu veya öncelikleri güncelleyin; etkilenen çizelgeyi Arcturus hesaplasın. Autopilot etkinleştirildiğinde tanımlanmış olaylar veya bir zamanlayıcı, kurallarınız ve kilitleriniz geçerliliğini korurken yeniden çizelgelemeyi tetikleyebilir.
SkyPlanner ayrıca bir siparişin çizelgede başlayabileceği en erken tarihi belirlemenizi sağlar. Bu tarih, işi bekletme kararını yansıtabilir. Tampon gün sayısı ayarı ise farklı bir amaca hizmet eder: teslimattan önce tamamlamak için bir zaman payı bırakarak çizelgeleme önceliklerini etkiler.
Bir siparişin çizelgede başlayabileceği en erken tarih, siparişin fiilen üretime alınmasıyla aynı şey değildir. Teslimat öncesinde bırakılan zaman payı da DBR’de kısıtı koruyan zaman tamponuyla aynı değildir. Otomatik bir DBR üretime alma iş akışına ihtiyacınız varsa SkyPlanner demosunda, üretime alma işlemini neyin tetikleyeceğini ve sorumluluğun kimde olacağını da ele alın. SkyPlanner’ı seçmenin doğrudan sağlayacağı fayda açıktır: Bu kararların dayandığı kapasiteye dayalı üretim planını hesaplar ve güncel tutar; böylece her iş kuyruğunu tek tek koordine etmek zorunda kalmazsınız.
Piristeel, bölümleri meşgul tutmanın ötesinde neleri değiştirdi?
Çatı güvenlik ürünleri ve yağmur suyu sistemleri üreten Piristeel, önceden büyük partilerle üretim yapıyor ve yüksek miktarda tampon stok tutuyordu. Üretim sorunsuz ilerliyor gibi görünse de stoklar yüksekti ve değişiklik yapmak zahmetliydi. Bölümler, diğer bölümlerde neler yapıldığını ortak bir görünüm üzerinden takip edemiyordu. Üç bölümün çizelgesini güncel tutmak ise bir kişinin tüm mesaisini alıyordu.
SkyPlanner ile otomatik detay çizelgeleme ve ortak Gantt görünümü, bu bölümlerin birbirlerinin çalışmalarını görmesini sağladı. Piristeel, daha küçük üretim partilerini daha iyi koordine edebildiğini ve müşteri siparişlerine daha hızlı yanıt verebildiğini belirtiyor. Üretimin sorunsuz ilerlemesi için artık yüksek miktarda tampon stok tutmak gerekmiyordu.
Bu deneyimin DBR ile bağlantısı, elde çok iş olması ile üretim akışının koordineli olması arasındaki farktır. Piristeel’in deneyimi, koordinasyon eksikliği stokla telafi ediliyorsa kapasiteyi görünür kılmanın ve çizelgeleri birbiriyle uyumlu hâle getirmenin neden değerli olduğunu gösteriyor.
Bir sonraki siparişi alışkanlıkla değil, bilinçli bir kararla üretime alın
Bir siparişi daha üretime almadan önce, kapasiteyi sınırlayan kaynakta hangi zaman aralığına ihtiyaç duyduğunu, o kaynağa ulaşmasının ne kadar süreceğini ve rotanın ne kadar koruyucu zaman payı gerektirdiğini kontrol edin. Ardından işi, taahhüt edilen teslimata kadar takip edin. Drum buffer rope yaklaşımının pratik değeri budur: İşi yalnızca bir makine boş olduğu için değil, sistemin ihtiyacı olduğu için başlatmak.
Birbiriyle bağlantılı bu planı güncel tutmak planlamacılarınızın gününü alıyorsa SkyPlanner APS’yi seçin. SkyPlanner, açık REST API üzerinden her ERP veya MES ile entegre olur. Böylece işinizi zaten iyi gören bir sistemi değiştirmeden mevcut sipariş verilerinizi kapasiteye dayalı çizelgelemeyle birleştirebilirsiniz.
SkyPlanner demosu için randevu alın; tipik bir sipariş rotasını, bu rotadaki kısıtı ve yakın zamanda yaşadığınız bir erken üretime alma veya iş hızlandırma sorununu görüşmeye getirin. Bu örnekler üzerinden çizelgenin bir sonraki üretime alma kararınızı nasıl destekleyebileceğini görün. Önce çizelgeleme görünümünü keşfetmek isterseniz SkyPlanner’ı demo verileriyle deneyin.
Jussi Mäntylä
Üretim Planlama Uzmanı, SkyPlanner


