








Neste artigo
- Como tambor, pulmão e corda trabalham juntos
- O tambor: defina uma programação viável para a restrição
- O pulmão: proteja a chegada no horário planejado
- A corda: segure as ordens que ainda não são necessárias
- Exemplo de tambor pulmão corda: esta ordem deve começar às 09:00?
- Gerencie o pulmão acompanhando as ordens que ainda não chegaram
- Quando a restrição muda conforme o mix de pedidos
- Use o SkyPlanner para vincular a decisão de liberação a um plano viável
- O que a Piristeel mudou para ir além de manter os departamentos ocupados
- Faça da próxima liberação uma decisão, não um hábito
Início » Recursos » Tambor pulmão corda: quando liberar ordens para produção
Tempo de leitura estimado: 9 minutos
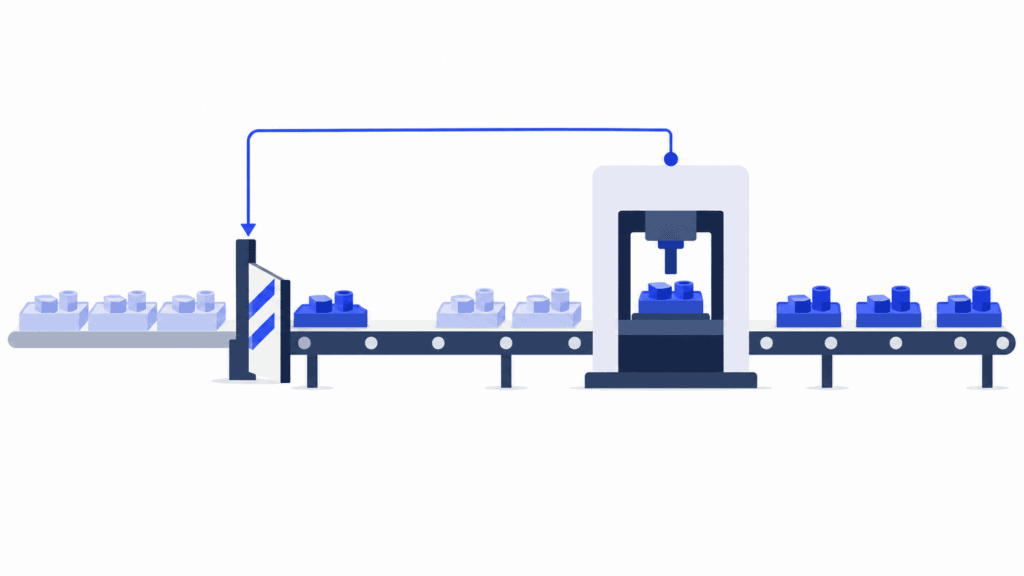
Tambor pulmão corda (TPC), do inglês Drum Buffer Rope (DBR) é um método de programação e controle da produção que vincula a liberação de novas ordens à capacidade da operação que limita a produção. O tambor dita o ritmo, o pulmão o protege contra imprevistos e a corda controla quando o trabalho das etapas anteriores entra em produção.
O método responde a uma pergunta que pode passar despercebida em uma fábrica movimentada: esta operação precisa começar agora?
Iniciar mais ordens não aumenta a capacidade da restrição. Isso pode gerar filas maiores, mais material parado em ordens não concluídas e mais tempo gasto procurando a próxima operação a executar. O objetivo do TPC é concluir no prazo, não manter todas as máquinas ocupadas.
Para o analista de PCP, o desafio é manter essa coordenação à medida que os pedidos e a capacidade mudam. O SkyPlanner APS calcula uma programação integrada da produção. Assim, suas decisões de liberação podem seguir a capacidade disponível e as prioridades de entrega, em vez de depender de várias filas mantidas manualmente.
Como tambor, pulmão e corda trabalham juntos
O TPC tem origem na Teoria das Restrições de Eliyahu Goldratt. Seu ponto de partida é que melhorar uma operação isolada não basta: o fluxo de produção precisa passar pelo recurso que limita o volume que você precisa produzir.
O tambor: defina uma programação viável para a restrição
O tambor é a programação da restrição: o que ela vai processar, em qual sequência e quando. Um forno de tratamento térmico, uma máquina especializada ou uma equipe de produção com disponibilidade limitada pode ditar esse ritmo.
Monte a sequência com base nos pedidos que precisam ser entregues, considerando o tempo de trabalho disponível, o processamento e os setups. Programar mais horas do que o recurso dispõe apenas esconde a falta de capacidade. A programação da restrição também precisa reservar tempo suficiente após essa operação para as etapas restantes e a expedição.
As operações anteriores passam, então, a atender a essa sequência. Sua função é deixar as ordens certas prontas para a restrição, e não produzir o máximo possível sem considerar o que vem depois.
O pulmão: proteja a chegada no horário planejado
O pulmão da restrição oferece uma margem de tempo para absorver a variabilidade das etapas anteriores. A ordem é liberada com antecedência suficiente para chegar à restrição antes do horário programado, dando margem para recuperar atrasos em uma operação ou movimentação.
Essa proteção não é uma orientação para acumular peças sem limite. Uma fila cheia pode conter as ordens erradas enquanto a próxima ordem necessária ainda não chegou. O que importa é saber se as ordens previstas na programação da restrição chegarão a tempo.
O pulmão de expedição protege outro ponto: a conclusão antes da data de entrega acordada com o cliente. Distinguir essas finalidades ajuda a identificar se um atraso ameaça o próximo horário programado da restrição ou a expedição final.
A corda: segure as ordens que ainda não são necessárias
A corda conecta a programação da restrição à liberação de ordens nas etapas anteriores. Ela indica à produção quando uma ordem deve começar a percorrer o roteiro, considerando o tempo necessário para chegar à restrição e a proteção escolhida.
Se uma ordem ainda não é necessária, ela permanece sem liberação, mesmo que uma máquina de uma etapa anterior tenha capacidade disponível. Isso é controle deliberado do estoque em processo, não uma falha em manter as pessoas ocupadas. O tempo disponível pode ser usado em preparação, manutenção ou outras atividades úteis, sem acrescentar mais um lote desnecessário à fila.
As três partes dependem umas das outras. Um tambor sem proteção pode ficar sem material para processar. Um pulmão sem liberação controlada pode se transformar em excesso de estoque. Uma regra de liberação vinculada a uma programação inviável do tambor apenas transfere o problema para as etapas anteriores.
Exemplo de tambor pulmão corda: esta ordem deve começar às 09:00?
Imagine uma fábrica em que um centro de acabamento especializado seja a restrição. Uma ordem tem um horário de acabamento reservado às 14:00. O processamento e a movimentação nas etapas anteriores levam três horas, e o analista de PCP reserva mais duas horas de trabalho como proteção. Neste exemplo, todas as atividades ocorrem em um único dia com equipe disponível, sem pausas nem outros conflitos de recursos.
| Marco do planejamento | Horário |
|---|---|
| Liberação para as etapas anteriores | 09:00 |
| Chegada prevista após três horas | 12:00 |
| Horário de acabamento protegido | 14:00 |
A liberação às 09:00 dá à ordem cinco horas para chegar ao acabamento a tempo de ocupar o horário reservado: três para o trabalho previsto e duas para incertezas. Essas duas horas protegem o horário de acabamento; não são tempo adicional de processamento.
Se um atraso nas etapas anteriores acrescentar uma hora, a ordem chegará às 13:00. A restrição ainda poderá começar às 14:00. O pulmão terá cumprido sua função sem exigir mudanças na programação do acabamento.
Agora imagine outra ordem que só precisará do centro de acabamento na semana seguinte. Iniciá-la hoje de manhã pode melhorar a utilização de uma máquina de uma etapa anterior, mas não contribui para a produção de hoje no acabamento. Isso aumenta a movimentação de materiais e cria uma fila pela qual a ordem de hoje terá de passar ou na qual precisará ser localizada. A corda mantém essa ordem futura fora da produção até que ela seja necessária.
Portanto, a decisão de liberação não se baseia na pergunta “a primeira máquina está livre?”, mas em “quando esta ordem precisa entrar em produção para proteger seu horário programado na restrição?”
Em uma fábrica real, calcule esses horários com base nos calendários de trabalho efetivos. Cinco horas de trabalho podem atravessar uma mudança de turno, e duas ordens não podem ocupar simultaneamente a mesma capacidade nas etapas anteriores. O exemplo explica a lógica de liberação; uma programação com capacidade finita determina onde as operações realmente se encaixam.
Gerencie o pulmão acompanhando as ordens que ainda não chegaram
Com a liberação controlada, o trabalho diário ganha foco. Compare as operações previstas pelo tambor com seu avanço nas etapas anteriores. Quais já estão prontas? Quais estão consumindo a proteção? Quais já ameaçam um horário programado na restrição?
Se uma operação ainda tem previsão de chegar dentro da margem de proteção, não é necessário acelerar sua execução automaticamente. Se o trabalho restante coloca a chegada planejada em dúvida, investigue a causa e ajude essa operação específica a avançar. Liberar outras ordens sem relação com ela não vai suprir seu material faltante nem concluir sua operação anterior.
Dimensione a proteção com base na variabilidade observada no roteiro. Uma proteção pequena demais deixa a restrição exposta a atrasos rotineiros. Uma proteção excessiva antecipa desnecessariamente a entrada de ordens em produção. Não existe um número universal de dias de pulmão que sirva para todas as fábricas.
Registre as causas do consumo recorrente do pulmão. A falta frequente de um componente, uma movimentação demorada ou um processo pouco confiável exige uma ação corretiva, não apenas uma margem permanentemente maior. Acompanhe em conjunto as ordens concluídas, o cumprimento dos prazos de entrega e o estoque em processo: uma fila menor só é útil se a produção continuar entregando o que é necessário.
Quando a restrição muda conforme o mix de pedidos
É mais fácil entender o método quando uma restrição recorrente determina uma parcela significativa da produção. Se o recurso limitante muda conforme o mix de pedidos, uma sequência baseada no gargalo do mês passado pode levar a decisões equivocadas de liberação hoje.
Ainda é preciso ter disciplina para limitar o início antecipado de ordens e proteger as operações críticas para a entrega. Mas também é necessário verificar os demais recursos, roteiros e dependências. É aí que a programação com capacidade finita se torna especialmente valiosa: ela conecta a decisão de liberação a um plano para todo o roteiro, em vez de pressupor que todos os recursos que não são a restrição sempre terão capacidade disponível.
TPC também não é apenas outro nome para Kanban ou MRP. O Kanban autoriza a reposição por meio de sinais e limites; o MRP calcula as necessidades de materiais com base na demanda, nas estruturas de produto e no estoque. O TPC organiza a liberação em função da restrição e de sua proteção. Essas abordagens podem trabalhar juntas, mas uma necessidade de material, por si só, não comprova que uma ordem deva entrar no chão de fábrica hoje.
Use o SkyPlanner para vincular a decisão de liberação a um plano viável
O TPC oferece uma forma de pensar o fluxo. O SkyPlanner APS cuida da programação detalhada que mantém máquinas, roteiros das ordens e prioridades de entrega conectados.
Você define os centros de trabalho, turnos, operadores, etapas do processo e durações. O Arcturus, a IA de programação da produção do SkyPlanner, aloca as operações conforme a capacidade e as dependências configuradas. A visualização Gantt mostra as filas resultantes nos centros de trabalho e as operações conectadas. Em vez de refazer cada fila separadamente, você pode ver como a ordem chega à operação crítica e quando está prevista a conclusão das etapas restantes.
Para o analista de PCP que aplica os princípios do TPC, isso muda o trabalho diário de três formas importantes:
- Dedique o tempo escasso aos compromissos certos. Defina prioridades de entrega e de pedidos para que o cálculo da programação reflita o que realmente importa, em vez de tratar todo início antecipado como um sucesso.
- Verifique se tudo está pronto ao longo do roteiro. Com a programação que considera materiais habilitada, o Arcturus leva em conta o estoque e a disponibilidade dos materiais a receber, além das restrições de produção. Um horário reservado na máquina é mais útil quando o material necessário para utilizá-lo faz parte do cálculo.
- Recalcule quando o plano mudar. Atualize a capacidade, o andamento ou as prioridades e deixe o Arcturus calcular a programação afetada. Com o Autopilot habilitado, eventos configurados ou um temporizador podem acionar a reprogramação, mantendo suas regras e travas em vigor.
O SkyPlanner também permite definir a data mais cedo em que uma ordem pode começar na programação. Essa data pode representar uma decisão de adiar a entrada da ordem na produção. Já a configuração Buffer days tem outra finalidade: criar uma margem entre a conclusão e a entrega, que influencia as prioridades da programação.
Definir a data mais cedo para o início na programação não é o mesmo que liberar fisicamente uma ordem para o chão de fábrica. Da mesma forma, uma margem antes da entrega não equivale ao pulmão da restrição no DBR. Se você precisa de um fluxo automatizado de liberação por DBR, inclua na demonstração do SkyPlanner uma discussão sobre o que deve acionar a liberação e quem será responsável por ela. O motivo imediato para escolher o SkyPlanner é claro: ele calcula e mantém o plano de produção baseado na capacidade que sustenta essas decisões, poupando o trabalho manual de coordenar cada fila.
O que a Piristeel mudou para ir além de manter os departamentos ocupados
A Piristeel, fabricante de produtos de segurança para telhados e sistemas de águas pluviais, trabalhava com grandes lotes e mantinha estoques de segurança elevados. A produção parecia fluir bem, mas os estoques eram altos e fazer alterações era trabalhoso. Os departamentos não tinham uma visão compartilhada do que os demais estavam fazendo, e manter a programação de três departamentos consumia toda a jornada de trabalho de uma pessoa.
Com o SkyPlanner, a programação detalhada automatizada e uma visão compartilhada no Gantt deram visibilidade ao trabalho desses departamentos. A Piristeel relata uma coordenação melhor de lotes menores e maior agilidade para atender aos pedidos dos clientes. Manter grandes estoques de segurança deixou de ser um pré-requisito para que as operações fluíssem bem.
A relação com o DBR está na diferença entre ter muito trabalho em andamento e ter um fluxo coordenado. A experiência da Piristeel mostra por que vale a pena dar visibilidade à capacidade e integrar as programações quando os estoques vêm compensando falhas de coordenação.
Faça da próxima liberação uma decisão, não um hábito
Antes de liberar outra ordem, confira o horário de que ela precisa no recurso limitante, o tempo necessário para chegar até ele e a margem de proteção que o roteiro justifica. Depois, acompanhe a ordem até o cumprimento do compromisso de entrega. Esse é o valor prático do tambor pulmão corda: iniciar o trabalho porque o sistema precisa dele, não apenas porque uma máquina está livre.
Escolha o SkyPlanner APS quando manter esse plano integrado estiver consumindo o dia da sua equipe de PCP. O SkyPlanner se integra a qualquer ERP ou MES por meio de sua REST API aberta, permitindo conectar os dados dos pedidos existentes à programação baseada na capacidade sem substituir um sistema que já atende bem à sua empresa.
Agende uma demonstração do SkyPlanner e traga o roteiro de uma ordem típica, sua restrição e um problema recente de liberação antecipada ou de necessidade de acelerar uma ordem. Use esses exemplos para ver como a programação apoiaria sua próxima decisão de liberação. Ou experimente o SkyPlanner com dados de demonstração para explorar primeiro a visualização da programação.
Jussi Mäntylä
Especialista em planejamento de produção, SkyPlanner


