








W tym artykule
- Jak współpracują werbel, bufor i lina
- Werbel: ustal wykonalny harmonogram dla wąskiego gardła
- Bufor: zadbaj o dotarcie na czas
- Lina: wstrzymuj zlecenia, które nie są jeszcze potrzebne
- Przykład drum buffer rope: czy to zlecenie powinno ruszyć o 09:00?
- Zarządzaj buforem, śledząc zlecenia, które jeszcze nie dotarły
- Gdy wąskie gardło zmienia się wraz ze strukturą zamówień
- Podejmuj decyzje o zwalnianiu zleceń na podstawie wykonalnego planu w SkyPlanner
- Co firma Piristeel zmieniła, odchodząc od samego utrzymywania wszystkich działów w ruchu
- Uruchom kolejne zlecenie na podstawie decyzji, nie z przyzwyczajenia
Strona główna » Zasoby » Drum buffer rope: kiedy zwalniać zlecenia do produkcji
Szacowany czas czytania: 9 minut
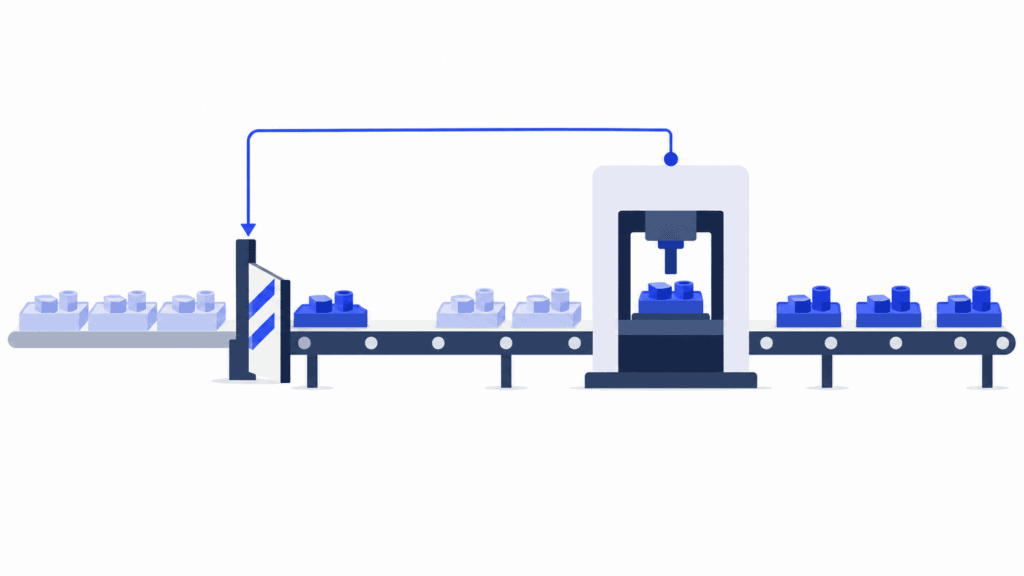
Drum buffer rope (DBR) to metoda harmonogramowania i sterowania produkcją, która uzależnia zwalnianie nowych zleceń od zdolności operacji ograniczającej wielkość produkcji. Werbel wyznacza tempo, bufor chroni je przed zakłóceniami, a lina steruje momentem rozpoczęcia prac poprzedzających wąskie gardło.
Odpowiada na pytanie, które w natłoku pracy łatwo przeoczyć: czy tę operację trzeba rozpocząć właśnie teraz?
Uruchamianie kolejnych zleceń nie zwiększa zdolności produkcyjnych wąskiego gardła. Może za to wydłużyć kolejki, związać więcej materiału w niezakończonych zleceniach i utrudnić znalezienie operacji, którą należy wykonać jako następną. Celem DBR jest terminowe zakończenie pracy, a nie utrzymywanie każdej maszyny w ruchu.
Dla planisty wyzwaniem jest utrzymanie tej koordynacji mimo zmian w zamówieniach i zdolnościach produkcyjnych. SkyPlanner APS oblicza harmonogram uwzględniający powiązania w produkcji. Dzięki temu decyzje o zwalnianiu zleceń mogą wynikać z dostępnych mocy i priorytetów dostaw, zamiast z wielu ręcznie aktualizowanych kolejek.
Jak współpracują werbel, bufor i lina
DBR wywodzi się z teorii ograniczeń Eliyahu Goldratta. Punktem wyjścia jest założenie, że usprawnienie pojedynczej operacji nie wystarczy: przepływ produkcji musi uwzględniać zasób, który ogranicza uzyskanie potrzebnej wielkości produkcji.
Werbel: ustal wykonalny harmonogram dla wąskiego gardła
Werbel to harmonogram wąskiego gardła: określa, jakie prace zostaną wykonane, w jakiej kolejności i kiedy. Tempo może wyznaczać piec do obróbki cieplnej, specjalistyczna maszyna lub zespół produkcyjny o ograniczonej dostępności.
Ustal kolejność pod kątem zamówień, które musisz dostarczyć, uwzględniając dostępny czas pracy, obróbkę i przezbrojenia. Zaplanowanie większej liczby godzin, niż dany zasób ma do dyspozycji, tylko ukrywa niedobór zdolności. Harmonogram wąskiego gardła musi też pozostawiać po tej operacji wystarczająco dużo czasu na pozostałe prace i wysyłkę.
Operacje poprzedzające wąskie gardło podporządkowuje się tej kolejności. Mają przygotować na czas właściwe zlecenia, a nie produkować jak najwięcej bez względu na to, co dzieje się dalej.
Bufor: zadbaj o dotarcie na czas
Bufor przed wąskim gardłem zapewnia zapas czasu na wypadek zmienności wcześniejszych etapów. Zlecenie zwalnia się na tyle wcześnie, by dotarło do wąskiego gardła przed zaplanowanym terminem rozpoczęcia. Daje to margines na nadrobienie opóźnionej operacji lub transportu.
Taki zapas czasu nie jest poleceniem gromadzenia nieograniczonej liczby części. Kolejka może być pełna niewłaściwych zleceń, podczas gdy wciąż brakuje tego, które trzeba wykonać jako następne. Liczy się to, czy zlecenia przewidziane w harmonogramie wąskiego gardła dotrą do niego na czas.
Bufor wysyłkowy chroni inny termin: zakończenie produkcji przed datą dostawy obiecaną klientowi. Rozróżnienie tych celów pozwala ocenić, czy opóźnienie zagraża najbliższej operacji na wąskim gardle, czy końcowej wysyłce.
Lina: wstrzymuj zlecenia, które nie są jeszcze potrzebne
Lina łączy harmonogram wąskiego gardła ze zwalnianiem zleceń do wcześniejszych etapów produkcji. Wskazuje, kiedy rozpocząć realizację zlecenia na marszrucie, uwzględniając czas potrzebny na dotarcie do wąskiego gardła oraz przyjęty zapas ochronny.
Jeśli zlecenie nie jest jeszcze potrzebne, pozostaje niezwolnione, nawet gdy wcześniejsza maszyna ma wolne moce. To świadome sterowanie produkcją w toku, a nie zaniedbanie w zapewnianiu pracownikom zajęcia. Dostępny czas można przeznaczyć na przygotowania, konserwację lub inne użyteczne prace, zamiast dodawać do kolejki kolejną niepotrzebną partię.
Te trzy elementy są od siebie zależne. Bez ochrony werbel może zostać bez pracy z powodu braku materiału. Bez kontrolowanego zwalniania zleceń bufor może zamienić się w nadmierny zapas. Z kolei reguła zwalniania oparta na niewykonalnym harmonogramie werbla jedynie przenosi problem na wcześniejsze etapy.
Przykład drum buffer rope: czy to zlecenie powinno ruszyć o 09:00?
Wyobraź sobie zakład, w którym wąskim gardłem jest specjalistyczne stanowisko obróbki wykańczającej. Dla zlecenia zarezerwowano na nim termin o 14:00. Wcześniejsza obróbka i transport zajmują trzy godziny, a planista przewiduje dodatkowe dwie godziny robocze zapasu. W tym przykładzie cała praca mieści się w jednym dniu z zapewnioną obsadą, bez przerw i innych konfliktów w wykorzystaniu zasobów.
| Etap planu | Godzina |
|---|---|
| Zwolnienie zlecenia do wcześniejszych operacji | 09:00 |
| Przewidywane dotarcie po trzech godzinach | 12:00 |
| Termin obróbki wykańczającej chroniony buforem | 14:00 |
Zwolnienie zlecenia o 09:00 daje pięć godzin na dotarcie do stanowiska obróbki wykańczającej przed zaplanowanym terminem: trzy na przewidywaną pracę i dwie na nieprzewidziane zdarzenia. Te dwie godziny chronią termin obróbki wykańczającej — nie są dodatkowym czasem obróbki.
Jeśli na wcześniejszych etapach wystąpi godzinne opóźnienie, zlecenie dotrze o 13:00. Wąskie gardło nadal może rozpocząć pracę o 14:00. Bufor spełnił swoją rolę bez konieczności zmiany harmonogramu obróbki wykańczającej.
Wyobraź sobie teraz inne zlecenie, które będzie potrzebować stanowiska obróbki wykańczającej dopiero w przyszłym tygodniu. Rozpoczęcie go dziś rano mogłoby poprawić wykorzystanie wcześniejszej maszyny, ale nie zwiększy dzisiejszej produkcji na stanowisku wykańczającym. Doda za to transport materiału i wydłuży kolejkę, przez którą dzisiejsze zlecenie będzie musiało przejść lub w której trzeba będzie je odnaleźć. Lina nie dopuszcza tego późniejszego zlecenia do produkcji, dopóki nie jest ono potrzebne.
Przy zwalnianiu zlecenia nie pytamy więc: „czy pierwsza maszyna jest wolna?”, lecz: „kiedy to zlecenie musi wejść do produkcji, aby zabezpieczyć jego zaplanowany termin na wąskim gardle?”.
W rzeczywistym zakładzie obliczaj te terminy na podstawie faktycznych kalendarzy pracy. Pięć godzin roboczych może wykraczać poza jedną zmianę, a dwa zlecenia nie mogą jednocześnie korzystać z tych samych mocy na wcześniejszych etapach. Przykład wyjaśnia logikę zwalniania zleceń; harmonogram uwzględniający ograniczone zdolności określa, gdzie rzeczywiście można je zmieścić.
Zarządzaj buforem, śledząc zlecenia, które jeszcze nie dotarły
Gdy zwalnianie zleceń jest pod kontrolą, łatwiej skupić codzienną pracę na tym, co ważne. Porównuj operacje wymagane przez werbel z postępem prac na wcześniejszych etapach. Które są gotowe? Które zużywają już zapas czasu? Które zagrażają teraz zaplanowanemu terminowi na wąskim gardle?
Jeśli zlecenie nadal ma dotrzeć w granicach przewidzianego zapasu czasu, nie wymaga automatycznie przyspieszania. Jeśli ze względu na pozostałe prace dotrzymanie planowanego terminu staje się wątpliwe, zbadaj przyczynę i pomóż w realizacji właśnie tego zlecenia. Zwolnienie kolejnych, niepowiązanych zleceń nie zapewni brakującego materiału ani nie zakończy poprzedzającej operacji.
Dobieraj wielkość zapasu czasu do zmienności obserwowanej na marszrucie. Zbyt mały naraża wąskie gardło na skutki typowych opóźnień. Zbyt duży powoduje niepotrzebnie wczesne wprowadzanie zleceń do produkcji. Nie istnieje uniwersalna liczba dni bufora odpowiednia dla każdego zakładu.
Zapisuj przyczyny powtarzającego się zużywania bufora. Częste braki tego samego komponentu, długi transport czy zawodny proces wymagają działań korygujących, a nie tylko trwałego zwiększenia zapasu czasu. Oceniaj łącznie zakończone zlecenia, terminowość dostaw i produkcję w toku: krótsza kolejka ma wartość tylko wtedy, gdy produkcja nadal realizuje wymagane prace.
Gdy wąskie gardło zmienia się wraz ze strukturą zamówień
Metodę najłatwiej zrozumieć, gdy to samo wąskie gardło regularnie wyznacza tempo znacznej części produkcji. Jeśli jednak zasób ograniczający produkcję zmienia się wraz ze strukturą zamówień, kolejność oparta na wąskim gardle z ubiegłego miesiąca może prowadzić do błędnych decyzji o zwalnianiu dzisiejszych zleceń.
Nadal potrzebna jest dyscyplina: ograniczanie zbyt wczesnego rozpoczynania prac i ochrona operacji kluczowych dla terminowej dostawy. Trzeba jednak sprawdzać także pozostałe zasoby, marszruty i zależności. Właśnie wtedy szczególnie przydaje się harmonogramowanie przy ograniczonych zdolnościach. Pozwala oprzeć decyzje o zwalnianiu zleceń na planie całej marszruty, zamiast zakładać, że każdy zasób poza wąskim gardłem zawsze będzie miał wolne moce.
DBR nie jest też po prostu inną nazwą Kanban lub MRP. Kanban steruje uzupełnianiem zapasów za pomocą sygnałów i limitów, a MRP oblicza potrzeby materiałowe na podstawie popytu, struktur wyrobów i stanów magazynowych. DBR organizuje zwalnianie zleceń wokół wąskiego gardła i chroniącego je bufora. Te podejścia mogą ze sobą współpracować, ale samo zapotrzebowanie materiałowe nie oznacza jeszcze, że zlecenie powinno trafić dziś na halę produkcyjną.
Podejmuj decyzje o zwalnianiu zleceń na podstawie wykonalnego planu w SkyPlanner
DBR pozwala spojrzeć na produkcję pod kątem jej przepływu. SkyPlanner APS zajmuje się szczegółowym harmonogramowaniem, które łączy pracę maszyn, marszruty zleceń i priorytety dostaw.
Definiujesz stanowiska robocze, zmiany, operatorów, etapy procesu i czasy ich trwania. Arcturus, sztuczna inteligencja odpowiedzialna za harmonogramowanie w SkyPlanner, rozmieszcza prace z uwzględnieniem skonfigurowanych zdolności i zależności. Widok Gantt pokazuje wynikowe kolejki na stanowiskach roboczych oraz powiązane operacje. Zamiast przebudowywać każdą kolejkę osobno, widzisz, jak zlecenie dociera do krytycznej operacji i kiedy zaplanowano zakończenie pozostałych prac.
Dla planisty stosującego zasady DBR oznacza to trzy istotne zmiany w codziennej pracy:
- Przeznaczaj ograniczony czas na realizację priorytetowych zleceń. Ustal priorytety dostaw i zleceń, aby obliczany harmonogram uwzględniał najważniejsze prace, zamiast traktować każde wczesne rozpoczęcie jako sukces.
- Sprawdzaj gotowość na całej marszrucie. Gdy włączone jest harmonogramowanie uwzględniające materiały, Arcturus bierze pod uwagę stany magazynowe i dostępność materiałów z nadchodzących dostaw, a także ograniczenia produkcyjne. Zaplanowany termin na maszynie jest bardziej użyteczny, gdy obliczenia obejmują również materiał potrzebny do jego wykorzystania.
- Przeliczaj harmonogram, gdy plan się zmienia. Aktualizuj zdolności produkcyjne, postęp prac lub priorytety i pozwól, by Arcturus obliczył harmonogram objęty zmianami. Przy włączonej funkcji Autopilot skonfigurowane zdarzenia lub wyzwalacz czasowy mogą uruchamiać przeplanowanie, a ustalone reguły i blokady pozostają w mocy.
SkyPlanner udostępnia też najwcześniejszą dopuszczalną datę rozpoczęcia zlecenia w harmonogramie. Może ona odzwierciedlać decyzję o wstrzymaniu prac. Ustawienie dni bufora służy innemu celowi: zapewnia zapas czasu między zakończeniem produkcji a dostawą, który wpływa na priorytety harmonogramowania.
Najwcześniejszy termin rozpoczęcia w harmonogramie nie oznacza fizycznego przekazania zlecenia na halę produkcyjną, a zapas czasu przed dostawą nie jest tym samym co bufor chroniący wąskie gardło w DBR. Jeśli potrzebujesz zautomatyzowanego uruchamiania zleceń według DBR, podczas prezentacji SkyPlanner omów, co ma wyzwalać ich uruchomienie i kto ma za nie odpowiadać. Główny powód, by wybrać SkyPlanner, jest jasny: system oblicza i aktualizuje plan produkcji uwzględniający zdolności produkcyjne, na którym opierasz te decyzje, oszczędzając Ci ręcznego koordynowania każdej kolejki.
Co firma Piristeel zmieniła, odchodząc od samego utrzymywania wszystkich działów w ruchu
Piristeel, producent systemów bezpieczeństwa dachowego i systemów rynnowych, wcześniej wytwarzał duże partie i utrzymywał znaczne zapasy buforowe. Produkcja pozornie przebiegała płynnie, ale poziom zapasów był wysoki, a wprowadzanie zmian — uciążliwe. Poszczególne działy nie miały wspólnego obrazu tego, nad czym pracują pozostałe, a utrzymywanie harmonogramu dla trzech działów zajmowało jednej osobie cały czas pracy.
Dzięki SkyPlanner automatyczne harmonogramowanie szczegółowe i wspólny widok Gantt zapewniły wgląd w pracę wszystkich tych działów. Piristeel wskazuje na lepszą koordynację produkcji w mniejszych seriach i sprawniejsze reagowanie na zamówienia klientów. Duże zapasy buforowe przestały być warunkiem płynnej pracy.
Związek z DBR polega tu na rozróżnieniu między dużą ilością pracy a skoordynowanym przepływem produkcji. Doświadczenia Piristeel pokazują, dlaczego warto zadbać o przejrzysty obraz zdolności produkcyjnych i powiązane harmonogramy, gdy zapasy służyły dotąd do kompensowania słabej koordynacji.
Uruchom kolejne zlecenie na podstawie decyzji, nie z przyzwyczajenia
Zanim uruchomisz kolejne zlecenie, sprawdź, na kiedy potrzebuje ono miejsca w harmonogramie wąskiego gardła, ile czasu zajmie dotarcie do niego i jaki zapas czasu uzasadnia marszruta. Następnie prześledź dalszy przebieg zlecenia aż do uzgodnionego terminu dostawy. Na tym polega praktyczna wartość drum buffer rope: uruchamiasz pracę, ponieważ potrzebuje jej cały system, a nie tylko dlatego, że jedna maszyna jest wolna.
Wybierz SkyPlanner APS, gdy utrzymywanie takiego spójnego planu pochłania cały dzień pracy Twoich planistów. SkyPlanner integruje się z dowolnym systemem ERP lub MES przez otwarte REST API, dzięki czemu możesz połączyć istniejące dane o zleceniach z harmonogramowaniem uwzględniającym zdolności produkcyjne, bez wymiany systemu, który już dobrze Ci służy.
Umów prezentację SkyPlanner i przygotuj typową marszrutę zlecenia, jej wąskie gardło oraz niedawny problem związany ze zbyt wczesnym uruchomieniem zlecenia lub koniecznością przyspieszania jego realizacji. Na tych przykładach zobaczysz, jak harmonogram mógłby wesprzeć Twoją kolejną decyzję o uruchomieniu zlecenia. Możesz też wypróbować SkyPlanner na danych demonstracyjnych, aby najpierw poznać widok harmonogramu.
Jussi Mäntylä
Specjalista ds. planowania produkcji, SkyPlanner


