








In questo articolo
- Come lavorano insieme drum, buffer e rope
- Il drum: un piano fattibile per il vincolo
- Il buffer: proteggere l’arrivo previsto
- La rope: trattenere gli ordini che non servono ancora
- Un esempio di drum buffer rope: questo ordine deve partire alle 09:00?
- Gestire il buffer monitorando gli ordini non ancora arrivati
- Quando il vincolo cambia con il mix di ordini
- Con SkyPlanner, collega le decisioni di rilascio a un piano fattibile
- Come Piristeel è andata oltre il semplice obiettivo di tenere occupati i reparti
- Rilascia il prossimo ordine per scelta, non per abitudine
Home » Risorse » Drum Buffer Rope: quando rilasciare gli ordini in produzione
Tempo di lettura stimato: 9 minuti
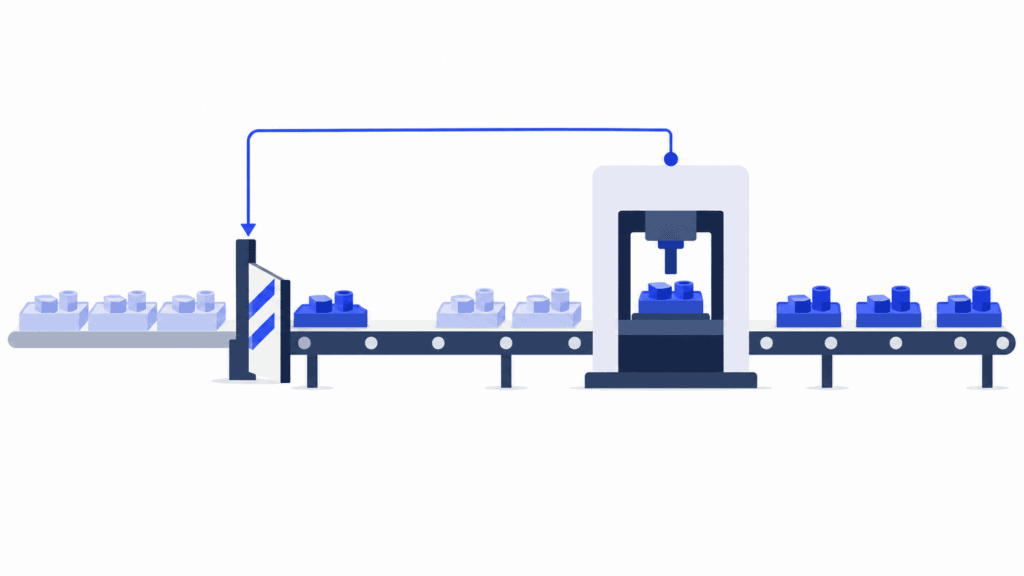
Il drum buffer rope (DBR) è un metodo di schedulazione e controllo della produzione che lega il rilascio di nuovi ordini alla capacità dell’operazione che limita la produzione complessiva. Il drum detta il ritmo, il buffer lo protegge dalle perturbazioni e la rope controlla quando avviare le lavorazioni a monte.
Risponde a una domanda che, nella frenesia della fabbrica, è facile trascurare: questa operazione deve davvero iniziare adesso?
Avviare più lavorazioni non aumenta la capacità del vincolo. Può invece allungare le code, immobilizzare più materiale negli ordini non ancora completati e far perdere tempo a cercare l’operazione da eseguire per prima. Il DBR punta a completare gli ordini nei tempi previsti, non a tenere occupata ogni macchina.
Per il pianificatore, la sfida è mantenere questo coordinamento al variare degli ordini e della capacità. SkyPlanner APS calcola un piano di produzione che tiene conto dei collegamenti tra le operazioni: puoi così decidere i rilasci in base alla capacità disponibile e alle priorità di consegna, anziché gestire manualmente tante code separate.
Come lavorano insieme drum, buffer e rope
Il DBR nasce dalla Teoria dei vincoli di Eliyahu Goldratt. Il punto di partenza è che migliorare una singola operazione non basta: il flusso produttivo deve passare attraverso la risorsa che limita i volumi che occorre produrre.
Il drum: un piano fattibile per il vincolo
Il drum è il programma del vincolo: stabilisce quali lavorazioni eseguirà, in quale sequenza e quando. A dettare il ritmo potrebbe essere un forno per trattamenti termici, una macchina specialistica o una squadra di produzione con disponibilità limitata.
Definisci la sequenza in funzione degli ordini da consegnare, tenendo conto delle ore di lavoro effettivamente disponibili, dei tempi di lavorazione e degli attrezzaggi. Pianificare più ore di quante ne abbia la risorsa serve solo a nascondere una carenza di capacità. Il programma del vincolo deve anche lasciare, dopo quell’operazione, tempo sufficiente per le lavorazioni rimanenti e la spedizione.
Le operazioni a monte devono quindi seguire quella sequenza. Il loro scopo è rendere disponibili al vincolo gli ordini giusti, non produrre il più possibile senza considerare ciò che viene dopo.
Il buffer: proteggere l’arrivo previsto
Il buffer del vincolo offre un margine di tempo che protegge dalla variabilità a monte. Gli ordini vengono rilasciati con l’anticipo necessario per raggiungere il vincolo prima della fascia oraria assegnata, lasciando un margine per recuperare eventuali ritardi nelle lavorazioni o nei trasferimenti.
Questa protezione non è un invito ad accumulare pezzi senza limiti. Una coda piena può contenere gli ordini sbagliati, mentre quello da lavorare per primo non è ancora arrivato. Ciò che conta è che gli ordini richiesti dal programma del vincolo arrivino in tempo.
Il buffer di spedizione protegge un altro punto: il completamento dell’ordine prima della data di consegna concordata con il cliente. Tenere distinti questi due scopi aiuta a capire se un ritardo mette a rischio la prossima fascia oraria del vincolo oppure la spedizione finale.
La rope: trattenere gli ordini che non servono ancora
La rope collega il programma del vincolo al rilascio degli ordini a monte. Indica alla produzione quando avviare un ordine lungo il ciclo di lavorazione, tenendo conto del tempo necessario per raggiungere il vincolo e del margine di protezione scelto.
Se un ordine non serve ancora, non viene rilasciato, anche se una macchina a monte ha capacità libera. È una scelta deliberata per controllare il lavoro in corso, non un’incapacità di tenere occupato il personale. Il tempo disponibile può essere dedicato alla preparazione, alla manutenzione o ad altre attività utili, senza aggiungere alla coda un altro lotto non necessario.
Le tre componenti dipendono l’una dall’altra. Un drum senza protezione può rimanere senza lavoro da eseguire. Un buffer senza controllo dei rilasci può trasformarsi in scorte eccessive. Una regola di rilascio legata a un programma del drum impossibile da rispettare non fa che spostare il problema a monte.
Un esempio di drum buffer rope: questo ordine deve partire alle 09:00?
Immagina un reparto in cui il vincolo è una stazione di finitura specialistica. Un ordine ha una fascia di finitura riservata alle 14:00. Le lavorazioni a monte e il trasferimento richiedono tre ore, a cui il pianificatore aggiunge altre due ore lavorative di protezione. In questo esempio, tutte le attività si svolgono in un’unica giornata con personale presente, senza pause né altri conflitti nell’uso delle risorse produttive.
| Fase pianificata | Orario |
|---|---|
| Rilascio delle lavorazioni a monte | 09:00 |
| Arrivo previsto dopo tre ore | 12:00 |
| Fascia di finitura protetta | 14:00 |
Rilasciando l’ordine alle 09:00, si hanno cinque ore per farlo arrivare al vincolo in tempo per la fascia assegnata: tre per le attività previste e due per gli imprevisti. Queste due ore proteggono la fascia di finitura; non sono tempo di lavorazione aggiuntivo.
Se un ritardo a monte aggiunge un’ora, l’ordine arriva alle 13:00. Il vincolo può comunque iniziare alle 14:00. Il buffer ha svolto la sua funzione senza richiedere modifiche al programma di finitura.
Ora immagina un altro ordine che non avrà bisogno della stazione di finitura fino alla settimana successiva. Avviarlo questa mattina potrebbe migliorare l’utilizzo di una macchina a monte, ma non aiuterebbe la produzione odierna della finitura. Aggiungerebbe movimentazioni di materiale e una coda che l’ordine di oggi dovrebbe attraversare, o nella quale bisognerebbe cercarlo. La rope tiene fuori questo lavoro futuro finché non serve.
Per decidere il rilascio, quindi, la domanda non è «la prima macchina è libera?», ma «quando deve entrare in produzione questo ordine per proteggere la fascia prevista sul vincolo?».
In un reparto reale, questi tempi vanno calcolati sui calendari di lavoro effettivi. Cinque ore lavorative possono estendersi oltre la fine di un turno e due ordini non possono utilizzare contemporaneamente la stessa capacità a monte. L’esempio spiega la logica di rilascio; un piano a capacità finita stabilisce dove sia effettivamente possibile collocare le lavorazioni.
Gestire il buffer monitorando gli ordini non ancora arrivati
Una volta controllati i rilasci, il lavoro quotidiano diventa più mirato. Confronta le lavorazioni richieste dal drum con il loro avanzamento a monte. Quali sono pronte? Quali stanno consumando il margine di protezione? Quali mettono ormai a rischio una fascia oraria del vincolo?
Se una lavorazione è ancora in tempo per arrivare entro il margine di protezione, non occorre automaticamente sollecitarla. Se invece le attività rimanenti rendono incerto l’arrivo previsto, indaga sulla causa e intervieni su quella specifica lavorazione. Rilasciare altri ordini non collegati non farà arrivare il materiale mancante né completerà l’operazione precedente.
Dimensiona il margine di protezione in base alla variabilità osservata nel ciclo di lavorazione. Un margine troppo ridotto espone il vincolo ai ritardi ordinari. Uno troppo ampio fa entrare gli ordini in produzione prima del necessario. Non esiste un numero di giorni di buffer valido per tutte le fabbriche.
Registra le cause che consumano ripetutamente il buffer. Un componente spesso mancante, un trasferimento lungo o un processo inaffidabile richiedono un’azione correttiva, non soltanto un aumento permanente del margine. Monitora insieme ordini completati, rispetto delle consegne e lavoro in corso: una coda più corta è utile solo se la produzione continua a completare il lavoro richiesto.
Quando il vincolo cambia con il mix di ordini
Il metodo è più facile da comprendere quando un vincolo ricorrente governa una parte consistente della produzione. Se la risorsa limitante cambia con il mix di ordini, una sequenza costruita intorno al collo di bottiglia del mese scorso può portare a decisioni di rilascio sbagliate oggi.
Resta necessaria la disciplina di limitare gli avvii anticipati e proteggere le operazioni critiche per la consegna. Ma occorre verificare anche le altre risorse produttive, i cicli e le dipendenze. È qui che la schedulazione a capacità finita diventa particolarmente preziosa: collega le decisioni di rilascio a un piano che copre l’intero ciclo, anziché dare per scontato che ogni risorsa diversa dal vincolo abbia sempre capacità disponibile.
Il DBR non è neppure un altro nome per Kanban o MRP. Il Kanban autorizza il reintegro tramite segnali e limiti; l’MRP calcola i fabbisogni di materiali a partire dalla domanda, dalle strutture di prodotto e dalle scorte. Il DBR organizza i rilasci intorno al vincolo e alla sua protezione. Questi approcci possono lavorare insieme, ma un fabbisogno di materiale, da solo, non dimostra che un ordine debba entrare in reparto oggi.
Con SkyPlanner, collega le decisioni di rilascio a un piano fattibile
Il DBR offre un modo per ragionare sul flusso produttivo. SkyPlanner APS si occupa della schedulazione di dettaglio che mantiene coordinati macchine, cicli degli ordini e priorità di consegna.
Definisci centri di lavoro, turni, operatori, fasi del ciclo e durate. Arcturus, l’intelligenza artificiale di SkyPlanner per la schedulazione, colloca le lavorazioni in base alla capacità e alle dipendenze configurate. La vista Gantt mostra le code risultanti per ciascun centro di lavoro e le operazioni collegate. Invece di ricostruire ogni coda separatamente, puoi vedere come l’ordine arriva all’operazione critica e quando è previsto il completamento delle lavorazioni rimanenti.
Per un pianificatore che applica i principi DBR, questo cambia il lavoro quotidiano in tre modi importanti:
- Destina il tempo limitato agli impegni prioritari. Imposta le priorità di consegna e degli ordini affinché il calcolo della schedulazione tenga conto delle lavorazioni che contano, anziché considerare ogni avvio anticipato un successo.
- Verifica che tutto sia pronto lungo il ciclo. Quando è attiva la schedulazione che tiene conto dei materiali, Arcturus considera le scorte e la disponibilità dei materiali in arrivo, oltre ai vincoli produttivi. Una fascia oraria pianificata su una macchina è più utile se il calcolo include anche il materiale necessario per sfruttarla.
- Ricalcola quando il piano cambia. Aggiorna capacità, avanzamento o priorità e lascia che Arcturus ricalcoli la schedulazione interessata. Con Autopilot attivo, gli eventi configurati o un timer possono avviare la rischedulazione, mantenendo validi le regole e i blocchi impostati.
SkyPlanner prevede anche una data minima di avvio: la prima data in cui un ordine può iniziare nel piano. Questa data può rappresentare la decisione di non avviare ancora l’ordine. L’impostazione Buffer days ha uno scopo diverso: introduce un margine per completare l’ordine prima della consegna, influenzando le priorità di schedulazione.
La prima data utile per l’avvio di un ordine nel piano non coincide con il suo rilascio effettivo al reparto produttivo, così come un margine prima della consegna non equivale al buffer che protegge il vincolo nel DBR. Se hai bisogno di un flusso automatizzato di rilascio secondo la logica DBR, durante la dimostrazione di SkyPlanner approfondisci cosa deve attivare il rilascio e chi ne è responsabile. Il motivo immediato per scegliere SkyPlanner è chiaro: calcola e mantiene aggiornato il piano di produzione basato sulla capacità su cui poggiano queste decisioni, risparmiandoti il lavoro manuale di coordinare ogni coda.
Come Piristeel è andata oltre il semplice obiettivo di tenere occupati i reparti
Piristeel, produttore di sistemi di sicurezza per tetti e di raccolta delle acque piovane, in passato lavorava con grandi lotti e manteneva scorte di sicurezza consistenti. La produzione sembrava procedere senza intoppi, ma le scorte erano elevate e apportare modifiche era complicato. Ogni reparto non aveva una visione d’insieme del lavoro degli altri e mantenere aggiornato il piano dei tre reparti impegnava una persona a tempo pieno.
Con SkyPlanner, la schedulazione di dettaglio automatizzata e una vista Gantt condivisa hanno reso visibile il lavoro dei diversi reparti. Piristeel riferisce di riuscire a coordinare meglio lotti di produzione più piccoli e a rispondere con maggiore prontezza agli ordini dei clienti. Scorte di sicurezza elevate non erano più un requisito per lavorare senza intoppi.
Il legame con il DBR sta nella differenza tra avere tanto lavoro e avere un flusso coordinato. L’esperienza di Piristeel mostra perché vale la pena rendere visibile la capacità e coordinare i piani dei reparti quando le scorte hanno finito per compensare la mancanza di coordinamento.
Rilascia il prossimo ordine per scelta, non per abitudine
Prima di rilasciare un altro ordine, verifica la fascia oraria di cui ha bisogno sulla risorsa che limita la produzione, il tempo necessario per raggiungerla e il margine di protezione giustificato dal ciclo di lavorazione. Poi segui l’avanzamento fino alla data di consegna concordata. È questo il valore pratico del drum buffer rope: avviare il lavoro perché serve al sistema produttivo, non soltanto perché una macchina è libera.
Scegli SkyPlanner APS quando mantenere aggiornato e coordinato il piano assorbe la giornata dei tuoi pianificatori. SkyPlanner si integra con qualsiasi ERP o MES tramite la sua REST API aperta: puoi così collegare i dati degli ordini già disponibili alla schedulazione basata sulla capacità, senza sostituire un sistema che risponde già bene alle tue esigenze.
Prenota una demo di SkyPlanner e porta un ciclo di lavorazione tipico, il relativo vincolo e un recente problema di rilascio anticipato o di lavorazioni da sollecitare. Parti da questi esempi per vedere come il piano potrebbe supportare la tua prossima decisione di rilascio. Oppure prova SkyPlanner con dati dimostrativi per esplorare prima la vista di schedulazione.
Jussi Mäntylä
Specialista in pianificazione della produzione, SkyPlanner


