








Dalam artikel ini
- Cara drum, buffer, dan rope bekerja bersama
- Drum: susun jadwal yang dapat dijalankan oleh bottleneck
- Buffer: pastikan pekerjaan tiba sesuai rencana
- Rope: tahan pekerjaan yang belum dibutuhkan
- Contoh drum buffer rope: perlukah pesanan ini dimulai pukul 09:00?
- Kelola buffer dengan memantau pekerjaan yang belum tiba
- Ketika bottleneck berubah mengikuti komposisi pesanan
- Gunakan SkyPlanner agar keputusan pelepasan pekerjaan tetap mengacu pada rencana yang dapat dijalankan
- Perubahan di Piristeel: bukan sekadar membuat setiap departemen tetap sibuk
- Jadikan pelepasan pesanan berikutnya sebuah keputusan, bukan kebiasaan
Beranda » Sumber Daya » Drum Buffer Rope: Kapan Pekerjaan Masuk Produksi?
Perkiraan waktu baca: 9 menit
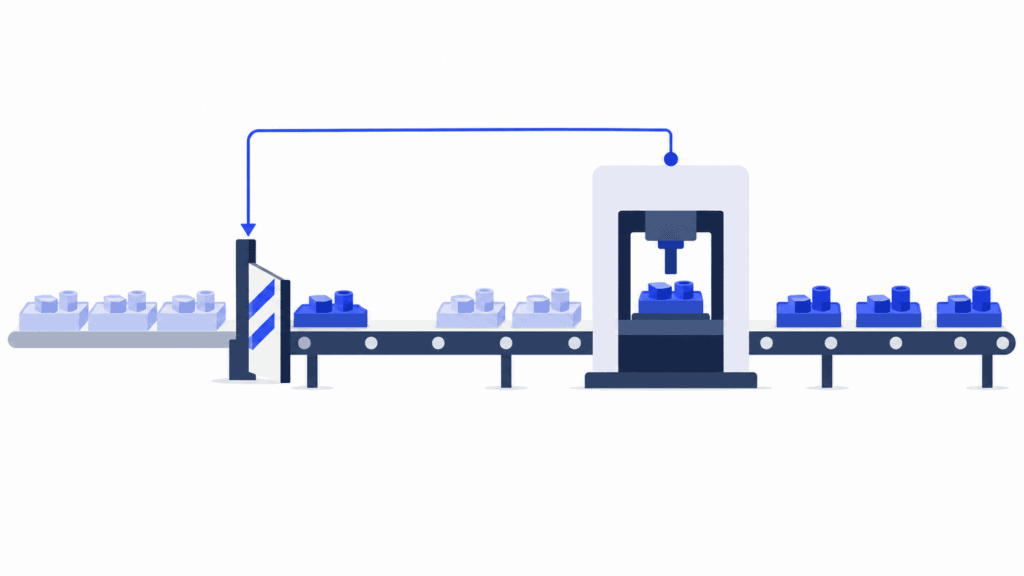
Drum buffer rope (DBR) adalah metode penjadwalan dan pengendalian produksi yang mengaitkan pelepasan pekerjaan baru ke produksi dengan kapasitas operasi yang membatasi output. Drum menentukan ritme, buffer melindunginya dari gangguan, dan rope mengatur kapan pekerjaan di proses hulu mulai masuk produksi.
Metode ini menjawab pertanyaan yang mudah terlewat di pabrik yang sibuk: apakah job ini perlu dimulai sekarang?
Memulai lebih banyak pekerjaan tidak menambah kapasitas bottleneck. Sebaliknya, antrean bisa makin panjang, makin banyak material tertahan dalam pesanan yang belum selesai, dan makin sulit menemukan job yang seharusnya dikerjakan berikutnya. DBR mengutamakan penyelesaian tepat waktu, bukan sekadar memastikan setiap mesin selalu sibuk.
Bagi perencana produksi, tantangannya adalah menjaga koordinasi tersebut saat pesanan dan kapasitas berubah. SkyPlanner APS menghitung jadwal produksi yang saling terhubung, sehingga keputusan Anda untuk melepas pekerjaan ke produksi dapat mengikuti kapasitas yang tersedia dan prioritas pengiriman, bukan bergantung pada sekumpulan antrean yang diperbarui secara manual.
Cara drum, buffer, dan rope bekerja bersama
DBR berasal dari Teori Kendala yang dikembangkan Eliyahu Goldratt. Dasarnya adalah bahwa perbaikan pada satu operasi saja tidak cukup: aliran produksi harus melewati sumber daya produksi yang membatasi output yang Anda butuhkan.
Drum: susun jadwal yang dapat dijalankan oleh bottleneck
Drum adalah jadwal bottleneck: pekerjaan apa yang akan diproses, bagaimana urutannya, dan kapan dikerjakan. Ritme ini bisa ditentukan oleh tungku perlakuan panas, mesin khusus, atau tim produksi yang ketersediaannya terbatas.
Susun urutannya berdasarkan pesanan yang harus dikirim, dengan memperhitungkan waktu kerja yang benar-benar tersedia, waktu proses, dan waktu setup. Menjadwalkan jam kerja melebihi kapasitas sumber daya produksi hanya menyembunyikan kekurangan kapasitas. Jadwal bottleneck juga harus menyisakan waktu yang cukup setelah operasi tersebut untuk menyelesaikan pekerjaan lanjutan dan melakukan pengiriman.
Operasi hulu kemudian mengikuti urutan tersebut. Tujuannya adalah menyiapkan pekerjaan yang tepat untuk bottleneck, bukan menghasilkan sebanyak mungkin tanpa memedulikan proses berikutnya.
Buffer: pastikan pekerjaan tiba sesuai rencana
Buffer bottleneck menyediakan cadangan waktu untuk menghadapi variasi di proses hulu. Pekerjaan dilepas ke produksi cukup awal agar tiba di bottleneck sebelum slot yang dijadwalkan, sehingga masih ada kelonggaran untuk mengejar keterlambatan operasi atau pemindahan material.
Cadangan ini bukan berarti Anda harus menumpuk komponen tanpa batas. Antrean yang penuh bisa saja berisi pesanan yang belum dibutuhkan, sementara job yang perlu dikerjakan berikutnya justru belum tersedia. Yang penting adalah apakah pekerjaan yang dibutuhkan sesuai jadwal bottleneck akan tiba tepat waktu.
Buffer pengiriman melindungi titik yang berbeda, yaitu penyelesaian pekerjaan sebelum tanggal pengiriman yang dijanjikan kepada pelanggan. Dengan membedakan kedua tujuan ini, Anda dapat melihat apakah suatu keterlambatan mengancam slot berikutnya di bottleneck atau pengiriman akhir.
Rope: tahan pekerjaan yang belum dibutuhkan
Rope menghubungkan jadwal bottleneck dengan pelepasan pekerjaan hulu ke produksi. Rope menentukan kapan tim produksi perlu mulai memasukkan pesanan ke alur proses, dengan memperhitungkan waktu yang dibutuhkan untuk mencapai bottleneck dan cadangan waktu yang Anda tetapkan.
Jika suatu pesanan belum dibutuhkan, pesanan tersebut tetap ditahan meskipun mesin di proses hulu masih memiliki kapasitas. Ini merupakan pengendalian barang dalam proses yang disengaja, bukan kegagalan membuat pekerja tetap sibuk. Waktu yang tersedia dapat digunakan untuk persiapan, pemeliharaan, atau pekerjaan bermanfaat lainnya tanpa menambah batch yang belum diperlukan ke dalam antrean.
Ketiga bagian ini saling bergantung. Tanpa cadangan waktu, operasi yang mengikuti drum bisa kehabisan pasokan pekerjaan. Tanpa pengendalian pelepasan pekerjaan, buffer bisa berubah menjadi persediaan berlebih. Aturan pelepasan yang mengacu pada jadwal drum yang mustahil dijalankan hanya memindahkan masalah ke proses hulu.
Contoh drum buffer rope: perlukah pesanan ini dimulai pukul 09:00?
Bayangkan sebuah pabrik dengan stasiun finishing khusus sebagai bottleneck. Suatu pesanan telah mendapat slot finishing pada pukul 14:00. Pemrosesan di hulu dan pemindahannya membutuhkan tiga jam, lalu perencana menambahkan dua jam kerja sebagai cadangan waktu. Seluruh pekerjaan dalam contoh ini berlangsung dalam satu hari dengan tenaga kerja yang tersedia, tanpa jeda istirahat atau benturan penggunaan sumber daya produksi lainnya.
| Tahap perencanaan | Waktu |
|---|---|
| Pekerjaan hulu dilepas ke produksi | 09:00 |
| Perkiraan kedatangan setelah tiga jam | 12:00 |
| Slot finishing yang dilindungi buffer | 14:00 |
Dengan dilepas ke produksi pada pukul 09:00, pesanan memiliki waktu lima jam untuk mencapai slotnya: tiga jam untuk pekerjaan yang diperkirakan dan dua jam untuk mengantisipasi ketidakpastian. Dua jam tersebut melindungi slot finishing, bukan tambahan waktu pemrosesan.
Jika terjadi keterlambatan satu jam di proses hulu, pesanan tiba pada pukul 13:00. Operasi bottleneck tetap dapat dimulai pukul 14:00. Buffer telah menjalankan fungsinya tanpa perlu mengubah jadwal finishing.
Sekarang bayangkan pesanan lain yang baru membutuhkan stasiun finishing minggu depan. Memulainya pagi ini mungkin meningkatkan utilisasi mesin di proses hulu, tetapi tidak membantu output finishing hari ini. Langkah itu justru menambah pemindahan material dan antrean yang harus dilewati pesanan hari ini, atau membuat pesanan hari ini harus dicari di antara tumpukan tersebut. Rope menahan pekerjaan yang baru dibutuhkan nanti agar tidak masuk produksi sebelum waktunya.
Jadi, keputusan melepas pekerjaan ke produksi bukan didasarkan pada pertanyaan “apakah mesin pertama sedang kosong?” melainkan “kapan pesanan ini harus masuk produksi agar slot yang direncanakan di bottleneck tetap terlindungi?”
Dalam praktik di pabrik, hitung waktunya berdasarkan kalender kerja yang sebenarnya. Lima jam kerja bisa melewati pergantian shift, dan dua pesanan tidak dapat menggunakan kapasitas hulu yang sama pada saat bersamaan. Contoh ini menjelaskan logika pelepasan pekerjaan; jadwal dengan kapasitas terbatas menentukan kapan pekerjaan tersebut benar-benar dapat dikerjakan.
Kelola buffer dengan memantau pekerjaan yang belum tiba
Setelah pelepasan pekerjaan terkendali, tugas harian menjadi lebih terarah. Bandingkan job yang dibutuhkan sesuai jadwal drum dengan kemajuannya di proses hulu. Mana yang sudah siap? Mana yang mulai menggunakan cadangan waktunya? Mana yang kini mengancam slot di bottleneck?
Jika suatu job masih diperkirakan tiba dalam rentang waktu yang dilindungi buffer, pengerjaannya tidak otomatis perlu dipercepat. Jika melihat sisa pekerjaannya Anda meragukan job tersebut dapat tiba sesuai rencana, telusuri penyebabnya dan bantu agar job itu dapat melanjutkan prosesnya. Melepas lebih banyak pesanan yang tidak berkaitan tidak akan mendatangkan material yang belum tersedia atau menyelesaikan operasi sebelumnya.
Tentukan besar cadangan waktu berdasarkan variasi yang Anda amati di sepanjang alur proses. Jika terlalu kecil, bottleneck rentan terhadap keterlambatan rutin. Jika terlalu besar, pekerjaan masuk produksi lebih awal dari yang diperlukan. Tidak ada jumlah hari buffer yang berlaku untuk semua pabrik.
Catat penyebab cadangan buffer berulang kali terpakai. Komponen yang sering tidak tersedia, pemindahan yang lama, atau proses yang tidak andal perlu ditangani dengan tindakan korektif, bukan sekadar penambahan cadangan waktu secara permanen. Pantau pesanan yang selesai, kinerja pengiriman, dan barang dalam proses secara bersamaan: antrean yang lebih pendek hanya bermanfaat jika produksi tetap menyelesaikan pekerjaan yang dibutuhkan.
Ketika bottleneck berubah mengikuti komposisi pesanan
Metode ini paling mudah dipahami ketika bottleneck yang sama berulang kali menentukan sebagian besar aliran produksi. Jika sumber daya produksi yang menjadi pembatas berubah mengikuti komposisi pesanan, urutan yang disusun berdasarkan bottleneck bulan lalu bisa membuat keputusan pelepasan pekerjaan hari ini keliru.
Anda tetap perlu disiplin membatasi pekerjaan yang dimulai terlalu dini dan melindungi operasi yang menentukan ketepatan pengiriman. Namun, Anda juga perlu memeriksa sumber daya produksi lain, alur proses, dan ketergantungan antaroperasi. Di sinilah penjadwalan kapasitas terbatas menjadi sangat berharga: keputusan pelepasan pekerjaan dikaitkan dengan rencana untuk seluruh alur proses, bukan didasarkan pada anggapan bahwa setiap sumber daya produksi selain bottleneck selalu memiliki kapasitas tersedia.
DBR juga bukan sekadar nama lain untuk Kanban atau MRP. Kanban memberi izin pengisian ulang melalui sinyal dan batasan, sedangkan MRP menghitung kebutuhan material berdasarkan permintaan, struktur produk, dan persediaan. DBR mengatur pelepasan pekerjaan berdasarkan bottleneck dan cadangan waktu yang melindunginya. Pendekatan-pendekatan ini dapat digunakan bersama, tetapi adanya kebutuhan material saja tidak membuktikan bahwa suatu pesanan harus masuk ke lantai produksi hari ini.
Gunakan SkyPlanner agar keputusan pelepasan pekerjaan tetap mengacu pada rencana yang dapat dijalankan
DBR memberi Anda kerangka untuk memahami aliran produksi. SkyPlanner APS menangani penjadwalan secara terperinci agar mesin, alur proses pesanan, dan prioritas pengiriman tetap terhubung.
Anda menentukan stasiun kerja, shift, operator, tahapan proses, dan durasinya. Arcturus, kecerdasan buatan untuk penjadwalan di SkyPlanner, menempatkan pekerjaan sesuai kapasitas dan ketergantungan yang telah dikonfigurasi. Tampilan Gantt menunjukkan antrean di setiap stasiun kerja dan operasi yang saling terhubung dari hasil perhitungan tersebut. Alih-alih menyusun ulang setiap antrean secara terpisah, Anda dapat melihat alur pesanan hingga mencapai operasi kritisnya dan kapan sisa pekerjaannya dijadwalkan selesai.
Bagi perencana yang menerapkan prinsip DBR, hal ini mengubah pekerjaan sehari-hari dalam tiga aspek penting:
- Alokasikan waktu yang terbatas untuk komitmen yang tepat. Tetapkan prioritas pengiriman dan pesanan agar perhitungan jadwal mencerminkan pekerjaan yang penting, bukan menganggap setiap pekerjaan yang dimulai lebih awal sebagai keberhasilan.
- Periksa kesiapan di sepanjang alur proses. Jika penjadwalan yang memperhitungkan material diaktifkan, Arcturus mempertimbangkan persediaan dan ketersediaan material yang akan datang, selain batasan produksi. Slot mesin yang direncanakan lebih bermanfaat ketika material yang diperlukan untuk menggunakannya turut diperhitungkan.
- Hitung ulang saat rencana berubah. Perbarui kapasitas, kemajuan pekerjaan, atau prioritas, lalu biarkan Arcturus menghitung jadwal yang terdampak. Jika Autopilot diaktifkan, peristiwa yang telah dikonfigurasi atau pengatur waktu dapat memicu penjadwalan ulang, sementara aturan dan penguncian yang Anda tetapkan tetap berlaku.
SkyPlanner juga menyediakan tanggal mulai paling awal, yaitu tanggal paling awal suatu pesanan boleh dimulai dalam jadwal. Tanggal ini dapat mencerminkan keputusan untuk menahan pekerjaan. Pengaturan Hari buffer memiliki tujuan berbeda: menyediakan cadangan waktu agar pekerjaan selesai sebelum pengiriman, yang memengaruhi prioritas penjadwalan.
Tanggal paling awal suatu pesanan boleh mulai dikerjakan dalam jadwal tidak sama dengan saat pesanan tersebut benar-benar dilepas ke lantai produksi. Cadangan waktu sebelum pengiriman pun berbeda dari buffer waktu untuk melindungi bottleneck dalam DBR. Jika Anda memerlukan alur pelepasan pesanan DBR yang otomatis, bahas pemicu pelepasan dan penanggung jawabnya dalam demo SkyPlanner Anda. Alasan utama memilih SkyPlanner jelas: SkyPlanner menghitung dan terus memperbarui rencana produksi berbasis kapasitas yang mendasari keputusan tersebut, sehingga menghemat pekerjaan manual Anda dalam mengoordinasikan setiap antrean.
Perubahan di Piristeel: bukan sekadar membuat setiap departemen tetap sibuk
Piristeel, produsen perlengkapan keselamatan atap dan sistem penyaluran air hujan, sebelumnya memproduksi dalam batch besar dan menyimpan stok penyangga dalam jumlah besar. Produksi tampak berjalan lancar, tetapi persediaan tinggi dan perubahan sulit dilakukan. Setiap departemen tidak memiliki gambaran bersama tentang pekerjaan departemen lain. Sementara itu, pemeliharaan jadwal di tiga departemen menyita seluruh waktu kerja satu orang.
Dengan SkyPlanner, penjadwalan terperinci yang otomatis dan tampilan Gantt bersama membuat pekerjaan di seluruh departemen tersebut terlihat jelas. Piristeel melaporkan bahwa produksi dalam batch yang lebih kecil kini dapat dikoordinasikan dengan lebih baik dan pesanan pelanggan dapat ditanggapi dengan lebih cepat. Stok penyangga yang besar tidak lagi menjadi syarat agar produksi berjalan lancar.
Kaitannya dengan DBR terletak pada perbedaan antara memiliki banyak pekerjaan dan memiliki aliran produksi yang terkoordinasi. Pengalaman Piristeel menunjukkan mengapa visibilitas kapasitas dan jadwal yang saling terhubung layak diupayakan ketika persediaan selama ini digunakan untuk menutupi lemahnya koordinasi.
Jadikan pelepasan pesanan berikutnya sebuah keputusan, bukan kebiasaan
Sebelum melepas pesanan berikutnya ke produksi, periksa slot waktu yang dibutuhkan pada sumber daya yang menjadi bottleneck, waktu yang diperlukan untuk mencapainya, serta cadangan waktu yang sesuai dengan risiko pada rute produksinya. Lalu pantau pekerjaan tersebut hingga memenuhi komitmen pengiriman. Inilah manfaat praktis drum buffer rope: pekerjaan dimulai karena sistem produksi membutuhkannya, bukan sekadar karena ada satu mesin yang menganggur.
Pilih SkyPlanner APS ketika menjaga keterhubungan rencana tersebut sudah menyita waktu kerja harian tim perencana Anda. SkyPlanner dapat terintegrasi dengan ERP atau MES apa pun melalui REST API terbukanya, sehingga Anda dapat menghubungkan data pesanan yang sudah ada dengan penjadwalan berbasis kapasitas tanpa mengganti sistem yang selama ini sudah bekerja dengan baik.
Jadwalkan demo SkyPlanner dan siapkan contoh rute produksi pesanan yang umum Anda tangani, bottleneck-nya, serta masalah terbaru terkait pelepasan pesanan terlalu dini atau perlunya mempercepat pekerjaan. Gunakan contoh tersebut untuk melihat bagaimana jadwal dapat mendukung keputusan pelepasan pesanan berikutnya. Atau, coba SkyPlanner dengan data demo untuk menjelajahi tampilan penjadwalannya terlebih dahulu.
Jussi Mäntylä
Spesialis Perencanaan Produksi, SkyPlanner


