








A cikk tartalma
- Hogyan működik együtt a dob, a puffer és a kötél?
- A dob: megvalósítható ütemterv a szűk keresztmetszetnek
- A puffer: biztosítsuk a tervezett időben történő beérkezést
- A kötél: tartsuk vissza a még nem szükséges munkát
- Drum buffer rope példa: elindítsuk ezt a rendelést 09:00-kor?
- A puffer kezeléséhez figyelje a még be nem érkezett munkát
- Amikor a rendelések összetételével együtt változik a szűk keresztmetszet
- A SkyPlanner segítségével alapozza megvalósítható tervre a gyártásba adást
- Mit változtatott a Piristeel azon túl, hogy munkát adott a részlegeknek?
- A következő gyártásba adásról tudatosan döntsön, ne megszokásból
Kezdőlap » Erőforrások » Drum Buffer Rope: mikor indítsuk el a gyártási feladatokat?
Becsült olvasási idő: 9 percek
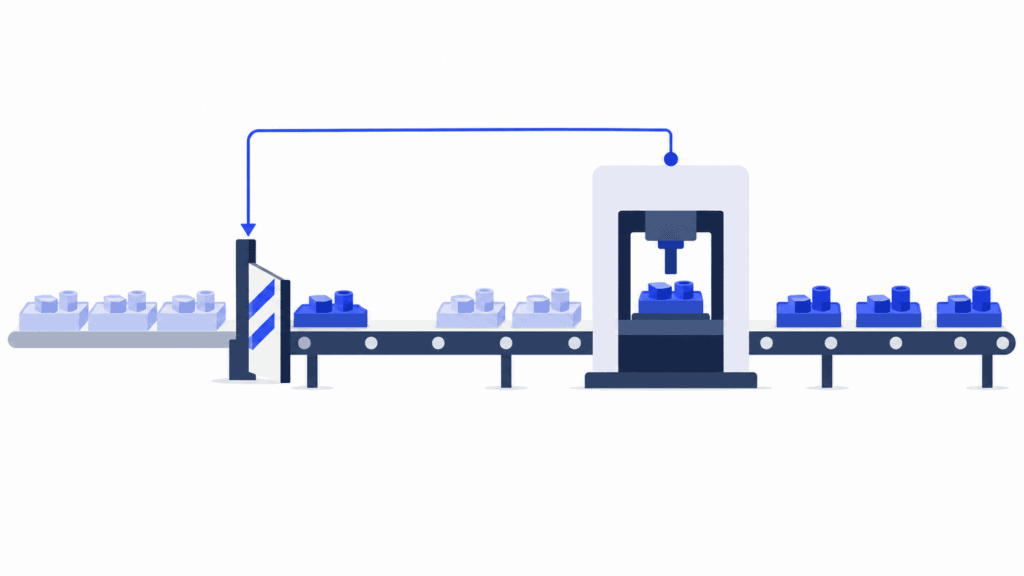
A drum buffer rope (DBR) olyan gyártásütemezési és -irányítási módszer, amely az új feladatok gyártásba adását a kibocsátást korlátozó művelet kapacitásához igazítja. A dob adja az ütemet, a puffer védi ezt a zavaroktól, a kötél pedig szabályozza, hogy a megelőző műveletek feladatai mikor kerüljenek gyártásba.
Egy olyan kérdésre ad választ, amely felett egy nyüzsgő üzemben könnyű átsiklani: valóban most kell elindítani ezt a feladatot?
Attól, hogy több feladatot indítunk el, a szűk keresztmetszet kapacitása nem nő. Ehelyett hosszabb várakozási sorokkal, a befejezetlen rendelésekben lekötött több anyaggal és a következőként elvégzendő feladat hosszasabb keresésével szembesülhetünk. A DBR célja a határidőre történő befejezés, nem pedig az, hogy minden gép folyamatosan dolgozzon.
A gyártástervező számára az a kihívás, hogy a rendelések és a kapacitás változásai mellett is fenntartsa ezt az összhangot. A SkyPlanner APS kiszámítja az összehangolt gyártási ütemtervet, így a gyártásba adásról az elérhető kapacitás és a szállítási prioritások alapján dönthet, nem pedig külön-külön, kézzel karbantartott várakozási sorokra támaszkodva.
Hogyan működik együtt a dob, a puffer és a kötél?
A DBR Eliyahu Goldratt korlátok elméletéből ered. Abból indul ki, hogy nem elég egy-egy műveletet javítani: a termékeknek azon az erőforráson is át kell jutniuk, amely korlátozza a szükséges kibocsátást.
A dob: megvalósítható ütemterv a szűk keresztmetszetnek
A dob a szűk keresztmetszet ütemterve: meghatározza, hogy milyen feladatokat, milyen sorrendben és mikor végez el. Ezt az ütemet adhatja például egy hőkezelő kemence, egy speciális gép vagy egy szűkösen rendelkezésre álló gyártócsapat.
A sorrendet a teljesítendő rendelésekhez igazítsa, figyelembe véve a ténylegesen rendelkezésre álló munkaidőt, a megmunkálást és az átállásokat. Ha több órát ütemez be, mint amennyi az erőforrás rendelkezésére áll, azzal csak elfedi a kapacitáshiányt. A szűk keresztmetszet ütemtervében arra is ügyelni kell, hogy a művelet után elegendő idő maradjon a hátralévő munkára és a kiszállításra.
A megelőző műveletek ezután ezt a sorrendet szolgálják ki. Az a feladatuk, hogy a szűk keresztmetszet számára a megfelelő munka álljon készen, nem pedig az, hogy minél többet termeljenek, függetlenül attól, mi történik utána.
A puffer: biztosítsuk a tervezett időben történő beérkezést
A szűk keresztmetszet előtti puffer időtartalékot biztosít a megelőző folyamatok ingadozásainak kivédésére. A feladatot olyan korán adják gyártásba, hogy az a beütemezett idősáv előtt elérje a szűk keresztmetszetet. Így marad némi mozgástér a művelet vagy az anyagmozgatás során keletkező késés behozására.
Ez a védelem nem arra szóló utasítás, hogy korlátlan mennyiségű alkatrészt halmozzunk fel. A hosszú várakozási sorban lehetnek éppen nem szükséges rendelések, miközben a következőként esedékes feladat még hiányzik. Az számít, hogy a szűk keresztmetszet ütemterve szerint szükséges munka időben megérkezik-e.
A kiszállítási puffer más ponton nyújt védelmet: azt szolgálja, hogy a munka a vevőnek vállalt szállítási határidő előtt elkészüljön. A két cél elkülönítésével könnyebb megítélni, hogy egy késés a szűk keresztmetszet következő idősávját vagy a végső kiszállítást veszélyezteti-e.
A kötél: tartsuk vissza a még nem szükséges munkát
A kötél összekapcsolja a szűk keresztmetszet ütemtervét a megelőző feladatok gyártásba adásával. Jelzi az üzemnek, mikor kell elindítani egy rendelést a gyártási útvonalon, figyelembe véve a szűk keresztmetszet eléréséhez szükséges időt és a választott időtartalékot.
Ha egy rendelésre még nincs szükség, nem adjuk gyártásba akkor sem, ha egy megelőző gépen lenne szabad kapacitás. Ez a befejezetlen termelés tudatos szabályozása, nem pedig annak a jele, hogy nem tudjuk munkával ellátni az embereket. A felszabaduló idő előkészítésre, karbantartásra vagy más hasznos munkára fordítható anélkül, hogy egy újabb felesleges tétellel növelnénk a várakozási sort.
A három elem egymásra épül. Védelem nélkül a dob munkára várva leállhat. Szabályozott gyártásba adás nélkül a puffer többletkészletté válhat. Ha pedig a gyártásba adás szabálya teljesíthetetlen dobütemtervhez igazodik, az csak a megelőző műveletekre hárítja a problémát.
Drum buffer rope példa: elindítsuk ezt a rendelést 09:00-kor?
Képzeljünk el egy üzemet, ahol egy speciális befejező munkaállomás a szűk keresztmetszet. Az egyik rendelés számára 14:00-ra foglaltak idősávot ezen az állomáson. A megelőző megmunkálás és anyagmozgatás három órát vesz igénybe, a gyártástervező pedig további két munkaórát hagy időtartalékként. Ebben a példában minden munka egyetlen olyan napon zajlik, amikor a szükséges személyzet végig rendelkezésre áll; nincsenek szünetek vagy más erőforrás-ütközések.
| Tervezési pont | Időpont |
|---|---|
| A megelőző feladatok gyártásba adása | 09:00 |
| Várható beérkezés három óra elteltével | 12:00 |
| Időtartalékkal védett befejező idősáv | 14:00 |
A 09:00-kor történő gyártásba adással a rendelésnek öt órája van arra, hogy elérje a számára kijelölt idősávot: három óra a várható munkára, kettő pedig a bizonytalanságok kezelésére. Ez a két óra a befejező idősávot védi, nem további megmunkálási idő.
Ha egy megelőző műveletnél egyórás késés keletkezik, a rendelés 13:00-kor érkezik meg. A szűk keresztmetszeten a munka továbbra is elkezdhető 14:00-kor. A puffer betöltötte a szerepét anélkül, hogy módosítani kellett volna a befejező műveletek ütemtervét.
Most képzeljünk el egy másik rendelést, amelynek csak a következő héten lesz szüksége a befejező munkaállomásra. Ha ma reggel elindítjuk, az javíthatja egy megelőző gép kihasználtságát, de a mai befejező műveletek kibocsátását nem segíti. Több anyagmozgatással és hosszabb várakozási sorral jár, amelyen a mai rendelésnek át kell jutnia, vagy amelyben meg kell keresni azt. A kötél addig nem engedi gyártásba ezt a későbbi munkát, amíg nincs rá szükség.
A gyártásba adáskor tehát nem az a kérdés, hogy „szabad-e az első gép?”, hanem az, hogy „mikor kell ennek a rendelésnek gyártásba kerülnie ahhoz, hogy időtartalék védje a szűk keresztmetszeten tervezett idősávját?”
Egy valódi üzemben az időzítést a tényleges munkanaptárak alapján számítsa ki. Öt munkaóra átnyúlhat a következő műszakba, és két rendelés nem használhatja egyszerre ugyanazt a megelőző kapacitást. A példa a gyártásba adás logikáját szemlélteti; azt, hogy a munka ténylegesen hová fér be, a véges kapacitású ütemterv határozza meg.
A puffer kezeléséhez figyelje a még be nem érkezett munkát
Ha a gyártásba adás szabályozott, a napi munka célzottabbá válik. Vesse össze a dob ütemtervében szereplő feladatokat azzal, hol tartanak a megelőző műveletekben. Melyek állnak készen? Melyek használják már az időtartalékukat? Melyek veszélyeztetik már a szűk keresztmetszet valamelyik idősávját?
Ha egy feladat várhatóan még az időtartalékon belül megérkezik, nem kell automatikusan megsürgetni. Ha a hátralévő munka miatt kétségessé válik a tervezett beérkezés, tárja fel az okot, és az adott feladat előrehaladását segítse. További, ettől független rendelések gyártásba adása nem pótolja a hiányzó anyagot, és nem végzi el a megelőző műveletet.
Az időtartalékot a gyártási útvonalon megfigyelt ingadozások alapján méretezze. Ha túl kicsi, a szűk keresztmetszet védtelen marad a szokásos késésekkel szemben. Ha túl nagy, a munka szükségtelenül korán kerül gyártásba. Nincs olyan, napokban megadott pufferméret, amely minden gyárnak megfelelne.
Rögzítse, milyen okok miatt kell ismételten felhasználni az időtartalékot. A rendszeresen hiányzó alkatrész, az elhúzódó anyagmozgatás vagy a megbízhatatlan folyamat helyesbítő intézkedést igényel, nem pusztán tartósan nagyobb ráhagyást. A befejezett rendeléseket, a szállítási határidők teljesítését és a befejezetlen termelést együtt kövesse: a rövidebb várakozási sor csak akkor hasznos, ha a gyártás továbbra is teljesíti a szükséges munkát.
Amikor a rendelések összetételével együtt változik a szűk keresztmetszet
A módszer akkor érthető meg a legkönnyebben, ha a termelés jelentős részének ütemét rendszeresen ugyanaz a szűk keresztmetszet határozza meg. Ha a korlátozó erőforrás a rendelések összetételétől függően változik, a múlt havi szűk keresztmetszetre épített sorrend tévútra viheti a mai gyártásba adási döntéseket.
Továbbra is fontos, hogy fegyelmezetten korlátozza a túl korai indítást, és védje a szállítás szempontjából kritikus műveleteket. De a többi erőforrást, gyártási útvonalat és függőséget is ellenőriznie kell. Ilyenkor különösen értékes a véges kapacitású ütemezés: a gyártásba adás kérdését a teljes gyártási útvonal tervéhez kapcsolja, ahelyett, hogy abból indulna ki, hogy a szűk keresztmetszeten kívül minden erőforráson mindig lesz szabad kapacitás.
A DBR nem egyszerűen a Kanban vagy az MRP másik neve. A Kanban jelzések és korlátok alapján engedélyezi az utánpótlást; az MRP a keresletből, a termékszerkezetekből és a készletekből számítja ki az anyagszükségletet. A DBR a szűk keresztmetszethez és annak védelméhez igazítja a gyártásba adást. Ezek a megközelítések együtt is alkalmazhatók, de az anyagszükséglet önmagában még nem indokolja, hogy egy rendelést már ma gyártásba adjunk.
A SkyPlanner segítségével alapozza megvalósítható tervre a gyártásba adást
A DBR szemléletet ad a termelés áramlásának megértéséhez. A SkyPlanner APS elvégzi azt a részletes ütemezési munkát, amely összehangolja a gépeket, a rendelések gyártási útvonalait és a szállítási prioritásokat.
Ön megadja a munkaállomásokat, műszakokat, gépkezelőket, műveleti lépéseket és időtartamokat. Az Arcturus, a SkyPlanner ütemezést végző mesterséges intelligenciája a beállított kapacitás és a függőségek alapján helyezi el a feladatokat. A Gantt-nézet megmutatja az így kialakult munkaállomásonkénti feladatsorokat és az összekapcsolódó műveleteket. Nem kell minden sort külön újraépítenie: láthatja, hogyan jut el a rendelés a kritikus műveletéig, és az ütemterv szerint mikor fejeződik be a hátralévő munka.
A DBR elveit alkalmazó gyártástervező napi munkáját ez három fontos módon változtatja meg:
- A szűkösen rendelkezésre álló időt a megfelelő vállalásokra fordítsa. Állítsa be a szállítási és rendelési prioritásokat, hogy az ütemezés a valóban fontos munkát helyezze előtérbe, ne pedig minden korai indítást tekintsen sikernek.
- Ellenőrizze a feltételek teljesülését a teljes gyártási útvonalon. Ha az anyagellátást figyelembe vevő ütemezés engedélyezve van, az Arcturus a gyártási korlátok mellett a készletekkel és a beérkező anyagok rendelkezésre állásával is számol. Egy tervezett gépi idősáv hasznosabb, ha a kihasználásához szükséges anyag is része a számításnak.
- Számítsa újra az ütemtervet, ha változik a terv. Frissítse a kapacitást, az előrehaladást vagy a prioritásokat, és bízza az Arcturusra az érintett ütemterv kiszámítását. Ha az Autopilot engedélyezve van, a beállított események vagy egy időzítő is elindíthatják az átütemezést, miközben az Ön szabályai és zárolásai érvényben maradnak.
A SkyPlannerben megadható a legkorábbi megengedett kezdési dátum is: az a dátum, amelytől egy rendelés az ütemtervben elindulhat. Ezzel egy olyan döntés is leképezhető, hogy a munkát egy ideig visszatartjuk. A puffernapok beállítása más célt szolgál: a szállítás előtti befejezéshez ad időtartalékot, amely befolyásolja az ütemezési prioritásokat.
A legkorábbi ütemezhető kezdés dátuma nem azonos a rendelés tényleges üzemi gyártásba adásával, és a szállítás előtti időtartalék sem azonos a DBR szűk keresztmetszetet védő pufferével. Ha automatizált DBR-alapú gyártásba adási folyamatra van szüksége, a SkyPlanner bemutatóján térjen ki arra is, mi indítsa el a gyártásba adást, és ki legyen érte a felelős. A SkyPlanner választásának közvetlen előnye egyértelmű: kiszámítja és naprakészen tartja az e döntések alapjául szolgáló kapacitásalapú gyártási tervet, így megtakarítja Önnek az egyes várakozási sorok kézi összehangolását.
Mit változtatott a Piristeel azon túl, hogy munkát adott a részlegeknek?
A tetőbiztonsági termékeket és csapadékvíz-elvezető rendszereket gyártó Piristeel korábban nagy sorozatokkal dolgozott, és jelentős biztonsági készleteket tartott fenn. A termelés látszólag zökkenőmentesen működött, de a készletszint magas volt, és nehézkesen tudtak alkalmazkodni a változásokhoz. A részlegek nem látták át egymás munkáját, a három részleg ütemtervének naprakészen tartása pedig egy munkatárs teljes munkaidejét lekötötte.
A SkyPlanner automatizált részletes ütemezése és közös Gantt-nézete átláthatóvá tette a részlegek munkáját. A Piristeel beszámolója szerint jobban össze tudják hangolni a kisebb gyártási sorozatokat, és rugalmasabban tudnak reagálni a vevői megrendelésekre. A zökkenőmentes működéshez már nem volt szükség nagy biztonsági készletekre.
A DBR szempontjából itt az a lényeges különbség, hogy pusztán sok a munka, vagy összehangoltan halad a termelés. A Piristeel tapasztalatai megmutatják, miért érdemes átláthatóvá tenni a kapacitásokat és összehangolni az ütemterveket, ha eddig készletekkel ellensúlyozták az összehangolás hiányát.
A következő gyártásba adásról tudatosan döntsön, ne megszokásból
Mielőtt újabb rendelést ad gyártásba, ellenőrizze, mikorra van szüksége idősávra a szűk keresztmetszetet jelentő erőforráson, mennyi idő alatt jut el oda, és mekkora időtartalékot indokol a gyártási útvonal. Ezután kövesse végig a munkát a vállalt szállításig. Ez a drum buffer rope gyakorlati értéke: azért indítsa el a munkát, mert a rendszernek szüksége van rá, ne pusztán azért, mert egy gép éppen szabad.
Válassza a SkyPlanner APS megoldást, ha az összehangolt terv naprakészen tartása felemészti a gyártástervezők munkanapját. A SkyPlanner nyílt REST API segítségével bármely ERP vagy MES rendszerrel integrálható, így a meglévő rendelési adatokat összekapcsolhatja a kapacitásalapú ütemezéssel anélkül, hogy le kellene cserélnie a már jól bevált rendszerét.
Foglaljon SkyPlanner-bemutatót, és hozzon egy jellemző gyártási útvonalat a hozzá tartozó szűk keresztmetszettel, valamint egy közelmúltbeli példát arra, amikor a túl korai gyártásba adás vagy a munka sürgetése okozott gondot. Ezeken keresztül megnézheti, hogyan támogatná az ütemterv a következő gyártásba adási döntését. Ha előbb az ütemezési nézetet szeretné megismerni, próbálja ki a SkyPlanner szoftvert demóadatokkal.
Jussi Mäntylä
Gyártástervezési szakértő, SkyPlanner


