








W tym artykule
- Czym jest analiza FSN?
- Jak przeprowadzić analizę FSN na podstawie danych produkcyjnych
- 1. Wybierz okres i określ, jakie ruchy uwzględnisz
- 2. Sprawdź historię, zanim zaufasz zeru
- 3. Oblicz tempo i częstotliwość zużycia oraz czas od ostatniego zużycia
- 4. Zastosuj jasno określone, lokalne reguły klasyfikacji
- Przykład analizy FSN: cztery części, cztery różne decyzje
- Dla każdej klasy określ działania dotyczące zapasów i wskaż osobę odpowiedzialną
- FSN a ABC, XYZ i analiza wieku zapasów
- Przełóż decyzje materiałowe na wykonalny harmonogram w SkyPlanner
Strona główna » Zasoby » Analiza FSN w produkcji: od klasyfikacji do działania
Szacowany czas czytania: 10 minut
Komponent może przez wiele miesięcy leżeć w magazynie bez żadnych wydań, a mimo to decydować o realizacji kolejnej dostawy. Inny może opuszczać magazyn co tydzień, choć kolejne dostawy nadal powiększają nadmierny zapas. Ruch magazynowy ma znaczenie, ale nie mówi wszystkiego o tym, co należy kupić, zachować lub zużyć w następnej kolejności.
Analiza FSN dzieli zapasy na pozycje szybko zużywane, wolno zużywane i niewykazujące zużycia. Właściwie stosowana wskazuje, gdzie trzeba uzupełnić zapas, przeanalizować jego nadmiar lub bliżej przyjrzeć się wyjątkom. Jeśli jednak potraktuje się ją jako listę pozycji do likwidacji, można pozbyć się materiału, którego produkcja właśnie potrzebuje.
Dla producenta praktycznym wynikiem analizy jest uzgodniona decyzja dotycząca materiałów, powiązana z planem produkcji. SkyPlanner APS pomaga w kolejnym kroku: układa harmonogram zatwierdzonych operacji z uwzględnieniem dostępności materiałów i zdolności produkcyjnych współdzielonych zasobów. Nie trzeba więc ręcznie uzgadniać listy zapasów z kolejką operacji na każdej maszynie.
Czym jest analiza FSN?
Analiza FSN klasyfikuje zapasy według zużycia lub ruchu magazynowego w określonym okresie: na pozycje szybko zużywane (F), wolno zużywane (S) i niewykazujące zużycia (N). W zakładzie produkcyjnym podstawą analizy są często wydania materiałów na produkcję lub ich zużycie w procesie, a nie sprzedaż wyrobu gotowego.
- Pozycje szybko zużywane są zużywane często lub w dużych ilościach w jednostce czasu, zgodnie z przyjętą regułą klasyfikacji. Ich zaopatrzenie wymaga regularnej uwagi.
- Pozycje wolno zużywane są wykorzystywane rzadziej lub w mniejszych ilościach w jednostce czasu. Sprawdź, czy uzupełnianie zapasów nadal odpowiada rzeczywistemu zapotrzebowaniu.
- Pozycje niewykazujące zużycia nie miały w przyjętym okresie obserwacji żadnego zużycia spełniającego kryteria analizy. Zanim zmienisz zasady ich zaopatrzenia, ustal przyczynę.
Klasa opisuje zaobserwowane zużycie, a nie znaczenie dla firmy. Tani element złączny może być niezbędny przy każdym montażu. Rzadko używana część zamienna może być konieczna do realizacji jednego cennego zamówienia. Ani cena części, ani jej klasa FSN nie określa, kiedy należy realizować to zlecenie.
FSN jest więc jednym ze źródeł informacji wspierających zarządzanie zapasami, a nie zamiennikiem decyzji uwzględniających zapotrzebowanie, lead time i krytyczność materiału.
Jak przeprowadzić analizę FSN na podstawie danych produkcyjnych
Zacznij od grupy części, które można sensownie ze sobą porównać. Komponenty do regularnej produkcji, materiały przeznaczone do konkretnych projektów i części zapasowe na wypadek awarii mogą wymagać odmiennych zasad oceny. Zastosowanie jednego progu do wszystkich tych grup może sprawić, że normalny sposób wykorzystania materiału zostanie uznany za problem.
1. Wybierz okres i określ, jakie ruchy uwzględnisz
Wybierz okres wystarczająco długi, by objąć typowy cykl produkcyjny. W przypadku produktu sezonowego uwzględnij odpowiedni sezon. Dla materiałów projektowych przeanalizuj zarówno cykl projektu, jak i ostatnie miesiące. Krótki okres obserwacji pozwala szybko zauważyć zmianę, ale może też pominąć uzasadnione, sporadyczne zużycie.
Zapisz regułę, zanim przypiszesz klasy. Na przykład: „Zrealizowane wydania materiałów na produkcję, według pozycji asortymentowych, w ciągu ostatnich sześciu pełnych miesięcy”. Oddziel planowane zapotrzebowanie od faktycznego zużycia, aby przyszłe operacje nie stwarzały wrażenia, że dotąd nieużywana pozycja była już wykorzystywana.
Określ sposób uwzględniania zwrotów z produkcji. Rejestruj rzeczywiste wydania i zwroty oddzielnie, aby wielokrotne wydawanie i zwracanie tego samego materiału nie zawyżało zużycia. Wyłącz z pomiaru zużycia przesunięcia między miejscami składowania oraz korekty inwentaryzacyjne: przeniesienie części na inną półkę nie oznacza, że została zużyta na produkcji.
W analizie stosuj potwierdzoną datę rzeczywistego zdarzenia. Data utworzenia lub importu rekordu nie musi być datą faktycznego wydania materiału.
2. Sprawdź historię, zanim zaufasz zeru
Zbierz kod pozycji, jednostkę miary, ilości i daty zużycia spełniającego kryteria analizy, aktualny stan magazynowy oraz datę ostatniego wydania spełniającego te kryteria. Dodaj informacje o brakach magazynowych, wprowadzeniu nowych pozycji, zastosowaniu zamienników i zmianach w produktach wykorzystujących daną część.
Zarejestrowane zero wymaga szczególnej uwagi. Jeśli część była niedostępna, produkcja nie mogła jej zużyć, nawet gdy istniało zapotrzebowanie. Nowo wprowadzona pozycja ma krótką historię. Komponent sezonowy może po prostu czekać na kolejną serię produkcyjną.
Wyraźnie oznaczaj takie wyjątki. Możesz wykazać zerowe zaobserwowane zużycie i jednocześnie oznaczyć pozycję do weryfikacji. Nie należy jednak bez wyjaśnienia interpretować tego zera jako „braku przyszłego zapotrzebowania”.
3. Oblicz tempo i częstotliwość zużycia oraz czas od ostatniego zużycia
Te miary odpowiadają na różne pytania:
- Tempo zużycia: ilość zużyta, spełniająca kryteria analizy, podzielona przez okres obserwacji, wyrażona w spójnej jednostce, na przykład w sztukach na miesiąc.
- Częstotliwość zużycia: jak często występowało zużycie spełniające kryteria analizy. Liczba miesięcy ze zużyciem może być bardziej przydatna niż sama liczba transakcji, gdy jeden system rejestruje sumę dzienną, a inny każde pobranie osobno.
- Czas od ostatniego zużycia: czas, jaki na dzień przeglądu upłynął od ostatniego zużycia spełniającego kryteria analizy.
Tempo zużycia pomaga określić wielkość uzupełnień, częstotliwość — regularność wykorzystania, a czas od ostatniego zużycia — dostrzec ewentualną zmianę. Nie porównuj w jednym rankingu kilogramów, litrów i sztuk tak, jakby były wymiennymi wielkościami. Nawet dwa komponenty mierzone w sztukach mogą być zużywane w zupełnie innych ilościach na jeden wyrób gotowy.
Jedno duże wydanie i niewielkie wydania co tydzień mogą dać takie samo średnie tempo zużycia. Gdy uwzględnisz także częstotliwość i czas od ostatniego zużycia, średnia nie przesłoni rzeczywistego przebiegu zużycia.
4. Zastosuj jasno określone, lokalne reguły klasyfikacji
Dobierz progi do decyzji, którą chcesz podjąć. Możesz klasyfikować rodzinę porównywalnych komponentów według liczby miesięcy ze zużyciem, a następnie na podstawie ilości i czasu od ostatniego zużycia ustalić, co wymaga uwagi w obrębie każdej klasy. Dla innej rodziny lepsze mogą być udokumentowane przedziały częstotliwości wydań lub tempa zużycia.
Nie istnieje uniwersalny limit dni ani podział procentowy FSN odpowiedni dla każdego zakładu. Nie przypisuj na siłę do klasy N pozycji z końca rankingu, jeśli faktycznie wykazywały zużycie. W tej analizie N oznacza brak zużycia spełniającego przyjęte kryteria w określonym okresie.
Wraz z wynikiem zapisz okres, regułę, datę przeglądu i wyjątki. Bez informacji o podstawie pomiaru trudno porównać przypisaną klasę z wynikiem kolejnego przeglądu.
Przykład analizy FSN: cztery części, cztery różne decyzje
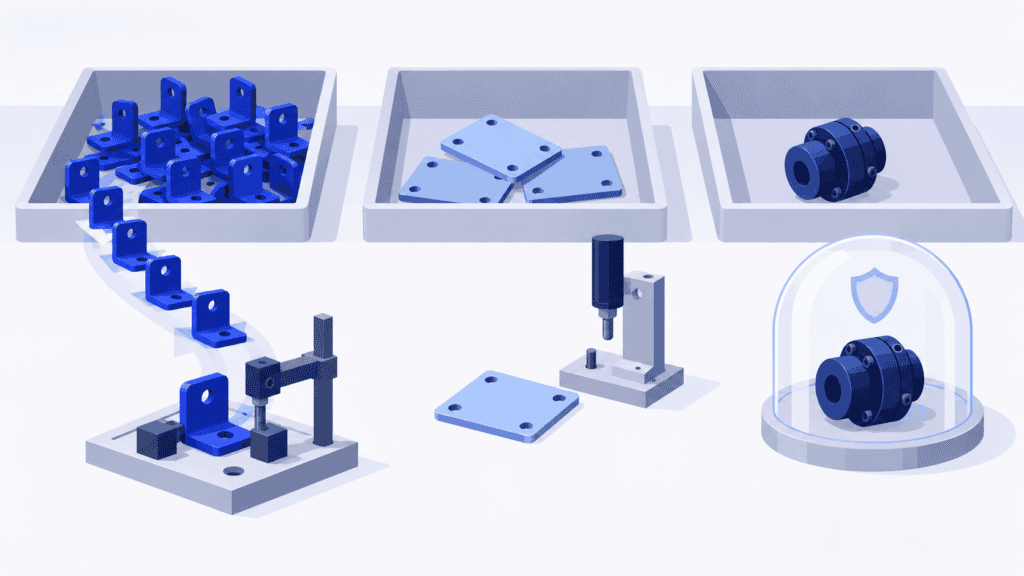
Wyobraźmy sobie producenta, który analizuje jedną rodzinę komponentów montażowych na podstawie sześciu pełnych miesięcy. Wyłącznie na potrzeby tego przykładu przyjmuje klasę F, jeśli zużycie wystąpiło w czterech–sześciu z tych miesięcy, S, jeśli wystąpiło w jednym–trzech z nich, a N, jeśli w tym okresie nie wystąpiło żadne zużycie.
Poniższe ilości oznaczają faktycznie zrealizowane zużycie na produkcji, a nie planowane pobrania czy przesunięcia magazynowe.
| Komponent | Zużyta ilość | Liczba miesięcy ze zużyciem | Średnio na miesiąc | Klasa na podstawie obserwacji | Co zespół powinien sprawdzić |
|---|---|---|---|---|---|
| Standardowy wspornik montażowy | 600 sztuk | 6 | 100 sztuk | F | Czy uzupełnianie zapasów pokrywa potrzeby nadchodzących operacji montażowych i uwzględnia lead time dostawcy? |
| Specjalna płyta montażowa | 120 sztuk | 2 | 20 sztuk | S | Czy zbliża się realizacja kolejnego zatwierdzonego projektu, czy dotychczasowe wielkości zamówień zakupu powodują nadwyżki? |
| Krytyczne sprzęgło zapasowe | 0 sztuk | 0 | 0 sztuk | N | Czy nadal trzeba zapewniać dostępność tej części do produktu objętego wsparciem, biorąc pod uwagę długi lead time jej uzupełnienia? |
| Złącze alternatywne | 0 sztuk | 0 | 0 sztuk | N, wymaga weryfikacji | Czy brak złącza w magazynie uniemożliwiał realizację zapotrzebowania? |
Średnie zużycie płyty montażowej wynoszące 20 sztuk miesięcznie nie oznacza, że jest ona zużywana co miesiąc. Zużycie odnotowane w dwóch miesiącach sugeruje inny sposób uzupełniania zapasu niż w przypadku regularnie zużywanego wspornika.
Według tej lokalnej reguły sprzęgło należy do pozycji bez zużycia, ale nie jest to powód, by je usunąć z zapasu. Jeśli firma nadal go potrzebuje i nie może uzupełnić jego zapasu na czas, utrzymanie uzgodnionej ilości może być właściwą decyzją.
Przed jakimkolwiek zmniejszeniem zapasu złącza trzeba zweryfikować dane i zapotrzebowanie. To samo zapisane zero może oznaczać brak zapotrzebowania, brak dostępności albo przerwę między projektami. Analiza FSN pozwala zauważyć takie przypadki; dopiero ich zbadanie wskazuje właściwe działanie.
Dla każdej klasy określ działania dotyczące zapasów i wskaż osobę odpowiedzialną
W przypadku pozycji szybko zużywanych przeanalizuj częstotliwość uzupełniania zapasu, niezawodność dostawców i ilości potrzebne do nadchodzących prac. Częste wydania mogą uzasadniać składowanie w łatwo dostępnym miejscu i ściślejszą kontrolę. Nie uzasadniają jednak nieograniczonego zapasu: nawet pozycja wydawana co tydzień może być utrzymywana w nadmiarze.
W przypadku pozycji wolno zużywanych porównaj otwarte zamówienia zakupu i wielkości kupowanych partii z przyszłym zapotrzebowaniem. Mniejsza partia, późniejsza dostawa lub wykorzystanie zatwierdzonego zapasu mogą być bardziej przydatne niż samo nakłanianie produkcji do zwiększenia zużycia. Sprawdź, czy część jest stosowana w różnych produktach, czy tylko w jednym projekcie realizowanym nieregularnie.
W przypadku pozycji bez zużycia ustal, czy zapotrzebowanie już wygasło. Potwierdź przydatność pozycji do użycia, sprawdź pozostałe zobowiązania dotyczące produktów lub serwisu oraz przeanalizuj lead time uzupełnienia i skutki niedoboru. Możliwe działania to utrzymanie zapasu na krytyczne potrzeby, wstrzymanie dalszych zakupów, wykorzystanie w zatwierdzonym alternatywnym zastosowaniu, zwrot zapasu lub jego usunięcie po uzyskaniu zgody. Sama litera klasy nie przesądza o wyborze.
Wyznacz osobę odpowiedzialną za decyzję i termin jej przeglądu. Dział zakupów może odpowiadać za zmianę dostawcy lub zamówienia, dział techniczny może być zobowiązany do zatwierdzenia alternatywnego zastosowania, a planowanie produkcji potrzebuje zatwierdzonego zapotrzebowania i dat dostępności.
Przeglądaj klasy z częstotliwością dostosowaną do cyklu produkcyjnego, a do ważnych pozycji wracaj po zmianach zapotrzebowania, konstrukcji produktu lub dostaw. Sprawdzaj, czy podjęte działania zmniejszają niepożądany zapas, nie powodując niedoborów. Sam wzrost liczby pozycji w klasie N nie świadczy o lepszej kontroli zapasów.
FSN a ABC, XYZ i analiza wieku zapasów
Analizy te mogą się wzajemnie uzupełniać, ponieważ odpowiadają na różne pytania:
| Analiza | Główne pytanie | Co wnosi do decyzji opartej na FSN |
|---|---|---|
| FSN | Jak intensywnie zużywano tę pozycję? | Wskazuje, jak uzupełniać zapasy na podstawie zużycia i które pozycje wymagają przeglądu |
| Analiza ABC | Które pozycje mają największą roczną wartość zużycia? | Pokazuje finansowe znaczenie zużycia, a nie tylko jego częstotliwość |
| Analiza XYZ zapotrzebowania | Jak zmienne lub sporadyczne jest zapotrzebowanie? | Pomaga odróżnić stałe zużycie od nieregularnego zapotrzebowania |
| Analiza wieku zapasów | Jak długo przechowywany jest zapas, który nadal pozostaje w magazynie? | Wskazuje stare partie pozostałe w magazynie, nawet jeśli dana pozycja nadal jest zużywana |
W zapasie szybko zużywanej pozycji nadal może pozostawać stara partia. Z kolei pozycja wolno zużywana może mieć wysoką roczną wartość zużycia. Wybór indeksów SKU, które mają pozostać w asortymencie, to jeszcze inna decyzja — wymaga uwzględnienia klientów i produktów, a nie tylko klasy zużycia.
Sięgaj po dodatkową analizę wtedy, gdy wpływa ona na wybór działania, zamiast tworzyć rozbudowaną macierz klasyfikacji, której nikt nie aktualizuje.
Przełóż decyzje materiałowe na wykonalny harmonogram w SkyPlanner
Przegląd zapasów wskazuje, co uzupełnić, zachować lub udostępnić. Produkcja nadal musi jednak wiedzieć, kiedy można wykonać związane z tym prace, uwzględniając wszystkie pozostałe zobowiązania.
Wyobraź sobie, że zespół potwierdza możliwość wykorzystania wolno zużywanej płyty w zatwierdzonym zleceniu. Sama dostępność płyty nie oznacza wolnego terminu obróbki. Zlecenie to może konkurować o tę samą maszynę z regularnym zleceniem obróbki wsporników, a oba zlecenia mogą później wymagać operacji montażu. Przyspieszenie jednego zlecenia w celu zużycia zapasu może opóźnić drugie.
SkyPlanner APS łączy zatwierdzone prace, materiały i zdolności produkcyjne w jednym harmonogramie produkcji. Po włączeniu opcji „Uwzględniaj materiały” bierze pod uwagę ich dostępność na etapie operacji, która je zużywa. Daty dostaw z zamówień zakupu określają przewidywaną dostępność; potwierdzenie zamówienia zakupu jako dostarczonego aktualizuje stan magazynowy po nadejściu materiału.
Arcturus, sztuczna inteligencja SkyPlanner do harmonogramowania, planuje operacje z uwzględnieniem skonfigurowanych stanowisk, zmian roboczych, czasów trwania, zależności i priorytetów. Widok Gantta pokazuje wynikową kolejność i daty zakończenia. Zamiast osobno korygować listę materiałów i kolejki do kilku maszyn, możesz ocenić skutki dla produkcji w jednym planie.
To Ty ustalasz priorytety biznesowe. Przypisanie do klasy S lub N nie sprawia automatycznie, że zlecenie staje się pilne, a cel redukcji zapasów nie powinien bez świadomej decyzji przeważać nad zobowiązaniem do dotrzymania terminu dostawy. SkyPlanner wylicza harmonogram zgodnie z ustalonymi przez Ciebie priorytetami i ograniczeniami, zmniejszając nakład pracy ręcznej potrzebnej do utrzymania spójności tych decyzji.
Takie powiązanie materiałów z codziennym harmonogramowaniem ma praktyczne znaczenie. Przed wdrożeniem SkyPlanner firma Eskomatic, świadcząca usługi obróbki skrawaniem, układała kolejki prac w dużej mierze ręcznie, mając ograniczony wgląd w dostępność materiałów. Teraz jej zespół korzysta z czytelniejszej kolejki prac na wykresie Gantta i automatycznego planowania obciążenia. W swojej opinii o SkyPlanner Eskomatic wskazuje na dokładniejsze wyznaczanie terminów dostaw i mniejszą liczbę przestojów produkcyjnych spowodowanych niedoborami materiałów. Praktyczna korzyść polega na tym, że gotowość materiałów widać wraz z pracami, na które wpływa — na tyle wcześnie, by lepiej zaplanować produkcję.
SkyPlanner integruje się z dowolnym systemem ERP lub MES za pośrednictwem otwartego REST API. Możesz zachować dotychczasowe systemy obsługujące zamówienia i materiały, a jednocześnie zapewnić produkcji harmonogram, który wiąże te decyzje z rzeczywistymi zdolnościami produkcyjnymi.
Aby zobaczyć różnicę, umów prezentację SkyPlanner na przykładzie regularnie zużywanego komponentu, rzadko używanej części krytycznej oraz zatwierdzonych operacji konkurujących o tę samą maszynę. Warto pytać nie tylko o to, jaką literę otrzyma każda część, ale też o wpływ uzgodnionego działania na produkcję i terminy dostaw. Jeśli wolisz najpierw samodzielnie poznać system, wypróbuj SkyPlanner na danych demonstracyjnych lub skorzystaj z funkcji „Pierwsze kroki” ze wsparciem sztucznej inteligencji w Asystencie SkyPlanner.
Jussi Mäntylä
Specjalista ds. planowania produkcji, SkyPlanner


