








Neste artigo
- Qual é a diferença entre programação para a frente e para trás?
- Um exemplo de produção: a mesma encomenda, duas datas de início
- Agora coloque outra encomenda na máquina
- Quando deve usar cada método?
- E se a data de início necessária já tiver passado?
- Ponha em prática no SkyPlanner a decisão de quando produzir
- Melhores decisões sobre datas de entrega no dia a dia da produção
- Escolha a direção e confie num plano que integra toda a produção
Início » Recursos » Programação da produção para a frente e para trás: escolha a direção certa
Tempo de leitura estimado: 8 minutos
Uma encomenda tem de estar pronta na próxima sexta-feira. Deve iniciar a produção assim que o material chegar ou esperar até mais perto da expedição? Começar cedo pode ajudar a cumprir a entrega, mas também imobiliza material e ocupa espaço na fábrica. Começar mais tarde evita colocar trabalho em produção antes de ser necessário, desde que a capacidade necessária continue disponível nessa altura.
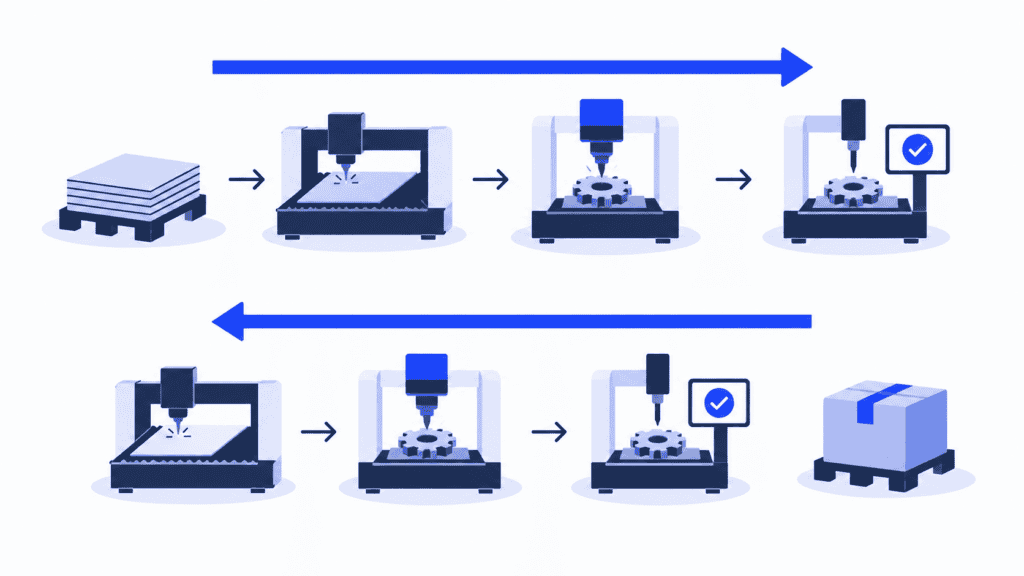
A escolha entre programação para a frente e para trás prende-se com esse momento de início. A programação para a frente determina quando uma encomenda pode ficar concluída, partindo da primeira data em que pode começar. A programação para trás determina quando tem de começar para ficar concluída até à data pretendida.
Nenhuma das direções cria mais horas de máquina. Para obter uma resposta útil, é preciso encaixar a encomenda nos recursos, materiais e restantes compromissos da fábrica. O SkyPlanner permite programar em ambas as direções e calcula o plano das operações, para que possa decidir quando executar o trabalho sem ter de refazer manualmente a fila de cada máquina.
Qual é a diferença entre programação para a frente e para trás?
A programação para a frente parte de uma data de início e avança até à conclusão. Coloca a primeira operação no momento mais cedo permitido pelas restrições de programação e, depois, programa as restantes pela ordem da rota de produção. O resultado indica a data de conclusão planeada mais próxima possível segundo esses pressupostos.
A programação para trás parte da data de conclusão exigida e recua até ao início. Coloca a última operação no momento mais tardio adequado e, depois, recua pelas operações que a precedem. O resultado indica até quando se pode adiar o início da encomenda, tendo em conta o mesmo tipo de restrições.
O cálculo muda de direção; a rota de produção não muda. O corte continua a preceder a maquinagem, e a maquinagem continua a preceder a inspeção final.
| Decisão | Programação para a frente | Programação para trás |
|---|---|---|
| Ponto de partida | Uma data em que a produção pode começar | Uma data de conclusão exigida |
| Pergunta principal | Qual é a data mais próxima em que esta encomenda pode ficar concluída? | Até quando se pode adiar o início desta encomenda? |
| Útil para | Avaliar uma data de conclusão viável ou programar trabalho que deve ser executado o mais cedo possível (ASAP) | Programar trabalho confirmado para perto da data em que é necessário |
| Impacto no stock | Pode gerar produção em curso ou stock de produtos acabados antes do necessário | Pode reduzir a produção antecipada e o tempo de espera em stock |
| Margem de segurança para a entrega | Uma conclusão antecipada pode deixar tempo para recuperar de imprevistos antes da expedição | A margem de segurança tem de ser prevista deliberadamente na data pretendida e no plano |
| Verificação essencial | A data de conclusão calculada cumpre o compromisso assumido? | O início necessário é compatível com a disponibilidade dos materiais e da capacidade? |
A direção e a capacidade são escolhas distintas. O cálculo em qualquer uma das direções pode considerar capacidade finita ou pressupor capacidade ilimitada. Um plano para trás que coloca várias encomendas na mesma máquina já ocupada não é mais exequível do que um plano para a frente que faz o mesmo.
Um exemplo de produção: a mesma encomenda, duas datas de início
Imagine um lote que exige três operações em recursos distintos: corte, maquinagem e inspeção. O material está disponível na segunda-feira de manhã. Cada recurso trabalha de segunda a sexta-feira, das 08:00 às 16:00, e todo o lote tem de concluir uma operação antes de começar a seguinte. As durações abaixo incluem o tempo necessário para cada operação; neste primeiro exemplo, não há tempos adicionais de transferência ou de espera.
O cliente precisa que a expedição seja feita na sexta-feira. Define como objetivo interno concluir a produção na quinta-feira às 16:00, reservando o tempo acordado para embalagem e expedição fora desta rota de produção. Inicialmente, todos os períodos necessários nos recursos estão livres.
| Operação | Duração | Para a frente a partir de segunda-feira às 08:00 | Para trás a partir de quinta-feira às 16:00 |
|---|---|---|---|
| Corte | 2 horas | Segunda-feira 08:00–10:00 | Quinta-feira 08:00–10:00 |
| Maquinagem | 4 horas | Segunda-feira 10:00–14:00 | Quinta-feira 10:00–14:00 |
| Inspeção | 2 horas | Segunda-feira 14:00–16:00 | Quinta-feira 14:00–16:00 |
Ambos os planos cumprem o objetivo de produção. A programação para a frente conclui o lote na segunda-feira, deixando-o à espera. A programação para trás adia o início até quinta-feira, evitando ter produtos acabados em stock tão cedo. Saber se esse tempo de espera adicional é uma margem de segurança útil ou stock desnecessário depende da encomenda e das condições de produção.
Agora coloque outra encomenda na máquina
Suponha que o recurso de maquinagem já está totalmente ocupado na quinta-feira. O último período de quatro horas disponível antes da data pretendida é na quarta-feira, das 10:00 às 14:00.
Um plano para trás que tenha em conta a capacidade tem de colocar a maquinagem deste lote nesse período de quarta-feira e programar o corte antes dela. A inspeção pode continuar a realizar-se na quinta-feira, das 14:00 às 16:00, se esse período permanecer livre. A encomenda começa agora mais cedo e fica à espera entre a maquinagem e a inspeção.
É por isso que não basta subtrair oito horas de processamento à data-limite. As filas de trabalho existentes e os calendários de trabalho determinam onde essas horas podem efetivamente ser encaixadas. Se o material não puder chegar antes do período necessário para o corte, há um conflito a resolver, não uma data de início que possa comunicar à produção.
O SkyPlanner reúne esse trabalho de programação num único plano integrado. O Arcturus, a sua IA de programação, calcula a distribuição das tarefas de acordo com a capacidade, as dependências e as prioridades configuradas. O diagrama de Gantt apresenta os horários resultantes nos vários recursos, facilitando a verificação de que o momento previsto para lançar o trabalho em produção continua a ser viável.
Quando deve usar cada método?
Escolha a direção em função da pergunta a que precisa de responder, em vez de adotar um único método para toda a empresa.
Use a programação para a frente quando conhece o início e precisa de determinar a conclusão. Um cliente quer a entrega mais próxima que pode oferecer, o material fica disponível numa data específica ou um trabalho atrasado precisa de uma nova estimativa de conclusão. Programe a partir da data em que o trabalho pode começar, inclua a carga existente e verifique a conclusão calculada antes de assumir o compromisso.
Use a programação para trás quando conhece a conclusão e precisa de determinar quando lançar o trabalho em produção. Tem uma data acordada para concluir a produção e quer evitar começar muito antes do necessário. Calcule para trás ao longo da rota, mantendo a disponibilidade dos materiais e a capacidade dos recursos no cálculo.
Tanto a produção por encomenda como a produção para stock podem precisar de qualquer uma destas perspetivas. Uma fábrica que produz por encomenda pode calcular para a frente para estabelecer um compromisso credível e, depois, programar para trás para evitar lançar a encomenda confirmada demasiado cedo. Uma ordem de reposição de stock também pode ter uma data fixa em que o stock é necessário.
O objetivo não é fazer com que todas as tarefas terminem no último momento possível. Defina a conclusão da produção antes da expedição quando a embalagem, o transporte ou o tempo para recuperar de imprevistos o exigirem. A programação para trás pode partir de uma data que já inclua uma margem de segurança; não exige eliminar todas as folgas.
E se a data de início necessária já tiver passado?
Uma data de início necessária que já passou indica que os pressupostos atuais não permitem cumprir o objetivo. Verifique se o trabalho já começou, se as durações e os calendários estão corretos e se o material está disponível. Depois, avalie uma alteração concreta: um recurso alternativo adequado, capacidade adicional aprovada, uma revisão da prioridade ou um compromisso diferente.
Alterar a data pretendida no ecrã não resolve a falta de material ou de capacidade. Recalcule após a alteração e verifique o efeito nas outras encomendas antes de confirmar o novo compromisso.
Ponha em prática no SkyPlanner a decisão de quando produzir
O SkyPlanner permite programar o trabalho o mais cedo possível ou mais perto da data-limite. A regra predefinida de programação para a frente controla a direção geral; uma regra ao nível da linha de encomenda permite também programar em JIT num fluxo de trabalho misto ASAP/JIT.
Para um planeador, isto significa que não tem de escolher entre começar tudo imediatamente e adiar tudo até ao último momento. Uma encomenda urgente pode exigir programação ASAP, enquanto outra encomenda confirmada será melhor programada para perto da data-limite. As prioridades e a direção da programação têm funções diferentes: a prioridade define que trabalho tem precedência, enquanto a direção influencia o momento em que é programado.
O cálculo também precisa dos dados reais da produção. Configure os postos de trabalho, os turnos, os operadores, as dependências entre operações e as prioridades. Quando está ativada a programação que tem em conta a disponibilidade dos materiais, o Arcturus considera o stock disponível e as entregas previstas ao calcular as horas de início. A data de entrega de uma ordem de compra representa uma disponibilidade prevista; o stock é atualizado quando a entrega é confirmada como recebida.
Quando a situação mudar, atualize esses dados e recalcule. Pode rever o plano resultante em vez de mover manualmente cada operação afetada. É você quem define as prioridades; o Arcturus calcula de acordo com as suas instruções.
O SkyPlanner integra-se com qualquer ERP ou MES através da sua REST API aberta. Pode manter o sistema que gere as suas encomendas e ligar os respetivos dados de produção a um plano construído em função de como o trabalho deve realmente ser executado.
Melhores decisões sobre datas de entrega no dia a dia da produção
A Eskomatic, uma empresa finlandesa de serviços de maquinagem, organizava anteriormente as filas de trabalho sobretudo de forma manual, num sistema ERP e de controlo da produção já antigo. A visibilidade limitada sobre o estado dos materiais dificultava a antecipação de faltas.
Com o SkyPlanner, a equipa passou a dispor de uma fila de trabalho visual mais clara e de programação automática da carga. A Eskomatic refere que passou a ser mais fácil identificar prazos de entrega realistas, o que ajudou a empresa a comunicar datas de entrega mais rigorosas aos clientes. Uma melhor visibilidade sobre as faltas de materiais também reduziu as paragens de produção causadas pela sua ausência.
Esta experiência mostra o que torna útil uma política de programação: definir uma data de entrega tendo em conta a carga e a disponibilidade de materiais, em vez de a considerar isoladamente.
Escolha a direção e confie num plano que integra toda a produção
Use a programação para a frente para determinar a data mais próxima em que o trabalho pode ficar concluído. Use a programação para trás para determinar até quando pode adiar o início, tendo em conta uma data-alvo conhecida. Em ambos os casos, avalie o resultado à luz de toda a situação da produção, e não apenas do tempo de processamento da própria encomenda.
Para uma fábrica com muita atividade, o SkyPlanner é o próximo passo prático: reúne as duas abordagens, a programação automática e uma vista de Gantt que mostra o impacto das decisões na produção. Mantém o controlo dos compromissos sem ter de atualizar manualmente cada fila de trabalho.
Agende uma demonstração do SkyPlanner e traga a rota de produção de uma encomenda típica, a respetiva data de entrega e o recurso mais difícil de programar. Veja como a programação dessa encomenda se articula com o restante trabalho. Se preferir explorar primeiro, experimente o SkyPlanner com dados de demonstração.
Jussi Mäntylä
Especialista em Planeamento de Produção, SkyPlanner


