








Ebben a cikkben
- Mi a különbség az előre és a visszafelé történő ütemezés között?
- Gyártási példa: ugyanaz a rendelés, két kezdési időpont
- Most ütemezzünk egy másik rendelést is a gépre
- Mikor melyik módszert érdemes használni?
- Mi történik, ha a szükséges kezdési időpont már elmúlt?
- Alkalmazza a választott időzítést a SkyPlanner segítségével
- Megalapozottabb döntések a szállítási határidőkről a napi gyártásban
- Válasszon ütemezési irányt, majd támaszkodjon a teljes gyártást összehangoló ütemtervre
Kezdőlap » Erőforrások » Előre és visszafelé történő gyártásütemezés: válassza a megfelelő irányt
Becsült olvasási idő: 8 percek
Egy rendelés határideje jövő péntek. Érdemes elindítani a gyártást, amint megérkezik az anyag, vagy inkább várni a kiszállításhoz közelebbi időpontig? A korai indítás segíthet tartani a szállítási határidőt, de anyagot és üzemi területet is leköt. A későbbi indítással a munka csak akkor kerül az üzembe, amikor szükség van rá – feltéve, hogy a szükséges kapacitás akkor is rendelkezésre áll.
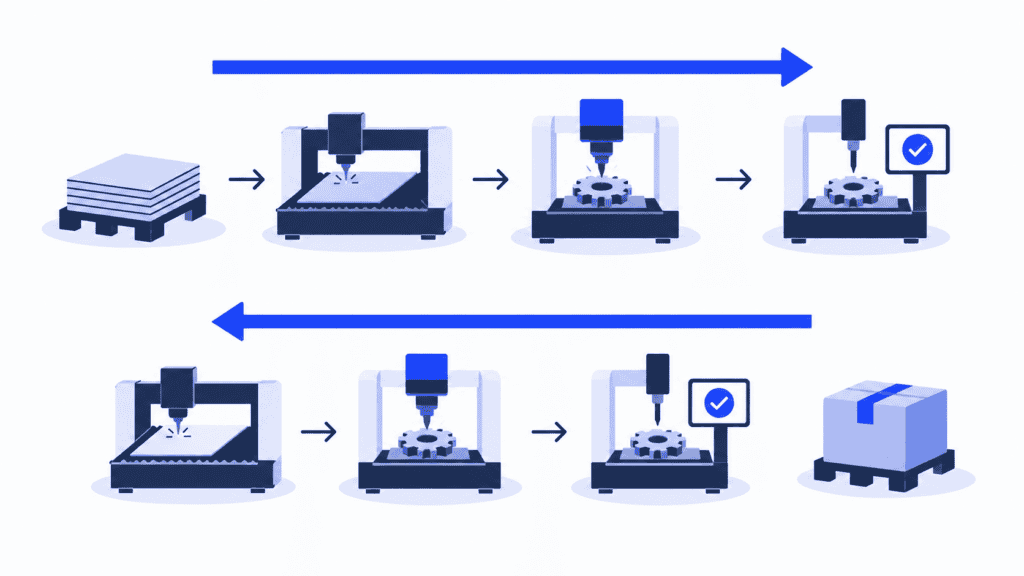
Az előre és visszafelé történő gyártásütemezés közötti választás erről az időzítésről szól. Az előre történő ütemezés azt mutatja meg, mikor készülhet el egy rendelés, ha a legkorábbi megengedett kezdéstől ütemezünk. A visszafelé történő ütemezés pedig azt, mikor kell elindítani ahhoz, hogy a kitűzött időpontra elkészüljön.
Egyik irány sem teremt több gépórát. Használható választ akkor kapunk, ha a rendelést az üzem erőforrásaihoz, anyagaihoz és más vállalásaihoz igazítjuk. A SkyPlanner mindkét irányt támogatja, és kiszámítja a műveletek ütemezését. Így eldöntheti, mikor történjen a gyártás, anélkül, hogy minden gép feladatsorát saját kezűleg kellene újrarendeznie.
Mi a különbség az előre és a visszafelé történő ütemezés között?
Az előre történő ütemezés a kezdési időpontból kiindulva halad a befejezés felé. Az első műveletet az ütemezési korlátok által megengedett legkorábbi időpontra helyezi, majd a gyártási útvonal sorrendjében ütemezi a további műveleteket. Az eredmény az adott feltételek mellett tervezhető legkorábbi befejezési időpont.
A visszafelé történő ütemezés az előírt befejezési időpontból indul, és a kezdés felé halad. Az utolsó műveletet a legkésőbbi megfelelő időpontra helyezi, majd visszafelé ütemezi az azt megelőző műveleteket. Az eredmény megmutatja, hogy ugyanolyan jellegű korlátok mellett legkésőbb mikor indítható el a rendelés.
A számítás iránya megváltozik, a gyártási útvonal azonban nem. A vágás továbbra is megelőzi a forgácsolást, a forgácsolás pedig a végellenőrzést.
| Döntési szempont | Előre történő ütemezés | Visszafelé történő ütemezés |
|---|---|---|
| Kiindulópont | Megengedett kezdési időpont | Előírt befejezési időpont |
| Fő kérdés | Legkorábban mikor készülhet el a rendelés? | Legkésőbb mikor indulhat el a rendelés? |
| Mikor hasznos? | A teljesíthető befejezési időpont meghatározásához, illetve a mielőbb elvégzendő munka ütemezéséhez (ASAP) | Ha a visszaigazolt rendelések gyártását arra az időre szeretné ütemezni, amikor szükség van rájuk |
| Készletezési kompromisszum | A szükségesnél korábban keletkezhet befejezetlen termelés vagy késztermékkészlet | Csökkentheti a túl korai gyártást és a készlet várakozási idejét |
| A szállítási határidő védelme | A korai befejezés időt hagyhat a problémák elhárítására a kiszállítás előtt | A biztonsági időt tudatosan kell beépíteni a célidőpontba és az ütemtervbe |
| Alapvető ellenőrzés | A kiszámított befejezéssel tartható a vállalt határidő? | A szükséges kezdéskor rendelkezésre áll az anyag és a kapacitás? |
Az ütemezés iránya és a kapacitás kezelése két külön döntés. Mindkét irányban számolhatunk véges kapacitással, vagy feltételezhetünk korlátlan kapacitást. Ha egy visszafelé számított terv több rendelést helyez ugyanarra a már foglalt gépre, éppúgy nem végrehajtható, mint az ugyanígy eljáró, előre számított terv.
Gyártási példa: ugyanaz a rendelés, két kezdési időpont
Vegyünk egy gyártási tételt, amely három, külön erőforráson végzett műveletet igényel: vágást, forgácsolást és ellenőrzést. Az anyag hétfő reggel rendelkezésre áll. Minden erőforrás hétfőtől péntekig, 08:00–16:00 között dolgozik, és egy műveletnek a teljes tételen be kell fejeződnie, mielőtt a következő elkezdődhet. Az alábbi időtartamok tartalmazzák az egyes műveletekhez szükséges időt; ebben az első példában nincs további anyagmozgatás vagy várakozás.
A vevő pénteki kiszállítást kér. A gyártás befejezésének belső célidőpontját csütörtök 16:00-ra állítja, így megmarad a csomagolásra és a kiszállításra egyeztetett idő, amely nem része ennek a gyártási útvonalnak. Kezdetben az erőforrásokon minden szükséges idősáv szabad.
| Művelet | Időtartam | Előre, hétfő 08:00-tól | Visszafelé, csütörtök 16:00-tól |
|---|---|---|---|
| Vágás | 2 óra | Hétfő 08:00–10:00 | Csütörtök 08:00–10:00 |
| Forgácsolás | 4 óra | Hétfő 10:00–14:00 | Csütörtök 10:00–14:00 |
| Ellenőrzés | 2 óra | Hétfő 14:00–16:00 | Csütörtök 14:00–16:00 |
Mindkét ütemterv teljesíti a gyártási célidőpontot. Előre ütemezve a tétel hétfőn elkészül, majd várakozik. Visszafelé ütemezve a gyártás csak csütörtökön indul el, így nem keletkezik idő előtt késztermékkészlet. A rendeléstől és a gyártási körülményektől függ, hogy a hosszabb várakozás hasznos biztonsági tartalékot vagy felesleges készletet jelent.
Most ütemezzünk egy másik rendelést is a gépre
Tegyük fel, hogy a forgácsolást végző erőforrás csütörtökre már teljesen le van foglalva. A célidőpont előtti legkésőbbi szabad, négyórás idősávja szerdán 10:00–14:00 között van.
A kapacitást figyelembe vevő, visszafelé történő ütemezésnek a tétel forgácsolását ebbe a szerdai idősávba kell áthelyeznie, a vágást pedig az elé kell ütemeznie. Az ellenőrzés továbbra is történhet csütörtökön 14:00–16:00 között, ha ez az idősáv szabad marad. A rendelés gyártása így korábban indul, és a tétel a forgácsolás és az ellenőrzés között várakozik.
Ezért nem elég nyolc megmunkálási órát levonni a határidőből. A meglévő feladatsorok és a munkarendek határozzák meg, hogy ezek az órák ténylegesen hová férnek be. Ha az anyag nem érkezhet meg a vágáshoz szükséges idősáv előtt, akkor egy feloldandó ütközést kapunk, nem pedig egy olyan kezdési időpontot, amellyel a rendelés gyártásba adható.
A SkyPlanner ezt az ütemezési munkát egyetlen összefüggő tervbe fogja össze. Az Arcturus, a rendszer ütemezést végző mesterséges intelligenciája a beállított kapacitások, függőségek és prioritások alapján számítja ki a gyártási feladatok elhelyezését. A Gantt-diagram megjeleníti az így kapott időzítést az erőforrásokon, így könnyebb átlátni, hogy a tervezett gyártásba adási időpont továbbra is megfelelő-e.
Mikor melyik módszert érdemes használni?
Az alapján válasszon irányt, hogy milyen kérdésre keres választ, ne pedig egyetlen módszert alkalmazzon az egész vállalkozásra.
Ütemezzen előre, ha a kezdés ismert, és a befejezés időpontja a kérdés. Például a vevő a legkorábbi vállalható szállítást kéri, az anyag egy adott napon válik elérhetővé, vagy egy késésben lévő munkához új befejezési becslés szükséges. Ütemezzen a megengedett kezdéstől, vegye figyelembe a meglévő terhelést, és ellenőrizze a kiszámított befejezést, mielőtt határidőt ígér.
Ütemezzen visszafelé, ha a befejezés ismert, és a gyártásba adás időpontja a kérdés. Van egy egyeztetett gyártási célidőpont, és nem szeretné a szükségesnél jóval korábban elindítani a munkát. Haladjon visszafelé a gyártási útvonalon, és a számításban vegye figyelembe az anyagok rendelkezésre állását és az erőforrások kapacitását is.
Rendelésre gyártásnál és készletre gyártásnál egyaránt szükség lehet mindkét megközelítésre. Egy rendelésre gyártó üzem előre számolva határozhat meg reálisan vállalható határidőt, majd visszafelé ütemezhet, hogy a visszaigazolt rendelést ne adja túl korán gyártásba. Egy készletfeltöltő rendelésnek is lehet rögzített határideje, amikorra a készletre szükség van.
Nem az a cél, hogy minden gyártási feladat az utolsó lehetséges pillanatban készüljön el. Ha a csomagolás, a szállítás vagy az esetleges problémák elhárítása időt igényel, a gyártási célidőpontot a kiszállítás elé állítsa. A visszafelé történő ütemezés biztonsági idővel védett célidőponttal is működik; nem követeli meg minden időtartalék elhagyását.
Mi történik, ha a szükséges kezdési időpont már elmúlt?
Ha a szükséges kezdési időpont már elmúlt, az arra figyelmeztet, hogy a jelenlegi feltételekkel nem tartható a célidőpont. Ellenőrizze, hogy a munka ténylegesen elkezdődött-e, helyesek-e az időtartamok és a munkarendek, illetve rendelkezésre áll-e az anyag. Ezután mérlegeljen érdemi változtatást: megfelelő alternatív erőforrást, jóváhagyott többletkapacitást, módosított prioritást vagy más vállalt határidőt.
A célidőpont átállítása a képernyőn önmagában nem oldja meg a hiányt. A változtatás után számolja újra az ütemtervet, és ellenőrizze a többi rendelésre gyakorolt hatását, mielőtt megerősíti az új vállalást.
Alkalmazza a választott időzítést a SkyPlanner segítségével
A SkyPlanner lehetővé teszi, hogy a munkát a lehető leghamarabb vagy a határidőhöz közelebb ütemezze. Az alapértelmezett, előre történő ütemezési szabály határozza meg az általános irányt; egy rendeléstétel-szintű szabály pedig JIT-időzítést is lehetővé tesz a vegyes ASAP/JIT munkafolyamatban.
Gyártástervezőként így nem kell választania aközött, hogy mindent azonnal elindít, vagy mindent az utolsó pillanatra halaszt. Egy sürgős rendelés ASAP-ütemezést igényelhet, míg egy másik, visszaigazolt rendelést célszerűbb a határidejéhez közel időzíteni. A prioritás és az ütemezés iránya eltérő szerepet tölt be: a prioritás azt fejezi ki, melyik munka élvez elsőbbséget, az irány pedig azt befolyásolja, hová kerül időben.
A számításhoz a gyártás adataira is szükség van. Állítsa be a munkaállomásokat, a műszakokat, a gépkezelőket, a műveletek közötti függőségeket és a prioritásokat. Ha az anyagok rendelkezésre állását figyelembe vevő ütemezés be van kapcsolva, az Arcturus a kezdési időpontok számításakor számol a rendelkezésre álló készlettel és a beérkező szállítmányokkal is. A beszerzési rendelés szállítási dátuma a várható rendelkezésre állást jelzi; a készlet akkor frissül, amikor visszaigazolják a szállítmány beérkezését.
Ha változik a helyzet, frissítse ezeket az adatokat, és számolja újra az ütemtervet. Az így kapott tervet áttekintheti ahelyett, hogy minden érintett műveletet kézzel mozgatna át. A prioritásokról Ön dönt; az Arcturus az Ön utasításai szerint számol.
A SkyPlanner a nyílt REST API révén bármely ERP vagy MES rendszerrel integrálható. Megtarthatja a rendeléseit kezelő rendszert, és annak gyártási adatait olyan ütemtervhez kapcsolhatja, amely a munka tényleges végrehajtásához igazodik.
Megalapozottabb döntések a szállítási határidőkről a napi gyártásban
A finn Eskomatic, amely bérforgácsolással foglalkozik, korábban nagyrészt kézzel rendezte a feladatsorokat egy elöregedő ERP- és termelésirányítási rendszerben. Az anyagok állapotáról rendelkezésre álló korlátozott információk miatt nehezebb volt előre látni a hiányokat.
A SkyPlanner használatával a csapat áttekinthetőbb, vizuális feladatsort és automatikus terhelésütemezést kapott. Az Eskomatic beszámolója szerint könnyebben átláthatóvá váltak a reális szállítási határidők, így a vállalat pontosabb szállítási dátumokat tudott megadni vevőinek. Az anyaghiányok könnyebb felismerése az ezek miatt bekövetkező gyártási leállásokat is csökkentette.
Ez a tapasztalat jól mutatja, mitől hasznos egy időzítési elv: a szállítási határidőt nem önmagában kezeli, hanem a kapacitásterheléssel és az anyagellátási helyzettel összefüggésben.
Válasszon ütemezési irányt, majd támaszkodjon a teljes gyártást összehangoló ütemtervre
Az előre történő ütemezéssel meghatározhatja, mikorra fejezhető be legkorábban a munka. A visszafelé történő ütemezéssel pedig azt, hogy egy ismert célidőpont eléréséhez legkésőbb mikor kezdődhet el. Az eredményt mindkét esetben a teljes gyártási helyzet alapján értékelje, ne csak az adott rendelés megmunkálási idejét vegye figyelembe.
Egy leterhelt üzem számára a SkyPlanner kézenfekvő következő lépés: mindkét időzítési megközelítést és automatikus ütemezést kínál, a Gantt-nézet pedig megmutatja, mit jelentenek a döntések a gyártásban. Kézben tarthatja a vállalt határidőket anélkül, hogy minden feladatsort kézzel kellene karbantartania.
Foglaljon SkyPlanner-bemutatót, és hozzon egy jellemző rendelést a gyártási útvonalával, a határidejével és a legnehezebben ütemezhető erőforrással együtt. Nézze meg, hogyan illeszkedik az időzítése a többi munkához. Ha előbb önállóan ismerkedne a rendszerrel, próbálja ki a SkyPlanner rendszert bemutatóadatokkal.
Jussi Mäntylä
A SkyPlanner gyártástervezési szakértője


