


En este artículo
- ¿Qué es el análisis XYZ en la gestión de inventarios?
- Cómo calcular las clases XYZ del inventario
- 1. Seleccione los artículos, el histórico y los períodos
- 2. Compruebe qué representan realmente las cantidades
- 3. Calcule la media y el coeficiente de variación
- 4. Defina los umbrales y revise el resultado
- Ejemplo de cálculo: la misma media, una decisión distinta sobre las existencias
- Aplique controles distintos a X, Y y Z
- Combine ABC y XYZ sin confundir valor con urgencia
- Conecte las decisiones de reposición con la producción mediante SkyPlanner
- Qué cambió en Mamec con un programa de producción común
- Empiece con un grupo de materiales y dos piezas con patrones distintos
Inicio » Recursos » Análisis XYZ: adapte el control de stock a la variabilidad de la demanda
Tiempo de lectura estimado: 11 minutos
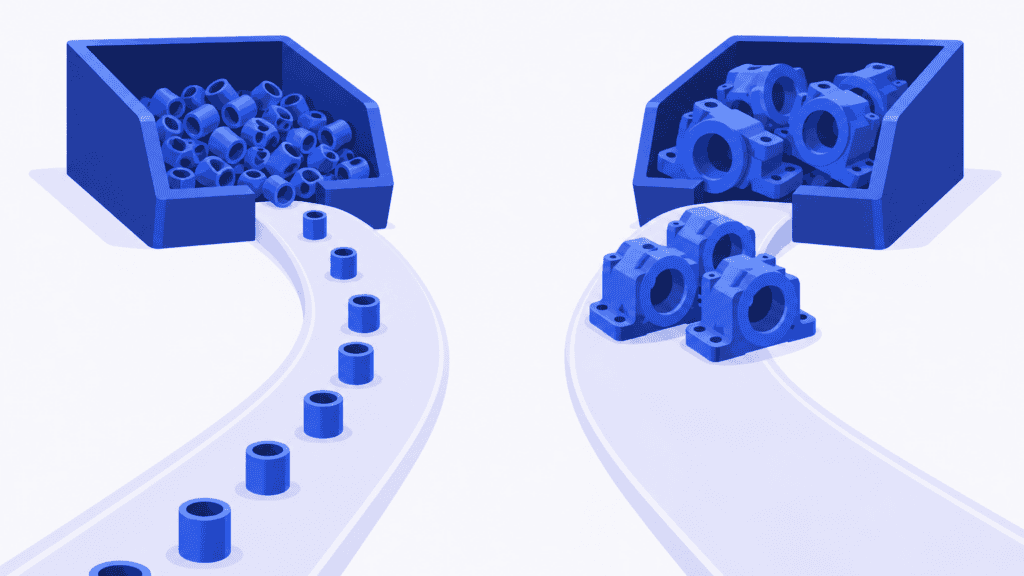
Dos componentes pueden tener el mismo consumo medio y necesitar rutinas de reposición completamente distintas. Uno sale del almacén de forma regular cada semana. El otro permanece sin uso hasta que un gran pedido de un cliente consume de golpe el equivalente a varios meses. Si se piden ambos tomando como referencia la misma media, se corre el riesgo de acumular excedentes de uno y sufrir faltas del otro.
El análisis XYZ ayuda a reconocer esa diferencia. Agrupa los artículos según sus patrones de consumo, lo que permite distinguir los que admiten una reposición rutinaria de aquellos cuya demanda requiere un seguimiento más atento. Combinado con el análisis ABC, muestra tanto en qué se concentra el gasto como con qué fiabilidad puede anticiparse el consumo.
El siguiente paso es llevar a la práctica en producción las decisiones de suministro que se tomen. SkyPlanner APS relaciona la disponibilidad de materiales con las órdenes aprobadas y los recursos que los necesitan, reduciendo el tiempo que dedica a conciliar la información de stock con las colas de trabajo de cada máquina.
¿Qué es el análisis XYZ en la gestión de inventarios?
El análisis XYZ clasifica los artículos del inventario según la variabilidad y la regularidad de su demanda o consumo a lo largo del tiempo. Ayuda a decidir cómo supervisar cada artículo y planificar su reposición, en lugar de aplicar la misma rutina de control a todas las piezas.
| Clase | Patrón de consumo habitual | Qué debe valorar el planificador |
|---|---|---|
| X | Relativamente estable, con poca variación entre períodos | Si la reposición rutinaria sigue siendo adecuada cuando cambian el consumo y el suministro |
| Y | Más variable, a menudo con una tendencia o un patrón estacional | Qué explica los cambios y si ese patrón puede anticiparse |
| Z | Irregular o esporádico, a veces con largos intervalos entre salidas de almacén | Qué genera la siguiente necesidad y qué se interrumpiría si faltara el componente |
Estas clases describen un patrón; no garantizan la precisión del pronóstico. El consumo de un artículo estacional puede variar mucho a lo largo del año y, aun así, ser bastante predecible con un pronóstico estacional adecuado. Un artículo cuyo consumo suele ser estable también puede dar sorpresas cuando un cliente importante modifica su pedido.
XYZ responde, además, a una pregunta distinta de la que aborda ABC. En el caso de los materiales de fabricación, ABC suele clasificarlos según su valor de consumo anual: la cantidad utilizada multiplicada por el coste unitario. XYZ examina cómo se distribuye ese consumo a lo largo del tiempo. Un artículo caro no es necesariamente impredecible, ni uno barato tiene por qué presentar un consumo estable.
Ninguna de las dos clasificaciones indica hasta qué punto la falta de un componente es crítica para la producción. Tenga en cuenta esa consecuencia por separado.
Cómo calcular las clases XYZ del inventario
Un punto de partida numérico habitual es el coeficiente de variación, o CV. Compara la dispersión del consumo entre períodos con el consumo medio. Utilícelo junto con el análisis del patrón real de demanda, no como sustituto de este.
1. Seleccione los artículos, el histórico y los períodos
Empiece por un grupo de materiales bien definido, como los componentes comprados que se utilizan en una planta. Recopile las cantidades por artículo y por períodos de planificación de igual duración, utilizando unidades homogéneas. No mezcle piezas, cajas y kilogramos en el histórico de un mismo artículo.
Elija una duración del período que resulte útil para la decisión que debe tomar. Los totales mensuales pueden servir para revisar las compras, pero también pueden ocultar picos semanales importantes cuando el ciclo de reposición es corto. Los datos diarios pueden parecer intermitentes simplemente porque producción retira de una sola vez todo el material necesario para una semana.
Utilice un histórico lo bastante amplio para observar el ciclo operativo relevante. Si la estacionalidad es importante, unas pocas semanas recientes no permiten identificar el patrón completo. Al comparar artículos, utilice el mismo intervalo histórico y períodos de igual duración. Documente ambos criterios para poder reproducir la clasificación.
2. Compruebe qué representan realmente las cantidades
Recibir grandes entregas de compras no es lo mismo que consumir material en producción. Utilice datos de consumo o de demanda adecuados a la cuestión que quiere analizar, para no acabar clasificando por error el patrón de entregas del proveedor.
Conserve los períodos en los que realmente no hubo consumo. Eliminarlos hace que un artículo de consumo esporádico parezca más estable de lo que es. La ausencia de registros es otra cosa: investigue esos casos en lugar de sustituirlos por ceros.
Compruebe también si la falta de existencias limitó el consumo. Que no haya salidas de almacén durante una semana porque la pieza no estaba disponible no demuestra que producción no la necesitara. Los productos nuevos, los artículos descatalogados, los ajustes de inventario y los proyectos puntuales fuera de lo habitual requieren una revisión específica antes de convertir su histórico en una regla de reposición.
3. Calcule la media y el coeficiente de variación
Para cada artículo, calcule:
Consumo medio = consumo total ÷ número de períodos
Coeficiente de variación = desviación estándar del consumo por período ÷ consumo medio
La desviación estándar mide cuánto se dispersan las cantidades de cada período respecto a su media. Al dividirla por la media, esa dispersión se expresa en relación con el consumo habitual del artículo, lo que permite comparar de forma más útil artículos con distintos volúmenes de consumo.
Mantenga el mismo criterio al calcular la desviación estándar. El ejemplo que aparece a continuación utiliza la desviación estándar muestral, cuyo cálculo emplea en el denominador el número de observaciones menos uno. No alterne entre cálculos muestrales y poblacionales sin documentar el cambio.
Puede expresar el CV como una razón o como un porcentaje. Una razón de 0,50 equivale al 50 %; no significa que exista un 50 % de probabilidad de quedarse sin existencias. Si el consumo medio es cero, la división no está definida. Si la media es muy pequeña, una variación mínima en la cantidad puede cambiar mucho el resultado. Marque esos artículos para su revisión en lugar de forzar una clasificación con apariencia de precisión.
4. Defina los umbrales y revise el resultado
No existe un par de umbrales de CV universal que garantice una política de inventario adecuada. Documente los umbrales elegidos, indicando a qué clase pertenece un valor que coincida exactamente con un límite, y compruebe si los grupos permiten distinguir necesidades de planificación sustancialmente diferentes.
Solo para el ejemplo siguiente, asigne la clase X a un CV menor o igual que 0,50; la clase Y a un CV mayor que 0,50 y menor o igual que 1,00; y la clase Z a un CV mayor que 1,00. Son reglas para ilustrar el cálculo, no valores predeterminados recomendados para su fábrica.
Antes de adoptar las clases, revise el histórico de consumo. Un CV alto debido a un pico estacional que se repite exige una respuesta distinta de la que requiere un CV alto causado por pedidos aislados e inciertos.
Ejemplo de cálculo: la misma media, una decisión distinta sobre las existencias
Imagine dos componentes con los siguientes consumos durante ocho semanas. Este breve histórico sirve para ilustrar el cálculo; por sí solo no basta para validar una política de existencias a largo plazo.
| Componente | Consumo semanal, semanas 1–8 | Total | Media semanal | Desviación estándar muestral | CV | Clase en el ejemplo |
|---|---|---|---|---|---|---|
| Casquillo estándar | 90, 110, 90, 110, 90, 110, 90, 110 | 800 | 100 | 10,69 | 0,11 | X |
| Carcasa para proyecto | 0, 0, 0, 400, 0, 0, 0, 400 | 800 | 100 | 185,16 | 1,85 | Z |
Para el casquillo, el CV es aproximadamente 10,69 ÷ 100 = 0,11. Para la carcasa, es aproximadamente 185,16 ÷ 100 = 1,85. La media es de 100 unidades por semana en ambos casos, pero solo el casquillo presenta unas necesidades semanales cercanas a esa cantidad.
La reposición habitual puede funcionar bien para el casquillo si se tienen en cuenta el lead time y la fiabilidad del suministro. En cambio, comprar 100 carcasas cada semana puede acumular existencias durante las semanas de poca actividad sin garantizar una cantidad suficiente para el siguiente proyecto. Si un pedido confirmado requiere 400, esa necesidad concreta del pedido importa más que la media.
El historial de la carcasa también incluye seis semanas sin consumo. Cuando la demanda es intermitente, conviene examinar tanto las cantidades retiradas del almacén como los intervalos entre retiradas. El CV por sí solo no indica cuándo se producirá la siguiente salida. En la fabricación bajo pedido, un pedido de cliente confirmado y sus necesidades de materiales pueden ofrecer una base para planificar mucho más sólida que una media estadística.
Aplique controles distintos a X, Y y Z
La clasificación resulta útil cuando cambia una decisión. Defina para cada grupo de artículos un método de reposición, un responsable y un criterio para revisar las excepciones.
Para los artículos X, simplifique las tareas rutinarias y previsibles. Un sistema de punto de pedido, las entregas programadas contra un pedido abierto u otro acuerdo estándar de reposición pueden reducir las decisiones de compra repetitivas. Compruebe que el procedimiento tenga en cuenta el tiempo de reposición y el consumo real. La categoría X no justifica eliminar las existencias de protección ni dar por hecho que el proveedor siempre entregará a tiempo.
Para los artículos Y, identifique la causa de la variación antes de aumentar las existencias. Si el consumo crece antes de una temporada de producción que se repite periódicamente, planifique el suministro conforme a ese patrón en lugar de comprar según la media anual. Si el cambio se debe a un nuevo contrato o al aumento gradual de la producción de un producto, revise las necesidades futuras con sus responsables. Un patrón cambiante necesita una explicación, no solo una letra distinta.
Para los artículos Z, decida de forma consciente si debe mantener existencias. Cuando el lead time acordado con el cliente lo permite, comprar para pedidos concretos puede evitar que se acumule inventario para trabajos futuros inciertos. Aun así, puede ser necesario mantener existencias de un repuesto crítico o de un componente con un lead time largo, porque esperar a su reposición sería inaceptable. Z no significa obsoleto, poco importante ni que se pueda prescindir de su disponibilidad sin riesgo.
En los tres grupos, tenga en cuenta el lead time de reposición, la fiabilidad del proveedor, las cantidades mínimas de pedido, la vida útil, los productos sustitutivos y las consecuencias de una falta de material. La categoría no calcula el stock de seguridad ni el nivel de servicio que necesita. Su función es ayudarle a identificar qué aspecto del control de existencias debe examinar.
Combine ABC y XYZ sin confundir valor con urgencia
El análisis ABC–XYZ asigna ambas etiquetas a cada artículo y genera combinaciones que van desde AX, AY y AZ hasta CX, CY y CZ. La primera letra indica su categoría por valor; la segunda, su patrón de consumo.
Esta distinción ayuda a distribuir el esfuerzo de gestión. Un artículo AX combina un valor de consumo anual elevado con un consumo relativamente estable: un control financiero riguroso puede coexistir con un proceso rutinario de reposición. Un artículo AZ combina un valor elevado con un consumo irregular: conviene examinar con más atención los compromisos de compra y la próxima necesidad en firme antes de inmovilizar más dinero en existencias.
Un artículo CX puede ser un buen candidato para una reposición sencilla que reduzca el trabajo administrativo. En el caso de un artículo CZ, hay que valorar expresamente si conviene mantener existencias, pero un gasto anual bajo no elimina el riesgo de una parada de producción.
No necesita nueve procedimientos completamente distintos solo porque la matriz tenga nueve casillas. Utilice las combinaciones para identificar diferencias relevantes y, después, documente las pocas políticas de control que su equipo pueda mantener en la práctica.
Sobre todo, no convierta directamente la matriz en un criterio de prioridad para las colas de las máquinas. Una tarea que utiliza un material AX no es automáticamente más urgente que otra que utiliza un material CZ. Las fechas de entrega, los compromisos con los clientes, los materiales disponibles y la capacidad que necesitan los distintos trabajos siguen determinando qué conviene producir a continuación.
Conecte las decisiones de reposición con la producción mediante SkyPlanner
Volvamos a los dos componentes del ejemplo. Ha acordado una reposición habitual para el casquillo y una compra vinculada a un pedido concreto para la carcasa. Ahora, las órdenes de producción aprobadas que utilizan ambos componentes compiten por el mismo centro de mecanizado.
Las políticas de compra son distintas, pero el plan de producción debe ser común. Saber cuándo se espera recibir la carcasa es solo una parte de la decisión. También necesita saber dónde encajan sus operaciones, qué trabajos pueden ejecutarse antes y si la fecha de finalización resultante permite cumplir el compromiso con el cliente.
SkyPlanner APS reúne esas restricciones. Cuando está habilitada la programación que tiene en cuenta los materiales, Arcturus, su IA de programación, utiliza la disponibilidad de materiales junto con la capacidad de las estaciones de trabajo, los turnos, las dependencias entre operaciones y las reglas que usted establece. El diagrama de Gantt muestra cómo se distribuye el trabajo entre los recursos, para que pueda evaluar el plan conjunto en lugar de conciliar manualmente cada lista de materiales con cada cola de máquina.
Cuando cambien las previsiones de suministro o una prioridad, actualice la información de planificación y recalcule el programa. Así podrá ver el efecto sobre la orden afectada y sobre los demás trabajos que comparten sus recursos. Esto ahorra esfuerzo al reorganizar las colas y permite ver con más claridad cómo repercute una decisión sobre materiales en las entregas.
Usted sigue decidiendo las prioridades. Arcturus calcula el programa conforme a sus instrucciones; una etiqueta XYZ no toma la decisión comercial por usted. La previsión de la demanda y la decisión de reponer siguen siendo procesos separados de la programación de los trabajos que ha aprobado. SkyPlanner es la opción para vincular esos trabajos con la disponibilidad de materiales y la capacidad finita de producción.
SkyPlanner se integra con cualquier ERP o MES a través de su API REST abierta. Las existencias de materiales pueden mantenerse actualizadas mediante la integración o en el módulo Warehouse de SkyPlanner. Así puede conectar los datos de compras y artículos que ya utiliza con la programación de la producción sin tener que empezar por sustituir el ERP.
Qué cambió en Mamec con un programa de producción común
Mamec, fabricante de equipos de mezcla industrial y productos de alta tecnología por contrato, tenía que gestionar miles de órdenes de trabajo interdependientes. Los supervisores priorizaban las órdenes en papel según las fechas de entrega, mientras que las funciones de planificación del ERP no les ofrecían la visión de conjunto que necesitaban.
Con SkyPlanner integrado con Oscar ERP, Mamec pasó a una programación a capacidad finita basada en IA y a colas de trabajo que se mantenían fijas por periodos de una semana. Su caso de cliente describe una carga de trabajo de planificación claramente menor, menos tiempo de inactividad en las estaciones de trabajo y una mayor visibilidad de la carga de producción.
Ese es el beneficio práctico que va más allá de clasificar los artículos: las relaciones entre tareas se pueden gestionar en un único plan. Para su equipo, supone la oportunidad de dedicar menos tiempo a reorganizar colas y más a decidir cómo proteger los compromisos importantes.
Empiece con un grupo de materiales y dos piezas con patrones distintos
Elija un grupo manejable, compruebe el historial y acuerde reglas de clasificación reproducibles. Revise con compras y producción una pieza de consumo estable y otra de consumo esporádico. Decida qué debe cambiar en sus controles, quién es responsable de la decisión y cuándo volver a evaluarla.
Haga un seguimiento de los resultados con indicadores relevantes: interrupciones por falta de material, exceso de existencias y esfuerzo dedicado a resolver excepciones. Revise las categorías cuando cambien los contratos, la combinación de productos o los patrones de consumo, en lugar de esperar a que una revisión anual revele una política desactualizada.
Utilice el análisis XYZ para decidir qué atención requiere la reposición de cada artículo. Utilice SkyPlanner para vincular la disponibilidad de materiales resultante con un plan de producción que se pueda seguir en planta.
Reserve una demostración de SkyPlanner con dos componentes de patrones distintos y las órdenes aprobadas que los consumen. Traiga las existencias actuales, las fechas previstas de suministro y las rutas de fabricación, y vea cómo encajan con el resto de sus trabajos. Si prefiere explorar primero, pruebe SkyPlanner con datos de demostración.
Jussi Mäntylä
Especialista en planificación de la producción, SkyPlanner


