








Neste artigo
- O que é a análise XYZ de previsibilidade da demanda na gestão de estoques?
- Como calcular as classes XYZ dos itens de estoque
- 1. Escolha os itens, o histórico e os períodos
- 2. Verifique o que as quantidades realmente representam
- 3. Calcule a média e o coeficiente de variação
- 4. Defina os limites e examine o resultado
- Exemplo de cálculo: mesma média, outra decisão de estoque
- Adote controles diferentes para X, Y e Z
- Combine ABC e XYZ sem confundir valor com urgência
- Conecte as decisões de reposição à produção com o SkyPlanner
- O que mudou na Mamec com uma programação unificada
- Comece com um grupo de materiais e duas peças com padrões distintos
Início » Recursos » Análise XYZ de previsibilidade da demanda: ajuste o controle de estoque aos padrões de consumo
Tempo de leitura estimado: 11 minutos
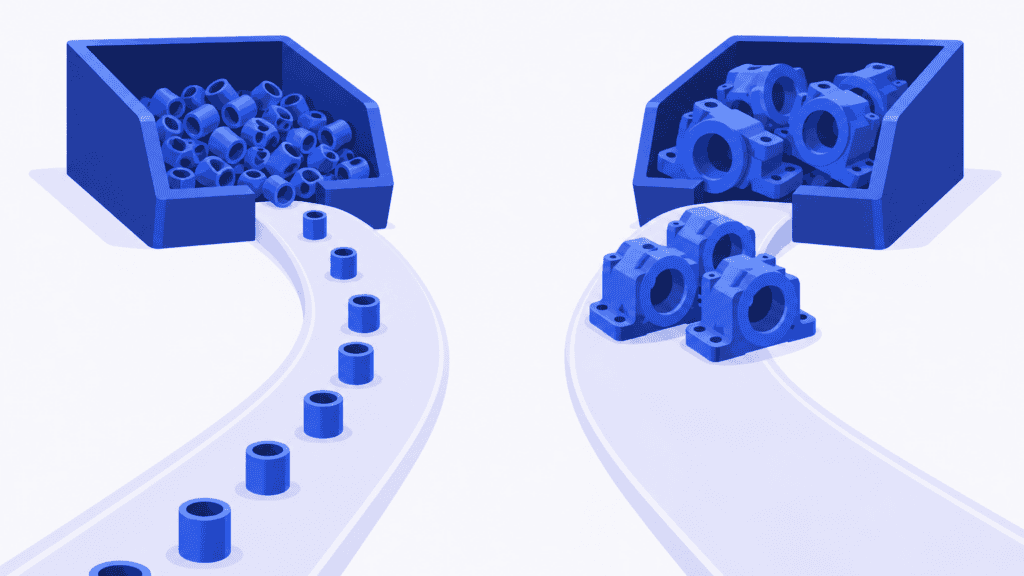
Dois componentes podem ter o mesmo consumo médio e exigir rotinas de reposição completamente diferentes. Um sai do almoxarifado de forma regular toda semana. O outro fica parado até que um grande pedido de cliente consuma, de uma só vez, o equivalente a vários meses. Comprar ambos com base na mesma média favorece o excesso de estoque de um lado e a falta do outro.
A análise XYZ de previsibilidade da demanda ajuda a identificar essa diferença. Ela agrupa os itens conforme seus padrões de consumo, permitindo separar a reposição rotineira das peças cuja demanda exige uma análise mais cuidadosa. Combinada com a análise ABC, mostra tanto onde o dinheiro é aplicado quanto o grau de previsibilidade do consumo.
O próximo passo é colocar em prática, na produção, as decisões de suprimento tomadas a partir dessa análise. O SkyPlanner APS relaciona a disponibilidade de materiais às ordens aprovadas e aos recursos que precisam deles, reduzindo o tempo gasto para conciliar informações de estoque com as filas de operações de cada máquina.
O que é a análise XYZ de previsibilidade da demanda na gestão de estoques?
A análise XYZ classifica os itens de estoque pela variabilidade e pela regularidade de sua demanda ou de seu consumo ao longo do tempo. Ela ajuda a definir como acompanhar cada item e planejar sua reposição, em vez de aplicar a mesma rotina de controle a todas as peças.
| Classe | Padrão típico de consumo | O que o analista de PCP precisa entender |
|---|---|---|
| X | Relativamente estável, com pouca variação entre os períodos | Se a reposição rotineira continua adequada à medida que o consumo e o suprimento mudam |
| Y | Mais variável, muitas vezes com tendência ou padrão sazonal | O que explica as mudanças e se é possível antecipar esse padrão |
| Z | Irregular ou esporádico, às vezes com longos intervalos entre as retiradas | O que gera a próxima necessidade e o que seria interrompido pela falta do item |
Essas classes descrevem um padrão, mas não garantem a acurácia da previsão. Um item sazonal pode apresentar grandes variações ao longo do ano e, ainda assim, ser bastante previsível com uma previsão sazonal adequada. Já um item de consumo normalmente estável pode surpreender quando um cliente importante altera seu pedido.
A análise XYZ também responde a uma pergunta diferente da ABC. Para materiais de produção, a ABC costuma classificar os itens pelo valor anual de consumo: a quantidade consumida multiplicada pelo custo unitário. A XYZ examina como esse consumo se distribui ao longo do tempo. Um item caro não é necessariamente imprevisível, assim como um item barato não tem necessariamente consumo estável.
Nenhuma das duas classificações indica a criticidade da falta de um componente para a produção. Mantenha essa consequência visível em uma avaliação separada.
Como calcular as classes XYZ dos itens de estoque
Um ponto de partida numérico comum é o coeficiente de variação, ou CV. Ele compara a dispersão do consumo entre os períodos com o consumo médio. Use-o em conjunto com a análise do padrão real de demanda, e não como substituto dela.
1. Escolha os itens, o histórico e os períodos
Comece com um grupo de materiais bem definido, como os componentes comprados utilizados em uma fábrica. Reúna as quantidades por item e por períodos de planejamento de igual duração, mantendo as unidades de medida consistentes. Não misture peças, caixas e quilogramas no histórico de um mesmo item.
Escolha uma duração de período adequada à decisão que precisa tomar. Os totais mensais podem servir para uma revisão de compras, mas podem ocultar picos semanais relevantes em um ciclo curto de reposição. Já os dados diários podem parecer intermitentes simplesmente porque a produção retira, de uma só vez, a quantidade necessária para uma semana.
Use um histórico suficiente para observar o ciclo operacional relevante. Se a sazonalidade for importante, poucas semanas recentes não bastam para identificar o padrão completo. Ao comparar itens, mantenha a mesma janela de histórico e a mesma duração dos períodos. Registre ambas para que a classificação possa ser reproduzida.
2. Verifique o que as quantidades realmente representam
Receber grandes lotes de materiais comprados não é o mesmo que consumir esses materiais na produção. Use dados de consumo ou de demanda adequados à questão analisada, para não acabar classificando, por engano, o padrão de entregas do fornecedor.
Mantenha os períodos em que o consumo foi realmente zero. Excluí-los faz um item de consumo esporádico parecer mais estável do que é. Registros ausentes são outra situação: investigue as lacunas em vez de preenchê-las com zeros.
Verifique também se a falta de estoque limitou o consumo. Uma semana sem retiradas porque a peça estava indisponível não comprova que a produção não precisava dela. Produtos novos, itens descontinuados, ajustes de estoque e projetos pontuais fora do habitual precisam de uma análise específica antes que seu histórico seja transformado em regra de reposição.
3. Calcule a média e o coeficiente de variação
Para cada item, calcule:
Consumo médio = consumo total ÷ número de períodos
Coeficiente de variação = desvio padrão do consumo por período ÷ consumo médio
O desvio padrão mede quanto as quantidades de cada período variam em torno da média. Ao dividi-lo pela média, essa dispersão passa a ser expressa em relação ao consumo normal do item, permitindo uma comparação mais útil entre itens com diferentes volumes de consumo.
Mantenha o mesmo critério de cálculo do desvio padrão. O exemplo a seguir usa o desvio padrão amostral, calculado com o número de observações menos um no denominador. Não alterne entre os cálculos amostral e populacional sem registrar a mudança.
O CV pode ser expresso como razão ou porcentagem. Uma razão de 0,50 equivale a 50%; isso não significa uma probabilidade de 50% de faltar estoque. Se o consumo médio for zero, a divisão é indefinida. Se a média for muito pequena, uma pequena mudança na quantidade pode alterar bastante o resultado. Sinalize esses itens para análise, em vez de forçar uma classificação que apenas aparenta precisão.
4. Defina os limites e examine o resultado
Não existe um par universal de limites de CV que garanta a política de estoque correta. Declare os limites escolhidos, inclusive a classe à qual pertence um valor exatamente igual ao limite, e teste se os grupos separam necessidades de planejamento de fato distintas.
Apenas para o exemplo abaixo, use X para CV menor ou igual a 0,50; Y para CV maior que 0,50 e menor ou igual a 1,00; e Z para CV maior que 1,00. Essas regras servem para demonstração e não são parâmetros padrão recomendados para sua fábrica.
Antes de adotar as classes, examine o histórico de consumo. Um CV alto causado por um pico sazonal que se repete exige uma resposta diferente de um CV alto causado por pedidos isolados e incertos.
Exemplo de cálculo: mesma média, outra decisão de estoque
Imagine dois componentes com o consumo das oito semanas apresentado a seguir. Esse histórico curto ilustra o cálculo, mas não basta, por si só, para validar uma política de estoque de longo prazo.
| Componente | Consumo semanal, semanas 1–8 | Total | Média semanal | Desvio padrão amostral | CV | Classe ilustrativa |
|---|---|---|---|---|---|---|
| Bucha padrão | 90, 110, 90, 110, 90, 110, 90, 110 | 800 | 100 | 10,69 | 0,11 | X |
| Carcaça para projeto | 0, 0, 0, 400, 0, 0, 0, 400 | 800 | 100 | 185,16 | 1,85 | Z |
Para a bucha, o CV é de aproximadamente 10,69 ÷ 100 = 0,11. Para a carcaça, é de aproximadamente 185,16 ÷ 100 = 1,85. As duas médias são de 100 unidades por semana, mas só a bucha apresenta uma necessidade semanal próxima desse volume.
Uma rotina de reposição pode funcionar bem para a bucha, desde que considere o lead time e a confiabilidade do fornecimento. Já a compra de 100 carcaças toda semana pode acumular estoque nas semanas de baixo consumo sem garantir a quantidade necessária para o próximo projeto. Se um pedido confirmado exige 400 unidades, essa necessidade específica importa mais do que a média.
O histórico da carcaça também tem seis semanas sem consumo. Quando a demanda é intermitente, observe tanto o volume das retiradas quanto os intervalos entre elas. O CV, sozinho, não informa quando ocorrerá a próxima retirada. Na produção sob encomenda, um pedido confirmado do cliente e suas necessidades de materiais podem oferecer uma base muito mais sólida para o planejamento do que uma média estatística.
Adote controles diferentes para X, Y e Z
A classificação é útil quando muda uma decisão. Defina, para cada grupo de itens, uma abordagem de reposição, um responsável e um critério para analisar as exceções.
Para os itens X, simplifique as atividades rotineiras e previsíveis. Uma rotina baseada em ponto de pedido, liberações programadas de fornecimento ou outro acordo padronizado de reposição pode reduzir decisões de compra repetitivas. Verifique se a rotina considera o prazo de reposição e o consumo real. A classificação X não autoriza eliminar o estoque de proteção nem pressupor que o fornecedor sempre entregará no prazo.
Para os itens Y, identifique o que causa a variação antes de aumentar o estoque. Se o consumo cresce antes de uma temporada de produção recorrente, planeje o fornecimento de acordo com esse padrão, em vez de comprar com base na média anual. Se a mudança vier de um novo contrato ou do aumento gradual da produção de um produto, revise as necessidades futuras com os responsáveis. Uma mudança de padrão precisa de uma explicação, não apenas de outra letra.
Para os itens Z, decida de forma criteriosa se deve manter estoque. Comprar para atender a pedidos específicos pode evitar o acúmulo de estoque para trabalhos futuros incertos, quando o lead time acordado com o cliente permitir. Ainda pode ser necessário manter estoque de uma peça de reposição crítica ou de um componente com lead time longo, pois esperar pela reposição seria inaceitável. Z não significa obsoleto, sem importância ou que possa ficar indisponível sem risco.
Nos três grupos, considere o lead time de reposição, a confiabilidade do fornecedor, as quantidades mínimas de compra, o prazo de validade, os itens substitutos e as consequências de uma falta. A classificação não calcula o estoque de segurança nem o nível de serviço necessário. Seu papel é direcionar a atenção para a questão de controle adequada.
Combine ABC e XYZ sem confundir valor com urgência
A análise ABC–XYZ atribui as duas classificações a cada item, gerando combinações como AX, AY e AZ até CX, CY e CZ. A primeira letra indica a classe de valor; a segunda, o padrão de consumo.
Essa distinção ajuda a direcionar o esforço de gestão. Um item AX combina um valor anual de consumo significativo com um consumo relativamente estável: um controle financeiro rigoroso pode coexistir com uma rotina de reposição. Já um item AZ combina valor significativo com consumo irregular: os compromissos de compra e a próxima necessidade confirmada merecem mais atenção antes de imobilizar mais capital em estoque.
Um item CX pode ser um bom candidato a uma reposição simples, que reduza o trabalho administrativo. Um item CZ exige uma avaliação criteriosa sobre a própria necessidade de manter estoque, mas o baixo gasto anual não elimina o risco de uma parada de produção.
Você não precisa de nove procedimentos completamente diferentes só porque a matriz tem nove células. Use as combinações para identificar diferenças relevantes e, então, documente as poucas políticas de controle que sua equipe consegue manter na prática.
Acima de tudo, não transforme a matriz diretamente em prioridade na fila das máquinas. Uma operação que usa um material AX não é automaticamente mais urgente do que outra que usa um material CZ. Prazos de entrega, compromissos com clientes, materiais disponíveis e a disputa por capacidade continuam determinando o que faz sentido produzir a seguir.
Conecte as decisões de reposição à produção com o SkyPlanner
Voltemos aos dois componentes do exemplo. Você definiu uma rotina de reposição para a bucha e uma compra vinculada a um pedido específico para a carcaça. Agora, as ordens de produção aprovadas que usam esses componentes disputam o mesmo centro de usinagem.
As políticas de compra são diferentes, mas o plano de produção precisa ser único. Saber quando a carcaça deve chegar é apenas parte da decisão. Você também precisa saber onde encaixar suas operações, o que pode ser executado antes e se o prazo de conclusão resultante permite cumprir o compromisso com o cliente.
O SkyPlanner APS reúne essas restrições. Com a programação que considera a disponibilidade de materiais habilitada, sua IA de programação, Arcturus, leva em conta os materiais disponíveis, a capacidade dos centros de trabalho, os turnos, as dependências entre operações e as regras que você define. O gráfico de Gantt mostra como as operações estão distribuídas entre os recursos. Assim, você pode avaliar o plano como um todo, em vez de conciliar manualmente cada lista de materiais com cada fila de máquina.
Quando houver uma mudança na previsão de fornecimento ou em uma prioridade, atualize os dados de planejamento e recalcule a programação. Você poderá ver o efeito sobre a ordem afetada e sobre as demais operações que compartilham seus recursos. Isso reduz o esforço de refazer as filas e deixa mais claras as consequências de uma decisão sobre materiais nos prazos de entrega.
Você continua no comando das prioridades. O Arcturus calcula a programação conforme suas instruções; uma classificação XYZ não toma a decisão comercial por você. A previsão de demanda e a decisão de repor estoque continuam separadas da programação das operações que você aprovou. O SkyPlanner é a escolha para conectar essas operações à disponibilidade de materiais e à capacidade finita de produção.
O SkyPlanner se integra a qualquer ERP ou MES por meio de sua API REST aberta. Os saldos de materiais podem ser mantidos pela integração ou no módulo Warehouse do SkyPlanner. Assim, você pode conectar os dados de compras e de itens que já possui à programação da produção, sem precisar começar pela substituição do ERP.
O que mudou na Mamec com uma programação unificada
A Mamec, fabricante de equipamentos de mistura industrial e de produtos de alta tecnologia sob contrato, lidava com milhares de ordens de trabalho interdependentes. Os supervisores priorizavam as ordens em papel com base nas datas de entrega, enquanto as funções de planejamento do ERP não ofereciam a visão geral de que precisavam.
Com o SkyPlanner integrado ao Oscar ERP, a Mamec passou a usar programação com capacidade finita baseada em IA e filas de trabalho fixadas por uma semana de cada vez. Seu relato de cliente aponta uma redução clara da carga de trabalho de planejamento, menos tempo de parada nos centros de trabalho e maior visibilidade da carga de produção.
Esse é o benefício prático que vai além da classificação dos itens: as relações entre as operações passam a ser gerenciáveis em um único plano. Para sua equipe, a oportunidade é gastar menos tempo refazendo filas e dedicar mais tempo a decidir como proteger os compromissos que importam.
Comece com um grupo de materiais e duas peças com padrões distintos
Escolha um grupo que seja viável analisar, confira o histórico e defina regras de classificação reproduzíveis. Analise uma peça de consumo estável e outra de consumo esporádico com as equipes de compras e produção. Decida o que deve mudar nos controles, quem será responsável pela decisão e quando reavaliá-la.
Acompanhe os resultados por indicadores relevantes: interrupções por falta de material, excesso de estoque e esforço dedicado a tratar exceções. Revise as classes quando houver mudanças nos contratos, no mix de produtos ou nos padrões de consumo, em vez de esperar uma revisão anual revelar uma política desatualizada.
Use a análise XYZ de previsibilidade da demanda para definir a atenção que cada reposição exige. Use o SkyPlanner para conectar a disponibilidade de materiais resultante a um plano de produção que o chão de fábrica consiga seguir.
Agende uma demonstração do SkyPlanner com dois componentes de padrões distintos e as ordens aprovadas que os consomem. Traga os saldos atuais, as datas previstas de fornecimento e os roteiros de fabricação para ver como essas operações se encaixam nas demais. Se preferir explorar primeiro, experimente o SkyPlanner com dados de demonstração.
Jussi Mäntylä
Especialista em planejamento de produção, SkyPlanner


