








在这篇文章中
按订单装配(ATO)是指提前备好标准零部件或子装配件,待客户下单后再组装成品。通用零部件先行准备,但不预先组装成各种可能的成品配置。
与从头制造所有部件相比,这种方式可以为客户提供更多选择,并缩短等待时间。不过,零部件齐套并不意味着装配台就有空位。订单出厂前仍需安排人员、设备,而且往往还需要测试产能。
因此,对生产计划员来说,ATO 有两项相互关联的工作:确保所需模块可用,并为客户选定的组合安排切实可行的生产时段。SkyPlanner APS 负责相应的排程计算,帮助您将已备齐的零部件转化为协调有序的装配计划,而不是又一份需要手动调整的待产队列。
按订单装配如何运作
ATO 将面向预期需求的准备工作与面向具体客户的生产工作分开。接单前,采购零部件或制造标准模块;接单后,选取所需组合,进行装配,完成必要的测试或检验,再准备发货。
通用零部件库存位于客户订单解耦点,也就是预测驱动的准备工作转为订单专属工作的分界处。这里的关键不是在仓库里备齐每种配置的成品,而是储备种类较少、却能用于多种配置的零部件。
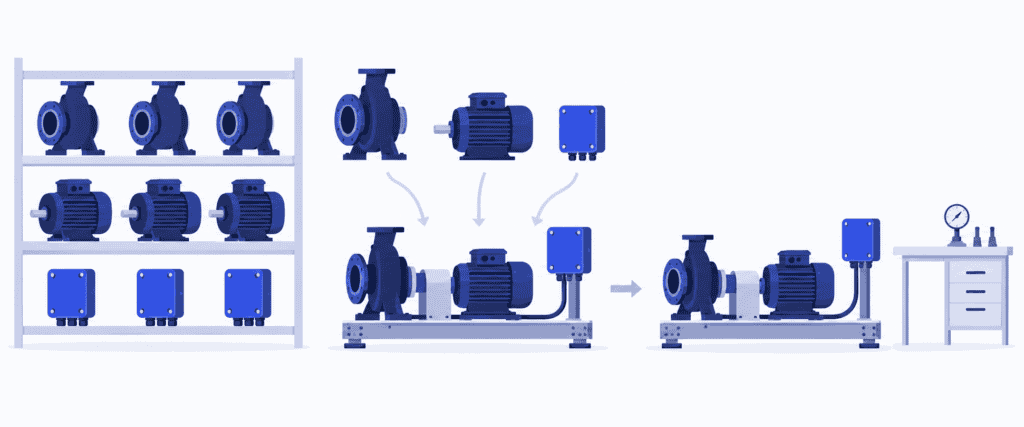
假设一家制造商供应模块化泵机组。客户可以从经过认可的泵、电机和控制模块组合中进行选择。制造商储备这些零部件,接单后将选定组合装配到标准底座上,随后还需完成最终连接、测试和包装。
这就是 ATO。如果这家制造商必须先设计一套全新的泵送方案,订单的性质就不同了。仅仅使用通用零部件,并不意味着所有定制产品都属于按订单装配。
按订单装配与按订单生产、按库存生产的区别
最直观的区别是:客户下单时,哪些东西已经准备好了。
| 生产策略 | 接单前已备好的内容 | 接单后的主要工作 |
|---|---|---|
| 按库存生产(MTS) | 按预期需求生产的成品 | 从现有库存中拣货、包装并发运 |
| 按订单装配(ATO) | 标准零部件或子装配件 | 装配选定组合,完成测试并准备发货 |
| 按订单生产(MTO) | 既定设计和工艺路线;部分物料可能已有库存 | 按照所需工序制造订单产品 |
| 按订单设计生产(ETO) | 可复用的知识,以及可能备有的标准零部件 | 为客户设计专属方案,然后制造 |
按订单配置(CTO)是指从预先定义且相互兼容的选项中选择产品配置。ATO 则描述接单后如何将备好的零部件装配成成品。两者可以重叠:客户先选定泵机组的配置,工厂再按订单进行装配。
这些划分有助于理解不同的生产方式,但不必给整个企业套上同一个标签。您可以为畅销的标准机组备货,对需求较难预测的组合按订单装配,同时为特殊应用单独进行工程设计。
什么时候适合采用 ATO?
当客户需要多样化选择,而产品的大部分又能实现标准化时,ATO 最具吸引力。它在商业上是否可行,取决于能否用种类可控的零部件,覆盖一系列具有商业价值的成品。
可以从以下四个条件来判断:
- 不同选项确实共用零部件。一种电机或控制模块能够用于多种成品配置,而不是只能等着某个很少出现的订单。
- 组合方式已经确定。工程部门已经明确哪些零部件可以配套,以及选定产品应如何装配和检验。
- 剩余工作能在客户要求的交付期限内完成。装配、排队等待、测试和发货准备都能在客户可接受的等待时间内完成。
- 零部件需求的可预测程度足以支持补货。您不必准确预测每一种成品组合,但仍需为这些组合所用的零部件制定可靠的供应计划。
这样做的好处是,减少提前做出不合需求的成品配置的风险。您不必先造好某种泵与电机的组合,再期待它卖出去,而是可以等到订单到来后再决定。通用模块既能让客户选到合适的产品,也有助于减少成品库存的资金投入。
与接单后才开始相关工序相比,提前完成耗时较长的工作也可以缩短客户的等待时间。标准模块让采购、生产和质量检验更易于按固定流程重复执行,而针对具体订单的工作则集中在后段。
代价在于,库存风险只是转移,并未消失。被新型号替代的控制模块仍可能成为呆滞库存。某种电机的需求激增,可能拖延多种产品配置的交付。如果每个选项都需要不同且耗时的测试流程,那么即使产品目录丰富,也很难快速交货。
如果客户要求立即发货,为最畅销的产品储备成品可能更合适。如果几乎每个订单都需要重新设计,或使用交货期较长的专用零部件,ATO 带来的提前准备优势就会减弱。应选择那些能通过提前准备通用零部件,切实缩短客户等待时间的产品系列来采用 ATO。
为什么零部件齐套仍可能延期交货
回到前面假设的泵机组制造商。所需的泵、电机和控制模块都已备齐,装配也有空档,看起来这个订单很容易安排。
然而,装好的机组需要经过测试,而所需测试台已经被其他订单预订。提前完成装配,只是把排队等待转移到了测试环节。客户不能使用未经测试的机组,因此装配完成并不等于可以交货。
再假设有几位客户都选择了测试耗时更长的配置。订单数量可能没变,但测试台的工作负荷增加了。如果所有配置都按同一个平均交货期来排程,就可能忽略这一变化。
真正有用的问题不只是“零部件齐了吗?”,而是“在兼顾已有交付承诺的情况下,这种组合什么时候能走完所有剩余工序?”
这就需要把物料齐备情况、工序顺序和共用产能结合起来看。SkyPlanner 将这些工序纳入同一份生产计划,让您在仍来得及调整计划或协商其他交货日期时,就能看到测试环节的排队情况。
统筹装配前后的计划
切实可行的 ATO 流程需要将零部件补货与客户订单排程衔接起来。只改善其中一端,另一端仍可能造成交货延误。
按实际产品组合的消耗补充模块
汇总各种成品配置的需求,据此规划通用零部件。按照已确定的库存策略,审查可用库存、尚未到位的供应,以及包含已确认订单在内的预计消耗。当客户实际需求替代部分预测需求时,要避免重复计算。
对交货期长、使用频繁的模块尤其要留意。缺少一个便宜的连接件,与缺少一台电机一样,都可能让高价值的装配工作停下来。评估缺料时,应看它对整个订单的影响,而不只是零部件本身的价值。
如果模块由内部制造,也要为补货生产安排产能。一批标准底座可能与客户专属的生产任务争用机加工或检验资源。补货任务如果一再被挤出计划,最终就会在总装环节造成缺料。
核查选定订单实际可用的零部件
将客户的选择转化为准确的零部件用量和所需工序。要核查哪些零部件能用于这个订单,而不只是仓库里有没有。已分配给其他订单的数量、待检或检验冻结状态,以及预计到货情况,都会影响实际可用量。
要区分预计到货与已收货库存。如果某个模块尚未到货,装配计划就取决于它何时到达。供应商交期一旦变化,应及时反映到生产计划中,避免团队为根本无法开工的任务做准备。
将剩余工艺路线完整纳入排程
根据需要,将装配、随配置变化的工作、测试、检验和包装都纳入计划。排程应依据实际加工和换型准备要求、可承担任务的工作中心、班次及操作人员的可用情况。将计算出的生产完工时间与要求的发货时间对照,并另行留出运输时间。
排程时,还要一并考虑其他订单和相关补货生产。两个订单即使都通过了零部件可用性核查,也不可能在同一时间各自独占同一个测试台。
如果任务排不进去,就要评估切实可行的应对方案:改用经过认可的替代工作中心、增加产能、调整优先级,或承诺更晚的交付时间。在认定紧急订单的问题已经解决之前,先检查调整对其他客户的影响。
备料或产能情况变化时重新排程
零部件晚到,可能导致订单错过原定的装配时段。随后,其他订单可能占用这个时段,因此最终的交货延误不一定等于供应商的延误时间。后续工序的顺序也必须重新计算。
测试台停机或班次产能减少时也是如此。手动更新每个环节的待产队列会占用计划员的时间,也更难看清变化对全厂的影响。这时,SkyPlanner 自动排程的价值就尤为突出。
用 SkyPlanner 统筹零部件供应与装配产能
SkyPlanner 将工作中心、班次、操作人员、物料和优先级纳入同一份生产计划。您负责定义产品的工序、各工序所需时间及资源需求。其人工智能排程引擎 Arcturus 则根据设定的产能、依赖关系和规则计算生产顺序。
在泵机组示例中,装配与测试成为相互衔接的工序,而不再只是各部门各自安排的日期。Gantt 时间轴显示任务在哪个工作中心执行、哪些任务共用资源,以及预计何时完成。您能看到的,不只是装配团队是否忙碌,更是备齐的零部件能否按时转化为完工机组。
启用考虑物料可用性的排程功能后,Arcturus 在计算开工时间时还会考虑库存和待到货物料。采购订单上的交货日期表示预计可用时间,确认收货后才会更新库存。如果供应商的交货日期发生变化,应更新这一输入并重新计算,而不是继续沿用原先的装配假设。
对于需要随订单制造的子产品,SkyPlanner 支持设置生产依赖关系,将其完工时间安排在上级产品装配之前。库存零部件可以作为物料关联到任务中,让考虑物料可用性的排程功能在计算待完成工序时,也将这些零部件的可用情况纳入考虑。
您设定优先级,并通过锁定功能保留已确定的排程安排。Arcturus 在这些约束内完成计算。遇到急单或产能变化时,您可以少花时间重排各工作中心的任务队列,将更多时间用于决定哪些交付承诺应优先保障。
这也有助于更有效地利用现有产能。您可以区分哪些任务在等零部件,哪些在等装配或测试档期,再着手解决真正决定完工时间的制约因素。测试队列已经超负荷时,采购更多零部件并不能消除这一瓶颈。
SkyPlanner 可通过其开放的 REST API 与任何 ERP 或 MES 集成。您可以保留现有业务管理系统,将其中的订单、产品和生产数据接入精细排程。改善装配排程,不必从更换 ERP 开始。
KJH-Comp:将零部件齐套检查与生产排程衔接起来
KJH-Comp 是一家芬兰钣金合同制造商,生产焊接结构件以及完成整机装配和测试的产品。过去,公司的 C9000 ERP 和电子表格只能显示粗略的每周负荷,具体到每天的机台分配仍靠人工安排。两名主管各自至少要花一半时间进行产能排程。
采用 SkyPlanner 后,订单仍录入现有 ERP,而有限产能排程和机台分配则实现了自动化。在 KJH-Comp 的实施方案中,焊接前设有集料环节,确保生产任务进入队列之前,包括外购件在内的所有所需零部件均已备齐。过去,这项齐套检查需要人工完成。
据该公司反馈,原先由两名主管承担的排程工作改由一人负责,另一人则转去从事其他工作。公司还表示,现在能够更早发现产能瓶颈。对装配计划员而言,值得借鉴的是两者的结合:零部件齐套情况必须与切实可行的生产顺序统筹考虑。KJH-Comp 的 SkyPlanner 使用评价展示了这一变化在实际生产中的体现。
为下一张装配订单制定可执行的计划
当通用零部件既能为客户提供有价值的选择,又无需您为每一种成品组合备货时,按订单装配(ATO)就能发挥优势。要守住这一优势,订单到来后的作业安排,也应像接单前的库存准备一样得到周密规划。
如果协调零部件已齐套的订单、装配团队和下游资源,已让您每天都疲于重排计划,可以选择 SkyPlanner。Arcturus 负责计算计划,Gantt 视图清晰呈现排程带来的影响,而优先级始终由您掌握。
预约 SkyPlanner 演示,并准备一张典型的装配订单、相应的零部件需求,以及最常导致完工延误的资源信息。再加上一张需要争用该资源的订单。有了这些具体资料,我们就能以此为切入点,展示 SkyPlanner 如何帮助您节省重新排程的时间,并更方便地评估交付日期。
想先自行探索?使用演示数据试用 SkyPlanner,了解如何在同一份排程中统筹工序与产能。
Jussi Mäntylä
SkyPlanner 生产计划专家


