








この記事の内容
改善ワークショップを終え、作業環境が改善され、段取り替えの時間も短くなりました。チームもその成果に満足しています。ところが、製品構成が変わり、別のシフトに交代すると、以前と同じ問題が再発します。アイデアは有効だったのに、工場の日常の作業方法として定着していなかったのです。
製造業の改善活動は、実際に作業する人たちが参加し、実践的な改善を繰り返すことで、この隔たりを埋めます。問題を選び、原因を把握し、変更を試し、うまくいった方法を繰り返し実行できるようにします。目指すのは、完了した施策の件数を増やすことではなく、作業のムダを減らし、生産をより安定させることです。
生産計画も、改善に合わせて見直す必要があります。改善によって、工程の現実的な所要時間や工順、利用可能な生産能力が変わったら、SkyPlannerは、ほかの受注も考慮しながらその変更をスケジュールに反映する作業を支援します。よりよい方法を確立するのは現場のチームです。SkyPlannerは、関連するスケジュール計算を担い、改善効果を日々の生産につなげます。
製造業における改善活動とは
改善とは、仕事の進め方を繰り返し見直し、継続的に良くしていく活動です。製造業では、作業者や現場監督者、関係する専門担当者が協力し、ムダの削減、品質の向上、安定して実行しやすい作業の実現に取り組みます。
変更は小さなもので構いません。段取り替えの前に必要な工具をそろえる、部品を何度も探す手間をなくす、ロットを次工程へ渡せる状態を明確にする、といったことです。大切なのは、実際の問題を解決し、確実に実行できる方法として定着するかどうかです。
改善活動はリーン生産方式の一部ですが、リーンで用いるあらゆる手法の別名ではありません。現場観察は、実際の作業を把握するのに役立ちます。根本原因分析は問題が起こる理由の特定に、5Sは職場の整理・整頓とその状態の維持に役立ちます。改善活動では、学びと実践を継続的な取り組みとして日常に組み込み、チームがそれぞれの問題に必要な手法を使います。
改善イベントは、人員と時間を確保して集中的に取り組む形式です。範囲を絞った問題に対して、複数部門の協力が必要な場合に役立ちます。一方、日常の改善活動では、同じように筋道を立てて改善を進めながら、通常業務の中で小さな取り組みを重ねます。どちらも、会議が終わったり変更を導入したりしただけで完了するわけではありません。
繰り返し起きる、解決する価値のある問題を1つ選ぶ
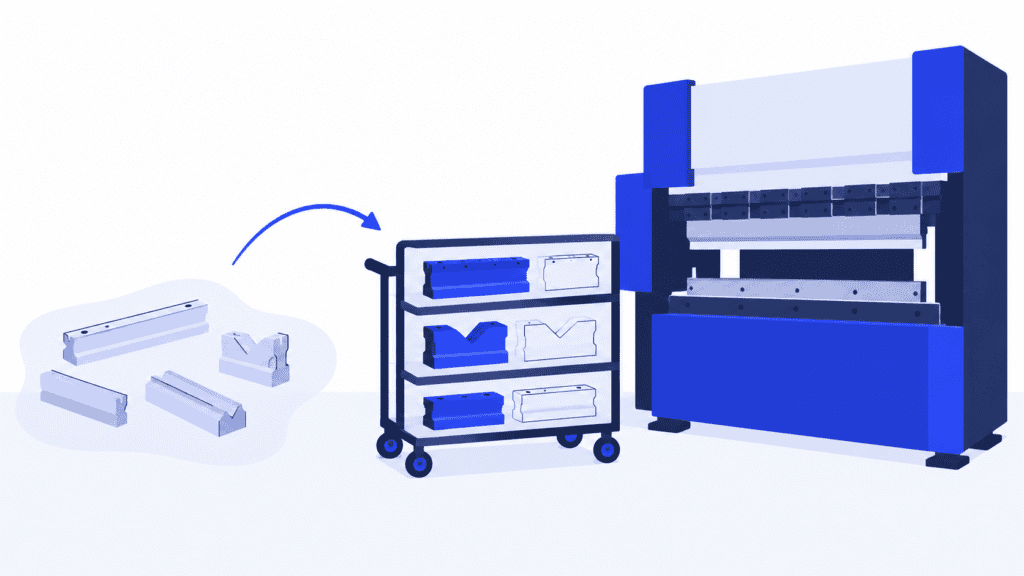
現場の人たちが認識しており、生産にも影響する問題を選びます。「効率を上げる」だけでは、チームは何に取り組めばよいのか分かりません。「曲げ加工セルで、前の作業が終わった後に金型待ちが繰り返し発生する」であれば、観察して変えるべき対象が明確になります。
最初に取り組む問題は、対象範囲が明確で、影響が目に見え、試行を支援できる責任者がいるものが適しています。工場全体を設計し直さなくても調べられる規模でありながら、解決すれば手間の削減、不良の防止、顧客の注文に対応する作業の円滑化につながるものを選びましょう。
同じ困りごとがどこで繰り返されているか、実際に作業している人に聞いてみましょう。探し物、繰り返す調整、情報の不足、不要な移動、頻繁な待ちに注目します。そのうえで、生産への影響を確認します。ボトルネックではない工程を速くすれば手間は減るかもしれませんが、そのロットが次工程で待つのであれば、顧客へのリードタイムが短くなるとは限りません。
何が、どこで起き、どの作業に影響しているのかを書き出します。観察した事実と、自分が望む解決策は分けてください。「機械をもう1台買う」は投資の提案であり、問題の説明ではありません。
調査から判断までを進める責任者を1人決めます。その方法を使う各シフトの作業者に加え、影響が及ぶ場合は保全、品質、技術、生産計画の担当者にも参加してもらいます。現場監督者の役割は、時間を確保し、障害を取り除くことです。あらかじめ答えを用意して、ほかの人に追認を求めることではありません。
PDCAでアイデアを検証済みの改善につなげる
PDCA(計画・実行・確認・処置)は、チームが繰り返し学ぶための進め方です。重要なのは、もっともらしい説明と、変更が有効だと示す証拠を区別することです。
Plan:ロスを把握し、試行の内容を決める
作業者と一緒に作業を観察します。中断はいつ始まり、いつ終わるのでしょうか。どの製品でも起きるのか、特定のシフトだけなのか、ある段取り替えの後なのかを確認します。疑っている原因を裏付ける証拠は何でしょうか。
着手が遅れたという事実だけでは、段取りの方法に時間がかかっているとは判断できません。工具がそろっていない、材料が使えない、前工程から作業が回ってくるのが遅れた、といった可能性もあります。対策を選ぶ前に、原因を調べましょう。原因がはっきりしないときは、推測をそのまま新しい指示にするのではなく、対象を絞った根本原因分析を行います。
試行で何を変えるか、誰が実施するか、どのような結果なら有効とみなすかを合意しておきます。ロスを直接測る指標と、副作用を確認する項目を選びましょう。段取りの事前準備を変えるのであれば、段取り時間に加えて、初品の合否や、別の作業へ移った準備工数などが確認項目になります。
Do:管理できる規模で変更を試す
提案した方法を広く展開する前に、適切な作業で試します。関係者が変更内容を理解し、実行に必要な権限、リソース、時間を確保できているか確認してください。設備、安全、製品の合否判定に影響する変更には、試行であっても、適切な専門担当者の承認が必要です。
結果を解釈できるように、試行の範囲を絞ります。金型や工具、材料、人員配置、作業順序を一度に変えると、結果が良くなっても、その理由を説明しにくくなります。提案した方法どおりに進まなかった点も含め、実際に何が起きたかを記録しましょう。
Check:条件をそろえて比較する
実際に作業した人たちと結果を振り返ります。対象としたロスは減ったでしょうか。品質は維持できたでしょうか。通常の条件でも使える方法だったのか、それとも、今後は得られない特別な応援に頼っていたのかを確認します。
製品、ロットサイズ、稼働条件が同程度のものを比較し、測定する範囲も統一します。段取りの開始から終了までの経過時間、作業者の工数、受注のリードタイムは、それぞれ別のことを示す指標です。準備を早めれば、機械の待ち時間は減らせても、準備作業そのものがなくなるわけではありません。
最も良かった1回だけで判断しないでください。関係するシフトや製品のバリエーションも含め、その方法を日常的に使う条件で試します。結果にばらつきがあるなら、工場全体で削減効果が得られると発表するのではなく、何がまだ不確かなのかを整理し、次の試行を計画しましょう。
Act:変更を採用するか、修正するか、見送るかを決める
変更が有効なら、新しい方法について合意し、必要な人に教育を行い、作業の基準となる情報を更新します。有効でなければ、原因の見立てや試行の内容を見直し、サイクルを繰り返します。適切な試行であれば、良くないアイデアを除外できたことも成果です。誰も話題にしたがらない「失敗したプロジェクト」にする必要はありません。
新しい標準を誰が管理し、チームがいつ再確認するのかを決めます。「Act」は、改善が日常の生産に組み込まれ始める段階であり、責任がなくなる段階ではありません。
例:試行後も、改善した段取り替えを定着させる
前の注文の加工が終わってから、作業者が毎回のように金型を探し始める曲げ加工セルを想像してください。チームは当初、この問題を「段取り替えが長い」と捉えています。ところが観察すると、準備の開始が遅く、繰り返し生産する製品群に対して必要な金型リストも不明確だと分かります。
作業者と技術担当者は、準備リストを分かりやすくし、必要な金型の置き場所を決めることで合意します。必要な確認は省かずに、機械が空く前に、使用が承認された次の金型一式を準備する方法を試します。変えるのは準備と引き継ぎの方法であり、段取りそのものを急がせる指示ではありません。
チームは、機械の段取り開始から終了までの時間、準備工数、初品の検査結果を記録します。代表的な作業で試行を繰り返し、別のシフトにも参加してもらいます。機械の待ち時間が減っても、別の作業者が探し物に費やす時間が増えていたら、もとのロスが移っただけです。その場合は、方法をさらに調整する必要があります。
効果が安定して確認できたら、現場監督者が金型の準備と返却の担当を決めます。技術担当者はリストを維持・管理し、各シフトは合意した方法を習得します。そのうえで、生産計画担当者が、対象作業の計画に見込んでいる段取り時間を見直します。以前の時間をそのまま使うと、活用できる生産能力が計画に表れません。一方、試行で最も短かった時間に置き換えると、そのセルが安定して提供できない能力を当てにしてしまうおそれがあります。
計画に採用する値は、チームが繰り返し実行できる方法を反映したものである必要があります。そうすることで、現場の改善は、ワークショップで扱ったロットだけでなく、今後の顧客からの受注にも役立つようになります。
合意した変更をSkyPlannerで生産に反映する
SkyPlanner APSは、完了した作業の実績を、これからの受注に対応する計画につなげます。Timerは、開始、一時停止、再開、終了の操作を通じて、実際の作業時間を記録します。Job Reportでは、その時間を該当する作業やリソースと関連付けて確認でき、工程所要時間の計画と実績を比較するのに役立ちます。
こうした記録があれば、記憶に頼った見積もりよりも確かな根拠に基づいて改善を話し合えます。比較に使う前に、チームが一貫した方法で作業を記録していたか、記録された時間に何が含まれるかを確認してください。データは検証を助けますが、その結果が作業方法の変更によるものかどうかは、チームで判断する必要があります。
繰り返し行う作業では、過去の受注データがあれば、SkyPlannerの履歴に基づく時間推定機能も工程の所要時間を見積もる参考になります。この履歴は、試行で得られた根拠と併せて活用してください。過去の実績に基づく推定値は計画に役立つ情報ですが、試したばかりの方法を標準として採用できると、それだけで証明されるわけではありません。
チームで変更の採用を決めたら、生産への影響を該当する計画データに反映します。対象となるのは、工程の所要時間や段取り時間、定義済みの工順と依存関係、作業に使用できるリソースやその稼働可能時間などです。SkyPlannerのスケジューリングAIであるArcturusが、設定された生産能力と優先順位に従って変更後のスケジュールを算出します。ガントチャートでは、各作業がどのようにつながるかを確認できます。
先ほどの曲げ加工セルの例では、短縮した段取り時間を安定して実現できれば、対象作業に割り当てられる時間枠が変わります。ただし、同じ設備を使う他の受注との競合は残り、後続工程にも生産能力の確保が必要です。SkyPlannerは、計画担当者が設備ごとの作業順を個別に組み直す代わりに、つながりのある作業をまとめて調整します。スケジュール作成の手間を減らし、改善後の生産実態をより適切に反映した計画を立てられます。
工程が速くなっても、不要な在庫を作る必要はありません。変更後のスケジュールが実際の受注にどう役立つかを検討してください。必要に応じた完成時期の前倒し、追加受注に対応する余力の確保、負荷が集中するシフトの負担軽減などが考えられます。こうした活用によって、改善で生まれた余力を事業上のメリットにつなげられます。
計画の共有で、繰り返し発生する変更に対応しやすくする
フィンランドのミキサーメーカーで、ハイテク製品の受託製造も手がけるMamecの事例は、作業間のつながりを考慮した計画の重要性を示しています。SkyPlannerの導入前は、監督者が紙の指示書に記載された納期を基に、互いに依存する数千件の作業指示に優先順位を付けていました。ERPの計画機能では全体像を把握できず、依存関係を手作業で管理することが生産管理の負担になっていました。
MamecはSkyPlannerをOscar ERPと連携させ、生産計画の主要なプラットフォームとして採用しました。同社によると、計画業務の負担が明らかに軽くなり、作業順序の改善によってリソースの停止時間が減り、製造順序の変更にも対応しやすくなったといいます。担当者はそれぞれが個別に負荷を判断するのではなく、作業の進捗とスケジュールを共通の画面で把握しています。
作業方法の改善に取り組む工場にとって、こうした共通の情報基盤は有用です。設備ごとの作業順をばらばらに調整し直すことなく、変更の影響を受ける受注と併せて検討できます。
改善をグラフで示すだけでなく、作業方法を定着させる
改善の成果が続くのは、新しい作業方法を無理なく実践し続けられる場合だけです。採用した方法を現場で参照できるようにし、古い手順書は撤去してください。また、関係するすべてのシフトで、必要な工具や情報がそろい、準備が整うようにします。
短時間のフォローアップで、作業方法と結果の両方を確認してください。決めたとおりに作業できているか、元の問題が再発していないか、別の場所で新たな支障が出ていないかを確かめます。標準どおりに作業されないことが常態化しているなら、その理由を調べてください。実行しにくい手順に必要なのは、存在を確認するための署名を増やすことではなく、手順そのものの改善です。
問題を提起した人たちに、その後の対応を伝え続けてください。何を試し、何が分かり、次に何をするのかを共有します。提案を採用しない場合は、その理由を説明してください。現場の気づきが提案リストに埋もれず、判断につながることで、参加する意義が生まれます。
成果は提案件数ではなく、解消を目指したロスと、その削減が生産にもたらした変化で評価してください。手直しや探す時間の削減、準備の確実性の向上、設備の待ち時間の短縮といった成果こそ、維持する価値があります。改善ボードに完了済みの対策が並んでいても、それだけでは、こうした成果が得られたことにはなりません。
通常の生産負荷の下でも新しい方法が定着したら、そこで得た学びを、適用できる別の現場へ展開してください。展開するのは、考え方と改善の進め方です。同じ対策をそのまま導入する前に、その現場での原因を確認しましょう。
次の改善を日々の生産計画に組み込む
改善活動が実を結ぶのは、工場が学び続け、その学びを実践に生かすときです。繰り返し起きる問題を1つ選び、その作業を最もよく知る人たちと取り組んでください。最初に良い結果が出た後も、変更の効果を追い続けることが大切です。改善した方法を繰り返し実践できるようにし、そのうえで生産計画にも反映しましょう。
改善を設備ごとの作業順や個別の計画用スプレッドシートにとどめず、共有スケジュールに反映する必要があるなら、SkyPlannerをご検討ください。作業時間の実績、定義済みの生産工程、利用可能な生産能力を1つの計画環境に集約し、Arcturusがスケジュール計算を担います。SkyPlannerは公開REST APIを通じてあらゆるERPやMESと連携できるため、現在の生産を支えるシステムを生かして計画環境を整えられます。
チームで合意した生産上の変更を1つと、同じリソースを使う他の受注を題材に、SkyPlannerのデモをご予約ください。所要時間、工順、稼働可能時間の変更がスケジュールにどう影響し、納期に関してどのような判断が必要になるかを確認できます。まずは計画の立て方を自分で確かめたい場合は、デモデータでSkyPlannerをお試しください。
Jussi Mäntylä
生産計画スペシャリスト、SkyPlanner


