








في هذا المقال
- ما هو كايزن في التصنيع؟
- ابدأ بمشكلة متكررة تستحق الحل
- استخدم دورة PDCA لتحويل الفكرة إلى تحسين اختُبر عمليًا
- خطّط: افهم الهدر وحدّد الاختبار
- نفّذ: جرّب التغيير على نطاق يمكن إدارته
- تحقّق: قارن في ظروف متشابهة
- اتخذ الإجراء: اعتمد التغيير أو عدّله أو ارفضه
- مثال: الحفاظ على طريقة أفضل للتغيير بين المنتجات بعد التجربة
- طبّق التغيير المعتمد في الإنتاج مع SkyPlanner
- التخطيط المشترك يسهّل إدارة التغييرات المتكررة
- حافظ على استمرارية طريقة العمل، لا على مخطط التحسين وحده
- اجعل التحسين المقبل جزءًا من الخطة اليومية
تنتهي ورشة التحسين بمحطة عمل أفضل، ووقت تغيير أقصر، وفريق راضٍ عما أنجزه. ثم تتغير تشكيلة المنتجات وتتولى وردية أخرى العمل، فتعود المشكلة القديمة. كانت الفكرة مفيدة، لكن المصنع لم يجعلها أسلوب العمل المعتاد.
يسد كايزن في التصنيع هذه الفجوة بتحسينات عملية متكررة يشارك فيها من يؤدون العمل. تختار مشكلة، وتفهم سببها، وتختبر تغييرًا، ثم تجعل الطريقة الناجحة قابلة للتكرار. فالهدف هو تقليل الجهد المهدور وزيادة موثوقية الإنتاج، لا إطالة قائمة المبادرات المنجزة.
ويجب أن تواكب خطة الإنتاج هذا التحسين أيضًا. فعندما يغيّر التحسين المدة الواقعية لعملية ما أو مسارها أو الطاقة الإنتاجية المتاحة، يساعدك SkyPlanner على إدراج هذا التغيير في الجدول إلى جانب طلباتك الأخرى. يرسّخ فريقك الطريقة الأفضل، ويتولى SkyPlanner حسابات الجدولة المترابطة، حتى لا تبقى فائدة التحسين منفصلة عن الإنتاج اليومي.
ما هو كايزن في التصنيع؟
كايزن هو التحسين المستمر من خلال تغييرات متكررة في طريقة أداء العمل. وفي التصنيع، يجمع المشغّلين والمشرفين والمختصين المعنيين لتقليل الهدر وتحسين الجودة وتسهيل أداء العمل بموثوقية.
قد يكون التغيير بسيطًا: تجهيز الأدوات المناسبة قبل الانتقال إلى منتج آخر، أو الاستغناء عن البحث المتكرر عن القطع، أو توضيح متى تصبح الدفعة جاهزة للعملية التالية. المهم هو أن يحل مشكلة حقيقية وأن يتحول إلى ممارسة يُعتمد عليها.
كايزن جزء من التصنيع الرشيق، لكنه ليس اسمًا آخر لكل أداة من أدواته. تساعدك جولة جيمبا على ملاحظة العمل كما يُنفّذ فعليًا. ويساعدك تحليل السبب الجذري على التحقق من سبب حدوث المشكلة. أما منهجية 5S فتساعد على تنظيم مكان العمل والحفاظ على هذا التنظيم. ويجمع كايزن التعلم والتطبيق في ممارسة مستمرة للتحسين، يستخدم فيها الفريق الأدوات التي تتطلبها المشكلة المعنية.
فعالية كايزن هي جهد مركّز للتحسين، يُخصَّص له أشخاص ووقت. وقد تفيد عندما تحتاج أقسام متعددة إلى التعاون لحل مشكلة محددة النطاق. أما كايزن اليومي فيطبّق النهج المنضبط نفسه بخطوات أصغر أثناء العمل المعتاد. ولا يكتمل أي منهما بمجرد انتهاء اجتماع أو تطبيق تغيير.
ابدأ بمشكلة متكررة تستحق الحل
اختر مشكلة يعرفها العاملون ولها أهمية للإنتاج. فعبارة «تحسين الكفاءة» لا تمنح الفريق توجيهًا واضحًا. أما «تتكرر فترات انتظار خلية الثني للأدوات بعد انتهاء العملية السابقة» فتحدد أمرًا يمكن للفريق ملاحظته وتغييره.
المشكلة المناسبة للبدء لها نطاق واضح وأثر ظاهر وشخص مسؤول قادر على دعم التجربة. وينبغي أن تكون محدودة بما يكفي لدراستها دون إعادة تصميم المصنع، ومهمة بما يكفي ليؤدي حلها إلى توفير الجهد أو تفادي العيوب أو تسهيل تقدم العمل على طلبات العملاء.
اسأل من يؤدون العمل عن المواضع التي تتكرر فيها الصعوبة نفسها. ابحث عن حالات البحث عن المستلزمات، والضبط المتكرر، والمعلومات الناقصة، والحركة غير الضرورية، والانتظار المتكرر. ثم تحقق من أثر ذلك على الإنتاج. فقد يؤدي تسريع عملية لا تقيّد تدفق الإنتاج إلى تقليل الجهد، لكنه لن يقلّص بالضرورة المهلة الزمنية (Lead Time) لطلب العميل إذا ظلت الدفعة تنتظر في المرحلة التالية.
دوّن ما يحدث، وأين يحدث، والأعمال التي تتأثر به. وافصل بين ما تلاحظه والحل الذي تفضّله. فعبارة «شراء آلة أخرى» مقترح استثماري، وليست وصفًا للمشكلة.
كلّف شخصًا واحدًا بمتابعة دراسة المشكلة حتى الوصول إلى قرار. وأشرك مشغّلين من الورديات التي ستستخدم الطريقة، إلى جانب ممثلين عن الصيانة أو الجودة أو الهندسة أو التخطيط عندما يتأثر عملهم بها. دور المشرف هو إتاحة الوقت وإزالة العقبات، لا الحضور بإجابة يُتوقع من الجميع تأكيدها.
استخدم دورة PDCA لتحويل الفكرة إلى تحسين اختُبر عمليًا
تمنح دورة «خطّط، نفّذ، تحقّق، اتخذ الإجراء»، أو PDCA، الفريق طريقة قابلة للتكرار للتعلّم. والمهم هو التمييز بين تفسير يبدو واعدًا وأدلة تثبت أن التغيير ينجح.
خطّط: افهم الهدر وحدّد الاختبار
راقب العمل مع المشغّل. متى يبدأ الانقطاع ومتى ينتهي؟ هل يحدث مع كل منتج، أم في وردية واحدة، أم بعد انتقال معين بين المنتجات؟ وما الأدلة التي تدعم السبب المشتبه به؟
تأخر البدء لا يثبت وحده أن طريقة التهيئة بطيئة. فقد تكون الأدوات مفقودة، أو المواد غير متاحة، أو تكون العملية السابقة قد تأخرت في تمرير العمل. تحرَّ السبب قبل اختيار الإجراء التصحيحي. وعندما يكون التفسير غير مؤكد، استخدم تحليلًا مركّزًا للسبب الجذري بدلًا من تحويل التخمين إلى تعليمات جديدة.
اتفقوا على ما ستغيّره التجربة، ومن سينفّذها، وما النتيجة التي ستُعدّ مفيدة. واختاروا مقياسًا مباشرًا للهدر، وطريقة للتحقق من الآثار الجانبية. ففي تغيير يتعلق بالتحضير للتهيئة، قد يعني ذلك قياس مدة التهيئة، إلى جانب قبول القطعة الأولى وجهد التحضير الذي انتقل إلى موضع آخر.
نفّذ: جرّب التغيير على نطاق يمكن إدارته
اختبر الطريقة المقترحة على أعمال مناسبة قبل توسيع تطبيقها. وتأكد من أن المعنيين يفهمون التغيير، ولديهم الصلاحيات والموارد والوقت لتنفيذه. وتظل التغييرات التي تمس المعدات أو السلامة أو قبول المنتج بحاجة إلى موافقة المختصين المعنيين.
احصر نطاق التجربة بما يكفي لتفسير نتائجها. فإذا غيّر الفريق الأدوات والمواد وعدد العاملين وتسلسل العمليات دفعة واحدة، فسيصعب تفسير أي نتيجة أفضل. ودوّن ما حدث فعليًا، بما في ذلك أي خروج عن الطريقة المقترحة.
تحقّق: قارن في ظروف متشابهة
راجع النتائج مع من نفّذوا العمل. هل انخفض الهدر المستهدف؟ وهل حُوفظ على الجودة؟ وهل ظلت الطريقة قابلة للتطبيق في الظروف المعتادة، أم اعتمدت التجربة على مساعدة إضافية لن تتاح مرة أخرى؟
قارن منتجات وأحجام دفعات وظروف تشغيل متشابهة، والتزم بالحدود نفسها للقياس. فالوقت المنقضي في التهيئة، وجهد المشغّل، والمهلة الزمنية (Lead Time) للطلب تجيب عن أسئلة مختلفة. وقد يقلّل تقديم موعد التحضير من انتظار الآلة، لكنه لا يلغي عمل التحضير نفسه.
لا تكتفِ بأفضل نتيجة تشغيل. جرّب الطريقة في الظروف التي ستواجهها عادةً، بما فيها الورديات المعنية والأشكال المختلفة للمنتج. وإذا كانت الأدلة متباينة، فحدّد ما لا يزال غير مؤكد وخطّط لاختبار آخر، بدلًا من إعلان تحقيق وفورات على مستوى المصنع بأكمله.
اتخذ الإجراء: اعتمد التغيير أو عدّله أو ارفضه
إذا نجح التغيير، فاتفقوا على الطريقة الجديدة، ودرّبوا من يحتاجون إليها، وحدّثوا المعلومات التي تنظّم العمل. وإن لم ينجح، فراجعوا التفسير أو التجربة وكرّروا الدورة. فالتجربة المفيدة قد تستبعد فكرة غير مناسبة دون أن تتحول إلى مشروع فاشل لا يرغب أحد في مناقشته.
حدّد المسؤول عن معيار العمل الجديد وموعد مراجعته مجددًا مع الفريق. فمرحلة «اتخاذ الإجراء» هي بداية تحول التحسين إلى جزء من الإنتاج المعتاد، وليست نهاية المسؤولية عنه.
مثال: الحفاظ على طريقة أفضل للتغيير بين المنتجات بعد التجربة
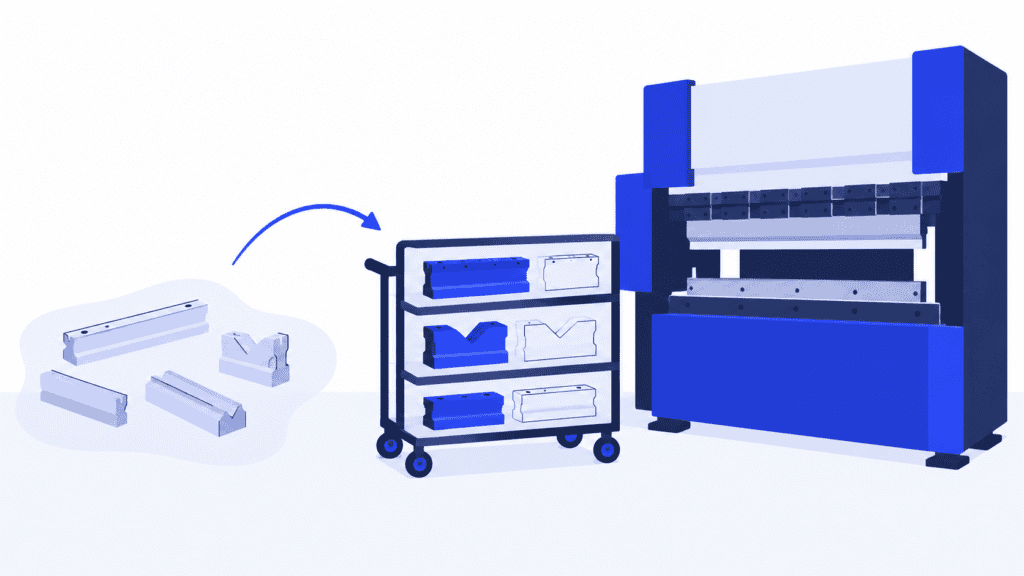
تخيّل خلية ثني يبحث مشغّلوها بانتظام عن الأدوات بعد انتهاء أمر الإنتاج السابق. يصف الفريق المشكلة في البداية بأنها طول وقت التغيير. لكن الملاحظة تبيّن أن التحضير يبدأ متأخرًا، وأن قائمة الأدوات غير واضحة لعائلة منتجات يتكرر إنتاجها.
يتفق المشغّلون وقسم الهندسة على قائمة تحضير أوضح ومكان محدد للأدوات المطلوبة. ويختبرون تجهيز مجموعة الأدوات التالية المعتمدة قبل أن تصبح الآلة متاحة، مع الإبقاء على الفحوص المطلوبة. فهذا تغيير في التحضير وتسليم العمل، وليس توجيهًا للتعجل في التهيئة نفسها.
يسجّل الفريق الفترة الزمنية لتهيئة الآلة، وجهد التحضير، ونتائج فحص القطعة الأولى. ثم يكرّر التجربة على عمليات تمثّل العمل المعتاد، ويشرك الوردية الأخرى. فإذا قلّ انتظار الآلة لكن مشغّلًا آخر قضى وقتًا أطول في البحث، فهذا يعني أن الهدر الأصلي انتقل فقط إلى موضع آخر، وأن الطريقة تحتاج إلى تعديل إضافي.
بمجرد ثبوت استقرار النتيجة، يحدّد المشرف المسؤول عن تجهيز الأدوات وإعادتها. ويتولى قسم الهندسة تحديث القائمة، وتتعلّم الورديات الطريقة المتفق عليها. ثم يراجع مخطّط الإنتاج الوقت المخصص للتهيئة في الأعمال المعنية. فالإبقاء على الوقت القديم دون تغيير سيحجب الطاقة الإنتاجية القابلة للاستخدام، بينما قد تؤدي الاستعاضة عنه بأفضل وقت سُجّل في التجربة إلى التعهد بطاقة لا تستطيع الخلية توفيرها بموثوقية.
ينبغي أن تعكس القيمة المعتمدة للتخطيط الطريقة التي يستطيع الفريق تكرارها. هكذا يصبح التحسين في صالة الإنتاج مفيدًا لطلبات العملاء التالية، لا للدفعة المستخدمة في الورشة وحدها.
طبّق التغيير المعتمد في الإنتاج مع SkyPlanner
يربط SkyPlanner APS بيانات العمل المنجز بخطة الطلبات المقبلة. ويسجّل المؤقّت الوقت الفعلي للعملية من خلال أحداث البدء والإيقاف المؤقت والاستئناف والإنهاء. ويضع تقرير العمليات هذا الوقت في سياق العملية ومحطة العمل المعنيتين، مما يساعدك على مقارنة المدد المخططة والفعلية للعمليات.
تمنحك هذه السجلات أساسًا لمناقشة التحسين أكثر موثوقية من التقديرات المستندة إلى الذاكرة. وقبل اعتمادها للمقارنة، تحقّق من مدى انتظام الفريق في تسجيل العمل، ومما تشمله الفترة المسجّلة. تساعدك البيانات على تقصّي ما حدث، لكن يظل فريقك هو من يقرر ما إذا كان تعديل طريقة العمل هو سبب النتيجة.
في الأعمال المتكررة، يمكن أيضًا لوظيفة تقدير الوقت استنادًا إلى البيانات السابقة في SkyPlanner أن تساعد في تقدير مدة إحدى خطوات الإنتاج، متى توفرت بيانات طلبات سابقة. استخدم هذه البيانات إلى جانب أدلة التجربة. فالتقدير المستند إلى الماضي مدخل مفيد للتخطيط، وليس دليلًا تلقائيًا على جاهزية طريقة اختُبرت حديثًا لاعتمادها معيارًا للعمل.
بعد أن يعتمد الفريق التغيير، اعكس أثره على الإنتاج في بيانات التخطيط المعنية: مدة خطوة الإنتاج أو وقت التهيئة، أو مسار الإنتاج المحدد وعلاقات التبعية بين العمليات، أو محطات العمل المؤهلة، أو مدى توفر الموارد. ويتولى Arcturus، نظام الذكاء الاصطناعي للجدولة في SkyPlanner، حساب الجدول الناتج وفق الطاقة الإنتاجية والأولويات المحددة في الإعدادات. ويوضح مخطط جانت كيف تترابط الأعمال.
في مثال خلية الثني، يؤدي تخصيص وقت تهيئة أقصر يمكن الاعتماد عليه إلى تغيير الوقت المتاح للعمليات المعنية. وتظل هذه العمليات تتنافس مع طلبات أخرى على الآلة نفسها، كما تظل عملياتها اللاحقة بحاجة إلى طاقة إنتاجية. ينسّق SkyPlanner هذه الأعمال المترابطة بدلًا من ترك مخطط الإنتاج يعدّل قائمة انتظار كل آلة على حدة. وبذلك توفّر جهد الجدولة وتحصل على خطة تعكس بصورة أفضل طريقة سير الإنتاج بعد التغيير.
كما أن تسريع إحدى العمليات لا يلزمك بإنتاج مخزون لا تحتاج إليه. راجع أثر الجدول المعدّل على الطلبات الفعلية: إنجاز مبكر حيث يكون مفيدًا، أو إتاحة المجال لطلبات إضافية من العملاء، أو تخفيف الضغط عن وردية مثقلة بالعمل. هنا يمكن أن تتحول الطاقة الإنتاجية التي أُتيحت إلى فائدة للأعمال.
التخطيط المشترك يسهّل إدارة التغييرات المتكررة
توضح تجربة Mamec، الشركة الفنلندية المصنّعة للخلاطات والمتخصصة في التصنيع التعاقدي عالي التقنية، أهمية تنسيق خطة الإنتاج. قبل استخدام SkyPlanner، كان المشرفون يرتّبون أولويات آلاف أوامر العمل المترابطة استنادًا إلى مواعيد التسليم المدونة على الأوامر الورقية. ولم تكن وظائف التخطيط في نظام ERP تتيح رؤية شاملة، فكانت إدارة علاقات التبعية هذه يدويًا تثقل كاهل القائمين على مراقبة الإنتاج.
ربطت Mamec نظام SkyPlanner بنظام Oscar ERP واعتمدته منصة رئيسية لتخطيط الإنتاج. وتفيد الشركة بأن عبء التخطيط أصبح أخف بوضوح، وأن تحسين تسلسل العمل قلّل زمن توقف محطات العمل، كما أصبحت إدارة التغييرات في تسلسل التصنيع أسهل. وأصبح الموظفون يتشاركون رؤية موحدة لحالة العمليات وجدولتها، بدلًا من الاعتماد على تقديرات منفصلة لأحمال العمل.
بالنسبة إلى مصنع يعمل على تحسين أساليب عمله، يشكّل هذا الأساس المشترك قيمة مهمة: إذ يمكن النظر في أي تغيير إلى جانب طلبات العملاء التي تتأثر به، من دون جولة أخرى من التعديلات المنفصلة على قوائم الانتظار.
حافظ على استمرارية طريقة العمل، لا على مخطط التحسين وحده
لن تدوم النتيجة الأفضل إلا إذا ظلت طريقة العمل الجديدة قابلة للتطبيق. ضع تعليمات الطريقة المعتمدة في مواضع استخدامها، وأزل التعليمات القديمة، وتأكّد من توفر الأدوات والمعلومات اللازمة واستكمال التحضير المطلوب في كل وردية معنية.
أجرِ متابعة قصيرة للتحقق من طريقة العمل والنتيجة معًا. اسأل عمّا إذا كان العاملون قادرين على تنفيذ العمل كما اتُّفق عليه، وما إذا كانت المشكلة الأصلية تعود، أو ظهرت صعوبة جديدة في موضع آخر. وإذا كان تجاوز المعيار المعتمد أمرًا معتادًا، فتقصَّ السبب. فالتعليمات غير العملية تحتاج إلى تحسين، لا إلى توقيع إضافي يؤكد وجودها.
أبقِ من طرحوا المشكلة على اطلاع بما اتُّخذ بشأنها. أخبرهم بما جُرّب، وما تعلّمتموه، وما سيحدث لاحقًا. وعندما لا تُعتمد فكرة، وضّح السبب. تصبح المشاركة مجدية حين تؤدي الملاحظات إلى قرارات، بدلًا من أن تضيع في قائمة اقتراحات.
قِس النجاح بمدى تقليل الهدر الذي استهدفت إزالته وأثر ذلك على الإنتاج، لا بعدد الأفكار المقدمة. فتقليل إعادة العمل أو البحث، وزيادة موثوقية التجهيز، أو تقليل انتظار الآلات، كلها نتائج مفيدة تستحق الحفاظ عليها. أما لوحة ممتلئة بالإجراءات المنجزة فلا تثبت أن أيًا من هذه النتائج قد تغيّر.
عندما تثبت طريقة العمل قدرتها على الصمود أمام ضغوط الإنتاج المعتادة، انقل ما تعلّمتموه إلى مجال آخر مناسب. انقل منهج التفكير وممارسة التحسين، لكن تحقّق من سبب المشكلة في الموضع الجديد قبل تطبيق الحل نفسه.
اجعل التحسين المقبل جزءًا من الخطة اليومية
ينجح كايزن حين يواصل المصنع التعلّم ويطبّق ما يتعلّمه. ابدأ بصعوبة واحدة متكررة، وأشرك الأشخاص الأقرب إليها، وتابع التغيير حتى بعد ظهور أول نتيجة جيدة. اجعل الطريقة الأفضل قابلة للتكرار، ثم عدّل خطة الإنتاج لتعكسها.
اختر SkyPlanner عندما تحتاج إلى أن تنعكس تحسيناتك في جدول مشترك، بدلًا من بقائها في قوائم انتظار منفصلة للآلات وجداول بيانات التخطيط. فهو يجمع الوقت الفعلي للعمليات وخطوات الإنتاج المحددة والطاقة الإنتاجية المتاحة في بيئة تخطيط واحدة، بينما يتولى Arcturus حسابات الجدولة. ويتكامل SkyPlanner مع أي نظام ERP أو MES عبر واجهة REST API المفتوحة، لتتمكن من البناء على الأنظمة التي تدعم إنتاجك بالفعل.
احجز عرضًا توضيحيًا لـ SkyPlanner، واستعرض خلاله تغييرًا واحدًا في الإنتاج اتفق عليه فريقك، إلى جانب الطلبات الأخرى التي تستخدم المورد نفسه. استكشف كيف يؤثر تعديل المدة أو مسار الإنتاج أو توفر المورد على الجدول، وأي قرارات تتعلق بالتسليم تحتاج إلى اهتمام. وإذا كنت تفضّل استكشاف أسلوب التخطيط أولًا، فجرّب SkyPlanner ببيانات تجريبية.
Jussi Mäntylä
أخصائي تخطيط الإنتاج، SkyPlanner


