


Dans cet article
- Que faut-il vérifier lors du contrôle à réception ?
- Un processus de contrôle à réception concret
- 1. Définissez les exigences avant l’arrivée de la livraison
- 2. Réceptionnez les matières, identifiez-les et maîtrisez leur utilisation
- 3. Contrôlez et enregistrez les résultats
- 4. Décidez du traitement du lot
- 5. Actualisez les disponibilités et le planning de production
- Faut-il contrôler chaque article ou procéder par échantillonnage ?
- Transmettre la décision de libération : les points à vérifier
- De la libération des matières à un planning réaliste avec SkyPlanner
- Pourquoi passer à un planning partagé
- Voyez l’effet d’un blocage de matières sur vos propres ordres de fabrication
Accueil » Ressources » Contrôle à réception : de la livraison à la libération pour la production
Temps de lecture estimé : 10 minutes
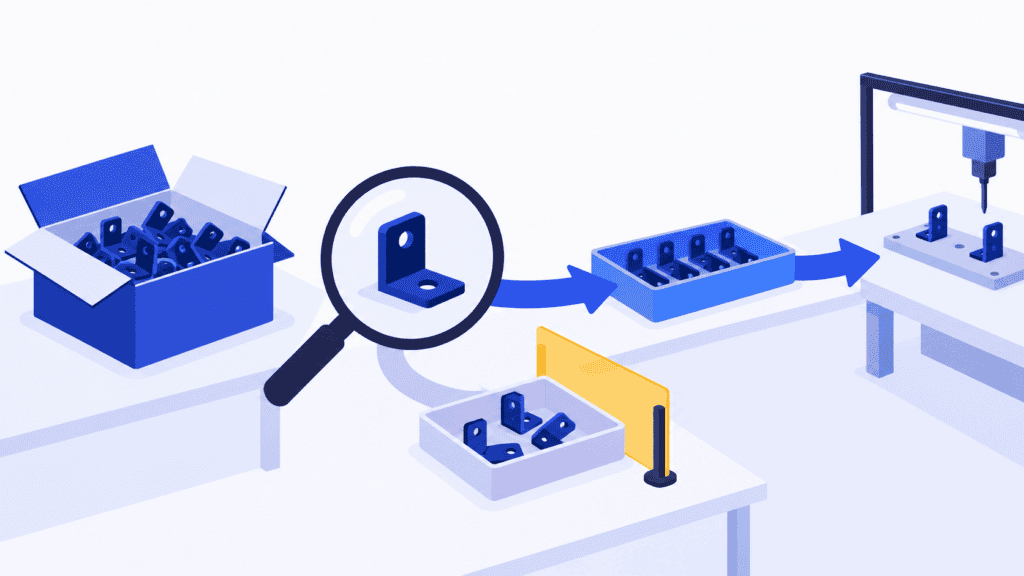
Le contrôle à réception consiste à vérifier que les matières, pièces ou composants achetés répondent aux exigences définies avant d’en autoriser l’utilisation. Également appelé contrôle de réception, il fait le lien entre ce que votre fournisseur a livré et ce que votre usine peut engager en production en toute sécurité.
Cette distinction compte lorsque les livraisons se succèdent sur le quai de réception. Une livraison peut être physiquement présente, comptée et enregistrée en stock, tout en restant en attente d’un contrôle dimensionnel ou d’un certificat exigé. Si la production considère ces articles comme disponibles dès leur réception, la prochaine file d’attente machine risque déjà de reposer sur une hypothèse erronée.
Un processus de contrôle à réception utile doit donc aboutir à une décision claire : quelles matières sont libérées, quelle quantité est utilisable et qu’est-ce qui reste bloqué ? En intégrant cette décision à la planification de la production, vous pouvez réagir à un manque avant qu’il ne se traduise par une équipe à l’arrêt ou un retard de livraison. SkyPlanner APS vous aide à établir un planning réalisable à partir de la disponibilité actualisée des matières, en tenant compte des commandes et des ressources qui se les disputent.
Que faut-il vérifier lors du contrôle à réception ?
Partez des exigences propres à l’article, plutôt que d’appliquer la même liste de contrôle à toutes les réceptions. Une pièce usinée achetée, un composant électronique et une matière première sensible à la température ne nécessitent pas les mêmes preuves de conformité.
Pour chaque réception, définissez les vérifications pertinentes :
- Identification : conformité du fournisseur, de la référence, de l’indice de révision et de la nuance matière, avec identification du lot, de la coulée ou du numéro de série si elle est exigée.
- Quantité : comparaison de la quantité livrée et des unités de mesure avec le bon de commande et les documents de livraison.
- État : dommages, contamination, intégrité de l’emballage et respect des éventuelles conditions de transport ou de stockage spécifiées.
- Documents : présence des certificats, rapports d’essai ou autres justificatifs exigés, et correspondance avec les matières effectivement reçues.
- Caractéristiques du produit : dimensions, aspect, composition, fonctionnement ou autres propriétés définies dans le plan de contrôle.
Un certificat n’est utile que s’il porte sur la bonne matière et apporte les preuves exigées. Une référence correcte ne compense pas un mauvais indice de révision, et un carton intact ne prouve pas qu’une cote critique respecte la tolérance.
Distinguez bien ce contrôle du contrôle premier article. Le contrôle à réception porte sur un lot livré. Le contrôle premier article vérifie qu’un premier article de production satisfait aux exigences applicables et fournit les justificatifs correspondants. L’approbation d’un premier article ne suffit pas, à elle seule, à accepter toutes les livraisons suivantes.
Un processus de contrôle à réception concret
Le processus suivant donne aux équipes de réception, de qualité, d’achats et de production un cadre commun, de l’arrivée des matières à leur utilisation. Attribuez les responsabilités à des fonctions clairement désignées dans votre organisation ; dans une petite usine, une même personne peut en assurer plusieurs.
1. Définissez les exigences avant l’arrivée de la livraison
Mettez à la disposition des personnes chargées du contrôle le plan ou la spécification en vigueur, les exigences d’achat et les instructions de contrôle. Définissez les points à vérifier, les critères d’acceptation, la méthode d’échantillonnage le cas échéant et les personnes habilitées à autoriser la libération.
Déterminez aussi les justificatifs qui doivent accompagner l’expédition. Réclamer un certificat matière manquant une fois la machine réservée occasionne un retard évitable. Les achats peuvent préciser cette exigence au fournisseur avant l’expédition.
Adaptez l’effort de contrôle aux conséquences d’une défaillance, aux exigences applicables et aux performances du fournisseur. N’allégez pas un contrôle exigé au seul motif que la livraison est urgente. Si des essais externes sont nécessaires, intégrez leur délai dans la date de disponibilité prévue, plutôt que de supposer que les matières seront utilisables en production le jour de leur réception.
2. Réceptionnez les matières, identifiez-les et maîtrisez leur utilisation
Enregistrez la réception, vérifiez l’identification et les quantités, et recherchez les dommages de transport visibles. Préservez le lien entre les matières reçues, leur lot fournisseur et leurs documents. Ne mélangez pas une livraison non vérifiée au stock libéré au point de ne plus pouvoir les distinguer.
Prévoyez une zone d’attente dédiée, une identification claire des statuts et des contrôles adaptés dans le système pour empêcher que des matières en attente de décision soient prélevées comme du stock libéré. Les articles trop volumineux pour cette zone doivent eux aussi porter un statut sans ambiguïté.
La réception confirme ce qui est arrivé. La libération par la qualité confirme ce qui peut être utilisé. Ces deux événements peuvent être très rapprochés, mais ils doivent rester distincts, même s’ils modifient tous deux un enregistrement de stock.
3. Contrôlez et enregistrez les résultats
Effectuez les vérifications prévues avec un équipement adapté et les instructions en vigueur. Lorsqu’une mesure est nécessaire, utilisez des instruments dont l’aptitude à l’emploi et le statut d’étalonnage répondent aux exigences de votre processus qualité.
Consignez suffisamment d’éléments pour pouvoir justifier la décision ultérieurement : ce qui a été contrôlé, l’exigence applicable, le résultat, l’identification des matières, la personne ayant effectué le contrôle et la date. Pour un contrôle dimensionnel, une valeur mesurée associée à sa tolérance est plus utile qu’une simple coche sans explication.
Si un justificatif exigé manque, indiquez-le explicitement. Un rapport manquant et une non-conformité constatée par mesure sont deux problèmes différents, même si tous deux empêchent la libération dans l’immédiat. Cette distinction aide les achats à obtenir du fournisseur la réponse adaptée.
4. Décidez du traitement du lot
La personne habilitée détermine si les matières remplissent les conditions de libération. Les matières acceptées reçoivent un statut de libération clair. Celles qui attendent des justificatifs complémentaires restent bloquées, avec un responsable désigné et une prochaine action définie.
En cas de non-conformité, délimitez le périmètre concerné, consignez l’écart et empêchez toute utilisation involontaire. Selon la décision de traitement approuvée, la suite peut être un retour au fournisseur, un remplacement, un tri, une retouche ou un rejet. Toute utilisation sous dérogation nécessite l’approbation prévue par le processus applicable ; une échéance de production ne tient pas lieu d’approbation.
Soyez précis en cas de libération partielle. Si une partie identifiée séparément peut légitimement être acceptée, consignez exactement la quantité et les identifiants des matières libérées, ainsi que ce qui reste bloqué. Une note ambiguë au niveau de la livraison ne doit pas devenir une autorisation d’utiliser tous les contenants.
5. Actualisez les disponibilités et le planning de production
Communiquez rapidement la quantité libérée. Si des matières restent bloquées, transmettez à la planification la date de disponibilité prévisionnelle la mieux étayée, le problème encore à résoudre et le nom du responsable de la prochaine mise à jour. Une réponse promise par le fournisseur pour demain n’équivaut pas à une libération confirmée pour demain.
Mettez à jour les données de planification aussi bien que le dossier qualité. Sinon, le magasin peut indiquer à juste titre que les matières sont bloquées alors que le planning continue de les consommer. L’information à transmettre est concrète : une quantité utilisable et une échéance crédible, rattachées aux commandes qui en ont besoin.
Examinez ensuite les conséquences pour la production. Quelles opérations peuvent se poursuivre ? Lesquelles nécessitent un lot de remplacement ? Peut-on affecter la capacité disponible à d’autres travaux le temps de résoudre le problème ? C’est ainsi que le contrôle cesse d’être une tâche isolée à la réception et contribue au respect des engagements de livraison.
Faut-il contrôler chaque article ou procéder par échantillonnage ?
Il n’existe pas de pourcentage de contrôle unique adapté à toutes les matières reçues. Le choix dépend des exigences, des conséquences de l’acceptation d’un défaut, de la méthode de contrôle et de la situation du fournisseur. Le recours à des essais destructifs modifie également ce qui est réalisable.
Le contrôle par échantillonnage pour acceptation s’appuie sur les résultats d’un échantillon prélevé au hasard pour décider du sort d’un lot défini. Il ne démontre pas que chaque pièce est conforme. La taille de l’échantillon et les règles de décision doivent être fixées à l’avance dans le plan de contrôle : il ne suffit pas de prendre quelques pièces sur le dessus d’une boîte.
Si le résultat impose un rejet, suivez la procédure définie pour le traitement du lot. Retirer les pièces défectueuses trouvées dans l’échantillon ne rend pas automatiquement acceptable le reste du lot non contrôlé. Un contrôle complémentaire ou un tri peut faire partie des mesures autorisées, mais relève d’une décision distincte.
Pour les fondements statistiques, le guide du NIST sur le contrôle des lots par échantillonnage pour acceptation explique la différence entre l’évaluation d’un lot et la maîtrise du processus du fournisseur. Appliquez le plan d’échantillonnage requis pour votre application, plutôt que de prendre un exemple général pour une norme d’acceptation.
Transmettre la décision de libération : les points à vérifier
Avant de clôturer un contrôle à réception, assurez-vous que la personne qui prend le relais peut répondre à ces questions sans avoir à passer un nouvel appel :
- De quelle matière ou de quel composant s’agit-il ? Fournisseur, article et indice de révision, avec les références de réception et de lot correspondantes.
- Quelle décision a été prise ? Lot libéré, toujours bloqué ou rejeté, avec les éléments justificatifs du contrôle et la décision prise par une personne habilitée.
- Quelle quantité peut être utilisée ? La quantité exacte libérée et son unité de mesure, distinctes des quantités bloquées ou rejetées.
- Quels points restent en suspens ? Justificatifs manquants, essais complémentaires, réponse du fournisseur ou travaux correctifs approuvés, avec un responsable et une échéance pour la prochaine mise à jour.
- Quelles informations la production a-t-elle reçues ? La disponibilité actualisée des quantités utilisables, ainsi que les opérations ou engagements concernés à réexaminer.
Passez régulièrement en revue les lots dont le blocage se prolonge. Sans responsable désigné pour en assurer le suivi, un lot bloqué peut finir par être considéré comme disponible dans le planning, surtout si les marchandises sont sur place depuis plusieurs jours. Les défauts récurrents et les problèmes documentaires doivent aussi être remontés aux responsables du suivi des fournisseurs, pour ne pas redécouvrir le même problème à chaque livraison.
De la libération des matières à un planning réaliste avec SkyPlanner
Imaginez une livraison de 1 000 composants répartis en deux sous-lots identifiés séparément. Les contrôles requis sont terminés pour un sous-lot de 600 composants, qui est libéré. Les 400 autres restent bloqués, car des justificatifs requis sont manquants.
Deux ordres de fabrication nécessitent respectivement 400 et 350 composants. Les 600 composants libérés ne suffisent pas à couvrir les deux ordres. Si le premier est prioritaire, il en reste 200 pour le second, ce qui ne couvre pas la totalité de son besoin. Considérer toute la livraison comme utilisable masquerait le manque ; la libération des 600 composants ne rend pas pour autant les 400 restants disponibles.
Même une fois les composants affectés, les deux ordres peuvent nécessiter le même poste d’assemblage, puis des capacités d’essai. Déplacer une opération modifie les créneaux disponibles pour les autres travaux. Une liste de réceptions peut indiquer correctement le statut des matières sans montrer comment toutes ces opérations peuvent désormais s’enchaîner.
SkyPlanner APS intègre la disponibilité des matières et les capacités de production dans un même calcul d’ordonnancement. Lorsque la prise en compte des matières est activée, son moteur d’IA, Arcturus, utilise les quantités de matières tenues à jour, ainsi que les postes de travail, les horaires des équipes, les dépendances entre étapes de fabrication et vos priorités d’ordonnancement. Le diagramme de Gantt affiche la séquence de travail et les dates de fin qui en résultent. Vous passez moins de temps à rapprocher une liste de matières des files d’attente propres à chaque machine, et davantage à décider comment préserver les livraisons importantes.
SkyPlanner s’intègre à tout ERP ou MES grâce à son API REST ouverte. Les quantités en stock peuvent être tenues à jour par l’intégration ou gérées au moyen de mouvements de stock dans le module de gestion d’entrepôt de SkyPlanner. Lors de la mise en œuvre, convenez de la manière dont la décision qualité sera traduite en disponibilités utilisables dans les données de planification, y compris pour les libérations partielles et les prévisions révisées concernant les matières bloquées.
Cette transmission est essentielle, car confirmer l’arrivée d’une livraison ne vaut pas approbation qualité. Dans SkyPlanner, la date de livraison d’une commande fournisseur représente la disponibilité prévue, et le passage au statut Livré met le stock à jour. Veillez à ce que le flux de données convenu reflète ce que la production peut réellement utiliser ; le contrôle et la décision de libération relèvent de votre processus qualité.
Vous pouvez aussi passer par votre propre assistant IA, comme Claude, ChatGPT ou Microsoft Copilot. La connexion MCP de SkyPlanner permet à un assistant autorisé d’accéder aux données, aux connaissances produit et aux fonctions de SkyPlanner : vous pouvez ainsi expliquer la tâche de planification plutôt que de la reconstituer d’un écran à l’autre. Demandez-lui, par exemple, quels ordres dépendent d’un composant bloqué, puis faites-vous aider pour utiliser les fonctions de SkyPlanner afin de mettre le planning à jour, dans les limites de vos droits d’accès. Arcturus effectue le calcul d’ordonnancement ; vous fixez les priorités. L’assistant ne se substitue pas à la décision de libération des matières prise par une personne habilitée.
Pourquoi passer à un planning partagé
Chez UTU, fabricant d’équipements électriques, la planification de la production reposait auparavant sur des feuilles de calcul propres à chaque service. Les modifications de la séquence de production dans l’ERP ne parvenaient pas toujours à l’atelier. SkyPlanner a réuni les lignes et les services de l’usine dans un même système de planification, intégré à son ERP. Selon UTU, la liste ordonnée des opérations à réaliser parvient aux monteurs en quelques secondes après sa mise à jour.
Le témoignage d’UTU sur SkyPlanner illustre l’intérêt de ne plus tenir à jour des plannings séparés. Ce principe est tout aussi utile à l’équipe chargée des matières réceptionnées : dès que leur disponibilité change, la séquence de production doit en tenir compte là où le travail est effectivement attribué.
Voyez l’effet d’un blocage de matières sur vos propres ordres de fabrication
Un processus rigoureux de contrôle à réception permet de prendre une décision fiable. SkyPlanner rend cette décision exploitable pour l’ordonnancement : quelles opérations peuvent être lancées, où les placer et quelles sont les conséquences du planning actualisé sur les livraisons.
Réservez une démonstration de SkyPlanner en prenant pour exemple un composant que vous réceptionnez réellement, la quantité libérée ou qui devrait être utilisable, et les ordres de fabrication qui se disputent cette quantité. Appuyez-vous sur ce cas pour explorer l’effet combiné de la disponibilité des matières et des capacités finies sur le planning.
Si vous préférez d’abord explorer le logiciel, essayez SkyPlanner avec des données de démonstration ou utilisez le parcours de prise en main assisté par l’IA dans l’assistant SkyPlanner. Vous pourrez voir comment fonctionne l’ordonnancement avant de définir votre propre circuit de transmission entre le contrôle et la mise à disposition des matières.
Jussi Mäntylä
Spécialiste de la planification de production, SkyPlanner


