








Dans cet article
- ECR, ECO et ECN : quelles différences ?
- Que doit contenir un ordre de modification technique ?
- Identifiez les travaux concernés avant de choisir comment introduire la modification
- Définissez l’applicabilité sans ambiguïté
- Décidez du traitement des encours de production
- Travaux non encore démarrés
- Travaux déjà démarrés
- Produits finis en stock et produits livrés
- Appliquez la modification approuvée aux opérations de production existantes
- Mesurer l’incidence de la modification sur les livraisons avec SkyPlanner
- Interroger votre propre assistant IA sur les opérations concernées
- Mamec : évaluer plus facilement les modifications répétées de fabrication
- Confirmer la mise en œuvre avant de prendre un nouvel engagement de livraison
Accueil » Ressources » Ordre de modification technique : de l’approbation à la production
Temps de lecture estimé : 11 minutes
Le bureau d’études a approuvé la nouvelle révision. Les achats disposent de la spécification actualisée du composant. Pourtant, un ancien plan est toujours joint à un ordre de fabrication en cours, et un autre lot a déjà passé l’opération à modifier. Que doit faire la production, concrètement ?
Un ordre de modification technique (ECO) est un dossier soumis à un processus de maîtrise documentaire qui sert à définir, examiner, autoriser et mettre en œuvre une modification d’un produit ou de ses données de fabrication. Il précise ce qui change, les articles et documents concernés, les personnes chargées de l’approbation et les modalités d’introduction de la modification. Une fois approuvé, il fournit à l’entreprise une base convenue pour la mise en œuvre.
L’approbation ne vaut pas mise en œuvre. La bonne modification doit être appliquée aux bonnes pièces, et les travaux correspondants doivent pouvoir être réalisés avec les moyens de l’usine. SkyPlanner APS intervient sur l’ordonnancement : une fois les modifications approuvées appliquées aux opérations de production concernées, il calcule leur place parmi les autres ordres et rend visibles les conséquences sur les dates de fin.
ECR, ECO et ECN : quelles différences ?
Il est utile de distinguer trois étapes : demander une modification, définir et autoriser sa mise en œuvre, puis annoncer sa diffusion :
- Demande de modification technique (ECR) : présente une proposition de modification et son motif pour que l’équipe puisse décider s’il convient d’y donner suite.
- Ordre de modification technique (ECO) : définit la modification, rassemble les informations concernées et les décisions de mise en œuvre, puis suit les étapes d’examen et d’approbation requises.
- Avis de modification technique (ECN) : communique la modification approuvée et les informations nécessaires à son application.
Les appellations et les étapes des processus varient. Certains industriels emploient ECO et ECN dans un autre sens ou en regroupent les fonctions. Suivez le processus formalisé de votre entreprise : le sigle seul ne suffit pas à déterminer si les travaux sont autorisés.
Un ECO peut porter sur une correction de conception, un composant de remplacement, une amélioration de fabrication ou une exigence client. L’étendue de l’examen doit être proportionnée aux conséquences. Déplacer un trou et clarifier une note sur un plan ne demandent pas nécessairement le même effort de mise en œuvre.
Que doit contenir un ordre de modification technique ?
Le dossier doit être assez détaillé pour que chaque équipe responsable puisse agir sans avoir à interpréter elle-même la modification. Incluez les éléments suivants :
- Un identifiant unique de la modification, son motif, son responsable et son statut actuel.
- Les références des pièces, les ensembles et les documents concernés, ainsi que leurs révisions actuelles et proposées.
- Une description claire des différences, portant, selon le cas, sur les plans, les nomenclatures, les gammes de fabrication, les instructions et les exigences de contrôle.
- Les conséquences sur les matières et composants achetés, les stocks, les travaux de production en cours et les produits terminés.
- La règle d’applicabilité : le point précis à partir duquel la nouvelle exigence s’applique.
- La décision sur le traitement des matières et des travaux existants, y compris les dérogations et l’autorité qui les approuve.
- Les approbations requises, les responsabilités de mise en œuvre, les échéances et les preuves de réalisation.
La gestion des données produit aide à maîtriser la définition du produit et ses révisions. L’ECO relie cette définition à une modification précise. La production doit aussi savoir quels ordres et quelles opérations doivent désormais être modifiés.
Identifiez les travaux concernés avant de choisir comment introduire la modification
Partez de l’article modifié et recherchez tous ses cas d’emploi. Un composant peut entrer dans plusieurs ensembles, variantes ou commandes clients. La révision d’un plan peut concerner l’outillage, les instructions de contrôle et les encours d’un fournisseur, mais aussi les pièces en attente d’usinage dans votre propre atelier.
Établissez le périmètre concerné à partir des enregistrements réels, et pas seulement de la dernière structure produit. Vérifiez les commandes fournisseurs en cours, les matières déjà réceptionnées ou sorties du stock, les ordres de production et leur avancement, ainsi que les stocks de produits finis. Vérifiez aussi les unités livrées si la modification exige une intervention sur le terrain ou une action auprès du client. Consignez également ce qui n’est pas concerné : vous éviterez ainsi qu’une modification ciblée ne perturbe inutilement toute l’usine.
Pour chaque ordre de production concerné, relevez la révision applicable, la quantité et l’opération en cours. Établissez ce qui a réellement été réalisé dans l’atelier. Un ordre « en cours » peut correspondre à des travaux non encore démarrés, à un ensemble dont les composants sont déjà montés ou à un produit presque terminé qui attend le contrôle. Ces situations appellent des décisions différentes.
Définissez l’applicabilité sans ambiguïté
L’applicabilité désigne la limite qui détermine quels produits ou travaux doivent intégrer la modification. Cette limite peut être définie par une date, un numéro de série, un lot, un ordre de production ou un autre identifiant maîtrisé. Choisissez une limite que vos équipes et vos systèmes peuvent appliquer de façon cohérente.
« Utiliser la nouvelle révision à partir de lundi » laisse des questions importantes sans réponse. S’agit-il des ordres créés le lundi, des opérations qui démarrent le lundi ou des produits livrés après le lundi ? Que faire d’un lot dont la fabrication chevauche cette limite ?
Énoncez explicitement la règle retenue, dressez la liste des travaux en cours concernés et consignez les dérogations autorisées. Si la modification doit aussi s’appliquer à des travaux déjà démarrés, fixer une date d’application future ne dispense pas de les identifier et de les maîtriser dès maintenant.
Vérifiez que la limite choisie est réalisable avant de vous y engager. Le nouveau composant peut arriver après la date prévue d’introduction de la modification, ou le contrôle supplémentaire peut nécessiter une ressource déjà réservée pour une autre livraison. Le bureau d’études, la qualité, les achats et la production doivent résoudre ce conflit ensemble. Une difficulté de livraison n’autorise pas l’utilisation d’une ancienne révision non approuvée ; inversement, l’approbation d’une révision ne crée pas la capacité nécessaire pour la fabriquer.
Décidez du traitement des encours de production
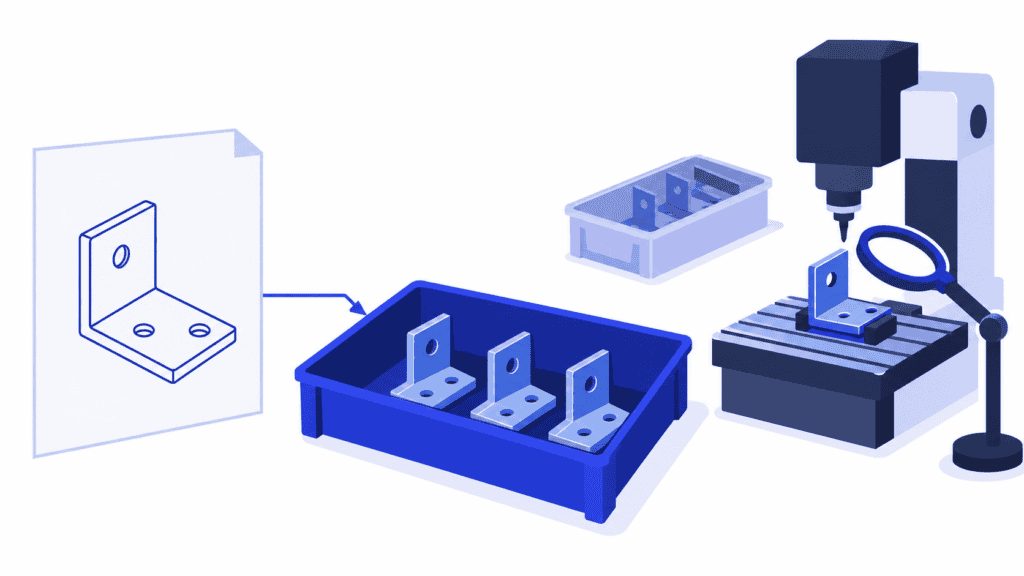
Imaginons une modification approuvée de la disposition des trous d’une équerre, avec un contrôle supplémentaire à effectuer avant l’assemblage. Certains ordres de fabrication n’ont pas encore démarré. D’autres équerres ont déjà été usinées, et des ensembles terminés attendent leur expédition.
La mise à jour de la fiche article de l’équerre ne détermine pas le sort de ces pièces physiques. Définissez explicitement le traitement de chaque groupe concerné : quelles suites sont autorisées, et par qui.
Travaux non encore démarrés
Appliquez la révision approuvée aux ordres concernés avant leur lancement. Vérifiez les besoins en matières et composants, la séquence des opérations, les temps de préparation et d’exécution, l’outillage, les instructions et les contrôles à réaliser. Retirez les instructions périmées des postes où elles sont utilisées.
Ne supposez pas qu’un ordre existant reprend automatiquement les modifications ultérieures des données de référence. Vérifiez les données de fabrication propres à l’ordre ainsi que les opérations utilisées par le système d’ordonnancement. Une fiche produit révisée peut coexister avec une gamme inchangée dans l’ordre.
Travaux déjà démarrés
Établissez l’état réel des pièces avant de modifier le planning des travaux restants. Dans l’exemple de l’équerre, le bureau d’études et la qualité doivent décider si les pièces déjà usinées peuvent être retouchées, doivent être remplacées ou peuvent poursuivre le processus sous couvert d’une dérogation explicitement autorisée. Le planificateur ordonnance ensuite les travaux correspondant à cette décision approuvée.
Si la poursuite de la production risque de donner des pièces inutilisables ou non acceptables, appliquez la procédure de blocage convenue en attendant la décision. Identifiez les quantités et les opérations bloquées pour éviter qu’une relève d’équipe ne les relance par inadvertance.
Conservez la trace du travail réalisé et de l’avancement réel. Si une reprise est nécessaire, définissez les opérations supplémentaires et les éventuels nouveaux contrôles, plutôt que de modifier les enregistrements comme si l’opération initiale n’avait jamais eu lieu. Vérifiez la cohérence des quantités lorsqu’une partie du lot suit une gamme différente.
Produits finis en stock et produits livrés
Déterminez séparément si les produits terminés restent acceptables, s’ils doivent être contrôlés ou modifiés, ou si leur expédition doit être bloquée. Un ECO destiné aux fabrications futures n’impose pas automatiquement de modifier toutes les unités antérieures, mais n’exempte pas non plus automatiquement les produits finis en stock.
Appuyez-vous sur les exigences techniques, qualité, client et de sécurité applicables à la modification. Rattachez à cette décision toute mise à niveau, intervention sur les produits en service ou démarche d’approbation client. Le statut clôturé de l’ordre de production ne permet pas, à lui seul, de déduire le périmètre de cette décision.
Appliquez la modification approuvée aux opérations de production existantes
Une fois le périmètre concerné et les traitements à appliquer convenus, organisez leur mise en œuvre de manière maîtrisée. Désignez les responsables de la mise à jour des informations produit, des besoins d’achat, des données propres à chaque ordre, des opérations de production et des instructions d’atelier. Confiez le pilotage de l’ensemble à un responsable unique, capable d’assurer la cohérence entre les interventions.
Pour la modification de l’équerre, joindre un nouveau plan ne suffit pas. Les opérations de production concernées doivent être mises à jour pour refléter les travaux de fabrication modifiés, les éventuelles reprises approuvées, le contrôle supplémentaire et les liens de dépendance appropriés avant l’assemblage. La disponibilité des matières et la date de début au plus tôt autorisée doivent tenir compte de la décision de passage à la nouvelle révision.
Avant de vous fier à une mise à jour généralisée, vérifiez de bout en bout un ordre représentatif parmi ceux qui sont concernés. Fait-il référence à la révision prévue ? Les opérations restantes sont-elles correctes ? L’atelier a-t-il accès aux bonnes instructions ? Le système d’ordonnancement a-t-il reçu les opérations que l’atelier doit réellement exécuter ? Contrôlez ensuite la cohérence de toute la liste des ordres concernés, y compris les exceptions et les échecs de mise à jour.
Cette vérification est particulièrement importante lorsque les informations transitent entre plusieurs systèmes. Une modification réussie dans le système du bureau d’études ou de saisie des commandes ne prouve pas qu’une opération déjà planifiée a été mise à jour. Définissez le système de référence pour chaque champ, la manière d’identifier les opérations existantes et la méthode de vérification des mises à jour. En conception à la commande, la même rigueur s’impose lorsque les études propres à un client évoluent après un lancement partiel en production.
C’est seulement à ce stade que le recalcul du planning prend son sens. Sinon, une date de fin apparemment crédible peut encore correspondre à l’ancienne gamme.
Mesurer l’incidence de la modification sur les livraisons avec SkyPlanner
Un contrôle supplémentaire doit trouver une place réelle dans la file d’attente. Une reprise peut mobiliser le même centre d’usinage que la production courante. Un changement de composant peut modifier la date à laquelle l’assemblage peut commencer. Décaler uniquement l’ordre concerné peut simplement reporter le problème sur la livraison d’un autre client.
SkyPlanner réunit les postes de travail, les équipes, les opérateurs, les priorités et les matières dans un même planning de production. Son IA d’ordonnancement, Arcturus, planifie les opérations définies en tenant compte des capacités paramétrées, des ressources admissibles et des liens de dépendance. Le diagramme de Gantt indique sur quelles ressources ces opérations sont exécutées et quand leur achèvement est prévu.
Une fois la modification de l’équerre répercutée dans les bonnes opérations de production, vous pouvez visualiser les travaux d’usinage, de contrôle et d’assemblage correspondants aux côtés des autres ordres qui utilisent les mêmes ressources. Vous passez moins de temps à reconstruire des files d’attente séparées et à mettre les dates de livraison en cohérence manuellement. Ce planning partagé vous donne une base plus claire pour décider d’ajuster les priorités, de mobiliser de la capacité disponible supplémentaire ou de discuter d’un nouvel engagement.
Lorsque l’ordonnancement tenant compte des matières est activé, Arcturus prend également en compte leur disponibilité. Maintenez à jour les informations sur les composants approuvés et leur disponibilité : une quantité en stock ne suffit pas à établir qu’un composant est à la bonne révision ou que son utilisation est autorisée.
SkyPlanner s’intègre à tout ERP ou MES grâce à son API REST ouverte. Les opérations de production existantes peuvent être mises à jour avec de nouvelles informations, notamment les durées, les instructions et les liens vers les plans. L’intégration doit cibler les opérations de production elles-mêmes : dans le processus d’export de SkyPlanner entre la saisie des commandes et l’ordonnancement, modifier l’enregistrement de saisie après l’export ne met pas à jour les opérations du côté de l’ordonnancement.
Cette distinction préserve la pertinence du calcul. Gérez l’approbation technique et les règles d’applicabilité de la révision dans le processus de modification convenu, répercutez leurs conséquences sur les bonnes opérations de production et laissez SkyPlanner calculer l’ordonnancement. Vous fixez les priorités et les décisions de planification à verrouiller ; Arcturus les respecte.
Interroger votre propre assistant IA sur les opérations concernées
Votre propre assistant IA, par exemple Claude, ChatGPT ou Microsoft Copilot, vous permet de travailler avec SkyPlanner en dialoguant avec lui grâce à une connexion MCP. MCP relie l’assistant aux données et aux fonctions de SkyPlanner. L’assistant peut s’appuyer sur sa connaissance du produit et sur les informations de production auxquelles il est autorisé à accéder.
Pour cette tâche, vous pouvez commencer par demander : « Affiche les opérations restantes et les dates de fin prévues pour ces ordres de fabrication concernés. » L’échange porte ainsi sur les opérations réelles, sans que vous ayez à collecter des dates dans plusieurs files d’attente. Les fonctions de SkyPlanner peuvent également servir à effectuer les modifications autorisées ; l’ECO approuvé et la liste des ordres concernés restent la référence pour déterminer ce qui doit changer.
Mamec : évaluer plus facilement les modifications répétées de fabrication
Mamec fabrique des équipements de mélange industriels et des produits de haute technologie en sous-traitance. Avant SkyPlanner, les interdépendances entre des milliers d’ordres de fabrication étaient difficiles à gérer manuellement, et les dates de livraison figurant sur les ordres papier dictaient les priorités de l’atelier. Il était difficile d’avoir une vue d’ensemble de la charge.
Mamec a intégré SkyPlanner à Oscar ERP et en fait sa plateforme de référence pour la planification de la production. Dans son témoignage, l’entreprise fait état d’un allègement du travail de planification et d’une gestion plus simple des modifications dans un contexte exigeant de développement produit piloté par les demandes clients. Lorsque les séquences de fabrication changent à répétition, leurs effets peuvent être évalués plus facilement et les clients peuvent être informés des engagements possibles.
Le témoignage de Mamec sur SkyPlanner illustre l’intérêt d’un planning de production partagé lorsque les opérations de fabrication évoluent. Ce qui compte ici, c’est cette visibilité et la réduction du travail de replanification, et non l’idée que l’approbation d’un ECO équivaut à une mise à jour achevée de la production.
Confirmer la mise en œuvre avant de prendre un nouvel engagement de livraison
Vérifiez la mise en œuvre sur l’ensemble du périmètre concerné. Confirmez que les ordres et les unités physiques visés ont bien suivi la révision approuvée ou une dérogation documentée, que les contrôles requis ont été réalisés, que les instructions remplacées ont été gérées de manière maîtrisée et que chaque action restante a un responsable. Consignez les preuves exigées par votre processus de modification : une approbation et un Gantt recalculé ne prouvent pas, à eux seuls, que la modification a été physiquement mise en œuvre.
La décision d’ordonnancement doit désormais s’appuyer sur le travail qui reste réellement à effectuer. Si la gamme révisée modifie une date de livraison, communiquez le nouvel engagement et les éléments qui le justifient, plutôt que de laisser le service commercial, la production et le client conserver chacun une date différente.
Choisissez SkyPlanner si les modifications approuvées obligent régulièrement votre équipe à reconstruire les files d’attente de production et à revoir les engagements de livraison. Les opérations modifiées trouvent leur place dans le même plan de charge que tout ce que vous vous êtes engagés à fabriquer.
Réservez une démonstration de SkyPlanner en apportant un exemple de modification approuvée, les ordres ouverts concernés, leur état d’avancement actuel et la règle d’applicabilité prévue. Nous pourrons partir de ce cas concret pour examiner l’incidence des opérations mises à jour sur les capacités et les dates de fin. Vous préférez d’abord explorer l’ordonnancement ? Essayez SkyPlanner avec des données de démonstration ou utilisez le parcours de prise en main assisté par IA dans SkyPlanner Assistant.
Jussi Mäntylä
Spécialiste de la planification de production, SkyPlanner


