








本文内容
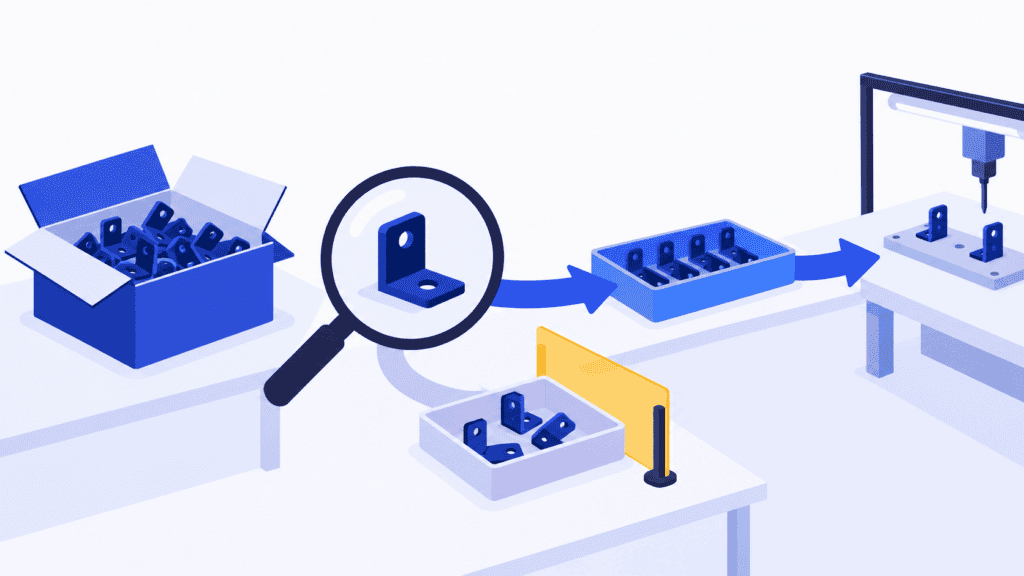
来料检验是指在外购材料、零件或组件获准使用前,核实其是否符合规定要求。来料检验也称进货检验,将供应商交付的物料与工厂能够放心投入生产的物料衔接起来。
在繁忙的收货现场,分清到货与可用尤为重要。一批货可能已经到厂、清点并录入库存,却仍在等待尺寸检验或必需的证书。如果生产部门把已收货的物料视为可用物料,接下来的机台任务队列就可能建立在错误的前提上。
因此,有效的来料检验流程必须以明确的结论收尾:哪些物料已放行、可用数量是多少、哪些仍暂缓放行。将这一结论纳入生产计划,就能在缺料导致当班停工或交付延误之前采取应对措施。SkyPlanner APS 可根据更新后的物料情况,统筹争用这些物料的订单及相关资源,帮助生成可执行的排程。
来料检验应检查哪些内容?
应从具体物料的要求出发,而不是对所有来料套用同一份通用检查表。外购机加工件、电子元件和温敏原材料,需要的验证依据各不相同。
每次收货时,应确定适用的检查项目:
- 物料标识:核对供应商、料号、版本和材料牌号是否正确,并在有要求时核查批号、炉号或序列号标识。
- 数量:对照采购订单和送货单据,核对交付数量及计量单位。
- 物料状况:检查是否有损伤、污染,包装是否完好,以及是否满足规定的运输或储存条件。
- 文件:核查所需的证书、检测报告或其他证明资料,并确认其与实收物料对应。
- 产品特性:检查检验计划规定的尺寸、外观、成分、功能或其他性能。
证书只有在对应正确的物料、并提供规定要求所需的证明时才有用。料号一致不能弥补版本错误,包装箱完好也不能证明关键尺寸在公差范围内。
应注意区分来料检验与首件检验的适用范围。来料检验针对收到的交付批次;首件检验则依据适用要求验证首次生产的产品,并形成相应的证明资料。首件获批本身并不意味着后续每批交货都可直接接收。
一套切实可行的来料检验流程
以下流程为收货、质量、采购和生产部门提供了从到货到使用的统一工作路径。请结合本厂实际,将各项责任落实到明确的岗位;在小型工厂,同一人可以兼任多个岗位。
1. 到货前明确各项要求
确保执行人员能够获取现行图纸或规格、采购要求和检验作业指导书。明确必检项目、接收准则、适用的抽样方法,以及有权批准放行的人员。
还应确定哪些证明资料必须随货提供。机台已经预留后才追索缺失的材质证明,会造成原本可以避免的延误。采购部门可以在发货前向供应商明确这一要求。
应根据不合格可能造成的后果、适用要求和供应商表现,确定检验力度。不能仅因急需这批物料就削减规定的检查。如果需要委外检测,应将检测所需时间计入预计可用时间,而不是默认收货当天就能投入生产。
2. 收货、标识并管控物料
记录收货情况,核对物料身份和数量,检查有无明显的运输损伤。保持实物、供应商批次及随附文件之间的对应关系。不要将尚未验证的来料混入已放行库存,导致两者无法区分。
通过指定待处理区、清晰的状态标识及适当的系统管控,防止尚待判定的物料被当作已放行库存领用。无法放入待处理区的大件物料,也必须有明确无误的状态标识。
收货确认的是哪些物料已到达,质量放行确认的是哪些物料可以使用。这两项工作可能在很短的时间内先后完成,但不能因为都影响库存记录,就混为一谈。
3. 执行检验并记录结果
使用合适的设备,按现行作业指导书完成规定的检查。需要测量时,所用量具的适用性和校准状态应符合本厂质量流程的要求。
记录足够的证据,以便日后追溯判定依据:检验了什么、依据哪项要求、结果如何、物料标识是什么,以及由谁在何时完成检验。对于尺寸检查,将实测结果与对应公差一起记录,比一个没有说明的勾选更有用。
如果缺少必需的证明资料,应明确记录。报告缺失与实测不合格是不同的问题,即便两者都会暂时阻止放行。区分清楚,有助于采购部门要求供应商作出相应处理。
4. 确定该批物料的处置方式
由授权人员判定物料是否满足放行要求。验收合格的物料应明确标为已放行;仍需补充证明资料的物料则继续暂缓放行,并明确责任人和下一步措施。
发现不合格时,应确定受影响的范围、记录不符合项,并防止物料被误用。根据获批的处置方案,下一步可能是退回供应商、更换、分选、返工或拒收。任何让步使用都必须取得适用流程要求的批准,生产期限紧迫不能代替这一批准。
部分放行必须界定清楚。如果其中一部分物料有独立标识,且符合接收条件,就应准确记录已放行物料的数量和标识,以及仍暂缓放行的部分。不能把针对整批交货的一条含糊备注,当作所有包装内物料都可使用的许可。
5. 更新物料可用情况和生产计划
及时传达已放行数量。如果仍有物料暂缓放行,应向计划部门提供最有依据的预计可用时间、尚未解决的问题,以及负责提供下一次更新的人员。供应商承诺明天回复,不等于确认明天可以放行。
更新质量记录的同时,也要更新计划数据。否则,仓库可能正确标注了暂缓放行状态,排程却仍在使用这些物料。实际交接的关键信息是可用数量加上可靠的可用时间,并将这些信息与需要该物料的订单关联起来。
随后评估对生产的影响:哪些生产任务可以继续?哪些需要替代批次?在问题解决之前,能否安排其他任务利用现有产能?做到这一步,检验才不再是孤立的收货环节,而是开始为履行交付承诺提供保障。
应该全检还是抽检?
没有一种检验比例适用于所有来料。如何选择,取决于相关要求、接收不良品的后果、检验方法及供应商情况。如果涉及破坏性试验,可行的检验方式也会随之改变。
验收抽样根据随机抽取样本的检验结果,对一个明确界定的批次作出接收与否的判定。它并不能证明每一件产品都合格。抽样方案必须事先确定样本量和判定规则,而不是图方便,从箱子最上面随手拿几件。
如果检验结果判定应拒收,就应按既定的批次处置流程处理。剔除样本中发现的不良品,并不意味着未经检验的其余物料就自动符合接收条件。进一步检验或分选可以是获准采取的措施,但需要另行决定。
如需了解统计学背景,可参阅NIST 批次验收抽样指南,其中说明了批次判定与供应商过程控制之间的区别。应采用具体应用要求的抽样方案,而不是把通用示例当作接收标准。
放行交接:简明检查清单
在结束来料检验前,应确保接手人员无需再打电话询问,就能回答以下问题:
- 涉及哪些物料?明确供应商、物料及版本,并附上相关收货记录和批次信息。
- 处置结论是什么?已放行、继续暂扣还是拒收,并附上检验依据和经授权作出的处置决定。
- 有多少可以使用?列明已放行的准确数量及计量单位,与暂扣或拒收的数量分开记录。
- 还有哪些待解决事项?列明缺失的证明材料、需要追加的检测、待收取的供应商回复或已批准的纠正作业,并明确负责人和下次更新时间。
- 生产部门现在掌握了哪些信息?更新后的物料可用情况,以及受影响、需要重新评估的生产任务或交付承诺。
定期复核暂扣时间较长的物料。如果没有明确的负责人,暂扣物料可能不知不觉就被计划人员当作可用物料,尤其是货物已经在厂内存放多日时。反复出现的缺陷和单证问题也应反馈到供应商管理中,避免每次到货都重复发现同样的问题。
用 SkyPlanner 将物料放行结果转化为切实可行的排程
假设到货的 1,000 个零部件分为两个分别标识的子批次。其中一个子批次共 600 个,已完成规定检查并获准放行。另一个子批次的 400 个零部件因缺少必要的证明材料,仍处于暂扣状态。
两张生产订单分别需要 400 个和 350 个零部件。已放行的 600 个无法同时满足这两张订单。如果优先安排第一张订单,留给第二张订单的就只有 200 个,不足以满足其全部需求。将整批到货都计为可用物料,会掩盖这一缺口;放行其中的 600 个,并不意味着其余 400 个也可以使用。
即使物料分配问题已经解决,这两张订单仍可能需要使用同一个装配工位,以及后续相同的测试产能。调整一项生产任务,就会改变其他任务可用的排程时段。收货清单可以准确显示物料状态,却无法说明这些工序现在应如何统筹安排。
SkyPlanner APS 将物料可用情况与生产产能纳入同一次排程计算。启用考虑物料约束的排程功能后,人工智能引擎 Arcturus 会结合系统中维护的物料数量、工作中心、班次、工序依赖关系和您设定的排程优先级进行计算。甘特图时间轴会显示由此得出的作业顺序和完工日期。这样,您就能减少在物料清单与各设备作业队列之间反复核对的时间,把更多精力放在如何保障重要订单的交付上。
SkyPlanner 可通过开放的 REST API 与任何 ERP 或 MES 系统集成。物料库存数量既可通过集成保持更新,也可通过 SkyPlanner 仓库模块中的库存事务进行管理。在实施过程中,应约定如何将质量处置结论转化为计划数据中的可用物料信息,包括部分放行,以及暂扣物料预计可用情况的变化。
这一信息交接十分重要,因为确认到货并不等于质量批准。在 SkyPlanner 中,采购订单的交货日期表示预计可用日期,将其标记为“已交付”会更新库存。请确保约定的数据流反映的是生产实际获准使用的物料;检验与放行决定仍由您的质量流程负责。
您也可以通过自己的人工智能助手操作,例如 Claude、ChatGPT 或 Microsoft Copilot。SkyPlanner 的 MCP 连接可让经授权的助手访问 SkyPlanner 的数据、产品知识和功能。您只需说明计划任务,无须在多个界面之间来回切换、拼凑信息。例如,先询问哪些订单依赖某个暂扣的零部件,再让助手在您的权限范围内协助调用 SkyPlanner 功能来更新计划。Arcturus 负责排程计算,优先级由您设定。助手不会代替经授权作出的物料放行决定。
为什么值得转向统一的生产计划
电气设备制造商 UTU 过去依靠各部门各自维护的电子表格制定生产计划。ERP 中生产顺序的变更并不总能传达到车间。SkyPlanner 将工厂的各条产线和各部门纳入同一个计划系统,并与其 ERP 集成。据 UTU 反馈,更新后的作业队列只需几秒就能传达到装配人员。
UTU 对 SkyPlanner 的评价体现了从各自维护计划转向统一计划的价值。对来料管理团队而言,同样的计划原则也适用:物料可用情况一旦变化,就需要在实际分派作业的环节同步调整生产顺序。
看看物料暂扣会如何影响您的订单
完善的来料检验流程能给出可靠的处置结论。SkyPlanner 将这一结论用于排程,明确哪些任务可以开工、可以安排在哪些时段,以及更新后的计划对交付有何影响。
预约 SkyPlanner 产品演示,并准备一种实际到货的零部件、其已放行或预计可用的数量,以及需要争用这些物料的订单。以这一实际场景为例,了解物料可用情况与有限产能如何共同影响计划。
如果您想先自行探索,可以使用演示数据试用 SkyPlanner,或使用 SkyPlanner Assistant 中由人工智能辅助的入门引导。您可以先了解排程的运作方式,再梳理如何将自己的检验结果转化为物料可用信息并完成交接。
Jussi Mäntylä
生产计划专家,SkyPlanner


