








I den här artikeln
- Vad ska ingå i ankomstkontrollen?
- Så kan ankomstkontrollen gå till i praktiken
- 1. Förbered kraven innan leveransen kommer
- 2. Ta emot, identifiera och håll kontroll över materialet
- 3. Kontrollera och dokumentera resultatet
- 4. Besluta hur partiet ska hanteras
- 5. Uppdatera tillgängligheten och produktionsplanen
- Ska varje enhet kontrolleras eller räcker stickprov?
- Överlämning vid frisläppning: en kort checklista
- Från frisläppt material till ett realistiskt produktionsschema med SkyPlanner
- Därför är en gemensam plan värd omställningen
- Se hur spärrat material påverkar era egna order
Hem » Resurser » Ankomstkontroll: från inleverans till frisläppning för produktion
Beräknad lästid: 10 minuter
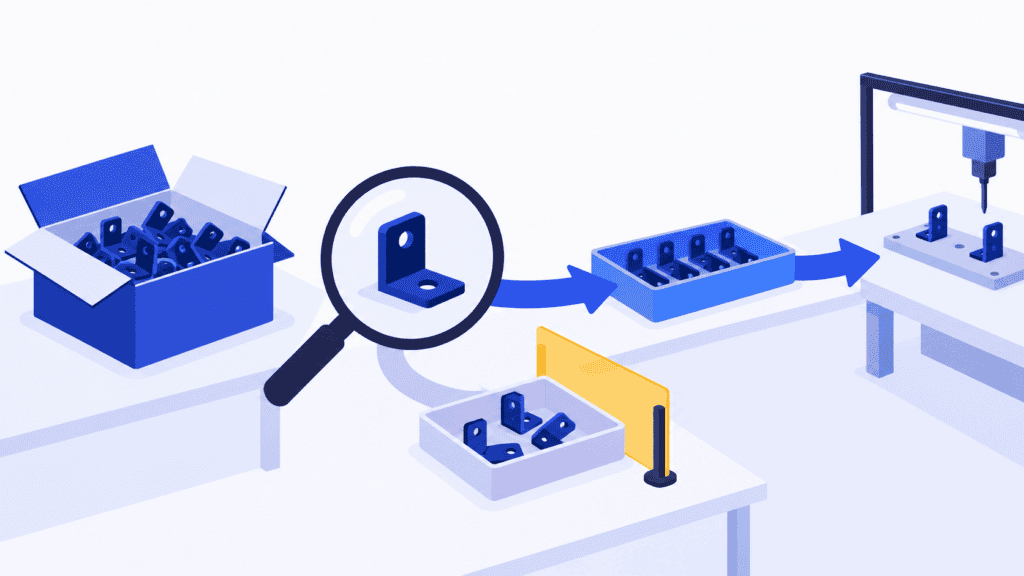
Ankomstkontroll innebär att inköpta material, detaljer eller komponenter kontrolleras mot fastställda krav innan de frisläpps för användning. Kontrollen kallas även mottagningskontroll och knyter samman det leverantören har levererat med det som fabriken tryggt kan använda i produktionen.
Den skillnaden är viktig när det är fullt upp i godsmottagningen. En leverans kan finnas på plats, vara räknad och inlagd i lagret men fortfarande invänta en måttkontroll eller ett obligatoriskt intyg. Om produktionen räknar in leveransen som tillgängligt material kan nästa maskinkö redan bygga på felaktiga förutsättningar.
En fungerande ankomstkontroll avslutas därför med ett tydligt beslut: vilket material som frisläpps, hur mycket som får användas och vad som förblir spärrat. Förs beslutet vidare till produktionsplaneringen kan ni hantera en brist innan den leder till ett skift utan arbete eller en missad leverans. SkyPlanner APS hjälper er att omsätta det uppdaterade materialläget i ett genomförbart produktionsschema som tar hänsyn till de order och resurser som konkurrerar om materialet.
Vad ska ingå i ankomstkontrollen?
Utgå från kraven på artikeln, inte från en generell checklista som används likadant för allt. En inköpt maskinbearbetad detalj, en elektronisk komponent och en temperaturkänslig råvara kräver olika kontrollunderlag.
Fastställ vilka kontroller som är relevanta för varje inleverans:
- Identitet: rätt leverantör, artikelnummer, revision och materialkvalitet samt parti-, charge- eller serienummer där det krävs.
- Kvantitet: levererad mängd och måttenheter jämförda med inköpsordern och leveransdokumenten.
- Skick: skador, föroreningar, förpackningens skick och eventuella föreskrivna transport- eller lagringsförhållanden.
- Dokument: de intyg, provningsrapporter eller andra underlag som krävs, med verifierad koppling till det material som faktiskt har tagits emot.
- Produktegenskaper: de mått, det utseende, den sammansättning, den funktion eller de andra egenskaper som anges i kontrollplanen.
Ett intyg är bara användbart om det gäller rätt material och styrker det som kraven föreskriver. Ett artikelnummer som stämmer uppväger inte en felaktig revision, och en oskadad låda visar inte att ett kritiskt mått ligger inom tolerans.
Skilj detta från förstartikelkontroll. Ankomstkontroll gäller ett mottaget leveransparti. Vid förstartikelkontroll verifieras en första tillverkad artikel mot tillämpliga krav, och tillhörande kontrollunderlag tas fram. Att förstartikeln har godkänts innebär inte i sig att alla senare leveranser är godkända.
Så kan ankomstkontrollen gå till i praktiken
Följande arbetsflöde ger godsmottagning, kvalitet, inköp och produktion ett gemensamt arbetssätt från ankomst till användning. Fördela ansvaret på tydligt angivna roller i er egen verksamhet. I en liten fabrik kan samma person ha flera roller.
1. Förbered kraven innan leveransen kommer
Se till att de som utför arbetet har tillgång till aktuell ritning eller specifikation, inköpskrav och kontrollinstruktioner. Ange vad som ska kontrolleras, vilka acceptanskriterier som gäller, eventuell metod för stickprovskontroll och vem som får godkänna frisläppning.
Bestäm också vilka underlag som måste följa med leveransen. Att begära in ett saknat materialintyg först när maskinen redan har bokats skapar en försening som hade kunnat undvikas. Inköp kan tydliggöra kravet för leverantören innan godset skickas.
Anpassa kontrollens omfattning efter konsekvenserna av fel, tillämpliga krav och leverantörens prestationer. Minska inte en föreskriven kontroll enbart för att leveransen är brådskande. Om extern provning behövs ska tiden för den räknas in när ni bedömer när materialet blir tillgängligt. Utgå inte från att det kan användas i produktionen samma dag som det tas emot.
2. Ta emot, identifiera och håll kontroll över materialet
Registrera inleveransen och kontrollera identitet, antal och synliga transportskador. Bevara kopplingen mellan det fysiska materialet, leverantörens parti och tillhörande dokument. Blanda inte en overifierad leverans med frisläppt lagermaterial så att det inte längre går att skilja dem åt.
Använd en särskild spärryta, tydlig statusmärkning och lämpliga spärrar i systemet så att material som inväntar beslut inte kan plockas som frisläppt lagermaterial. Även stora artiklar som inte ryms på spärrytan behöver en entydig status.
Godsmottagningen bekräftar vad som har kommit in. Frisläppningen efter kvalitetskontroll bekräftar vad som får användas. Händelserna kan ligga nära varandra i tid, men de ska inte blandas ihop bara för att båda påverkar en lagerpost.
3. Kontrollera och dokumentera resultatet
Utför de föreskrivna kontrollerna med lämplig utrustning och enligt aktuella instruktioner. När mätning krävs ska mätutrustningens lämplighet och kalibreringsstatus uppfylla kraven i er kvalitetsprocess.
Dokumentera tillräckligt för att beslutet ska kunna styrkas i efterhand: vad som kontrollerades, vilket krav som gällde, resultatet, materialets identitet samt vem som utförde kontrollen och när. Vid måttkontroll är ett faktiskt mätvärde kopplat till sin tolerans mer användbart än en bock utan förklaring.
Ange uttryckligen om ett underlag som krävs saknas. En saknad rapport och en uppmätt avvikelse är olika problem, även om båda tills vidare hindrar frisläppning. Genom att hålla isär dem blir det lättare för inköp att få rätt åtgärd från leverantören.
4. Besluta hur partiet ska hanteras
Den behöriga personen avgör om materialet uppfyller kraven för frisläppning. Godkänt material får en tydlig status som frisläppt. Material som inväntar ytterligare underlag förblir spärrat, med en utsedd ansvarig och en angiven nästa åtgärd.
Vid en avvikelse ska ni fastställa vad som berörs, dokumentera avvikelsen och förhindra oavsiktlig användning. Beroende på det godkända beslutet om hantering kan nästa steg vara retur till leverantören, ersättningsleverans, sortering, omarbetning eller underkännande. Användning på dispens kräver det godkännande som föreskrivs i den tillämpliga processen. En tidsfrist i produktionen ersätter inte det godkännandet.
Var noggrann vid delfrisläppning. Om en separat identifierad del kan godkännas på giltiga grunder ska det framgå exakt vilken mängd och vilket material som frisläpps och vad som förblir spärrat. Låt inte en tvetydig anteckning om leveransen bli ett tillstånd att använda innehållet i samtliga behållare.
5. Uppdatera tillgängligheten och produktionsplanen
Meddela den frisläppta mängden utan dröjsmål. Om material förblir spärrat ska planeringen få den bäst underbyggda bedömningen av när det blir tillgängligt, besked om vad som återstår att lösa och vem som ansvarar för nästa uppdatering. Ett löfte från leverantören om svar i morgon är inte samma sak som en bekräftad frisläppning i morgon.
Uppdatera planeringsunderlaget, inte bara kvalitetsdokumentationen. Annars kan materialet vara korrekt spärrat i lagersystemet samtidigt som produktionsschemat fortsätter att räkna med det. Det som behöver föras vidare är användbar mängd och en trovärdig tidpunkt för tillgänglighet, med koppling till de order som behöver materialet.
Gå sedan igenom konsekvenserna för produktionen. Vilka operationer kan fortsätta? Vilka behöver ett ersättningsparti? Kan annat arbete utnyttja den lediga kapaciteten medan problemet löses? Här blir kontrollen mer än en isolerad uppgift i godsmottagningen och börjar bidra till att hålla utlovade leveranser.
Ska varje enhet kontrolleras eller räcker stickprov?
Det finns ingen generell procentsats för hur stor del av allt inkommande material som ska kontrolleras. Valet beror på kraven, konsekvenserna av att godkänna en felaktig enhet, kontrollmetoden och situationen hos leverantören. Även förstörande provning påverkar vad som är praktiskt möjligt.
Vid acceptanskontroll med stickprov används resultaten från ett slumpmässigt urval för att fatta beslut om ett definierat parti. Det visar inte att varje enskild enhet är felfri. Planen måste ange stickprovsstorlek och beslutsregler i förväg. Det räcker inte att ta några lättåtkomliga enheter överst i en låda.
Om resultatet innebär att partiet ska underkännas ska ni följa den fastställda processen för hur partiet ska hanteras. Att ta bort de felaktiga enheter som hittades i stickprovet gör inte automatiskt resten av det okontrollerade partiet godtagbart. Ytterligare kontroll eller sortering kan ingå i en godkänd åtgärd, men det kräver ett separat beslut.
För statistisk bakgrund, se NIST:s vägledning om acceptanskontroll genom stickprov, som förklarar skillnaden mellan att bedöma ett parti och att styra leverantörens process. Använd det stickprovssystem som krävs för er tillämpning, i stället för att använda ett allmänt exempel som norm för godkännande.
Överlämning vid frisläppning: en kort checklista
Innan du avslutar en ankomstkontroll, se till att nästa person kan besvara följande frågor utan att behöva ringa och fråga:
- Vilket material gäller det? Leverantör, artikel och revision samt relevanta referenser till inleverans och parti.
- Vilket beslut har fattats? Frisläppt, fortsatt spärrat eller underkänt, med kontrollunderlag och beslut av behörig person.
- Hur mycket får användas? Exakt frisläppt kvantitet med enhet, redovisad separat från spärrad eller underkänd kvantitet.
- Vad återstår att lösa? Saknade underlag, ytterligare provning, svar från leverantören eller godkända korrigerande arbeten, med ansvarig person och tidpunkt för nästa uppdatering.
- Vilken information har produktionen nu? Uppdaterade uppgifter om tillgängligt, användbart material och vilka berörda operationer eller leveransåtaganden som behöver ses över.
Gå regelbundet igenom material som har varit spärrat länge. Om ingen ansvarar för att följa upp spärren kan materialet obemärkt börja räknas som tillgängligt i planeringen, särskilt om det har funnits på plats i flera dagar. Återkommande fel och brister i dokumentationen bör också återkopplas till leverantörsuppföljningen, så att samma problem inte behöver upptäckas på nytt vid varje leverans.
Från frisläppt material till ett realistiskt produktionsschema med SkyPlanner
Tänk dig en leverans med 1 000 komponenter i två separat identifierade delpartier. De föreskrivna kontrollerna är klara för ett delparti med 600 komponenter, som frisläpps. De övriga 400 förblir spärrade eftersom nödvändiga underlag saknas.
Två tillverkningsorder behöver 400 respektive 350 komponenter. De 600 frisläppta komponenterna räcker inte till båda. Om den första ordern prioriteras återstår 200 till den andra, vilket inte täcker hela behovet. Att räkna hela leveransen som användbar skulle dölja bristen. Att 600 komponenter frisläpps innebär inte att de återstående 400 också blir tillgängliga.
Även när materialfördelningen är löst kan båda orderna behöva samma monteringsstation och därefter provningskapacitet. Att flytta en operation påverkar utrymmet för annat arbete. En inleveranslista kan visa rätt materialstatus utan att för den skull visa hur alla operationer nu ska få plats i schemat.
SkyPlanner APS tar hänsyn till både materialtillgång och produktionskapacitet i samma schemaläggningsberäkning. När schemaläggning med materialhänsyn är aktiverad använder AI-motorn Arcturus de registrerade materialkvantiteterna tillsammans med produktionsresurser, skift, beroenden mellan processteg och era prioriteringar för schemaläggningen. Gantt-schemat visar den beräknade operationsföljden och färdigdatumen. Du lägger mindre tid på att stämma av en materiallista mot separata maskinköer och mer tid på att avgöra hur viktiga leveranser ska säkras.
SkyPlanner kan integreras med alla ERP- och MES-system via sitt öppna REST API. Materialsaldo kan hållas aktuellt genom integration eller hanteras med lagertransaktioner i SkyPlanners lagermodul. Kom under införandet överens om hur kvalitetsbeslutet ska omsättas till användbart material i planeringsunderlaget. Det gäller även när bara en del av materialet frisläpps eller när prognosen för spärrat material ändras.
Den överlämningen är viktig eftersom en bekräftad ankomst inte innebär ett kvalitetsgodkännande. I SkyPlanner anger inköpsorderns leveransdatum när materialet förväntas bli tillgängligt, och när ordern markeras som levererad uppdateras lagersaldot. Se till att det överenskomna dataflödet återspeglar vad produktionen faktiskt får använda. Kontrollen och beslutet om frisläppning hör hemma i er kvalitetsprocess.
Du kan också arbeta via din egen AI-assistent, till exempel Claude, ChatGPT eller Microsoft Copilot. SkyPlanners MCP-anslutning ger en behörig assistent tillgång till SkyPlanners data, produktkunskap och funktioner. Då kan du beskriva planeringsuppgiften i stället för att själv pussla ihop den i flera vyer. Fråga till exempel vilka order som är beroende av en spärrad komponent och låt sedan assistenten hjälpa dig att använda SkyPlanners funktioner för att uppdatera planen inom ramen för dina behörigheter. Arcturus utför schemaläggningsberäkningen, medan du bestämmer prioriteringarna. Assistenten ersätter inte den behöriga personens beslut om att frisläppa material.
Därför är en gemensam plan värd omställningen
Hos elutrustningstillverkaren UTU byggde produktionsplaneringen tidigare på separata kalkylblad för varje avdelning. Ändringar i produktionsföljden i ERP-systemet nådde inte alltid ut till produktionsgolvet. Med SkyPlanner samlades fabrikens linjer och avdelningar i ett planeringssystem som integrerades med ERP-systemet. Enligt UTU når en uppdaterad arbetskö montörerna på några sekunder.
UTU:s omdöme om SkyPlanner visar värdet av att lämna separata planer bakom sig. Samma planeringsprincip är användbar för dem som hanterar inkommande material: när tillgången ändras behöver det synas i produktionsföljden där arbetet faktiskt fördelas.
Se hur spärrat material påverkar era egna order
En välfungerande ankomstkontroll ger ett beslut som ni kan lita på. SkyPlanner gör beslutet användbart i schemaläggningen: vilket arbete som kan köras, var det får plats och vad den uppdaterade planen innebär för leveranserna.
Boka en demo av SkyPlanner och ta med ett verkligt exempel: en inkommande komponent, den kvantitet som är frisläppt eller förväntas kunna användas samt de order som konkurrerar om den. Använd situationen för att undersöka hur materialtillgång och begränsad kapacitet tillsammans påverkar planen.
Om du hellre vill utforska på egen hand först kan du prova SkyPlanner med demodata eller använda den AI-stödda introduktionen Getting Started i SkyPlanner Assistant. Då kan du se hur schemaläggningen fungerar innan ni kartlägger hur resultaten från er ankomstkontroll ska föras vidare som uppgifter om materialets tillgänglighet.
Jussi Mäntylä
Specialist på produktionsplanering, SkyPlanner


