








W tym artykule
- Co powinna obejmować kontrola wejściowa?
- Proces kontroli wejściowej w praktyce
- 1. Przygotuj wymagania przed nadejściem dostawy
- 2. Przyjmij i zidentyfikuj materiał oraz zabezpiecz go przed nieuprawnionym użyciem
- 3. Przeprowadź kontrolę i zapisz wyniki
- 4. Zdecyduj o dalszym postępowaniu z partią
- 5. Zaktualizuj dostępność materiałów i plan produkcji
- Kontrolować każdą sztukę czy stosować kontrolę wyrywkową?
- Przekazanie informacji o zwolnieniu materiału: krótka lista kontrolna
- Uwzględnij zwolnienie materiału w realistycznym harmonogramie dzięki SkyPlanner
- Dlaczego warto przejść na wspólny plan
- Sprawdź, jak blokada materiału wpływa na Twoje zlecenia
Strona główna » Zasoby » Kontrola wejściowa: od przyjęcia do zwolnienia do produkcji
Szacowany czas czytania: 10 minut
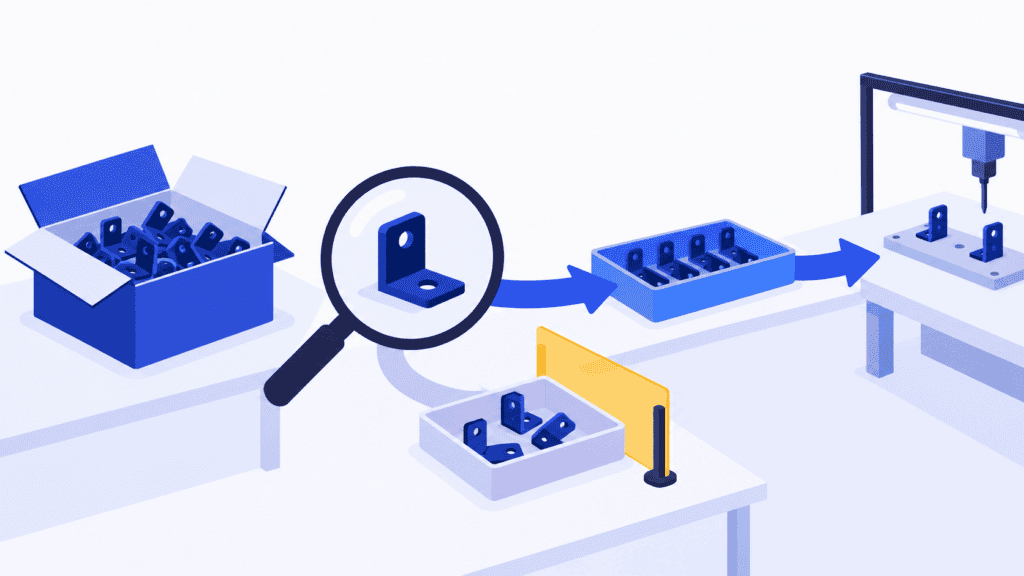
Kontrola wejściowa polega na sprawdzeniu zakupionych materiałów, części lub komponentów pod kątem określonych wymagań, zanim zostaną dopuszczone do użycia. Nazywana również kontrolą dostaw, pozwala ustalić, co z dostarczonych przez dostawcę materiałów zakład może bezpiecznie skierować do produkcji.
To rozróżnienie ma znaczenie przy intensywnej pracy w strefie przyjęć. Dostawa może już znajdować się w magazynie, być przeliczona i ujęta w ewidencji zapasów, a mimo to nadal czekać na kontrolę wymiarów lub wymagany certyfikat. Jeśli produkcja uzna taki materiał za dostępny, kolejka operacji na maszynie może już opierać się na błędnym założeniu.
Dlatego skuteczny proces kontroli wejściowej kończy się jednoznaczną decyzją: który materiał został zwolniony, jaką ilość można wykorzystać, a co pozostaje zablokowane. Uwzględnienie tej decyzji w planowaniu produkcji pozwala zareagować na niedobór, zanim doprowadzi on do przestoju na zmianie lub niedotrzymania terminu dostawy. SkyPlanner APS pomaga przełożyć aktualną dostępność materiałów na wykonalny harmonogram, uwzględniając zlecenia, które ich potrzebują, oraz zasoby niezbędne do ich realizacji.
Co powinna obejmować kontrola wejściowa?
Zacznij od wymagań dotyczących danej pozycji, a nie od uniwersalnej listy kontrolnej stosowanej jednakowo do wszystkiego. Zakupiona część obrabiana mechanicznie, komponent elektroniczny i surowiec wrażliwy na temperaturę wymagają różnych dowodów zgodności.
Dla każdej przyjmowanej dostawy określ odpowiedni zakres kontroli:
- Identyfikacja: właściwy dostawca, numer części, wersja i gatunek materiału oraz, tam gdzie jest to wymagane, oznaczenie partii, numer wytopu lub numer seryjny.
- Ilość: dostarczona ilość i jednostki miary w porównaniu z zamówieniem zakupu i dokumentami dostawy.
- Stan: uszkodzenia, zanieczyszczenia, nienaruszone opakowanie oraz zgodność z określonymi warunkami transportu lub przechowywania.
- Dokumenty: wymagane certyfikaty, raporty z badań lub inne dowody zgodności, przyporządkowane do faktycznie otrzymanego materiału.
- Cechy wyrobu: wymiary, wygląd, skład, działanie lub inne właściwości określone w planie kontroli.
Certyfikat jest przydatny tylko wtedy, gdy dotyczy właściwego materiału i dostarcza dowodów zgodności przewidzianych w wymaganiach. Zgodny numer części nie rozwiązuje problemu niewłaściwej wersji, a nieuszkodzone pudełko nie dowodzi, że krytyczny wymiar mieści się w tolerancji.
Nie należy mylić tego zakresu z kontrolą pierwszej sztuki. Kontrola wejściowa dotyczy partii otrzymanej w ramach dostawy. Kontrola pierwszej sztuki służy sprawdzeniu pierwszego wyprodukowanego egzemplarza pod kątem obowiązujących wymagań i udokumentowaniu wyników tej weryfikacji. Samo zatwierdzenie pierwszej sztuki nie przesądza o przyjęciu każdej kolejnej dostawy.
Proces kontroli wejściowej w praktyce
Poniższy przebieg procesu wyznacza wspólną ścieżkę dla pracowników przyjęcia dostaw, kontroli jakości, zakupów i produkcji — od nadejścia materiału do jego użycia. Przypisz odpowiedzialność konkretnym rolom w swoim zakładzie; w małej fabryce jedna osoba może pełnić kilka z nich.
1. Przygotuj wymagania przed nadejściem dostawy
Udostępnij osobom wykonującym kontrolę aktualny rysunek lub specyfikację, wymagania zakupowe oraz instrukcje kontroli. Określ, co należy sprawdzić, jakie są kryteria akceptacji, jaką metodę pobierania próbek stosować, jeśli ma zastosowanie, oraz kto może zatwierdzić zwolnienie materiału.
Ustal też, jakie dokumenty potwierdzające zgodność muszą dotrzeć wraz z dostawą. Występowanie o brakujący certyfikat materiałowy dopiero po zarezerwowaniu maszyny powoduje opóźnienie, którego można uniknąć. Dział zakupów może jasno przekazać to wymaganie dostawcy przed wysyłką.
Dostosuj zakres kontroli do skutków ewentualnej niezgodności, obowiązujących wymagań oraz dotychczasowych wyników dostawcy. Nie ograniczaj wymaganej kontroli tylko dlatego, że dostawa jest pilna. Jeśli potrzebne są badania zewnętrzne, uwzględnij czas ich realizacji w przewidywanym terminie dostępności materiału, zamiast zakładać, że dzień przyjęcia będzie zarazem dniem rozpoczęcia produkcji.
2. Przyjmij i zidentyfikuj materiał oraz zabezpiecz go przed nieuprawnionym użyciem
Zarejestruj przyjęcie, sprawdź oznaczenia i ilość oraz widoczne uszkodzenia transportowe. Zachowaj powiązanie fizycznego materiału z partią dostawcy i dokumentacją. Nie mieszaj niezweryfikowanej dostawy z zapasem zwolnionym do użycia w sposób, który uniemożliwi ich rozróżnienie.
Korzystaj z wyznaczonej strefy dla materiału oczekującego na decyzję, czytelnych oznaczeń statusu i odpowiednich blokad w systemie, aby nie został on pobrany jako zapas zwolniony do użycia. Duże elementy, które nie mieszczą się w takiej strefie, również muszą mieć jednoznacznie oznaczony status.
Przyjęcie dostawy potwierdza, co dotarło do zakładu. Zwolnienie jakościowe potwierdza, czego wolno użyć. Te zdarzenia mogą nastąpić w niewielkim odstępie czasu, ale nie powinny być utożsamiane tylko dlatego, że oba wpływają na ewidencję zapasów.
3. Przeprowadź kontrolę i zapisz wyniki
Wykonaj określone kontrole przy użyciu odpowiedniego wyposażenia i zgodnie z aktualnymi instrukcjami. Jeśli wymagane są pomiary, użyj sprzętu pomiarowego, którego przydatność i status wzorcowania spełniają wymagania obowiązującego procesu kontroli jakości.
Zapisz wystarczająco dużo informacji, by później można było uzasadnić decyzję: co skontrolowano, jakie wymaganie obowiązywało, jaki był wynik, jak oznaczony był materiał oraz kto i kiedy przeprowadził kontrolę. Przy kontroli wymiarów rzeczywisty wynik zestawiony z tolerancją jest bardziej użyteczny niż sam znacznik bez wyjaśnienia.
Jeśli brakuje wymaganych dowodów zgodności, wyraźnie to odnotuj. Brak raportu i niezgodność stwierdzona pomiarem to dwa różne problemy, nawet jeśli oba na razie uniemożliwiają zwolnienie materiału. To rozróżnienie pomaga działowi zakupów uzyskać od dostawcy właściwą reakcję.
4. Zdecyduj o dalszym postępowaniu z partią
Upoważniona osoba decyduje, czy materiał spełnia wymagania zwolnienia do użycia. Zaakceptowany materiał otrzymuje jednoznaczny status zwolnienia. Materiał oczekujący na dodatkowe dowody zgodności pozostaje zablokowany; należy wskazać osobę odpowiedzialną i kolejne działanie.
W przypadku niezgodności ustal, jakiego materiału ona dotyczy, zapisz stwierdzone odstępstwo i zapobiegnij niezamierzonemu użyciu. W zależności od zatwierdzonego sposobu postępowania kolejnym krokiem może być zwrot do dostawcy, wymiana, sortowanie, poprawki lub odrzucenie. Każde dopuszczenie materiału do użycia na zasadzie odstępstwa wymaga zgody przewidzianej w obowiązującym procesie; termin produkcji takiej zgody nie zastępuje.
Precyzyjnie określaj zakres częściowego zwolnienia. Jeśli można zasadnie zaakceptować odrębnie zidentyfikowaną część dostawy, zapisz dokładną ilość i oznaczenia zwalnianego materiału oraz wskaż, co pozostaje zablokowane. Niejednoznaczna notatka dotycząca całej dostawy nie może oznaczać zgody na użycie zawartości każdego pojemnika.
5. Zaktualizuj dostępność materiałów i plan produkcji
Niezwłocznie przekaż informację o zwolnionej ilości. Jeśli materiał pozostaje zablokowany, podaj planistom przewidywany termin dostępności oparty na możliwie wiarygodnych informacjach, opisz nierozwiązany problem i wskaż osobę odpowiedzialną za kolejną aktualizację. Obietnica dostawcy, że odpowie jutro, to nie to samo co potwierdzenie zwolnienia materiału jutro.
Zaktualizuj zarówno dokumentację jakościową, jak i dane do planowania. W przeciwnym razie w magazynie materiał może być prawidłowo oznaczony jako zablokowany, a harmonogram nadal będzie przewidywał jego zużycie. W praktyce do planowania trzeba przekazać ilość zdatną do użycia wraz z wiarygodnym terminem dostępności i powiązać te informacje ze zleceniami, które potrzebują tego materiału.
Następnie przeanalizuj skutki dla produkcji. Które operacje można kontynuować? Które wymagają partii zastępczej? Czy do czasu rozwiązania problemu dostępne zasoby można wykorzystać do innej pracy? W tym momencie kontrola przestaje być odrębnym zadaniem przy przyjęciu dostawy i zaczyna chronić zobowiązania dotyczące terminów dostaw.
Kontrolować każdą sztukę czy stosować kontrolę wyrywkową?
Nie ma jednego odsetka kontrolowanych sztuk, który byłby odpowiedni dla wszystkich przyjmowanych materiałów. Wybór zależy od wymagań, skutków zaakceptowania wadliwej sztuki, metody kontroli oraz sytuacji dostawcy. Na praktyczne możliwości wpływa również stosowanie badań niszczących.
Wyrywkowa kontrola odbiorcza wykorzystuje wyniki badania losowo pobranej próbki do podjęcia decyzji o określonej partii. Nie dowodzi, że każda sztuka jest dobra. Plan musi z góry określać liczebność próbki i zasady podejmowania decyzji — nie wystarczy wziąć kilku sztuk z wierzchu pudełka dla wygody.
Jeśli wynik wskazuje na konieczność odrzucenia partii, postępuj zgodnie z ustaloną procedurą decydowania o jej dalszym losie. Usunięcie wadliwych sztuk znalezionych w próbce nie oznacza automatycznie, że pozostałą, nieskontrolowaną część można zaakceptować. Dalsza kontrola lub sortowanie mogą być elementem zatwierdzonego postępowania, ale wymagają odrębnej decyzji.
Statystyczne podstawy opisuje poradnik NIST dotyczący kontroli odbiorczej partii na podstawie próbek, który wyjaśnia różnicę między oceną partii a sterowaniem procesem u dostawcy. Stosuj schemat kontroli wyrywkowej wymagany w danym zastosowaniu, zamiast traktować ogólny przykład jako kryterium akceptacji.
Przekazanie informacji o zwolnieniu materiału: krótka lista kontrolna
Zanim zamkniesz kontrolę wejściową, upewnij się, że kolejna osoba w procesie znajdzie odpowiedzi na te pytania bez dodatkowego telefonu:
- O jaki materiał chodzi? Dostawca, oznaczenie materiału i wersja oraz odpowiednie identyfikatory przyjęcia i partii.
- Jaka decyzja zapadła? Materiał zwolniony, nadal zablokowany czy odrzucony — wraz z dokumentacją wyników kontroli i decyzją uprawnionej osoby.
- Ile można wykorzystać? Dokładna zwolniona ilość wraz z jednostkami miary, podana oddzielnie od ilości zablokowanej lub odrzuconej.
- Co pozostaje nierozstrzygnięte? Brakujące potwierdzenia, dalsze badania, odpowiedź dostawcy lub zatwierdzone prace naprawcze — ze wskazaniem osoby odpowiedzialnej i terminu kolejnej aktualizacji.
- Jakie informacje ma teraz produkcja? Aktualna dostępność materiału dopuszczonego do użycia oraz operacje lub zobowiązania wobec klientów, które wymagają przeglądu.
Regularnie przeglądaj przedłużające się blokady materiałów. Jeśli nikt nie odpowiada za wyjaśnienie blokady, planista może niepostrzeżenie zacząć zakładać, że materiał jest dostępny — zwłaszcza gdy od kilku dni znajduje się on już w zakładzie. Informacje o powtarzających się wadach i problemach z dokumentacją powinny też trafiać do osób zarządzających dostawcami, aby ten sam problem nie wychodził na jaw przy każdej dostawie.
Uwzględnij zwolnienie materiału w realistycznym harmonogramie dzięki SkyPlanner
Wyobraź sobie dostawę 1 000 komponentów w dwóch podpartiach o odrębnych identyfikatorach. Wymagane kontrole podpartii liczącej 600 sztuk zostały zakończone i ta część została zwolniona do użycia. Pozostałe 400 sztuk nadal jest zablokowane, ponieważ brakuje wymaganych potwierdzeń.
Dwa zlecenia produkcyjne wymagają odpowiednio 400 i 350 komponentów. Zwolnione 600 sztuk nie wystarczy na oba zlecenia. Jeśli pierwsze otrzyma priorytet, na drugie pozostanie 200 sztuk — za mało, by pokryć całe jego zapotrzebowanie. Uznanie całej dostawy za dostępną do użycia ukryłoby niedobór. Zwolnienie 600 sztuk nie oznacza, że pozostałe 400 również staje się dostępne.
Nawet po rozstrzygnięciu przydziału materiałów oba zlecenia mogą wymagać tego samego stanowiska montażowego, a następnie dostępnych zasobów do testowania. Przesunięcie jednej operacji zmienia czas dostępny na pozostałe prace. Wykaz przyjęć może poprawnie pokazywać status materiału, ale nie wyjaśni, jak teraz ułożyć wszystkie te operacje w spójną całość.
SkyPlanner APS przy wyznaczaniu harmonogramu uwzględnia łącznie dostępność materiałów i zdolności produkcyjne. Po włączeniu harmonogramowania z uwzględnieniem materiałów silnik sztucznej inteligencji Arcturus wykorzystuje aktualizowane dane o ich ilościach, a także informacje o stanowiskach, zmianach roboczych, zależnościach między etapami procesu i ustalonych priorytetach. Wynikowa kolejność prac i terminy zakończenia są widoczne na wykresie Gantta. Mniej czasu poświęcasz na uzgadnianie listy materiałów z osobnymi kolejkami prac na maszynach, a więcej na decyzje, które pomogą dotrzymać terminów ważnych dostaw.
SkyPlanner integruje się z dowolnym systemem ERP lub MES przez otwarte REST API. Stany materiałowe można aktualizować przez integrację lub zarządzać nimi za pomocą transakcji magazynowych w module magazynowym SkyPlanner. Podczas wdrożenia ustal, w jaki sposób decyzja jakościowa będzie przekładana na dostępność materiału do użycia w danych planistycznych. Uwzględnij przy tym częściowe zwolnienia oraz zmiany przewidywanej dostępności materiału zablokowanego.
To przekazanie informacji jest istotne, ponieważ potwierdzenie przybycia dostawy nie jest zatwierdzeniem jakościowym. W SkyPlanner data dostawy zamówienia zakupu oznacza przewidywaną dostępność, a oznaczenie go jako „Dostarczone” aktualizuje stan magazynowy. Dopilnuj, aby uzgodniony przepływ danych odzwierciedlał to, co produkcja rzeczywiście może wykorzystać. Kontrola i decyzja o zwolnieniu materiału pozostają częścią Twojego procesu jakościowego.
Możesz też pracować za pośrednictwem własnego asystenta AI, takiego jak Claude, ChatGPT lub Microsoft Copilot. Połączenie MCP w SkyPlanner zapewnia uprawnionemu asystentowi dostęp do danych, wiedzy o produkcie i funkcji SkyPlanner. Dzięki temu możesz opisać zadanie planistyczne, zamiast odtwarzać je na wielu ekranach. Na przykład zapytaj, które zlecenia zależą od zablokowanego komponentu, a następnie poproś asystenta o pomoc w aktualizacji planu za pomocą funkcji SkyPlanner, w granicach Twoich uprawnień. Arcturus oblicza harmonogram, a Ty ustalasz priorytety. Asystent nie zastępuje decyzji o zwolnieniu materiału podejmowanej przez uprawnioną osobę.
Dlaczego warto przejść na wspólny plan
W firmie UTU, producencie urządzeń elektrycznych, planowanie produkcji opierało się wcześniej na osobnych arkuszach kalkulacyjnych poszczególnych działów. Zmiany kolejności produkcji w systemie ERP nie zawsze docierały na halę produkcyjną. SkyPlanner połączył linie i działy zakładu w jednym systemie planowania zintegrowanym z ERP. Jak podaje UTU, zaktualizowana kolejka prac dociera do monterów w ciągu kilku sekund.
Opinia UTU o SkyPlanner pokazuje korzyści z odejścia od oddzielnie prowadzonych planów. Ta sama zasada planowania przydaje się zespołowi odpowiedzialnemu za przychodzące materiały: gdy zmienia się ich dostępność, kolejność produkcji musi to odzwierciedlać tam, gdzie faktycznie przydziela się pracę.
Sprawdź, jak blokada materiału wpływa na Twoje zlecenia
Dobrze zorganizowana kontrola wejściowa daje podstawę do decyzji, na której można polegać. SkyPlanner pozwala wykorzystać tę decyzję w harmonogramowaniu: określić, które prace można wykonać, gdzie znajdzie się na nie miejsce w harmonogramie i co zaktualizowany plan oznacza dla dostaw.
Umów prezentację SkyPlanner i przygotuj rzeczywisty przykład jednego komponentu z dostawy: ilość już zwolnioną do użycia lub ilość, która według przewidywań będzie dostępna do użycia, oraz zlecenia, które o nią konkurują. Na tym przykładzie sprawdzisz, jak dostępność materiałów i ograniczone zdolności produkcyjne wspólnie wpływają na plan.
Jeśli wolisz najpierw samodzielnie poznać system, wypróbuj SkyPlanner na danych demonstracyjnych lub skorzystaj z przewodnika „Pierwsze kroki” wspieranego przez AI w asystencie SkyPlanner. Zobaczysz, jak działa harmonogramowanie, zanim określisz, jak w Twojej firmie wyniki kontroli mają przekładać się na dostępność materiałów.
Jussi Mäntylä
Specjalista ds. planowania produkcji, SkyPlanner


