


In questo articolo
- Cosa verificare nel controllo in accettazione?
- Un processo pratico per il controllo in accettazione
- 1. Definisci i requisiti prima dell’arrivo della fornitura
- 2. Ricevi, identifica e tieni sotto controllo il materiale
- 3. Esegui i controlli e registra i risultati
- 4. Decidi come gestire il lotto
- 5. Aggiorna la disponibilità e il piano di produzione
- Controllare ogni pezzo o ricorrere al campionamento?
- Comunicare il rilascio: una breve checklist
- Dal rilascio dei materiali a un piano di produzione realistico con SkyPlanner
- Perché vale la pena passare a un piano condiviso
- Scopri l’effetto di un blocco del materiale sui tuoi ordini
Home » Risorse » Controllo in accettazione: dal ricevimento al rilascio per la produzione
Tempo di lettura stimato: 10 minuti
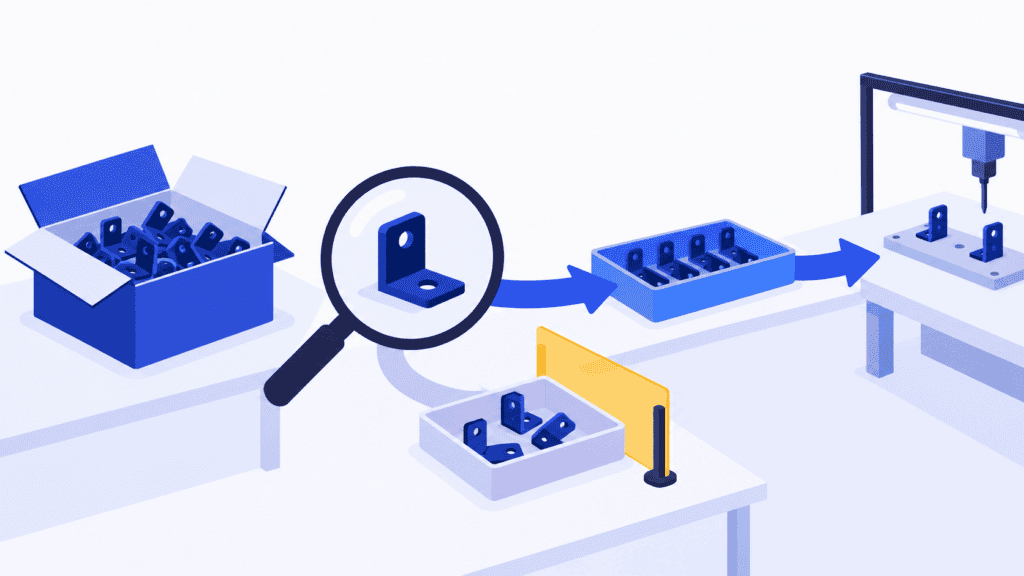
Il controllo in accettazione verifica che i materiali, i pezzi o i componenti acquistati rispettino i requisiti specificati prima di autorizzarne l’utilizzo. Chiamato anche controllo al ricevimento, collega ciò che il fornitore ha consegnato a ciò che lo stabilimento può impiegare in produzione in sicurezza.
Questa distinzione conta, soprattutto quando l’area di ricevimento è molto impegnata. Una fornitura può essere fisicamente presente, conteggiata e registrata a magazzino, ma ancora in attesa di un controllo dimensionale o di un certificato richiesto. Se la produzione considera già disponibile quel materiale, la coda delle lavorazioni su una macchina potrebbe essere stata definita su un presupposto errato.
Un processo di controllo in accettazione efficace si conclude quindi con una decisione chiara: quale materiale è rilasciato, in quale quantità è utilizzabile e quale resta bloccato. Riportando questa decisione nella pianificazione della produzione, puoi intervenire su una carenza prima che si traduca in un turno improduttivo o in una consegna mancata. SkyPlanner APS aiuta a trasformare la situazione aggiornata dei materiali in un piano attuabile, tenendo conto degli ordini e delle risorse che si contendono quei materiali.
Cosa verificare nel controllo in accettazione?
Parti dai requisiti dell’articolo, non da una lista di controllo generica applicata indistintamente a tutto. Un pezzo lavorato acquistato all’esterno, un componente elettronico e una materia prima sensibile alla temperatura richiedono riscontri diversi.
Per ogni ricevimento, definisci i controlli pertinenti:
- Identificazione: corrispondenza di fornitore, codice articolo, revisione e qualità del materiale, con identificazione del lotto, della colata o del numero di serie dove richiesta.
- Quantità: confronto della quantità consegnata e delle unità di misura con l’ordine di acquisto e i documenti di trasporto.
- Condizioni: danni, contaminazione, integrità dell’imballaggio e rispetto delle eventuali condizioni di trasporto o stoccaggio specificate.
- Documentazione: certificati, rapporti di prova o altre evidenze richieste, riferiti al materiale effettivamente ricevuto.
- Caratteristiche del prodotto: dimensioni, aspetto, composizione, funzionalità o altre proprietà previste dal piano di controllo.
Un certificato è utile solo se si riferisce al materiale corretto e fornisce le evidenze previste dai requisiti. La corrispondenza del codice articolo non risolve una revisione errata, così come una scatola integra non dimostra che una quota critica rientri nella tolleranza.
Non confondere questo controllo con l’ispezione del primo articolo. Il controllo in accettazione riguarda un lotto ricevuto. L’ispezione del primo articolo verifica un esemplare iniziale di produzione rispetto ai requisiti applicabili e produce le relative evidenze. L’approvazione del primo articolo non determina, da sola, l’accettazione di tutte le forniture successive.
Un processo pratico per il controllo in accettazione
Il flusso seguente offre a ricevimento merci, qualità, acquisti e produzione un percorso comune dall’arrivo del materiale al suo utilizzo. Assegna le responsabilità a ruoli ben definiti nella tua organizzazione; in uno stabilimento di piccole dimensioni, una stessa persona può ricoprire più ruoli.
1. Definisci i requisiti prima dell’arrivo della fornitura
Metti a disposizione di chi esegue i controlli il disegno o la specifica aggiornati, i requisiti di acquisto e le istruzioni di controllo. Definisci cosa verificare, i criteri di accettazione, il metodo di campionamento ove previsto e chi può autorizzare il rilascio.
Stabilisci anche quali evidenze devono accompagnare la spedizione. Richiedere un certificato del materiale mancante dopo aver già riservato la macchina causa un ritardo evitabile. L’ufficio acquisti può chiarire questo requisito al fornitore prima della spedizione.
Calibra l’entità dei controlli sulle conseguenze di un’eventuale non conformità, sui requisiti applicabili e sulle prestazioni del fornitore. Non ridurre un controllo richiesto solo perché la fornitura è urgente. Se servono prove esterne, considera i tempi necessari nel prevedere la disponibilità del materiale, invece di dare per scontato che il giorno del ricevimento coincida con quello dell’utilizzo in produzione.
2. Ricevi, identifica e tieni sotto controllo il materiale
Registra il ricevimento e verifica l’identità del materiale, la quantità ed eventuali danni di trasporto evidenti. Mantieni il collegamento tra il materiale fisico, il lotto del fornitore e la relativa documentazione. Non mescolare una fornitura non ancora verificata con le scorte rilasciate al punto da renderle indistinguibili.
Usa un’area dedicata ai materiali in attesa di decisione, indicazioni chiare dello stato e opportuni controlli nel sistema per impedirne il prelievo come scorte rilasciate. Anche gli articoli troppo ingombranti per quest’area devono avere uno stato identificabile senza ambiguità.
Il ricevimento conferma ciò che è arrivato. Il rilascio da parte della qualità conferma ciò che può essere utilizzato. Questi eventi possono avvenire a breve distanza, ma devono restare distinti, anche se entrambi modificano una registrazione di magazzino.
3. Esegui i controlli e registra i risultati
Esegui i controlli previsti con attrezzature idonee e istruzioni aggiornate. Quando occorre misurare, usa strumenti la cui idoneità e il cui stato di taratura rispettino le procedure della qualità.
Registra evidenze sufficienti a giustificare la decisione anche in seguito: cosa è stato controllato, quale requisito si applicava, il risultato, l’identificazione del materiale, chi ha eseguito il controllo e quando. Per un controllo dimensionale, il valore misurato associato alla relativa tolleranza è più utile di un semplice segno di spunta privo di spiegazioni.
Se mancano le evidenze richieste, registralo esplicitamente. Un rapporto mancante e una non conformità rilevata tramite misurazione sono problemi diversi, anche se entrambi impediscono per il momento il rilascio. Questa distinzione aiuta l’ufficio acquisti a ottenere dal fornitore la risposta appropriata.
4. Decidi come gestire il lotto
La persona autorizzata decide se il materiale soddisfa i requisiti per il rilascio. Al materiale accettato viene assegnato uno stato di rilascio chiaro. Quello in attesa di ulteriori evidenze resta bloccato, con un responsabile e un’azione successiva definiti.
In caso di non conformità, identifica il materiale interessato, registra lo scostamento e impedisci che venga utilizzato involontariamente. In base alla decisione approvata, il passo successivo può essere il reso al fornitore, la sostituzione, la selezione, la rilavorazione o il rifiuto. Qualsiasi utilizzo in concessione richiede l’approvazione prevista dalla procedura applicabile: una scadenza di produzione non sostituisce tale approvazione.
Gestisci il rilascio parziale con precisione. Se una porzione identificata separatamente può essere legittimamente accettata, registra esattamente la quantità e l’identità del materiale rilasciato e ciò che resta bloccato. Una nota ambigua riferita all’intera fornitura non deve diventare un’autorizzazione a utilizzare tutti i contenitori.
5. Aggiorna la disponibilità e il piano di produzione
Comunica tempestivamente la quantità rilasciata. Se parte del materiale resta bloccata, fornisci alla pianificazione la previsione di disponibilità più attendibile in base alle informazioni disponibili, il problema ancora aperto e il responsabile del prossimo aggiornamento. Una risposta promessa dal fornitore per domani non equivale a un rilascio confermato per domani.
Aggiorna sia i dati di pianificazione sia le registrazioni della qualità. Altrimenti il magazzino potrebbe indicare correttamente un blocco mentre il piano continua a prevedere il consumo di quel materiale. L’informazione da trasmettere è la quantità utilizzabile insieme a tempi di disponibilità attendibili, collegata agli ordini che ne hanno bisogno.
Valuta poi le conseguenze sulla produzione. Quali operazioni possono proseguire? Quali richiedono un lotto sostitutivo? È possibile sfruttare la capacità disponibile per altre lavorazioni mentre si risolve il problema? È qui che il controllo smette di essere un’attività isolata del ricevimento e inizia a tutelare gli impegni di consegna.
Controllare ogni pezzo o ricorrere al campionamento?
Non esiste una percentuale di controllo valida per tutti i materiali in ingresso. La scelta dipende dai requisiti, dalle conseguenze dell’accettazione di un difetto, dal metodo di controllo e dalla situazione del fornitore. Anche il ricorso a prove distruttive influisce su ciò che è praticabile.
Il campionamento di accettazione usa i risultati di un campione selezionato casualmente per decidere su un lotto definito. Non dimostra che ogni singolo pezzo sia conforme. Il piano deve prevedere una numerosità del campione e regole decisionali stabilite in anticipo: non basta prelevare per comodità qualche pezzo dalla parte superiore di una scatola.
Se l’esito richiede il rifiuto del lotto, segui la procedura prevista per determinarne la destinazione. Rimuovere i pezzi difettosi individuati nel campione non rende automaticamente accettabile la parte restante non controllata. Ulteriori controlli o una cernita possono rientrare negli interventi autorizzati, ma richiedono una decisione separata.
Per approfondire gli aspetti statistici, la guida NIST al campionamento per l’accettazione dei lotti spiega la differenza tra valutare un lotto e controllare il processo del fornitore. Usa lo schema di campionamento richiesto per la tua applicazione, senza considerare un esempio generico come uno standard di accettazione.
Comunicare il rilascio: una breve checklist
Prima di chiudere un controllo in accettazione, assicurati che chi prosegue il lavoro possa rispondere a queste domande senza dover fare un’altra telefonata:
- Di quale materiale si tratta? Fornitore, articolo e revisione, con i relativi riferimenti alla ricezione e al lotto.
- Che cosa è stato deciso? Materiale rilasciato, ancora bloccato o rifiutato, con le evidenze del controllo e la decisione autorizzata.
- Quanto materiale si può utilizzare? Quantità esatta rilasciata e unità di misura, distinte dalla quantità bloccata o rifiutata.
- Che cosa resta da risolvere? Evidenze mancanti, ulteriori prove, risposta del fornitore o interventi correttivi approvati, indicando un responsabile e quando è previsto il prossimo aggiornamento.
- Quali informazioni ha ora la produzione? Informazioni aggiornate sulla disponibilità del materiale utilizzabile e sulle operazioni o sugli impegni interessati da riesaminare.
Riesamina regolarmente i materiali bloccati da tempo. Se nessuno è responsabile di gestire il blocco, si rischia di dare per scontata la disponibilità del materiale in fase di pianificazione, soprattutto quando la merce si trova in azienda già da giorni. Anche i difetti ricorrenti e le carenze documentali vanno segnalati a chi gestisce i fornitori, per evitare di riscoprire lo stesso problema a ogni consegna.
Dal rilascio dei materiali a un piano di produzione realistico con SkyPlanner
Immagina una consegna di 1.000 componenti suddivisa in due sottolotti identificati separatamente. Per un sottolotto da 600 componenti, i controlli richiesti sono stati completati e il materiale viene rilasciato. Gli altri 400 restano bloccati perché mancano le evidenze richieste.
Due ordini di produzione richiedono rispettivamente 400 e 350 componenti. I 600 rilasciati non bastano a coprire entrambi gli ordini. Se viene data priorità al primo, per il secondo ne restano 200: non sono sufficienti a coprirne l’intero fabbisogno. Considerare utilizzabile l’intera consegna nasconderebbe la carenza; il rilascio dei 600 componenti non rende implicitamente disponibili i restanti 400.
Anche dopo aver risolto l’allocazione dei materiali, entrambi gli ordini potrebbero richiedere la stessa postazione di assemblaggio e, in seguito, capacità di collaudo. Spostare un’operazione modifica la capacità disponibile per le altre lavorazioni. Un elenco dei materiali ricevuti può riportare correttamente il loro stato senza però indicare come organizzare ora tutte queste operazioni.
SkyPlanner APS include disponibilità dei materiali e capacità produttiva nello stesso calcolo di schedulazione. Quando è attiva la schedulazione che tiene conto dei materiali, il suo motore di intelligenza artificiale, Arcturus, utilizza le quantità di materiale aggiornate insieme a risorse produttive, turni, dipendenze tra le fasi del processo e priorità di schedulazione. Il diagramma di Gantt mostra la sequenza di lavoro risultante e le date di completamento. Dedichi meno tempo a riconciliare l’elenco dei materiali con le code di lavoro delle singole macchine e più tempo a decidere come tutelare le consegne importanti.
SkyPlanner si integra con qualsiasi ERP o MES tramite la sua API REST aperta. Le giacenze dei materiali possono essere mantenute aggiornate tramite l’integrazione oppure gestite con movimenti di magazzino nel modulo Warehouse di SkyPlanner. Durante l’implementazione, concorda come tradurre le decisioni della qualità in disponibilità utilizzabile nei dati di pianificazione, tenendo conto anche dei rilasci parziali e delle variazioni nelle previsioni per il materiale bloccato.
Questo passaggio di informazioni è importante perché confermare l’arrivo della merce non equivale ad approvarne la qualità. In SkyPlanner, la data di consegna di un ordine di acquisto rappresenta la disponibilità prevista e l’impostazione dello stato Consegnato aggiorna le giacenze. Assicurati che il flusso di dati concordato rifletta ciò che la produzione può effettivamente utilizzare; il controllo e la decisione di rilascio restano di competenza del tuo processo qualità.
Puoi lavorare anche tramite il tuo assistente di intelligenza artificiale, come Claude, ChatGPT o Microsoft Copilot. La connessione MCP di SkyPlanner collega un assistente autorizzato ai dati, alle informazioni sul prodotto e alle funzioni di SkyPlanner: puoi così descrivere l’attività di pianificazione anziché ricostruirla passando da una schermata all’altra. Ad esempio, puoi chiedere quali ordini dipendono da un componente bloccato e poi farti aiutare dall’assistente a usare le funzioni di SkyPlanner per aggiornare il piano, nei limiti delle tue autorizzazioni. Arcturus esegue il calcolo di schedulazione; sei tu a stabilire le priorità. L’assistente non sostituisce la decisione di rilascio del materiale da parte di chi è autorizzato.
Perché vale la pena passare a un piano condiviso
In UTU, produttore di apparecchiature elettriche, un tempo la pianificazione della produzione si basava su fogli di calcolo separati per ciascun reparto. Le modifiche alla sequenza di produzione nell’ERP non sempre arrivavano al reparto produttivo. SkyPlanner ha riunito le linee e i reparti dello stabilimento in un unico sistema di pianificazione, integrato con l’ERP. UTU riferisce che la coda di lavoro aggiornata arriva agli installatori in pochi secondi.
La testimonianza di UTU su SkyPlanner mostra il valore di superare una gestione basata su piani aggiornati separatamente. Lo stesso principio di pianificazione è utile per chi gestisce i materiali in ingresso: quando cambia la disponibilità, la sequenza di produzione deve riflettere il cambiamento nel punto in cui il lavoro viene effettivamente assegnato.
Scopri l’effetto di un blocco del materiale sui tuoi ordini
Un processo di controllo in accettazione ben strutturato permette di prendere decisioni affidabili. SkyPlanner le rende utili per la schedulazione: quali lavorazioni possono partire, dove inserirle e che cosa comporta il piano aggiornato per le consegne.
Prenota una demo di SkyPlanner portando un caso reale: un componente in ingresso, la quantità rilasciata o prevista come utilizzabile e gli ordini che se ne contendono la disponibilità. Parti da questa situazione per esaminare come la disponibilità dei materiali e la capacità finita modificano insieme il piano.
Se preferisci prima esplorare il software, prova SkyPlanner con i dati dimostrativi oppure usa il percorso introduttivo guidato dall’intelligenza artificiale nell’assistente di SkyPlanner. Potrai vedere come funziona la schedulazione prima di definire il tuo flusso di informazioni dal controllo alla disponibilità del materiale.
Jussi Mäntylä
Specialista in pianificazione della produzione, SkyPlanner


