


Dans cet article
- Qu’est-ce que l’allocation des ressources en production ?
- Exemple d’allocation : réserver une machine à l’opération qui n’a pas d’autre solution
- Comment allouer les ressources lorsque les commandes sont en concurrence
- Déterminer où les opérations peuvent réellement être réalisées
- Vérifier que tout est prêt avant de réserver un créneau rare
- Affectez aussi l’outillage partagé, pas seulement la machine
- Décider quel engagement est prioritaire
- Examiner les effets au-delà de l’opération réaffectée
- Relancer le calcul lorsque la situation change
- Ce qui a changé pour KJH-Comp
- Coordonnez dans un même planning les commandes qui sollicitent les mêmes ressources
Accueil » Ressources » Allocation des ressources en production : résoudre les conflits entre opérations
Temps de lecture estimé : 8 minutes
La prochaine opération est prête, la machine est libre : la lancer semble aller de soi. Mais une commande urgente a elle aussi besoin de cette machine et ne peut être réalisée sur aucune autre, alors que l’opération que vous vous apprêtez à lancer dispose d’une autre possibilité.
C’est le défi quotidien de l’allocation des ressources en production : décider quelles ressources affecter à quelles opérations, sans compromettre la livraison d’une autre commande. Pour bien décider, il faut regarder au-delà de la file d’attente d’une machine. Il faut tenir compte des équipements, des créneaux couverts par le personnel, de la disponibilité des matières et des opérations restant à réaliser pour terminer la commande.
SkyPlanner prend en charge ce calcul d’ordonnancement en tenant compte de ces interdépendances. Vous définissez les postes sur lesquels les opérations peuvent être réalisées et les priorités à respecter ; Arcturus, son intelligence artificielle dédiée à l’ordonnancement, calcule les affectations et les horaires. Au lieu de déplacer sans cesse les opérations d’une file d’attente à l’autre, vous pouvez vous concentrer sur les décisions de production qui guident le planning.
Qu’est-ce que l’allocation des ressources en production ?
L’allocation des ressources en production consiste à affecter les ressources de production disponibles aux opérations qui en ont besoin. En pratique, il s’agit de choisir un poste de travail adapté et un créneau réalisable, en s’assurant que le personnel et les matières nécessaires sont disponibles et que les opérations précédentes sont terminées.
Optimiser l’allocation des ressources, c’est améliorer ces choix lorsque plusieurs opérations se disputent les mêmes moyens. L’objectif n’est pas simplement de faire tourner toutes les machines. Il s’agit d’utiliser les ressources dont vous disposez pour favoriser le respect de vos engagements de livraison et la progression des commandes tout au long de la fabrication.
Cette distinction compte lorsqu’une opération peut être réalisée sur plusieurs machines et qu’une autre ne peut l’être que sur une seule. Donner la priorité à la première sur cette machine très sollicitée peut sembler efficace à l’échelle du poste, tout en créant un retard ailleurs.
La planification des capacités détermine si la capacité exploitable est suffisante pour absorber la charge de travail. L’allocation décide à quelles opérations cette capacité est attribuée. L’ordonnancement de la production organise ces affectations en une séquence, avec des dates de début et de fin. Le taux d’utilisation indique ensuite quelle part du temps disponible des ressources a été utilisée ; à lui seul, il ne dit pas si ce temps a été consacré aux bonnes opérations.
Exemple d’allocation : réserver une machine à l’opération qui n’a pas d’autre solution
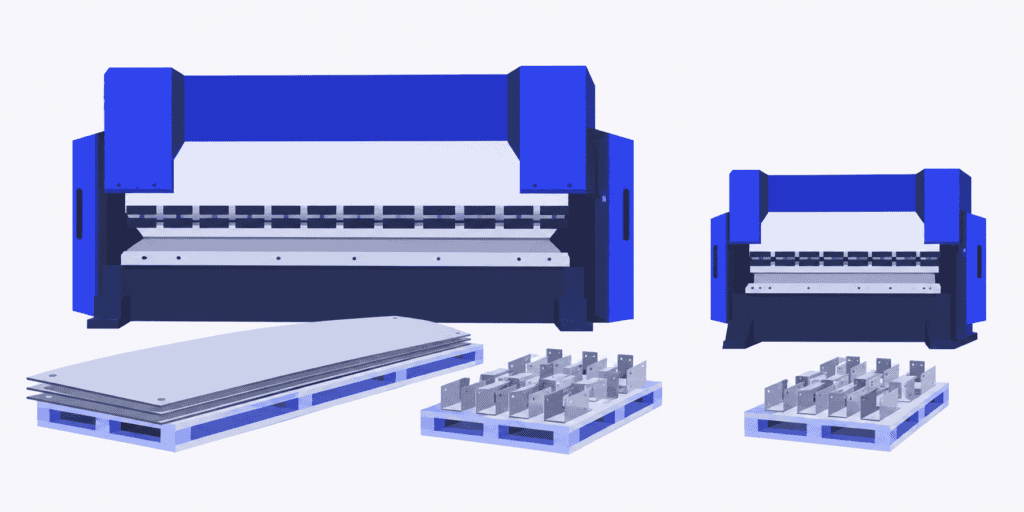
Imaginez un atelier de tôlerie équipé d’une grande presse plieuse et d’une plus petite. Toutes deux sont disponibles, avec le personnel nécessaire pour les faire fonctionner. Un lot de petites équerres est prêt. Le planificateur l’affecte à la grande presse, qui vient de terminer l’opération précédente.
Une commande urgente de panneaux nécessite elle aussi un pliage. Les pièces sont trop larges pour la petite presse : elles doivent donc attendre que la grande se libère. Pendant ce temps, la petite presse a de la disponibilité pour les équerres.
| Pièces en attente de pliage | Machines capables de réaliser l’opération | Ce que l’allocation doit préserver |
|---|---|---|
| Petites équerres | Grande ou petite presse | La possibilité d’enchaîner les opérations suivantes de la commande |
| Panneaux larges | Grande presse uniquement | L’accès à la seule machine adaptée, à temps pour le transfert à l’étape suivante |
Si le travail n’a pas commencé, affecter les équerres à la petite presse peut laisser la grande disponible pour les panneaux. L’atelier n’a pas acheté de capacité supplémentaire. Il a mieux exploité les solutions existantes.
C’est une possibilité utile, pas une consigne de déplacer systématiquement toutes les opérations réalisables sur plusieurs machines. La petite presse peut être plus lente, nécessiter un autre réglage ou être requise pour honorer un autre engagement. Si les deux presses dépendent du même opérateur, leurs calendriers machine ne suffisent pas à prouver que les deux opérations peuvent être menées en parallèle. Il faut aussi qu’une capacité soit disponible pour l’opération suivante des panneaux lorsque le pliage se termine.
La bonne allocation est celle qui convient à l’ensemble des commandes concernées, pas seulement au poste de travail que vous examinez.
Comment allouer les ressources lorsque les commandes sont en concurrence
Pour prendre une décision d’allocation applicable en atelier, commencez par déterminer ce qui est possible, puis ce qui est prioritaire. SkyPlanner réunit ces deux dimensions dans un même planning de production : modifier une file d’attente ne vous oblige donc pas à reprendre toutes les autres à la main.
Déterminer où les opérations peuvent réellement être réalisées
Partez des postes de travail capables de réaliser l’opération, et non de toutes les machines qui ont un créneau libre. Les dimensions des pièces, les capacités techniques, l’outillage et les exigences de qualité déterminent si une autre machine constitue une véritable solution. Intégrez les temps de préparation et de traitement propres à cette solution : deux machines capables de fabriquer la même pièce ne la produisent pas forcément à la même vitesse.
SkyPlanner vous permet de définir les postes de travail adaptés à une opération. Lorsque le déplacement vers des postes de travail alternatifs est activé, Arcturus peut choisir parmi ces postes lors du calcul d’ordonnancement, en tenant compte de leurs coefficients d’efficacité. Les opérations réalisables sur plusieurs postes disposent ainsi d’une autre solution lorsqu’une opération plus contrainte a besoin de la ressource partagée.
Le planificateur apporte sa connaissance de la fabrication. SkyPlanner l’applique à l’ensemble de la charge de travail, au lieu de vous obliger à choisir vous-même chaque affectation machine.
Vérifier que tout est prêt avant de réserver un créneau rare
Un créneau machine ne sert à rien pour une opération qui ne peut pas démarrer. Vérifiez la disponibilité des matières, l’avancement de l’étape précédente et le personnel nécessaire. Sinon, une opération jugée urgente risque d’occuper une place dans le planning pendant que des opérations prêtes à démarrer attendent derrière elle.
SkyPlanner représente les postes de travail, les horaires d’équipe et les opérateurs dans le planning de production. Lorsqu’elle est activée, la prise en compte des matières dans l’ordonnancement intègre les stocks enregistrés et les réceptions prévues au calcul d’Arcturus. Les dépendances configurées entre les étapes relient les opérations entre elles : le planning peut ainsi tenir compte de ce qui doit être terminé avant le début de l’opération suivante.
L’allocation devient ainsi plus pertinente pour l’atelier : la file d’attente reflète les ressources nécessaires et les conditions de démarrage, pas seulement la date demandée. Actualisez ces données lorsqu’une livraison prend du retard ou que les effectifs changent, afin que le prochain calcul d’ordonnancement reflète la situation à gérer.
Affectez aussi l’outillage partagé, pas seulement la machine
Disposer de deux machines techniquement adaptées ne permet pas forcément de réaliser deux opérations en parallèle. Si les deux opérations nécessitent le même moule ou montage de maintien et que vous n’en possédez qu’un seul exemplaire, déplacer une opération sur l’autre machine ne résout pas le conflit. La machine et l’outillage nécessaire doivent être disponibles en même temps.
Imaginons deux machines prêtes à fonctionner à 08:00, avec les opérateurs en poste et les matières disponibles, mais un seul montage de maintien partagé. La commande A nécessite deux heures sur une machine, puis une heure de contrôle, et doit être terminée au plus tard à 11:00. La commande B nécessite trois heures sur l’autre machine, puis une heure de contrôle, et doit être terminée au plus tard à 14:00. Chaque opération d’usinage mobilise le montage pendant toute sa durée. Dans cet exemple fictif, les durées incluent la préparation, aucun délai supplémentaire n’est prévu pour transférer le montage et la capacité de contrôle est disponible.
Affectez d’abord le montage à A : l’usinage se déroule de 08:00 à 10:00 et le contrôle se termine à 11:00. B peut ensuite utiliser le montage sur sa machine de 10:00 à 13:00 et terminer le contrôle à 14:00. Les deux échéances peuvent ainsi être respectées. Inversez l’ordre : B se termine à 12:00, mais A ne peut se terminer qu’à 14:00. Faire démarrer les deux machines à 08:00 n’est pas une solution : cela revient à réserver deux fois le seul montage disponible sur le même créneau.
SkyPlanner empêche de réserver un même outillage pour deux opérations simultanées. Définissez le montage partagé une seule fois, associez-le aux postes de travail concernés et affectez-le aux produits qui en ont besoin. Pour calculer le planning, Arcturus tient compte à la fois de la disponibilité de l’outillage, de la capacité des machines et de vos priorités. Dans le diagramme de Gantt, examinez toutes les opérations restantes des commandes concernées, sans vous arrêter au moment où le montage se libère.
Vous avez ainsi moins d’ajustements manuels à effectuer entre les files d’attente des différentes machines et disposez d’une base réaliste pour vos engagements de livraison. Pendant qu’une opération attend le montage, le temps machine disponible peut être consacré à d’autres opérations prêtes à démarrer qui n’en ont pas besoin. Une bonne affectation des ressources permet aux commandes d’avancer, plutôt que de remplir deux files d’attente qui se disputent un seul outillage.
Décider quel engagement est prioritaire
Lorsque deux opérations prêtes à démarrer ont besoin de la même ressource, il n’existe pas toujours de solution permettant de tenir les deux engagements initiaux. Il faut alors prendre une décision de production ; remplir davantage la file d’attente d’une machine ne résout pas ce conflit.
Examinez les étapes restantes de la commande, son délai de livraison et les conséquences d’un retard. Une opération dont l’échéance est plus lointaine peut néanmoins devoir passer en premier s’il reste davantage de travail à réaliser. De même, faire passer une commande importante en priorité peut en retarder une autre. Arbitrez en connaissance de cause plutôt que de laisser la demande la plus insistante dicter la file d’attente.
Les priorités dynamiques de SkyPlanner vous permettent d’orienter le calcul en définissant les priorités des clients et des opérations, les échéances et d’autres préférences d’ordonnancement. Ordonnancer strictement par date d’échéance et chercher à terminer le plus grand nombre possible d’opérations à temps sont deux objectifs différents. SkyPlanner vous permet d’exprimer ces préférences plutôt que d’appliquer une règle unique à tous les conflits.
Vous décidez de ce que le planning doit préserver. Arcturus effectue le calcul d’ordonnancement en respectant ces priorités, tandis que les règles et les verrouillages vous permettent de garder la maîtrise des décisions à protéger. Vous disposez ainsi d’un moyen cohérent d’appliquer vos choix de production à l’ensemble du carnet de commandes, au lieu de corriger sans cesse chaque file d’attente.
Examiner les effets au-delà de l’opération réaffectée
Après avoir déplacé une opération, il reste à en examiner les conséquences. Vérifiez quand la commande pourra passer à l’opération suivante et quelles autres opérations changent désormais de place dans le planning.
Dans l’exemple des presses plieuses, libérer la grande presse n’est utile que si les panneaux peuvent ensuite parcourir les étapes restantes dans les délais. Déplacer les équerres est également un mauvais arbitrage si cela provoque un retard plus grave lors de leur assemblage.
SkyPlanner affiche le planning calculé dans un diagramme de Gantt. Examinez-y les opérations concernées et leurs interdépendances, plutôt que de supposer qu’une meilleure affectation à l’échelle d’un poste améliore toutes les livraisons. L’ordonnancement de production à capacité finie permet de placer les opérations dans les limites de capacité des ressources définies dans le planning.
Il arrive que le résultat révèle un véritable manque de ressources. La décision pertinente peut alors être d’ajouter une période de travail avec le personnel nécessaire, de recourir à une gamme alternative approuvée ou de revoir l’engagement pris envers le client. Une meilleure allocation vous aide à exploiter les possibilités existantes ; elle ne fait pas apparaître une ressource indisponible.
Relancer le calcul lorsque la situation change
Une allocation pertinente peut devenir obsolète lorsqu’une matière arrive en retard, qu’un poste de travail perd de la capacité ou que la priorité d’une commande change. Mettre à jour uniquement la file d’attente de la machine concernée risque de laisser de côté les opérations qui en dépendent.
Avec SkyPlanner, mettez à jour les disponibilités ou les priorités concernées et laissez Arcturus recalculer le planning. Lorsqu’il est activé, le réordonnancement automatique contribue aussi à maintenir le planning à jour, sans que le planificateur ait à déclencher chaque nouveau calcul.
C’est là que la réduction du travail manuel prend tout son intérêt. Votre rôle est de traiter l’exception et d’en examiner les conséquences, pas de reconstruire une à une toutes les affectations touchées.
Ce qui a changé pour KJH-Comp
KJH-Comp, sous-traitant finlandais en tôlerie, était confronté à ce décalage entre la vision globale de la charge et l’affectation quotidienne des ressources. Son ERP C9000 et ses feuilles de calcul donnaient une vue approximative des charges hebdomadaires, mais l’affectation des opérations aux machines, jour par jour, restait manuelle. Deux responsables d’atelier consacraient chacun au moins la moitié de leur temps à l’ordonnancement en fonction des capacités.
Avec SkyPlanner, les commandes sont toujours saisies dans l’ERP existant, tandis que l’IA assure automatiquement l’ordonnancement de production à capacité finie et l’affectation aux machines. Chez KJH-Comp, la vérification de la disponibilité des pièces avant le soudage et l’affectation des opérations de soudage aux personnes disposant des compétences requises contribuent également à préparer la mise en production.
Selon l’entreprise, une opération à terminer dans deux semaines ne prend plus la place d’une opération liée à une expédition prévue le lendemain. L’ordonnancement, auparavant assuré par deux responsables d’atelier, est désormais confié à un seul, le second ayant été affecté à d’autres tâches. KJH-Comp indique que son taux de respect des délais de livraison est passé d’environ 50 % à un niveau pouvant atteindre 98 % en 2026. Dans le même temps, sa gamme de produits s’est élargie sans augmentation équivalente des effectifs.
Ce cas illustre concrètement le passage d’une gestion de la charge hebdomadaire globale à la coordination du travail au quotidien : moins de temps consacré à l’affectation aux machines et une meilleure maîtrise des commandes auxquelles accorder les ressources nécessaires.
Lire le témoignage de KJH-Comp sur SkyPlanner.
Coordonnez dans un même planning les commandes qui sollicitent les mêmes ressources
Si vos planificateurs passent leur journée à chercher où placer chaque opération, SkyPlanner est une solution concrète pour aller plus loin. Son calcul d’ordonnancement tient compte des postes de travail capables de réaliser les opérations, des horaires d’équipe disponibles, des matières et des priorités. Le résultat s’affiche ensuite dans le Gantt. Vous gardez la maîtrise des décisions de production et consacrez moins de temps à répercuter manuellement leurs conséquences dans le planning.
Vous pouvez aussi conserver le système qui gère déjà vos commandes : SkyPlanner s’intègre à tout ERP ou MES grâce à son interface REST API ouverte.
Réservez une démonstration de SkyPlanner à partir d’un conflit de ressources rencontré dans votre production. Préparez les commandes concernées, les machines capables de les traiter, les créneaux où le personnel est disponible et l’engagement à tenir. L’échange aura ainsi un objectif concret : voir comment SkyPlanner peut transformer ces contraintes en un planning de production réalisable. Pour découvrir d’abord l’approche de planification, essayez SkyPlanner avec des données de démonstration.
SkyPlanner
Spécialiste de la planification de production, SkyPlanner


