






W tym artykule
- Czym jest alokacja zasobów produkcyjnych?
- Przykład alokacji: zarezerwuj maszynę dla operacji, która nie ma alternatywy
- Jak przydzielać zasoby, gdy zlecenia o nie konkurują
- Ustal, gdzie rzeczywiście można wykonać operację
- Sprawdź gotowość operacji, zanim zarezerwujesz ograniczony czas zasobów
- Przydzielaj nie tylko maszynę, ale też wspólne oprzyrządowanie
- Zdecyduj, które zobowiązanie ma pierwszeństwo
- Sprawdź skutki zmiany również dla innych operacji
- Przelicz harmonogram, gdy sytuacja się zmieni
- Co zmieniło się w KJH-Comp
- Obejmij jednym spójnym planem zlecenia konkurujące o zasoby
Strona główna » Materiały » Alokacja zasobów produkcyjnych: jak rozwiązywać konflikty między operacjami
Szacowany czas czytania: 8 minut
Kolejna operacja jest gotowa do rozpoczęcia, maszyna jest wolna, więc decyzja wydaje się oczywista. Tej samej maszyny potrzebuje jednak pilne zlecenie, którego nie da się wykonać nigdzie indziej. Tymczasem operację, którą zamierzasz uruchomić, można wykonać na innym stanowisku.
Na tym polega codzienne wyzwanie alokacji zasobów produkcyjnych: trzeba zdecydować, którym operacjom przydzielić poszczególne zasoby, nie utrudniając przy tym terminowej realizacji innych zleceń. Dobra decyzja wymaga spojrzenia szerzej niż tylko na kolejkę do jednej maszyny. Musi uwzględniać sprzęt, czas dostępności obsady, gotowość materiałów i operacje pozostałe do zakończenia zlecenia.
SkyPlanner oblicza harmonogram z uwzględnieniem tych zależności. Ty określasz, gdzie można wykonać operacje i jakie priorytety są istotne, a Arcturus — sztuczna inteligencja odpowiedzialna za harmonogramowanie — wylicza przydziały i terminy. Zamiast wielokrotnie przesuwać operacje między osobnymi kolejkami, możesz skupić się na decyzjach produkcyjnych, które stoją za planem.
Czym jest alokacja zasobów produkcyjnych?
Alokacja zasobów produkcyjnych polega na przydzielaniu dostępnych zasobów do operacji, które ich potrzebują. W praktyce oznacza to wybór odpowiedniego stanowiska roboczego i terminu, w którym dostępni będą niezbędni pracownicy i materiały, a poprzedzające operacje będą już zakończone.
Optymalizacja alokacji zasobów pozwala lepiej dokonywać tych wyborów, gdy operacje konkurują o te same zasoby. Celem nie jest samo utrzymywanie wszystkich maszyn w ruchu. Chodzi o takie wykorzystanie posiadanych zasobów, które pomaga dotrzymywać uzgodnionych terminów dostaw i zapewnia postęp zleceń w produkcji.
Ta różnica ma znaczenie, gdy jedną operację można wykonać na kilku maszynach, a inną tylko na jednej. Przydzielenie tej jedynej maszyny w pierwszej kolejności operacji mającej alternatywy może wydawać się efektywne z perspektywy danego stanowiska, a jednocześnie powodować opóźnienie w innym miejscu.
Planowanie zdolności produkcyjnych odpowiada na pytanie, czy dostępne moce wystarczą do wykonania zaplanowanej pracy. Alokacja rozstrzyga, którym operacjom te moce przydzielić. Harmonogramowanie produkcji łączy te przydziały w sekwencję z określonymi terminami rozpoczęcia i zakończenia. Z kolei wykorzystanie zasobów pokazuje, jaka część ich dostępnego czasu została zużyta. Sam ten wskaźnik nie mówi jednak, czy czas przydzielono właściwym operacjom.
Przykład alokacji: zarezerwuj maszynę dla operacji, która nie ma alternatywy
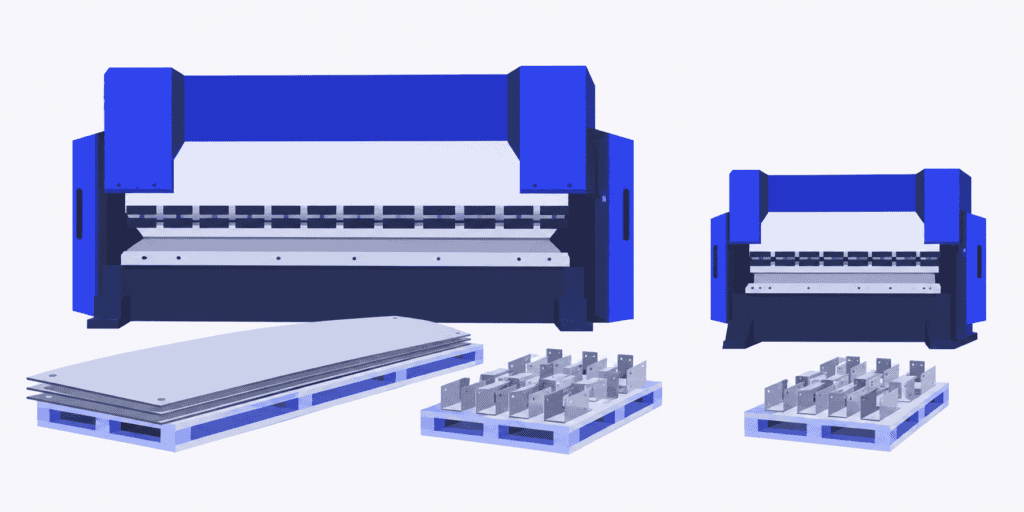
Wyobraź sobie zakład obróbki blach z dużą i małą prasą krawędziową. Obie są dostępne i mają zapewnioną obsadę. Partia małych wsporników jest gotowa do gięcia, a planista przydziela ją do dużej prasy, ponieważ właśnie zakończyła poprzednią operację.
Gięcia wymaga też pilne zlecenie na panele. Detale są zbyt szerokie dla małej prasy, więc muszą czekać na dużą. Tymczasem mała prasa ma wolny czas na wykonanie wsporników.
| Detale oczekujące na gięcie | Maszyny zdolne wykonać operację | Co należy zapewnić przy przydzielaniu zasobów |
|---|---|---|
| Małe wsporniki | Duża lub mała prasa | Możliwość przejścia do dalszych operacji zlecenia |
| Szerokie panele | Tylko duża prasa | Dostęp do jedynej odpowiedniej maszyny przed wymaganym terminem przekazania do kolejnego etapu |
Jeśli praca jeszcze się nie rozpoczęła, przydzielenie wsporników do małej prasy może sprawić, że duża prasa pozostanie wolna do gięcia paneli. Zakład nie dokupił dodatkowych zdolności produkcyjnych. Po prostu lepiej wykorzystał dostępne alternatywy.
To przydatna możliwość, a nie uniwersalna zasada przenoszenia każdej operacji, dla której istnieje alternatywne stanowisko. Mała prasa może pracować wolniej, wymagać dodatkowego przezbrojenia lub być potrzebna do realizacji innego zobowiązania. Jeśli obie prasy obsługuje ten sam operator, same kalendarze maszyn nie potwierdzają, że obie operacje mogą odbywać się równocześnie. Po zakończeniu gięcia musi też być dostępny czas na kolejną operację zlecenia na panele.
Właściwy przydział zasobów musi odpowiadać potrzebom powiązanych zleceń, a nie tylko stanowiska roboczego, które właśnie analizujesz.
Jak przydzielać zasoby, gdy zlecenia o nie konkurują
Podejmując decyzję o przydziale zasobów, najpierw ustal, co jest możliwe, a następnie określ, co jest najważniejsze. SkyPlanner uwzględnia oba te aspekty w jednym harmonogramie produkcji, dzięki czemu zmiana w jednej kolejce nie oznacza konieczności ręcznego poprawiania wszystkich pozostałych.
Ustal, gdzie rzeczywiście można wykonać operację
Zacznij od stanowisk roboczych zdolnych wykonać daną operację, a nie od wszystkich maszyn, które mają wolny termin. O tym, czy dane stanowisko faktycznie stanowi alternatywę, decydują wymiary detalu, możliwości technologiczne, oprzyrządowanie i wymagania jakościowe. Uwzględnij też potrzebny na nim czas przezbrojenia i obróbki. Dwie maszyny, które mogą wykonać ten sam detal, nie muszą pracować z taką samą prędkością.
SkyPlanner pozwala określić stanowiska robocze odpowiednie dla danej operacji. Po włączeniu przenoszenia operacji między alternatywnymi stanowiskami Arcturus może wybierać spośród nich podczas obliczania harmonogramu, uwzględniając współczynniki wydajności stanowisk. Dzięki temu operacje, które można wykonać na różnych stanowiskach, mogą zostać przeniesione, gdy wspólnego zasobu potrzebuje operacja z mniejszą liczbą dostępnych alternatyw.
Planista dostarcza wiedzę o procesach produkcyjnych. SkyPlanner wykorzystuje ją przy planowaniu wszystkich operacji, dzięki czemu nie musisz samodzielnie wybierać maszyny dla każdej z nich.
Sprawdź gotowość operacji, zanim zarezerwujesz ograniczony czas zasobów
Wolny termin na maszynie nie przyda się operacji, której nie można rozpocząć. Sprawdź dostępność materiałów, stan poprzedniego etapu procesu i obsadę potrzebną do wykonania pracy. W przeciwnym razie pozornie pilna operacja może zajmować miejsce w planie, podczas gdy gotowe operacje czekają za nią w kolejce.
SkyPlanner uwzględnia w planie produkcji stanowiska robocze, zmiany i operatorów. Po włączeniu harmonogramowania z uwzględnieniem materiałów Arcturus bierze pod uwagę zarejestrowane stany magazynowe i oczekiwane dostawy materiałów. Skonfigurowane zależności między etapami procesu łączą operacje, dzięki czemu plan może uwzględnić to, co musi nastąpić przed rozpoczęciem kolejnej z nich.
Dzięki temu przydział zasobów lepiej sprawdza się na hali produkcyjnej: kolejka uwzględnia zasoby potrzebne do wykonania operacji oraz gotowość samych operacji do rozpoczęcia, a nie tylko wymagany termin. Aktualizuj te dane, gdy dostawa się opóźnia lub zmienia się obsada, aby kolejne obliczenie harmonogramu odzwierciedlało aktualną sytuację produkcyjną.
Przydzielaj nie tylko maszynę, ale też wspólne oprzyrządowanie
Dwie maszyny, na których można wykonać daną operację, nie zawsze oznaczają możliwość równoległej pracy. Jeśli obie operacje wymagają tej samej fizycznej formy lub tego samego przyrządu mocującego, a masz tylko jeden egzemplarz, przeniesienie operacji na drugą maszynę nie rozwiąże konfliktu. Maszyna i wymagane oprzyrządowanie muszą być dostępne w tym samym czasie.
Wyobraźmy sobie dwie maszyny gotowe do pracy o 08:00, z zapewnioną obsadą i materiałami, ale tylko z jednym wspólnym przyrządem mocującym. Zlecenie A wymaga dwóch godzin pracy na jednej maszynie, a następnie godziny kontroli i musi zostać zakończone do 11:00. Zlecenie B wymaga trzech godzin pracy na drugiej maszynie, a następnie godziny kontroli i musi zostać zakończone do 14:00. Każda operacja obróbki wymaga przyrządu przez cały czas jej trwania. Podane w tym przykładzie czasy obejmują przezbrojenie. Zakładamy też brak dodatkowego czasu na przeniesienie przyrządu oraz dostępne zdolności na stanowisku kontroli.
Przydzielmy przyrząd najpierw do zlecenia A: obróbka trwa od 08:00 do 10:00, a kontrola kończy się o 11:00. Następnie przyrząd może być używany na drugiej maszynie do realizacji zlecenia B od 10:00 do 13:00, a kontrola zakończy się o 14:00. Oba terminy są możliwe do dotrzymania. Po odwróceniu kolejności zlecenie B zakończy się o 12:00, ale zlecenie A będzie można zakończyć dopiero o 14:00. Uruchomienie obu maszyn o 08:00 nie jest rozwiązaniem: oznaczałoby jednoczesną rezerwację jedynego przyrządu do dwóch operacji.
SkyPlanner zapobiega rezerwowaniu tego samego oprzyrządowania do kilku operacji w tym samym czasie. Wprowadź wspólny przyrząd mocujący tylko raz, powiąż go z odpowiednimi stanowiskami roboczymi i przypisz do produktów, które go wymagają. Podczas obliczania harmonogramu Arcturus uwzględnia dostępność oprzyrządowania wraz ze zdolnościami produkcyjnymi maszyn i ustalonymi przez Ciebie priorytetami. Sprawdź w widoku Gantt wszystkie pozostałe operacje tych zleceń, a nie tylko moment zwolnienia przyrządu.
Dzięki temu rzadziej trzeba ręcznie korygować kolejki na poszczególnych maszynach, a deklarowane terminy dostaw mają realne podstawy. Gdy jedna operacja czeka na przyrząd, wolny czas maszyny można wykorzystać na inne prace, które są gotowe do rozpoczęcia i go nie wymagają. Dobry przydział zasobów pozwala realizować kolejne etapy zleceń, zamiast tworzyć dwie pozornie pełne kolejki rywalizujące o jeden przyrząd.
Zdecyduj, które zobowiązanie ma pierwszeństwo
Gdy dwie gotowe operacje potrzebują tego samego zasobu, może nie istnieć układ pozwalający dotrzymać obu pierwotnych zobowiązań. Wymaga to decyzji produkcyjnej — samo zapełnienie kolejki do maszyny nie rozwiąże problemu.
Przyjrzyj się pozostałym etapom marszruty zlecenia, uzgodnionemu terminowi dostawy i skutkom opóźnienia. Zlecenie z późniejszym terminem może wymagać działania jako pierwsze, jeśli pozostało w nim więcej pracy. Z kolei nadanie pierwszeństwa jednemu ważnemu zleceniu może opóźnić inne. Decyduj świadomie, które zlecenie otrzyma pierwszeństwo kosztem innego, zamiast ustalać kolejność według tego, kto najgłośniej domaga się realizacji.
Dynamiczne priorytety w SkyPlanner pozwalają sterować obliczeniami za pomocą priorytetów klientów i operacji, terminów realizacji oraz innych preferencji harmonogramowania. Ustalanie kolejności ściśle według terminów realizacji i dążenie do ukończenia jak największej liczby operacji na czas to różne cele. SkyPlanner pozwala określić te preferencje zamiast stosować jedną sztywną regułę do każdego konfliktu.
Ty decydujesz, co plan ma chronić. Arcturus oblicza harmonogram zgodnie z tymi priorytetami, a reguły i blokady pozwalają zachować kontrolę nad decyzjami, które nie powinny ulec zmianie. Dzięki temu możesz spójnie stosować swoją ocenę sytuacji produkcyjnej do całego portfela zleceń, zamiast wielokrotnie ręcznie zmieniać poszczególne kolejki.
Sprawdź skutki zmiany również dla innych operacji
Przeniesienie operacji nie kończy procesu decyzyjnego. Sprawdź, kiedy zlecenie będzie mogło przejść do kolejnej operacji i które inne operacje zmieniły miejsce w harmonogramie.
W przykładzie z prasami krawędziowymi zwolnienie dużej prasy pomaga tylko wtedy, gdy panele mogą na czas przejść przez pozostałe etapy marszruty. Przeniesienie wsporników również nie jest korzystnym kompromisem, jeśli powoduje poważniejsze opóźnienie ich montażu.
SkyPlanner przedstawia obliczony plan na wykresie typu Gantt. Przeanalizuj na nim operacje objęte zmianą jako części powiązanego harmonogramu, zamiast zakładać, że lokalnie lepszy przydział poprawił terminowość wszystkich dostaw. Harmonogramowanie produkcji z uwzględnieniem rzeczywistych zdolności maszyn i dostępności obsady stanowi podstawę dopasowania pracy do możliwości zasobów określonych w planie.
Czasami wynik ujawnia rzeczywisty niedobór zasobów. Wówczas pomocne może być uruchomienie dodatkowej zmiany z zapewnioną obsadą, wykorzystanie zatwierdzonej alternatywnej marszruty lub zmiana uzgodnień z klientem. Lepsza alokacja pomaga wykorzystać istniejące możliwości, ale nie sprawi, że niedostępny zasób nagle się pojawi.
Przelicz harmonogram, gdy sytuacja się zmieni
Rozsądny przydział zasobów może się zdezaktualizować, gdy materiały dotrą z opóźnieniem, spadnie zdolność produkcyjna stanowiska lub zmieni się priorytet zlecenia. Aktualizując tylko kolejkę do danej maszyny, można przeoczyć operacje, które od niej zależą.
W SkyPlanner zaktualizuj odpowiednie dane o dostępności lub priorytety i pozwól silnikowi Arcturus ponownie obliczyć harmonogram. Po włączeniu automatycznego przeplanowania funkcja ta również pomaga utrzymywać plan w aktualnym stanie, bez konieczności inicjowania każdego przeliczenia przez planistę.
Właśnie wtedy ograniczenie pracy ręcznej staje się szczególnie cenne. Twoim zadaniem jest rozwiązanie nietypowej sytuacji i ocena jej skutków, a nie odtwarzanie po kolei każdego przydziału, którego dotyczy zmiana.
Co zmieniło się w KJH-Comp
KJH-Comp, fiński podwykonawca specjalizujący się w obróbce blach, borykał się z problemem przejścia od ogólnego planowania obciążenia do codziennego przydzielania zasobów. System ERP C9000 i arkusze kalkulacyjne pokazywały przybliżone obciążenie tygodniowe, ale przypisywanie operacji do maszyn na poszczególne dni nadal odbywało się ręcznie. Każdy z dwóch kierowników poświęcał co najmniej połowę swojego czasu pracy na harmonogramowanie pracy w ramach dostępnych zdolności produkcyjnych.
Po wdrożeniu SkyPlanner zlecenia nadal trafiają do dotychczasowego systemu ERP, a sztuczna inteligencja automatycznie układa harmonogram z uwzględnieniem rzeczywistych zdolności maszyn i personelu oraz przypisuje operacje do maszyn. We wdrożeniu KJH-Comp przygotowanie prac do uruchomienia na produkcji wspierają również kontrole gotowości części przed spawaniem oraz przypisywanie prac spawalniczych osobom o odpowiednich kwalifikacjach.
Jak podaje firma, zlecenie z terminem za dwa tygodnie nie wypiera już z harmonogramu zlecenia, które ma zostać wysłane jutro. Odpowiedzialność za harmonogramowanie przejął jeden z dwóch kierowników, a drugi zajął się innymi zadaniami. Według KJH-Comp terminowość dostaw wzrosła z około 50% do nawet 98% w 2026 roku. Jednocześnie firma poszerzyła asortyment bez proporcjonalnego zwiększania zatrudnienia.
Ten przykład pokazuje, co w praktyce oznacza przejście od zarządzania łącznym obciążeniem tygodniowym do koordynowania codziennej pracy: mniej wysiłku przy przypisywaniu operacji do maszyn i lepszą kontrolę nad tym, które zlecenia otrzymują potrzebne zasoby.
Przeczytaj opinię KJH-Comp o SkyPlanner.
Obejmij jednym spójnym planem zlecenia konkurujące o zasoby
Jeśli Twoi planiści spędzają dzień na ustalaniu, gdzie można zmieścić każdą operację, warto rozważyć SkyPlanner jako kolejny krok. Przy obliczaniu harmonogramu uwzględnia stanowiska robocze zdolne wykonać daną operację, dostępne zmiany, materiały i priorytety, a następnie pokazuje wynik na wykresie typu Gantt. Zachowujesz kontrolę nad decyzjami produkcyjnymi i poświęcasz mniej czasu na ręczne aktualizowanie planu w odpowiedzi na ich skutki.
Możesz też zachować system, w którym już zarządzasz zleceniami: SkyPlanner integruje się z dowolnym systemem ERP lub MES za pośrednictwem swojego otwartego REST API.
Umów prezentację SkyPlanner opartą na konflikcie zasobów z Twojej produkcji. Przygotuj zlecenia konkurujące o zasoby, informacje o maszynach, które mogą je wykonać, dostępnym czasie pracy z zapewnioną obsadą oraz zobowiązaniu, którego musisz dotrzymać. Dzięki temu rozmowa będzie miała konkretny cel: sprawdzenie, jak SkyPlanner może uwzględnić te ograniczenia i stworzyć wykonalny harmonogram produkcji. Jeśli najpierw chcesz poznać sposób planowania, wypróbuj SkyPlanner na danych demonstracyjnych.
SkyPlanner
Specjalista ds. planowania produkcji, SkyPlanner


