






A cikk tartalma
- Mit jelent az erőforrás-allokáció a gyártásban?
- Allokációs példa: hagyjuk szabadon a gépet annak a feladatnak, amely máshol nem végezhető el
- Hogyan osszuk el az erőforrásokat az egymással versengő rendelések között?
- Tisztázza, hol végezhető el ténylegesen a munka
- Mielőtt leköti a szűkös gépidőt, ellenőrizze az indítás feltételeit
- Ne csak a gépet ossza be, hanem a közösen használt szerszámot is
- Döntse el, melyik vállalás élvezzen elsőbbséget
- Az áthelyezett feladaton túl a többi munkára gyakorolt hatást is vizsgálja meg
- Ha változik a helyzet, számítsa újra az ütemtervet
- Mi változott a KJH-Comp vállalatnál?
- Tervezze össze az azonos erőforrásokért versengő rendeléseket
Kezdőlap » Tudástár » Erőforrás-allokáció a gyártásban: a feladatütközések feloldása
Becsült olvasási idő: 8 perc
A következő gyártási feladat indításra kész, a gép szabad, így kézenfekvőnek tűnik elindítani a munkát. Csakhogy egy sürgős rendeléshez is erre a gépre van szükség, és az máshol nem gyártható le, míg az indítás előtt álló feladat másik gépen is elvégezhető.
Ez az erőforrás-allokáció mindennapos kihívása a gyártásban: eldönteni, melyik feladat melyik erőforrást kapja meg úgy, hogy közben ne nehezítsük meg egy másik rendelés teljesítését. A jó döntéshez nem elég a gép előtt várakozó feladatokat nézni. Együtt kell figyelembe venni a berendezéseket, a dolgozók rendelkezésre álló munkaidejét, az anyagok elérhetőségét és a rendelés befejezéséhez még szükséges műveleteket.
A SkyPlanner ezeket az összefüggéseket figyelembe véve számítja ki az ütemtervet. Ön határozza meg, hol végezhetők el a feladatok, és mely prioritások számítanak; az Arcturus, a rendszer ütemezésre szolgáló mesterséges intelligenciája pedig kiszámítja az erőforrás-hozzárendeléseket és az időzítést. Így ahelyett, hogy újra és újra az egyes gépek várólistái között mozgatná a feladatokat, a tervet meghatározó termelési döntésekre összpontosíthat.
Mit jelent az erőforrás-allokáció a gyártásban?
Az erőforrás-allokáció a gyártásban azt jelenti, hogy a rendelkezésre álló termelési erőforrásokat hozzárendeljük az azokat igénylő feladatokhoz. A gyakorlatban ehhez olyan alkalmas munkaállomást és megfelelő időpontot kell választani, ahol és amikor a szükséges dolgozók és anyagok rendelkezésre állnak, az előző műveletek pedig már befejeződtek.
Az erőforrás-allokáció optimalizálása ezeket a döntéseket javítja az azonos erőforrásokért versengő feladatok körében. A cél nem egyszerűen az, hogy minden gép folyamatosan dolgozzon. A meglévő erőforrásokat úgy kell felhasználni, hogy az segítse a vállalt szállítási határidők betartását és a rendelések előrehaladását a gyártásban.
Ez a különbség akkor válik fontossá, ha az egyik feladat több gépen is elvégezhető, a másik viszont csak egyen. Ha a több gépen is elvégezhető feladat kapja meg először a szűkösen rendelkezésre álló gépet, az helyben hatékonynak tűnhet, máshol viszont késést okozhat.
A kapacitástervezés arra keresi a választ, hogy elegendő felhasználható kapacitás áll-e rendelkezésre a munkamennyiséghez. Az allokáció dönti el, hogy melyik feladat kapja meg ezt a kapacitást. A gyártásütemezés ezeket a hozzárendeléseket kezdési és befejezési időpontokkal ellátott sorrendbe rendezi. A kihasználtság pedig megmutatja, hogy az erőforrás rendelkezésre álló idejéből mennyit használtak fel; önmagában azonban nem árulja el, hogy a megfelelő feladatra fordították-e ezt az időt.
Allokációs példa: hagyjuk szabadon a gépet annak a feladatnak, amely máshol nem végezhető el
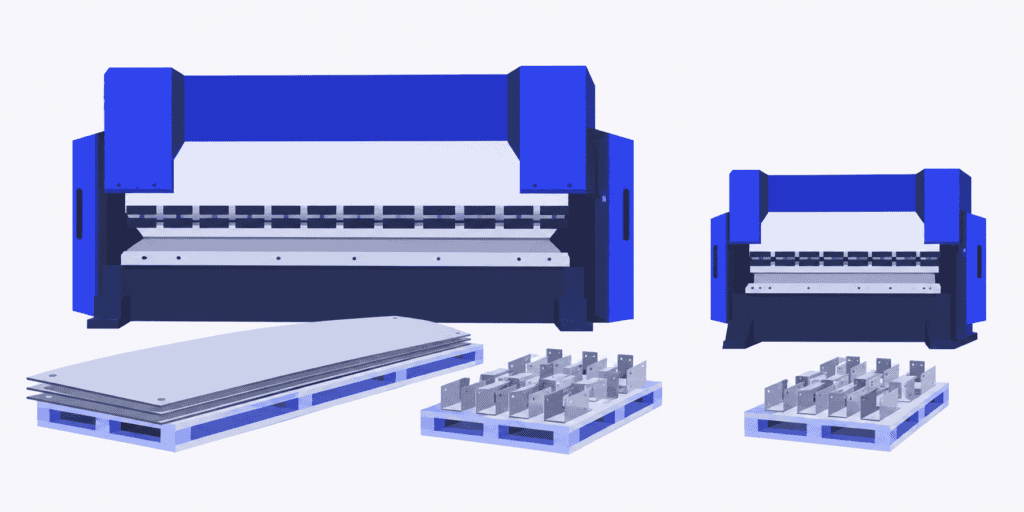
Képzeljünk el egy lemezmegmunkáló üzemet egy nagy és egy kisebb élhajlító géppel. Mindkettő szabad, és mindkettőhöz rendelkezésre áll kezelő. Egy sorozat kisméretű konzol hajlításra vár, a tervező pedig a nagy gépre osztja be, mert azon éppen befejeződött az előző feladat.
Egy sürgős panelrendeléshez is hajlításra van szükség. Az alkatrészek túl szélesek a kisebb élhajlítóhoz, ezért meg kell várniuk a nagy gépet. Közben a kisebb gépen lenne kapacitás a konzolok hajlítására.
| Hajlításra váró feladat | A feladatra alkalmas gépek | Mit kell biztosítani az allokációval? |
|---|---|---|
| Kisméretű konzolok | Nagy vagy kis élhajlító | A rendelés további műveleteinek megvalósítható ütemezését |
| Széles panelek | Csak a nagy élhajlító | Hozzáférést az egyetlen alkalmas géphez, még a következő műveletre való átadás előírt időpontja előtt |
Ha a munka még nem kezdődött el, a konzolokat a kisebb élhajlítóra áthelyezve a nagy gép szabadon maradhat a panelek számára. Az üzem nem vásárolt többletkapacitást, csupán okosabban használta ki a meglévő lehetőségeket.
Ez hasznos lehetőség, de nem jelenti azt, hogy minden más gépen is elvégezhető feladatot át kell helyezni. A kisebb élhajlítón tovább tarthat a munka, újabb átállásra lehet szükség, vagy a gépet egy másik vállalás teljesítéséhez kell fenntartani. Ha mindkét élhajlítóhoz ugyanaz a gépkezelő szükséges, a gépnaptárak önmagukban még nem igazolják, hogy a két feladat párhuzamosan végezhető. A panelek hajlításának befejezésekor a rendelés következő műveletéhez is rendelkezésre kell állnia a szükséges kapacitásnak.
Az a jó erőforrás-elosztás, amely az összefüggő rendelések szempontjából is működik, nem csupán az éppen vizsgált munkaállomáson.
Hogyan osszuk el az erőforrásokat az egymással versengő rendelések között?
Az erőforrások elosztásakor először a megvalósítható lehetőségeket kell tisztázni, majd azt, hogy mi élvezzen elsőbbséget. A SkyPlanner ezt a két szempontot ugyanabban a gyártási ütemtervben kezeli, így ha az egyik feladatsor változik, nem kell az összes többit kézzel helyreigazítania.
Tisztázza, hol végezhető el ténylegesen a munka
A feladatra alkalmas munkaállomásokból induljon ki, ne az összes olyan gépből, amelyen van szabad idő. Az alkatrész mérete, a gépen elvégezhető technológiai műveletek, a szerszámozás és a minőségi követelmények döntik el, hogy egy másik gép valóban szóba jöhet-e. Számoljon az adott alternatíva átállási és megmunkálási idejével is: attól, hogy két gép ugyanazt az alkatrészt el tudja készíteni, még nem feltétlenül dolgoznak azonos sebességgel.
A SkyPlannerben megadhatja, mely munkaállomások alkalmasak egy gyártási feladatra. Ha engedélyezi az alternatív munkaállomások közötti áthelyezést, az Arcturus az ütemezés kiszámításakor választhat közülük, a munkaállomások hatékonysági értékeit is figyelembe véve. Így a több helyen is elvégezhető munka másik állomásra kerülhet, ha a közös erőforrásra egy kötöttebb feladatnak van szüksége.
A szükséges gyártási ismereteket a tervező viszi be a rendszerbe. A SkyPlanner ezeket a teljes feladatállomány ütemezésében alkalmazza, így nem kell minden egyes feladatnál külön eldöntenie, melyik gépre kerüljön.
Mielőtt leköti a szűkös gépidőt, ellenőrizze az indítás feltételeit
A szabad gépidő nem segít azon a műveleten, amelyet még nem lehet elindítani. Ellenőrizze az anyagellátást, az előző művelet állapotát és a munkához szükséges létszámot. Különben egy sürgősnek tekintett feladat foglalhatja a helyet a tervben, miközben a már indítható munkák mögötte várakoznak.
A SkyPlanner a munkaállomásokat, a műszakokat és a gépkezelőket is megjeleníti a gyártási tervben. Ha engedélyezi az anyagellátást figyelembe vevő ütemezést, az Arcturus a nyilvántartott készletekkel és a beérkező anyagokkal is számol. A műveletek között beállított függőségek összekapcsolják a feladatokat, így a terv figyelembe tudja venni, minek kell megtörténnie a következő művelet megkezdése előtt.
Az erőforrások ilyen elosztása az üzemben is jobban használható: a feladatsor nemcsak a kért határidőt tükrözi, hanem az erőforrásokat és az indíthatóság feltételeit is. Ha késik egy szállítmány vagy változik a létszám, frissítse ezeket az adatokat, hogy a következő ütemezés már az aktuális helyzettel számoljon.
Ne csak a gépet ossza be, hanem a közösen használt szerszámot is
Két műszakilag alkalmas gép még nem jelenti azt, hogy a munka két helyen is végezhető. Ha mindkét gyártási feladathoz ugyanaz a fizikai öntőforma vagy befogókészülék kell, és abból csak egy van, a feladat másik gépre helyezése nem oldja fel az ütközést. A gépnek és a szükséges szerszámnak egyszerre kell rendelkezésre állnia.
Tegyük fel, hogy 08:00-kor két gép is munkára kész, a kezelők és az anyagok rendelkezésre állnak, de a két géphez csak egy közös befogókészülék van. Az A rendeléshez az egyik gépen két óra megmunkálás, majd egy óra ellenőrzés szükséges, és 11:00-ig el kell készülnie. A B rendeléshez a másik gépen három óra megmunkálás, majd egy óra ellenőrzés kell, a befejezési határideje pedig 14:00. Mindkét megmunkálási művelet teljes időtartama alatt szükség van a befogókészülékre. A példában szereplő idők az átállást is tartalmazzák; feltételezzük, hogy a befogókészülék áthelyezése nem okoz további késedelmet, és az ellenőrzéshez rendelkezésre áll a szükséges kapacitás.
Ha először az A rendelés kapja meg a befogókészüléket, a megmunkálás 08:00-tól 10:00-ig tart, az ellenőrzés pedig 11:00-kor fejeződik be. Ezután a B rendelés a saját gépén 10:00-tól 13:00-ig használhatja a befogókészüléket, és az ellenőrzése 14:00-kor zárulhat. Így mindkét vállalt határidő tartható. Fordított sorrendben a B rendelés 12:00-kor elkészül, az A viszont csak 14:00-kor fejezhető be. A két gép egyidejű, 08:00-kor történő indítása nem megoldás: ehhez az egyetlen befogókészüléket egyszerre két feladathoz kellene lefoglalni.
A SkyPlanner megakadályozza, hogy ugyanazt a szerszámot egy időben több feladathoz is lefoglalják. Rögzítse egyszer a közösen használt befogókészüléket, kapcsolja a megfelelő munkaállomásokhoz, és rendelje hozzá azokhoz a termékekhez, amelyekhez szükség van rá. Az Arcturus az ütemterv kiszámításakor a gépkapacitással és az Ön által megadott prioritásokkal együtt veszi figyelembe a szerszámok rendelkezésre állását. A Gantt-diagramon az érintett rendelések összes hátralévő műveletét tekintse át, ne csak azt nézze, mikor szabadul fel a befogókészülék.
Így kevesebbszer kell kézzel összehangolnia az egyes gépek feladatsorait, és megvalósítható ütemtervre alapozhatja a vállalt szállítási határidőket. Amíg egy gyártási feladat a befogókészülékre vár, a szabad gépidőben más, indításra kész munkák végezhetők, amelyekhez nincs szükség erre a készülékre. Az erőforrások megfelelő beosztása lehetővé teszi a rendelések előrehaladását. Önmagában nem elég, ha két gép feladatsora is telítettnek látszik, miközben mindkettő ugyanazért az egy szerszámért verseng.
Döntse el, melyik vállalás élvezzen elsőbbséget
Ha két indítható feladathoz ugyanaz az erőforrás kell, előfordulhat, hogy nincs olyan megoldás, amellyel mindkét eredeti vállalás tartható. Ilyenkor termelési döntésre van szükség; ezt nem oldja meg, ha még több feladatot állítanak sorba a gépnél.
Vizsgálja meg a rendelés hátralévő műveleteit, a vállalt szállítási határidőt és a késés következményeit. Egy később esedékes feladat is igényelhet elsőbbséget, ha több munka van még hátra belőle. Ugyanakkor egy fontos rendelés előresorolása egy másikat hátrébb tolhat. Tudatosan mérlegelje ezt a kompromisszumot, ahelyett hogy a leghangosabb sürgetés határozná meg a sorrendet.
A SkyPlanner dinamikus prioritásaival az ügyfelek és a gyártási feladatok fontossága, a határidők és más ütemezési beállítások alapján irányíthatja a számítást. A szigorúan határidő szerinti ütemezés más cél, mint az, hogy minél több feladat készüljön el időben. A SkyPlannerben megadhatja ezeket a szempontokat, ahelyett hogy minden ütközésre ugyanazt a rögzített szabályt alkalmazná.
Ön dönti el, mely vállalásokat kell a tervnek megőriznie. Az Arcturus e prioritások mentén számítja ki az ütemezést, a szabályokkal és zárolásokkal pedig megtarthatja az irányítást a rögzíteni kívánt döntések felett. Így a termelési szempontokat következetesen érvényesítheti a teljes rendelésállományon, nem kell újra és újra felülírnia az egyes feladatsorokat.
Az áthelyezett feladaton túl a többi munkára gyakorolt hatást is vizsgálja meg
Egy művelet áthelyezésével még nem zárul le a döntés. Ellenőrizze, mikor juthat el a rendelés a következő művelethez, és mely más feladatok helye változott meg az ütemtervben.
Az élhajlítós példában a nagy gép felszabadítása csak akkor segít, ha a panelek a hátralévő műveleteken is időben végighaladhatnak. A konzolok áthelyezése sem jó csere, ha emiatt a szerelésükben súlyosabb késés keletkezik.
A SkyPlanner Gantt-diagramon jeleníti meg a kiszámított tervet. Az érintett műveleteket itt összefüggő ütemtervként tekintse át, és ne feltételezze, hogy egy helyileg kedvezőbb géphozzárendelés minden rendelés kiszállítását elősegítette. A termelésütemezés adja az alapot ahhoz, hogy a munka a tervben megadott tényleges gép- és személyzeti kapacitáson belül kapjon helyet.
Előfordul, hogy az eredmény valódi erőforráshiányt tár fel. Ilyenkor egy megfelelő létszámmal biztosított pluszműszak, egy jóváhagyott alternatív gyártási útvonal vagy a vevőnek tett vállalás módosítása jelenthet megoldást. A jobb erőforrás-elosztás segít kihasználni a meglévő lehetőségeket, de nem teremt elő olyan erőforrást, amely nem áll rendelkezésre.
Ha változik a helyzet, számítsa újra az ütemtervet
Egy észszerű erőforrás-elosztás is elavulhat, ha késik az anyag, csökken egy munkaállomás kapacitása vagy megváltozik egy rendelés prioritása. Ha csak az érintett gép feladatsorát frissíti, figyelmen kívül maradhatnak az attól függő munkák.
A SkyPlannerben frissítse az érintett rendelkezésre állási adatokat vagy prioritásokat, majd bízza az ütemterv újraszámítását az Arcturusra. Az automatikus átütemezés bekapcsolásával is segíthet naprakészen tartani a tervet, anélkül hogy a tervezőnek minden újraszámítást külön el kellene indítania.
Ilyenkor válik különösen értékessé, hogy kevesebb a kézi munka. Az Ön feladata a rendkívüli helyzet megoldása és a következmények áttekintése, nem pedig annak egyenkénti újratervezése, hogy az érintett feladatok melyik erőforráshoz kerüljenek.
Mi változott a KJH-Comp vállalatnál?
A finn KJH-Comp lemezipari bérgyártó is az összesített terhelés tervezése és a napi erőforrás-elosztás közötti szakadékkal szembesült. A C9000 ERP és a táblázatok a hozzávetőleges heti terhelést mutatták, de a feladatokat napi szinten továbbra is kézzel kellett a gépekhez rendelni. Két művezető külön-külön is a munkaideje legalább felét a kapacitások ütemezésére fordította.
A SkyPlanner használata mellett a rendeléseket továbbra is a meglévő ERP-rendszerben rögzítik, a mesterséges intelligencia pedig automatikusan végzi a tényleges kapacitást figyelembe vevő termelésütemezést és a feladatok gépekhez rendelését. A KJH-Compnál bevezetett megoldásban a gyártásba adást az is segíti, hogy hegesztés előtt ellenőrzik az alkatrészek rendelkezésre állását, a hegesztési feladatokat pedig a megfelelő szaktudású munkatársakhoz rendelik.
A vállalat beszámolója szerint a két hét múlva esedékes feladatok már nem szorítják ki azokat, amelyeket másnap kell kiszállítani. Az ütemezésért a korábbi két művezető helyett már csak egy felel, a másikuk más feladatokat kapott. A KJH-Comp szerint a határidőre teljesített szállítások aránya 2026-ban a korábbi mintegy 50%-ról akár 98%-ra emelkedett, miközben a termékkínálat bővülését nem kísérte arányos létszámnövekedés.
Az eset jól mutatja, mit jelent a gyakorlatban áttérni a heti összterhelés kezeléséről a napi munka összehangolására: kevesebb munkát igényel a feladatok gépekhez rendelése, és jobban kézben tartható, hogy mely rendelések kapják meg a szükséges erőforrásokat.
Olvassa el a KJH-Comp tapasztalatait a SkyPlanner használatáról.
Tervezze össze az azonos erőforrásokért versengő rendeléseket
Ha tervezői egész nap azt mérlegelik, hová férhet be egy-egy gyártási feladat, a SkyPlanner bevezetése észszerű következő lépés. Az ütemezés kiszámításakor együtt veszi figyelembe a művelet elvégzésére alkalmas munkaállomásokat, a rendelkezésre álló műszakokat, az anyagokat és a prioritásokat, az eredményt pedig a Gantt-diagramon jeleníti meg. A gyártási döntések továbbra is az Ön kezében maradnak, miközben kevesebb időt kell fordítania az ezekből adódó változások kézi átvezetésére.
A rendelések kezelésére már használt rendszerét is megtarthatja: a SkyPlanner nyílt REST API felületén keresztül bármely ERP- vagy MES-rendszerrel integrálható.
Foglaljon SkyPlanner-bemutatót, amelyen a saját gyártásából hozott erőforrásütközést járhatják körül. Hozza el az azonos erőforrásokért versengő rendelések adatait, az azokhoz használható gépek listáját, azt, hogy mikor és mennyi időre áll rendelkezésre a szükséges személyzet, valamint azt a vállalást, amelyet tartania kell. Így a megbeszélésnek konkrét célja lesz: megvizsgálhatják, hogyan készíthet a SkyPlanner e korlátok figyelembevételével megvalósítható gyártási ütemtervet. Ha előbb a tervezési megközelítést szeretné megismerni, próbálja ki a SkyPlanner rendszerét demóadatokkal.
SkyPlanner
Gyártástervezési szakértő, SkyPlanner


