Selles artiklis
- Kuidas seadistusaegade maatriksit lugeda
- Kuidas koostada usaldusväärne seadistusaegade maatriks
- Määratle masin ja seadistused
- Leppige kokku aja mõõtmise algus ja lõpp
- Kogu mõõtmistulemusi koos piisava taustainfoga
- Erista hinnangulised, teadmata ja keelatud üleminekud
- Mida peaks maatriks sinu tootmisplaanis muutma?
- Rakenda seadistuste mustreid SkyPlanneri ajakohases tootmisplaanis
- Alusta järgmiste tellimuste jaoks vajalikest ümberseadistustest
Avaleht » Ressursid » Seadistusaegade maatriks: kuidas andmeid koguda ja lugeda
Hinnanguline lugemisaeg: 8 minutit
Seadistusaegade maatriks on tabel, mis näitab, kui kaua kulub masina ümberseadistamiseks ühelt tootelt või seadistuselt teisele. Iga lahter vastab konkreetsele küsimusele: kui masin on praegu seadistatud selle toote jaoks, siis kui palju aega kulub, enne kui sellega saab hakata valmistama järgmist toodet?
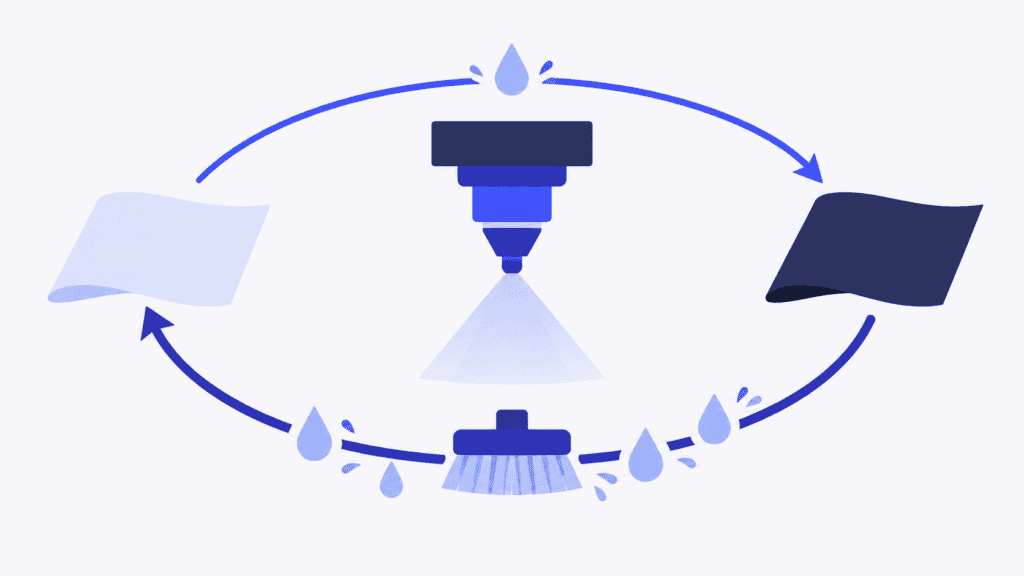
Ülemineku suund on oluline. Heledalt värvilt tumedale üleminekuks võib piisata lühikesest läbipesust, kuid heleda värvi juurde naasmine nõuab märksa pikemat puhastust. Üks keskmine seadistusaeg seda erinevust ei näita. Nii võidakse tootmisplaanis jätta keerukale ümberseadistusele liiga vähe ja lihtsale liiga palju aega.
Hästi koostatud maatriks toob need erinevused esile enne, kui need plaani segi löövad. Samuti aitab see tuvastada, milliste tooteomaduste järgi tasub töid SkyPlanneris rühmitada. Nii saad vähendada tarbetuid ümberseadistusi, ilma et peaksid prioriteetide iga muutuse järel masinate tööjärjekordi käsitsi ümber tegema.
Kuidas seadistusaegade maatriksit lugeda
Rida näitab lähteseadistust ja veerg järgmist seadistust, millele üle minnakse. Jäta need tähised tabelisse alles ka siis, kui kõik praegu lugemissuunda teavad. Kui need omavahel segi ajada, lähtud planeerimisel valest eeldusest.
Kujutame ette pindamismasinat, millel kasutatakse kolme värvirühma. Järgmised ajad on näitlikud, mitte klientide tulemused ega soovituslikud puhastusnormid.
| Praeguselt rühmalt / Järgmisele rühmale | A: hele | B: keskmine | C: tume |
|---|---|---|---|
| A: hele | 0 min | 12 min | 18 min |
| B: keskmine | 35 min | 0 min | 10 min |
| C: tume | 50 min | 28 min | 0 min |
Heledalt tumedale ülemineku aja leiad rea A ja veeru C ristumiskohast: 18 minutit. Tumedalt heledale ülemineku jaoks vaata rea C ja veeru A ristumiskohta: 50 minutit. Need on kaks eri üleminekut, mitte sama ajakulu eri suundades.
Diagonaal näitab jätkamist sama rühma piires. Siin on väärtuseks null, sest näites eeldatakse, et nende tööde vahel pole seadistamist vaja. Ära võta seda eeldust automaatselt oma maatriksisse üle. Ka sama rühma piires võib olla vaja vahetada kinnitusvahendit, kontrollida partii tootmisse lubamist või teha muid ettevalmistusi.
Tabelist on kasu siis, kui arvestad ka masina algseadistust. Oletame, et masin on praegu seadistatud tumeda värvi jaoks ning järgmisena tuleb teha hele ja seejärel keskmine värvitoon. Seadistusteks tuleb varuda:
- Tumedalt heledale: 50 minutit.
- Heledalt keskmisele: 12 minutit.
- Ümberseadistustele kokku: 62 minutit, millele lisanduvad tööde tootmisajad.
Kui arvestaksid ainult kahe uue töö vahelist üleminekut, varuksid 12 minutit ja jätaksid esialgse 50-minutilise ümberseadistuse välja. Plaani esimene töö ei alga tingimata puhta masinaga, millel puudub varasem seadistus.
Kuidas koostada usaldusväärne seadistusaegade maatriks
Alusta ressursist, mille puhul seadistusaegade eeldused tarneotsuseid tõepoolest mõjutavad. Kindla ulatuse ja kontrollitavate arvudega maatriks on kasulikum kui oletustega täidetud kogu tehast hõlmav tabel.
Määratle masin ja seadistused
Märgi, millist masinat või liini maatriks kirjeldab. Samade toodete vahetamine võib eri seadmetel võtta erinevalt aega, seega ära kanna ühe masina näitu teisele üle ilma seda kontrollimata.
Seejärel selgita välja, millest ümberseadistus sõltub: tööriistadest, materjalimargist, värvist, mõõtmetest, kinnitusvahendist või mõnest muust tootmist mõjutavast omadusest. Kui üksikute toodete ümberseadistused erinevad, kasuta tootekoode. Koonda tooted seadistusrühmadesse siis, kui nende ümberseadistused toimuvad tõepoolest ühtmoodi.
Müügikategooria ei pruugi olla seadistusrühm. Kaks kataloogis sarnast toodet võivad vajada erinevaid tööriistu. Samas võib mitme kliendipõhise toote jaoks sobida üks ja sama masina seadistus. Rühmita selle järgi, mida operaator peab tegelikult muutma.
Leppige kokku aja mõõtmise algus ja lõpp
Mõõda aega alati samade piiride järgi. Tootmisvõimsuse hindamiseks on kasulik mõõta aega eelmise töö viimasest nõuetekohasest detailist järgmise töö esimese nõuetekohase detailini. Märgi, kas see aeg sisaldab puhastamist, reguleerimist, proovitootmist ja esimese detaili heakskiitmist.
Too aja eri osad eraldi välja, kui need mõjutavad planeerimist. Kui masin seisab kvaliteedikontrollijat oodates, vähendab ooteaeg masina kasutatavat aega, kuid see pole sama probleem mis aeglane tööriistavahetus. Märgi põhjus üles, selle asemel et kõik viivitused selgituseta ühe seadistusaja sisse liita.
Erista ka masina hõivatud aega inimeste tööajakulust. Kui kaks inimest teevad osa ümberseadistusest koos, ei võrdu masina hõivatud aeg nende tööminutite summaga.
Kui hiljem ajastamiseks andmeid seadistad, kontrolli, kuidas see mõõtmisvahemik sobitub juba arvestatud seadistus-, mahavõtu- ja muude aegadega. Sama puhastustegevus ei tohiks tootmisvõimsust kaks korda kulutada.
Kogu mõõtmistulemusi koos piisava taustainfoga
Pane iga mõõdetud ümberseadistuse kohta kirja ressurss, eelmine seadistus, järgmine seadistus, kulunud aeg, kuupäev ja tulemust mõjutavad asjaolud. Säilita maatriksi väärtuse aluseks olev mõõtmistulemus, et arvu saaks hiljem kontrollida.
Korduvad mõõtmised näitavad, kas üleminekuaeg on üsna püsiv või sõltub mõnest lisatingimusest. Kui sarnaste ümberseadistuste ajad erinevad palju, otsi enne keskmise arvutamist põhjust. Erinevad kinnitusvahendid, puudulik ettevalmistus ja korduv viivitus heakskiidu saamisel võivad vajada eri lahendusi.
Vali planeerimiseks oodatavatele tingimustele vastav ajavaru ja dokumenteeri, kuidas selleni jõudsid. Ühekordne rike ei tohiks märkamatult muutuda tavapärase ümberseadistusaja osaks ning korduvat viivitust ei tohiks kõrvale jätta üksnes seetõttu, et sellega on ebamugav arvestada.
Erista hinnangulised, teadmata ja keelatud üleminekud
Mõõtmata lahter ei tähenda nullminutilist ümberseadistust. Märgi selle väärtus teadmata ajaks või hinnanguks, lisades hinnangu aluse ja kontrollimise eest vastutava inimese. Alusta nende üleminekute kontrollimisest, mida praeguste tellimuste täitmiseks tõenäoliselt vaja läheb, eriti kui ajaviga ohustaks tarnet.
Keelatud üleminek on omaette juhtum. See vajab selgesõnalist tootmispiirangut, mitte tühja lahtrit või väljamõeldud ülipikka kestust. Maatriks kajastab sinu protsessireeglite mõju planeerimisele, kuid ei määra, kas ümberseadistus on tehniliselt lubatav või ohutu.
Kontrolli rühmadele määratud väärtusi teadaolevate erandite suhtes. Kui mõni toode vajab täiendavat puhastust või tööriista seadistamist, too see erinevus välja, selle asemel et lasta rühma keskmisel seda varjata.
Mida peaks maatriks sinu tootmisplaanis muutma?
Otsi mustreid, mitte ainult väikseimat väärtust. Suurte ajakuludega veerg viitab seadistusele, millele üleminek on kulukas. Suurte ajakuludega rida viitab seadistusele, millelt lahkumine on kulukas. Suur erinevus vastassuundade vahel näitab, et tööde järjekord väärib tähelepanu.
Need mustrid aitavad esitada sisukamaid küsimusi. Kas kokkusobivaid töid saaks teha järjest? Kas kulukat tagasipöördumist varasema seadistuse juurde saaks vältida? Kas näiliselt mugav rühmitus varjab olulist erandit? Millise sagedase ülemineku puhul tasuks ümberseadistuse töövõtteid parandada?
Viimane küsimus kuulub SMED-i valdkonda: kuidas vähendada ümberseadistuseks vajalikku tööd ja aega. Maatriksil on teine roll. See kirjeldab üleminekuid, millega tootmisplaan peab arvestama, ning vajab uuendamist, kui tegelikud töövõtted paranevad.
Väike seadistusaegade summa ei ole veel terviklik tootmisplaan. Järgmine töö vajab ka materjali, sobivat ressurssi ja lõpetatud eelnevaid operatsioone. Tarneprioriteet võib õigustada muidu sobiva rühma lõhkumist. Kõrvuta seadistuste mustrit nende nõuetega, selle asemel et muuta järjekorda üksnes lühima ümberseadistuse nimel.
Rakenda seadistuste mustreid SkyPlanneri ajakohases tootmisplaanis
Praktiline järgmine samm on võtta põhjendatud seadistuseeldused ajastamisel kasutusele, mitte pidada eraldi maatriksit ja selle kõrval plaani käsitsi parandada. SkyPlanner APS ühendab seadistusandmed, ressursside võimsuse, operatsioonide sõltuvused ja tarneprioriteedid ühte tootmisplaani.
Kui töökeskuses saab ümberseadistusi vähendada tooteomaduste kokkusobivuse alusel, võimaldab SkyPlanneri omaduspõhine rühmitamine kogutud teadmisi otse rakendada. Toodetele määratakse omadused ja nende väärtused, näiteks tööriistarühm või materjalimark. Töökeskus saab kasutada asjakohast omadust sarnaste töökäskude rühmitamiseks.
Töökeskuse reeglis „Luba sarnasust” saab määrata erinevate tööde seadistusaja ja valida arvestatava omaduse. Dünaamiliste prioriteetide all määrad ka selle, kui oluline on teha sarnaseid töid järjest. Nii saab ajastusarvutus eelistada kokkusobivate tööde koos hoidmist, arvestades samal ajal ka teisi sinu valitud prioriteete.
Kui mõõtmised näitavad näiteks, et mitu eri tootekoodiga detaili kasutavad samu tööriistu ja ümberseadistusi on vaja peamiselt tööriistarühmade vahel, on tööriistaomaduse järgi rühmitamine kasulikum kui kliendi või tootenime järgi rühmitamine. Nii muudad tootmises kogutud teadmised järjepidevalt rakendatavaks ajastamisreegliks, selle asemel et loota planeerija mälule iga kokkusobiva kombinatsiooni puhul.
Suunda arvestav maatriks võib tuua esile ka keerukama vajaduse. Pindamise näite 18-minutilist ja 50-minutilist üleminekut ei saa täpselt kirjeldada ühe ühise erinevate tööde seadistusajaga. Kui sellised konkreetsete tootepaaride vahelised erinevused on sinu tootmises määravad, võta SkyPlanneri esitlusele kaasa mõlema suuna andmed ja erandid. Nii saab kontrollida, kas seadistusmudel vastab sinu tegelikule protsessile.
SkyPlanneri ajastamise tehisintellekt Arcturus arvutab tööde järjekorra sinu määratud reeglite ja prioriteetide alusel ning tulemus kuvatakse Gantt-ajateljel. Kui automaatne ümberajastamine on sisse lülitatud, võivad asjakohased muutused tellimustes, tööde valmimises või tootmisvõimsuses käivitada uue arvutuse. Kulutad vähem aega järjekordade taastamisele ja saad rohkem keskenduda sellele, millised tarnekohustused vajavad tähelepanu.
Alusta järgmiste tellimuste jaoks vajalikest ümberseadistustest
Edasiliikumiseks ei pea sa kõigepealt kõiki võimalikke tootepaare läbi mõõtma. Alusta ühest olulisest masinast, selle praegusest seadistusest ja eelseisvas tootmisplaanis oodatavatest üleminekutest. Kontrolli ajamahukaid vastassuunalisi üleminekuid ja lahtreid, kus on veel hinnangud. Just seal kaob näiliselt piisava ajavaruga plaani puhver sageli ära.
Seejärel rakenda neid teadmisi. Broneeri SkyPlanneri esitlus ning võta kaasa oma seadistusrühmad, mõne mõõdetud ülemineku andmed ja tegelik tellimuste valik. Saad uurida, kuidas rühmitamine, seadistusteks varutud aeg ja tarneprioriteedid peaksid sinu tootmises koos toimima. Kui eelistad esmalt ajastamiskeskkonnaga tutvuda, proovi SkyPlannerit näidisandmetega.
Jussi Mäntylä
Tootmise planeerimise spetsialist, SkyPlanner