V tomto článku
- Jak číst matici seřizovacích časů
- Jak sestavit matici seřizovacích časů, na kterou se můžete spolehnout
- Určete stroj a jeho možné stavy seřízení
- Dohodněte se, kdy měření času začíná a končí
- U měření zaznamenávejte i potřebné souvislosti
- Rozlišujte odhady, neznámé hodnoty a zakázané přechody
- Co by měla matice změnit ve vašem výrobním plánu
- Využijte poznatky o seřízení v průběžně aktualizovaném plánu se SkyPlanner
- Začněte přetypováními, která budou vyžadovat nejbližší zakázky
Matice seřizovacích časů je tabulka, která ukazuje, jak dlouho trvá přetypování stroje z jednoho výrobku nebo nastavení na jiné. Každá buňka odpovídá na konkrétní otázku: pokud je stroj nyní seřízený pro tento výrobek, kolik času bude potřebovat, než začne vyrábět následující výrobek?
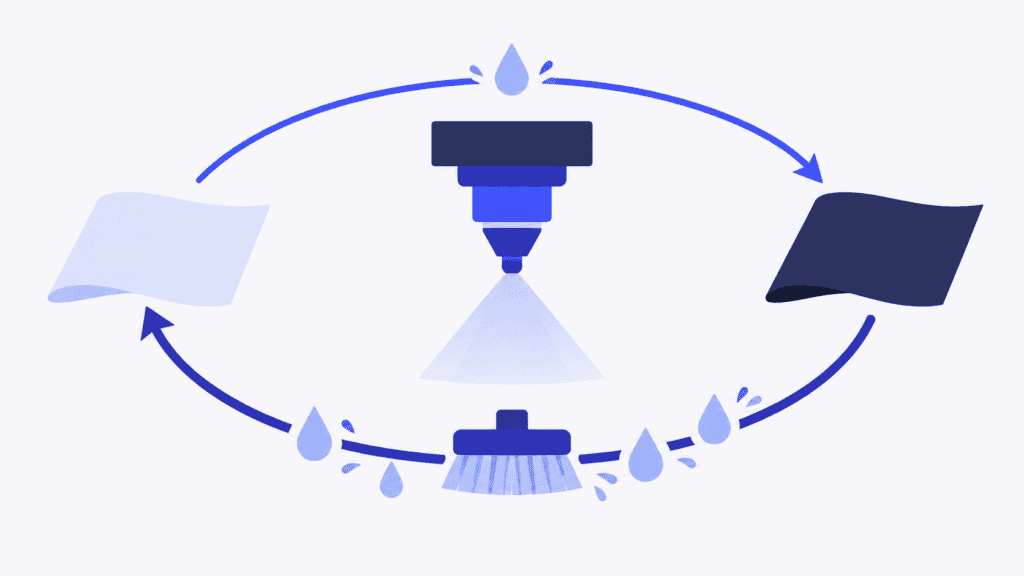
Na směru přechodu záleží. Při přechodu ze světlé barvy na tmavou může stačit krátký proplach, zatímco návrat ke světlé barvě vyžaduje mnohem delší čištění. Jediný průměrný čas seřízení tento rozdíl zakryje. Plán pak může na náročné přetypování vyhradit příliš málo času a na snadné naopak zbytečně moc.
Dobře sestavená matice tyto rozdíly ukáže dříve, než naruší plán. Pomůže vám také určit, podle kterých vlastností výrobků má smysl ve SkyPlanner seskupovat operace. Můžete tak omezit zbytečná přetypování, aniž byste při každé změně priorit museli ručně přestavovat fronty operací na strojích.
Jak číst matici seřizovacích časů
Řádek představuje výchozí stav, ze kterého přecházíte, a sloupec cílový stav, do kterého přecházíte. Toto označení v tabulce ponechte, i když dnes všichni vědí, jak ji číst. Pokud směry zaměníte, budete při plánování vycházet z nesprávných časů.
Představte si lakovací stroj, který pracuje se třemi skupinami barev. Následující časy slouží pouze jako příklad. Nejde o výsledky zákazníků ani o doporučené normy čištění.
| Z aktuální skupiny / Do následující skupiny | A: světlé | B: střední | C: tmavé |
|---|---|---|---|
| A: světlé | 0 min | 12 min | 18 min |
| B: střední | 35 min | 0 min | 10 min |
| C: tmavé | 50 min | 28 min | 0 min |
Pro přechod ze světlé barvy na tmavou najděte průsečík řádku A a sloupce C: 18 minut. Pro přechod z tmavé na světlou čtěte řádek C a sloupec A: 50 minut. Jde o dva různé přechody, nikoli o dva pohledy na tutéž hodnotu.
Úhlopříčka ukazuje pokračování výroby v rámci stejné skupiny. V tomto příkladu je na ní nula, protože předpokládáme, že mezi těmito operacemi není potřeba seřízení. Tento předpoklad ale automaticky nepřebírejte do vlastní matice. I v rámci jedné skupiny může být nutná výměna přípravku, kontrola pro uvolnění dávky nebo jiný přípravný krok.
Tabulku využijete při plánování, když zohledníte výchozí nastavení stroje. Předpokládejme, že je nyní nastavený na tmavou barvu a další operace mají proběhnout nejprve se světlou a poté se střední barvou. Na seřízení je potřeba vyhradit:
- Z tmavé na světlou: 50 minut.
- Ze světlé na střední: 12 minut.
- Celkový čas přetypování: 62 minut, bez započtení výrobních časů jednotlivých operací.
Pokud byste započítali jen přechod mezi dvěma novými operacemi, vyhradili byste 12 minut a opomenuli úvodní přetypování v délce 50 minut. První operace v plánu nemusí začínat na čistém stroji bez předchozího nastavení.
Jak sestavit matici seřizovacích časů, na kterou se můžete spolehnout
Začněte u výrobního zdroje, kde časy seřízení skutečně ovlivňují rozhodování o dodávkách. Matice zaměřená na konkrétní zdroj s dohledatelnými údaji je užitečnější než tabulka pro celý závod vyplněná odhady.
Určete stroj a jeho možné stavy seřízení
Uveďte, který stroj nebo linku matice popisuje. Přechod mezi stejnou dvojicí výrobků může na různých zařízeních trvat různě dlouho. Čas proto nepřebírejte z jednoho stroje na druhý bez ověření.
Poté určete, co přetypování vyvolává: nástroje, jakost materiálu, barva, rozměry, přípravek nebo jiná výrobní vlastnost. Tam, kde se jednotlivé výrobky liší nároky na přetypování, použijte jejich kódy. Výrobky seskupujte podle seřízení jen tehdy, pokud mají při přetypování skutečně stejné nároky.
Prodejní kategorie nemusí odpovídat skupině se společným seřízením. Dva výrobky, které v katalogu vypadají podobně, mohou vyžadovat jiné nástroje. Naopak několik výrobků upravených pro různé zákazníky může využívat stejné nastavení stroje. Seskupujte je podle toho, co musí obsluha skutečně změnit.
Dohodněte se, kdy měření času začíná a končí
Stanovte jednotný začátek a konec měření. Pro kapacitní plánování je užitečné sledovat dobu od posledního shodného kusu předchozí operace po první vyhovující kus následující operace. Uveďte, zda čas zahrnuje čištění, seřízení, zkušební výrobu a schválení prvního kusu.
Jednotlivé složky času evidujte odděleně, pokud mají vliv na plánování. Když stroj čeká na kontrolora, není po tuto dobu k dispozici pro výrobu. Jde ale o jiný problém než o pomalou výměnu nástroje. Zaznamenejte příčinu, místo abyste všechna zdržení bez vysvětlení sloučili do jediného času seřízení.
Rozlišujte také dobu, po kterou je stroj obsazený, a pracnost. Pokud na části přetypování pracují dva lidé současně, stroj není nedostupný po dobu odpovídající součtu jejich odpracovaných minut.
Až budete nastavovat data pro rozvrhování, slaďte tento rozsah měření s časy seřízení, ukončovacích prací a dalšími časy, které jsou již započtené. Stejné čištění nesmí čerpat kapacitu dvakrát.
U měření zaznamenávejte i potřebné souvislosti
U každého sledovaného přetypování zaznamenejte výrobní zdroj, předchozí a následující stav, uplynulý čas, datum a veškeré okolnosti, které ovlivňují výsledek. Podkladové záznamy k hodnotám v matici uchovejte, aby bylo možné čísla později ověřit.
Opakovaná měření ukážou, zda je čas přechodu přiměřeně stálý, nebo závisí na další podmínce. Pokud se časy podobných přetypování výrazně liší, nejprve hledejte příčinu a teprve potom počítejte průměr. Různé přípravky, chybějící příprava nebo opakované čekání na schválení mohou vyžadovat odlišná řešení.
Pro plánování zvolte čas, který odpovídá očekávaným podmínkám, a zdokumentujte, jak jste k němu dospěli. Jednorázová porucha se nesmí bez vysvětlení stát součástí běžného času přetypování. Stejně tak nelze vynechat opakující se zdržení jen proto, že se do plánu nehodí.
Rozlišujte odhady, neznámé hodnoty a zakázané přechody
Buňka bez naměřené hodnoty neznamená přetypování za nula minut. Označte hodnotu jako neznámou, nebo jako odhad s uvedením jeho podkladu a osoby odpovědné za ověření. Nejprve ověřujte přechody, které budou podle aktuálních zakázek pravděpodobně potřeba, zejména ty, u nichž by chyba ohrozila dodávku.
Zakázaný přechod je další, odlišný případ. Vyžaduje výslovné výrobní omezení, nikoli prázdnou buňku nebo smyšlený, mimořádně dlouhý čas. Matice zachycuje dopady pravidel vašeho procesu na plánování. Nerozhoduje o tom, zda je přetypování technicky proveditelné nebo bezpečné.
Hodnoty pro celé skupiny porovnejte se známými výjimkami. Pokud některý výrobek potřebuje dodatečné čištění nebo nastavení nástroje, tento rozdíl zachovejte. Nenechte ho zaniknout v průměru za celou skupinu.
Co by měla matice změnit ve vašem výrobním plánu
Hledejte souvislosti, ne jen buňku s nejkratším časem. Sloupec s vysokými hodnotami ukazuje stav, do kterého je náročné přejít. Řádek s vysokými hodnotami ukazuje stav, ze kterého je náročné přejít jinam. Velký rozdíl mezi opačnými směry znamená, že stojí za to věnovat pozornost pořadí operací.
Tyto souvislosti vám pomohou klást přesnější otázky. Mohou kompatibilní operace běžet za sebou? Lze se vyhnout náročnému návratu k předchozímu seřízení? Neskrývá zdánlivě výhodné seskupení důležitou výjimku? U kterého často používaného přechodu má smysl zlepšit samotný postup přetypování?
Poslední otázka patří do oblasti SMED: snižování pracnosti a času potřebného na samotné přetypování. Matice má jinou úlohu. Popisuje přechody, se kterými musí plán počítat, a po zlepšení pracovního postupu je potřeba ji aktualizovat.
Nízký součet časů seřízení ještě nepředstavuje úplný výrobní plán. Následující operace potřebuje také materiál, vhodný výrobní zdroj a dokončené předchozí operace. Priorita jejího dodání může být důvodem k rozdělení jinak výhodné skupiny. Posuzujte časy seřízení spolu s těmito požadavky, místo abyste měnili pořadí jen kvůli co nejkratšímu přetypování.
Využijte poznatky o seřízení v průběžně aktualizovaném plánu se SkyPlanner
Dalším praktickým krokem je zahrnout podložené časy seřízení přímo do rozvrhování, nikoli udržovat samostatnou matici a vedle ní ručně opravovat plán. SkyPlanner APS spojuje údaje o seřízení, kapacitu výrobních zdrojů, návaznosti operací a priority dodávek v jednom výrobním rozvrhu.
Na pracovištích, kde lze omezit přetypování díky shodným vlastnostem výrobků, můžete své poznatky přímo využít pomocí seskupování podle vlastností ve SkyPlanner. Výrobky mají přiřazené vlastnosti a jejich hodnoty, například skupinu nástrojů nebo jakost materiálu. Pracoviště může podle příslušné vlastnosti seskupovat podobné pracovní příkazy.
Pravidlo pracoviště Povolit podobnost zahrnuje čas seřízení pro odlišné operace a volbu vlastnosti, která se má zohlednit. V Dynamických prioritách také nastavíte, jak důležité je řadit podobné operace za sebou. Výpočet rozvrhu tak upřednostní řazení kompatibilních operací za sebou a zároveň zohlední ostatní priority, které jste zvolili.
Pokud například z měření vyplývá, že několik různých dílů používá stejné nástroje a přetypování je potřeba hlavně při přechodu mezi skupinami nástrojů, je tato vlastnost užitečnější než seskupování podle zákazníka nebo názvu výrobku. Znalosti z výroby tak převedete do opakovatelného pravidla pro rozvrhování, místo abyste spoléhali na to, že si plánovač zapamatuje všechny kompatibilní kombinace.
Matice rozlišující směry přechodů může odhalit i náročnější požadavek. Přechody v délce 18 minut a 50 minut z příkladu lakování nelze věrně popsat jedním společným časem pro odlišné operace. Pokud jsou rozdíly mezi konkrétními dvojicemi ve vaší výrobě rozhodující, připravte si na ukázku SkyPlanner údaje pro oba směry i případné výjimky. Model seřízení pak bude možné ověřit podle vašeho skutečného procesu.
Arcturus, umělá inteligence pro rozvrhování ve SkyPlanner, vypočítá pořadí operací podle nastavených pravidel a priorit. Výsledek uvidíte v Ganttově diagramu. Pokud je zapnuté automatické přeplánování, mohou příslušné změny zakázek, dokončení operací nebo kapacity spustit přepočet. Strávíte tak méně času přestavováním front operací a více času rozhodováním, které závazky vyžadují pozornost.
Začněte přetypováními, která budou vyžadovat nejbližší zakázky
Nemusíte změřit přechody mezi všemi možnými dvojicemi výrobků, abyste se mohli posunout dál. Začněte jedním důležitým strojem, jeho aktuálním seřízením a přechody, které očekáváte v nejbližším výrobním plánu. Prověřte časově náročné přechody v opačném směru i buňky, ve kterých jsou zatím jen odhady. Právě tam se často ztrácí rezerva plánu, který na první pohled vypadá bezproblémově.
Pak tyto poznatky využijte v praxi. Objednejte si ukázku SkyPlanner a připravte si skupiny výrobků se stejnými požadavky na seřízení, několik naměřených přechodů a skutečnou skladbu zakázek. Můžete si projít, jak by ve vaší výrobě mělo fungovat seskupování operací, vyhrazení času na seřízení a zohlednění priorit dodávek. Pokud se raději nejprve seznámíte s plánovacím prostředím, vyzkoušejte SkyPlanner s ukázkovými daty.
Jussi Mäntylä
Specialista na plánování výroby, SkyPlanner