Neste artigo
- Como ler uma matriz de tempos de preparação
- Como criar uma matriz de tempos de preparação fiável
- Defina a máquina e os estados de preparação
- Acorde os pontos de início e fim da medição
- Recolha observações com contexto suficiente
- Distinga estimativas, valores desconhecidos e transições proibidas
- O que a matriz deve mudar no seu plano de produção
- Passe dos padrões de preparação a um plano atualizado com o SkyPlanner
- Comece pelas mudanças de produção necessárias para as próximas encomendas
Início » Recursos » Matriz de tempos de preparação: criar e interpretar os seus dados
Tempo de leitura estimado: 8 minutos
Uma matriz de tempos de preparação é uma tabela de origem e destino que indica quanto tempo uma máquina precisa para mudar de produto ou de estado de preparação. Cada célula responde a uma pergunta concreta: se a máquina está agora preparada para este produto, quanto tempo será necessário até poder produzir o seguinte?
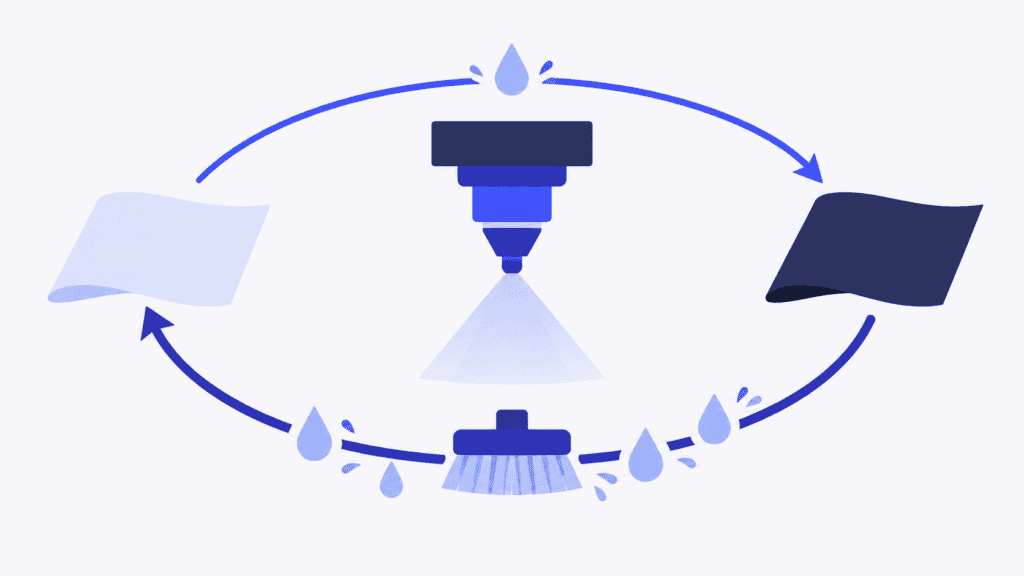
O sentido da mudança importa. Passar de uma cor clara para uma escura pode exigir apenas uma lavagem rápida do circuito, enquanto o regresso à cor clara exige uma limpeza muito mais demorada. Um único tempo médio de preparação esconde essa diferença. O plano pode, por isso, reservar tempo insuficiente para uma mudança difícil e tempo a mais para uma simples.
Uma matriz útil torna essas diferenças visíveis antes de perturbarem o plano. Também ajuda a identificar as características dos produtos pelas quais vale a pena agrupar tarefas no SkyPlanner. Assim, pode reduzir mudanças desnecessárias sem refazer manualmente a sequência de trabalho de cada máquina sempre que as prioridades mudam.
Como ler uma matriz de tempos de preparação
A linha indica o estado de origem e a coluna o estado de destino. Mantenha essas indicações na tabela, mesmo que, de momento, todos saibam como a ler. Invertê-las leva a um pressuposto errado no planeamento.
Imagine uma máquina de revestimento que trabalha com três famílias de cores. Os tempos seguintes são meramente ilustrativos: não são resultados de clientes nem normas de limpeza recomendadas.
| De: família atual / Para: família seguinte | A: clara | B: intermédia | C: escura |
|---|---|---|---|
| A: clara | 0 min | 12 min | 18 min |
| B: intermédia | 35 min | 0 min | 10 min |
| C: escura | 50 min | 28 min | 0 min |
Para passar de uma cor clara para uma escura, siga a linha A até à coluna C: 18 minutos. No sentido inverso, da escura para a clara, consulte a linha C e a coluna A: 50 minutos. São duas transições distintas, não duas formas de ler o mesmo valor.
A diagonal representa a continuação dentro da mesma família. Neste caso, os valores são zero porque o exemplo pressupõe que não é necessária qualquer preparação entre essas tarefas. Não adote automaticamente esse pressuposto na sua matriz. Mesmo dentro de uma família, pode ser necessário mudar um dispositivo de fixação, verificar a libertação de um lote ou realizar outra etapa de preparação.
A tabela torna-se útil quando se tem em conta o estado inicial da máquina. Suponha que está preparada para uma cor escura e que as tarefas seguintes são de cor clara e depois de cor intermédia. O tempo a reservar para a preparação é:
- De escura para clara: 50 minutos.
- De clara para intermédia: 12 minutos.
- Tempo total de mudança de produção: 62 minutos, antes de acrescentar os tempos de execução das tarefas.
Se contabilizasse apenas a transição entre as duas novas tarefas, reservaria 12 minutos e deixaria de fora a mudança inicial de 50 minutos. A primeira tarefa de um plano não começa necessariamente numa máquina limpa e num estado neutro.
Como criar uma matriz de tempos de preparação fiável
Comece por um recurso em que os pressupostos sobre a preparação afetem realmente as decisões de entrega. Uma matriz de âmbito limitado, com valores cuja origem se pode verificar, é mais útil do que uma tabela para toda a fábrica preenchida com suposições.
Defina a máquina e os estados de preparação
Identifique a máquina ou linha a que a matriz se refere. A mudança entre os mesmos dois produtos pode demorar tempos diferentes consoante o equipamento, pelo que não deve transferir um valor de uma máquina para outra sem o verificar.
Depois, identifique o que determina a mudança: ferramentas, classe do material, cor, dimensões, dispositivo de fixação ou outra característica de produção. Use códigos de produto quando cada produto tiver um comportamento diferente. Use famílias de preparação quando os produtos tiverem efetivamente as mesmas necessidades de mudança de produção.
Uma categoria comercial não é necessariamente uma família de preparação. Dois produtos semelhantes no catálogo podem exigir ferramentas diferentes. Por outro lado, vários produtos específicos de clientes podem usar as mesmas regulações da máquina. Agrupe-os em função do que o operador tem efetivamente de alterar.
Acorde os pontos de início e fim da medição
Defina critérios consistentes para o início e o fim da medição. Para avaliar a capacidade, uma medida útil é o tempo decorrido entre a última peça conforme da tarefa anterior e a primeira peça aceitável da tarefa seguinte. Indique se o valor inclui limpeza, afinação, produção de ensaio e aprovação da primeira peça.
Mantenha discriminadas as componentes que afetam o planeamento. Se a máquina ficar parada à espera de um inspetor, esse tempo de espera reduz a sua disponibilidade, mas não representa o mesmo problema que uma troca de ferramenta demorada. Registe o motivo, em vez de juntar todos os atrasos num único tempo de preparação sem explicação.
Distinga também o tempo decorrido na máquina do tempo de mão de obra. Se duas pessoas trabalharem em conjunto durante parte de uma mudança de produção, a máquina não fica indisponível durante a soma dos minutos de trabalho de cada uma.
Quando configurar os dados para a programação da produção, compatibilize esses limites de medição com os tempos de preparação, desmontagem ou outros já incluídos. A mesma atividade de limpeza não deve consumir capacidade duas vezes.
Recolha observações com contexto suficiente
Para cada mudança observada, registe o recurso, o estado anterior, o estado seguinte, o tempo decorrido, a data e qualquer explicação que afete o resultado. Guarde o registo que sustenta o valor da matriz, para que este possa ser verificado mais tarde.
As observações repetidas revelam se uma transição é razoavelmente estável ou depende de outra condição. Se os tempos de mudanças semelhantes variarem muito, procure a causa antes de os resumir numa média. Dispositivos de fixação diferentes, falta de preparação ou um atraso recorrente na aprovação podem exigir respostas distintas.
Escolha um tempo a reservar no planeamento que seja representativo das condições previstas e documente o critério usado. Uma avaria pontual não deve passar, sem explicação, a fazer parte do tempo normal de mudança de produção; um atraso recorrente também não deve desaparecer dos dados só por ser inconveniente.
Distinga estimativas, valores desconhecidos e transições proibidas
Uma célula sem medição não corresponde a uma mudança de zero minutos. Identifique o valor como desconhecido ou como estimativa, indicando a sua base e a pessoa responsável pela verificação. Comece por validar as transições que a carteira de encomendas atual provavelmente irá exigir, sobretudo aquelas em que um erro possa comprometer uma entrega.
Uma transição proibida é um caso diferente. Exige uma restrição de produção explícita, não uma célula em branco nem uma duração enorme inventada. A matriz regista as consequências das regras do seu processo para o planeamento; não determina se uma mudança é aceitável do ponto de vista técnico ou da segurança.
Reveja os valores de cada família à luz das exceções conhecidas. Se um produto exigir uma etapa adicional de limpeza ou de afinação de ferramentas, mantenha essa diferença visível, em vez de a deixar desaparecer na média da família.
O que a matriz deve mudar no seu plano de produção
Procure padrões, não apenas a célula com o menor valor. Uma coluna com tempos elevados indica um estado em que é demorado entrar. Uma linha com tempos elevados indica um estado de que é demorado sair. Uma grande diferença entre sentidos opostos mostra que a sequência de trabalho merece atenção.
Estes padrões ajudam a colocar perguntas mais pertinentes. É possível executar tarefas compatíveis em sequência? Pode evitar-se um regresso dispendioso a uma preparação anterior? Um agrupamento por famílias aparentemente conveniente esconde alguma exceção importante? Em que transição frequente vale a pena melhorar o método de mudança de produção?
Esta última pergunta é do âmbito do SMED: reduzir o trabalho e o tempo necessários para a própria mudança. A matriz tem outra função. Descreve as transições para as quais o plano tem de reservar tempo e deve ser atualizada quando o método de execução melhora.
Um tempo total de preparação reduzido não basta para ter um plano de produção completo. A tarefa seguinte também precisa de material, de um recurso apto a executá-la e de ter as operações anteriores concluídas. A prioridade da entrega pode justificar interromper um agrupamento conveniente. Confronte o padrão dos tempos de preparação com esses requisitos, em vez de reordenar a sequência apenas para obter a mudança mais curta.
Passe dos padrões de preparação a um plano atualizado com o SkyPlanner
O próximo passo prático é incorporar pressupostos de preparação relevantes no processo de programação, em vez de manter uma matriz à parte e corrigir manualmente o plano em paralelo. O SkyPlanner APS reúne informações de preparação, capacidade dos recursos, dependências entre operações e prioridades de entrega num único plano de produção.
Nos centros de trabalho em que as propriedades compatíveis dos produtos permitem reduzir as mudanças, o agrupamento por propriedades do SkyPlanner é uma forma direta de aplicar o que aprendeu. Os produtos têm propriedades e respetivos valores, como uma família de ferramentas ou uma classe de material. Um centro de trabalho pode usar a propriedade relevante para agrupar ordens de trabalho semelhantes.
A regra Permitir semelhança do centro de trabalho inclui um tempo de preparação para tarefas diferentes e a escolha da propriedade a considerar. Nas Prioridades dinâmicas, define também a importância de executar tarefas semelhantes consecutivamente. Assim, o cálculo da programação tem um critério para manter as tarefas compatíveis juntas, sem deixar de considerar as outras prioridades que escolheu.
Por exemplo, se as observações mostrarem que várias referências de peças usam as mesmas ferramentas e que as mudanças ocorrem sobretudo entre famílias de ferramentas, essa propriedade é mais útil do que agrupar por cliente ou nome do produto. Desta forma, transforma o conhecimento do chão de fábrica numa regra de programação repetível, em vez de depender da memória de um planeador para todas as combinações compatíveis.
Uma matriz que distingue o sentido das transições também pode revelar um requisito mais exigente. As transições de 18 minutos e 50 minutos do exemplo de revestimento não podem ser representadas fielmente por um único tempo comum para tarefas diferentes. Se essas diferenças específicas entre pares forem decisivas na sua produção, leve os dados dos dois sentidos e eventuais exceções a uma demonstração do SkyPlanner, para que o modelo de preparação possa ser verificado face ao seu processo real.
O Arcturus, a IA do SkyPlanner para a programação da produção, calcula a sequência de trabalho de acordo com as regras e prioridades configuradas, e o diagrama de Gantt apresenta o resultado. Com a reprogramação automática ativada, alterações relevantes nas encomendas, nas conclusões de tarefas ou na capacidade podem desencadear um novo cálculo. Assim, dedica menos tempo a reconstruir sequências de trabalho e mais tempo a decidir quais os compromissos que exigem atenção.
Comece pelas mudanças de produção necessárias para as próximas encomendas
Não precisa de medir todos os pares de produtos possíveis para começar a avançar. Comece por uma máquina importante, pelo seu estado de preparação atual e pelas transições previstas no próximo plano de produção. Verifique as transições no sentido inverso que exigem mais tempo e as células cujos valores ainda são estimativas. É muitas vezes aí que um plano aparentemente folgado perde a sua margem.
Depois, ponha esse conhecimento em prática. Agende uma demonstração do SkyPlanner e traga as suas famílias de preparação, algumas transições medidas e um conjunto real de encomendas. Poderá analisar como conjugar o agrupamento, os tempos reservados para preparação e as prioridades de entrega na sua produção. Se preferir explorar primeiro o ambiente de programação da produção, experimente o SkyPlanner com dados de demonstração.
Jussi Mäntylä
Especialista em planeamento da produção, SkyPlanner