V tem članku
- Kako brati matriko pripravljalnih časov
- Kako sestaviti zanesljivo matriko pripravljalnih časov
- Določite stroj in njegove možne nastavitve
- Dogovorite se, kdaj se merjenje časa začne in konča
- Ob meritvah zabeležite tudi okoliščine
- Ocene, neznane čase in prepovedane prehode označite različno
- Kaj naj matrika spremeni v vašem proizvodnem planu
- Ugotovitve o menjavah prenesite v sproti posodobljen plan s SkyPlanner
- Začnite z menjavami, ki jih zahtevajo naslednja naročila
Domov » Viri » Matrika pripravljalnih časov: priprava in branje podatkov
Predviden čas branja: 8 minut
Matrika pripravljalnih časov je tabela, ki prikazuje, koliko časa stroj potrebuje za prehod med izdelki ali med različnimi nastavitvami. Vsaka celica odgovarja na konkretno vprašanje: če je stroj trenutno nastavljen za ta izdelek, koliko časa bo potreboval, preden bo lahko začel izdelovati naslednjega?
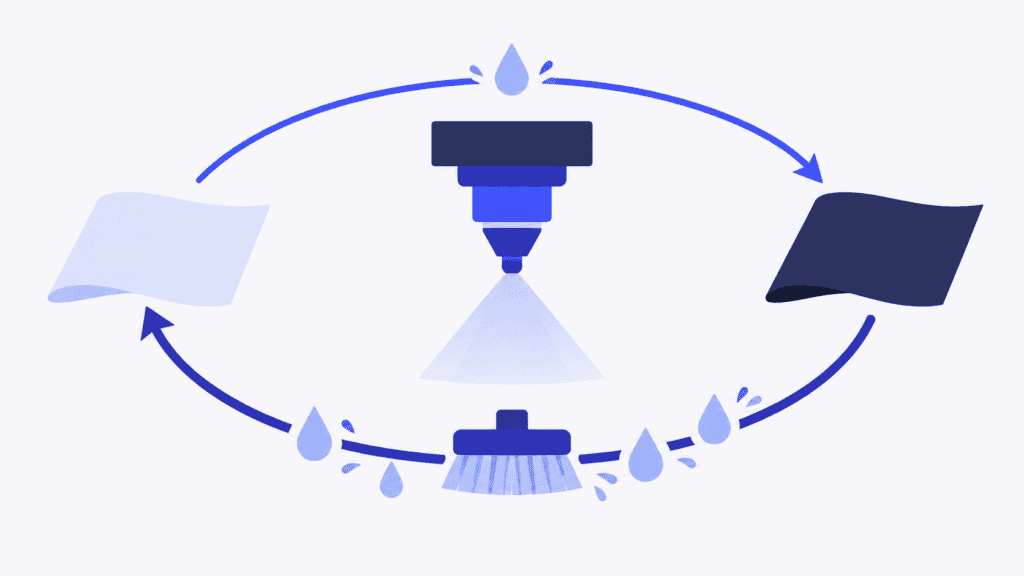
Smer menjave je pomembna. Pri prehodu s svetle barve na temno lahko zadostuje kratko izpiranje, medtem ko je za vrnitev na svetlo barvo potrebno precej daljše čiščenje. En sam povprečni pripravljalni čas to razliko skrije. Terminski plan lahko zato za zahtevno menjavo predvidi premalo časa, za preprosto pa preveč.
Dobro pripravljena matrika te razlike pokaže, še preden porušijo plan. Pomaga tudi prepoznati, po katerih lastnostih izdelkov je smiselno oblikovati skupine v SkyPlanner. Tako lahko zmanjšate število nepotrebnih menjav, ne da bi ob vsaki spremembi prioritet ročno sestavljali novo zaporedje operacij na strojih.
Kako brati matriko pripravljalnih časov
Vrstica predstavlja izhodiščno stanje, stolpec pa stanje, v katero prehajate. Oznake ohranite v tabeli, tudi če trenutno vsi vedo, kako jo brati. Če smeri zamenjate, boste pri planiranju izhajali iz napačne predpostavke.
Predstavljajte si stroj za nanašanje premazov, ki uporablja tri skupine barv. Spodnji časi so zgolj ponazoritev, ne rezultati strank ali priporočeni standardi čiščenja.
| Iz trenutne skupine / V naslednjo skupino | A: svetla | B: srednja | C: temna |
|---|---|---|---|
| A: svetla | 0 min | 12 min | 18 min |
| B: srednja | 35 min | 0 min | 10 min |
| C: temna | 50 min | 28 min | 0 min |
Za prehod s svetle na temno barvo poiščite presečišče vrstice A in stolpca C: 18 minut. Za prehod s temne na svetlo poiščite presečišče vrstice C in stolpca A: 50 minut. To sta dve različni menjavi, ne dva pogleda na isto vrednost.
Diagonala prikazuje nadaljevanje proizvodnje znotraj iste skupine. V tem primeru so na njej ničle, ker predpostavljamo, da med temi operacijami priprava ni potrebna. Te predpostavke ne prenesite samodejno v svojo matriko. Tudi znotraj iste skupine so lahko potrebni menjava vpenjala, kontrola za sprostitev serije ali drug pripravljalni korak.
Tabela postane uporabna, ko upoštevate začetno stanje stroja. Recimo, da je trenutno nastavljen za temno barvo, naslednji operaciji pa zahtevata najprej svetlo in nato srednjo barvo. Za pripravo je treba predvideti:
- S temne na svetlo: 50 minut.
- S svetle na srednjo: 12 minut.
- Skupni čas menjav: 62 minut, k temu pa je treba prišteti še čas izvajanja operacij.
Če bi upoštevali le prehod med novima operacijama, bi predvideli 12 minut in izpustili začetno menjavo, ki traja 50 minut. Prva operacija v planu se ne začne nujno na čistem stroju brez predhodnih nastavitev.
Kako sestaviti zanesljivo matriko pripravljalnih časov
Začnite pri viru, pri katerem predpostavke o pripravljalnih časih dejansko vplivajo na odločitve o dobavah. Matrika z jasno omejenim obsegom in sledljivimi podatki je uporabnejša od tabele za celotno tovarno, polne ugibanj.
Določite stroj in njegove možne nastavitve
Navedite stroj ali linijo, na katero se matrika nanaša. Menjava med istima izdelkoma lahko na različni opremi traja različno dolgo, zato časov ne prenašajte z enega stroja na drugega brez preverjanja.
Nato ugotovite, kaj zahteva menjavo: orodje, kakovost materiala, barva, mere, vpenjalo ali druga proizvodna lastnost. Kadar se posamezni izdelki pri menjavah obnašajo različno, uporabite njihove šifre. V skupine z enakimi zahtevami za pripravo jih združite le, kadar so menjave zanje dejansko primerljive.
Prodajna kategorija ni nujno tudi skupina z enakimi zahtevami za pripravo. Izdelka, ki sta v katalogu videti podobna, lahko zahtevata različni orodji. Nasprotno pa lahko več izdelkov, prilagojenih posameznim kupcem, uporablja iste nastavitve stroja. Skupine oblikujte glede na to, kaj mora operater dejansko zamenjati ali nastaviti.
Dogovorite se, kdaj se merjenje časa začne in konča
Določite enotno začetno in končno točko merjenja. Za planiranje kapacitet je uporabna mera pretečeni čas od zadnjega ustreznega kosa prejšnje operacije do prvega ustreznega kosa naslednje. Navedite, ali ta čas vključuje čiščenje, nastavljanje, poskusno proizvodnjo in odobritev prvega kosa.
Posamezne sestavine časa prikažite ločeno, kadar vplivajo na planiranje. Če stroj čaka na kontrolorja, je v tem času zaseden, vendar gre za drugačno težavo kot pri počasni menjavi orodja. Zabeležite razlog, namesto da vse zamude brez pojasnila združite v en pripravljalni čas.
Ločujte tudi čas, ko stroj ni na voljo, od vloženega dela zaposlenih. Če del menjave skupaj opravljata dve osebi, čas zasedenosti stroja zato ni enak vsoti njunih delovnih minut.
Ko boste pozneje nastavljali podatke za terminiranje, te meje merjenja uskladite s pripravljalnimi, zaključnimi in drugimi časi, ki so že vključeni. Isto čiščenje ne sme dvakrat obremeniti kapacitet.
Ob meritvah zabeležite tudi okoliščine
Za vsako opazovano menjavo zabeležite vir, prejšnje in naslednje stanje, pretečeni čas, datum ter pojasnila, ki vplivajo na rezultat. Meritve, na katerih temeljijo vrednosti v matriki, shranite, da jih boste lahko pozneje preverili.
Večkratne meritve pokažejo, ali je trajanje menjave razmeroma stalno ali pa je odvisno še od drugih pogojev. Če se časi podobnih menjav močno razlikujejo, poiščite vzrok, preden jih združite v povprečje. Različna vpenjala, pomanjkljiva predpriprava ali ponavljajoče se čakanje na odobritev lahko zahtevajo različne ukrepe.
Za planiranje izberite čas, ki ustrezno predstavlja pričakovane razmere, in dokumentirajte, kako ste ga določili. Enkratna okvara ne sme brez pojasnila postati del običajnega časa menjave; ponavljajoča se zamuda pa ne sme izginiti iz podatkov zgolj zato, ker je neprijetna.
Ocene, neznane čase in prepovedane prehode označite različno
Celica brez meritve ne pomeni menjave, ki traja nič minut. Označite jo kot neznano ali kot oceno ter navedite podlago zanjo in osebo, odgovorno za preverjanje. Najprej preverite prehode, ki jih boste glede na trenutna naročila verjetno potrebovali, zlasti tiste, pri katerih bi napaka ogrozila dobavo.
Prepovedan prehod je spet nekaj drugega. Zanj potrebujete izrecno proizvodno omejitev, ne prazne celice ali izmišljenega, izjemno dolgega trajanja. Matrika prikazuje, kako pravila vašega procesa vplivajo na planiranje; ne določa pa, ali je menjava tehnično sprejemljiva oziroma varna.
Vrednosti za skupine preverite glede na znane izjeme. Če posamezen izdelek zahteva dodatno čiščenje ali nastavljanje orodja, to razliko ohranite vidno, namesto da jo izbrišete s povprečjem skupine.
Kaj naj matrika spremeni v vašem proizvodnem planu
Iščite vzorce, ne le celice z najkrajšim časom. Stolpec z dolgimi časi kaže na stanje, v katero je zamudno preiti. Vrstica z dolgimi časi kaže na stanje, iz katerega je zamudno preiti v druga. Velika razlika med nasprotnima smerema pa opozarja, da je treba premisliti o zaporedju dela.
Ti vzorci vam pomagajo zastaviti prava vprašanja. Ali lahko združljive operacije izvedete zaporedoma? Se lahko izognete zamudni vrnitvi na prejšnjo nastavitev? Ali navidezno priročna razvrstitev v skupine skriva pomembno izjemo? Pri katerem pogosto uporabljenem prehodu bi bilo smiselno izboljšati sam postopek menjave?
Zadnje vprašanje sodi na področje metode SMED: zmanjševanja obsega dela in časa, potrebnega za samo menjavo. Matrika ima drugačno vlogo. Opisuje prehode, za katere mora vaš terminski plan predvideti čas, zato jo je treba ob izboljšavi postopka posodobiti.
Majhna vsota pripravljalnih časov še ne pomeni celovitega proizvodnega plana. Za naslednjo operacijo potrebujete tudi material, ustrezen vir in dokončane predhodne operacije. Prednost dobave lahko upraviči prekinitev sicer priročne skupine. Vzorec menjav presojajte skupaj s temi zahtevami, namesto da zaporedje prilagajate izključno najkrajšim menjavam.
Ugotovitve o menjavah prenesite v sproti posodobljen plan s SkyPlanner
Naslednji praktični korak je, da utemeljene predpostavke o pripravljalnih časih vključite v terminiranje, namesto da ločeno vzdržujete matriko in ob njej ročno popravljate plan. SkyPlanner APS združuje podatke o pripravi, kapacitete virov, odvisnosti med operacijami in prioritete dobav v en terminski plan proizvodnje.
Pri delovnih centrih, kjer lahko število menjav zmanjšate z združevanjem izdelkov z združljivimi lastnostmi, vam SkyPlanner omogoča, da ugotovitve neposredno uporabite z razvrščanjem po lastnostih. Izdelkom so določene lastnosti in njihove vrednosti, na primer skupina orodij ali kakovost materiala. Delovni center lahko na podlagi ustrezne lastnosti združuje podobne delovne naloge.
Pravilo »Dovoli podobnost« v nastavitvah delovnega centra vključuje pripravljalni čas za različne operacije in izbiro lastnosti, ki naj se upošteva. V »Dinamičnih prioritetah« določite tudi, kako pomembno je zaporedno izvajanje podobnih operacij. Izračun terminskega plana tako daje težo združevanju združljivih operacij, hkrati pa upošteva tudi druge prioritete, ki ste jih izbrali.
Če na primer meritve pokažejo, da več šifer izdelkov uporablja isto orodje, menjave pa so potrebne predvsem med skupinami orodij, je ta lastnost uporabnejša od razvrščanja po kupcu ali imenu izdelka. Tako znanje iz proizvodnje pretvorite v ponovljivo pravilo terminiranja, namesto da bi se zanašali na to, da si planer zapomni vse združljive kombinacije.
Matrika, ki ločuje smeri prehodov, lahko razkrije tudi zahtevnejšo potrebo. Prehodov iz primera nanašanja premazov, ki trajata 18 in 50 minut, ni mogoče ustrezno predstaviti z enim skupnim časom za različne operacije. Če so takšne razlike med posameznimi pari odločilne za vašo proizvodnjo, na predstavitev SkyPlanner prinesite podatke za obe smeri in morebitne izjeme. Tako bo mogoče preveriti, ali model pripravljalnih časov ustreza vašemu dejanskemu procesu.
Arcturus, umetna inteligenca za terminiranje v SkyPlanner, izračuna zaporedje dela glede na nastavljena pravila in prioritete, rezultat pa prikaže Ganttov diagram. Če je omogočeno samodejno ponovno terminiranje, lahko ustrezne spremembe naročil, zaključenih operacij ali kapacitet sprožijo nov izračun. Tako porabite manj časa za ponovno sestavljanje zaporedij in več za presojo, katerim dogovorjenim dobavam se je treba posvetiti.
Začnite z menjavami, ki jih zahtevajo naslednja naročila
Za napredek vam ni treba najprej izmeriti vseh možnih parov izdelkov. Začnite z enim pomembnim strojem, njegovo trenutno nastavitvijo in prehodi, ki jih pričakujete v prihodnjem proizvodnem planu. Preverite zamudne menjave v obratni smeri in celice, v katerih so še vedno le ocene. Prav tam navidezno dovolj ohlapen terminski plan pogosto izgubi časovno rezervo.
Nato ugotovitve uporabite v praksi. Rezervirajte predstavitev SkyPlanner in pripravite svoje skupine z enakimi zahtevami za pripravo, nekaj izmerjenih prehodov ter dejanski nabor naročil. Preverite lahko, kako naj v vaši proizvodnji skupaj delujejo združevanje, predvideni pripravljalni časi in prioritete dobav. Če želite najprej sami raziskati okolje za terminiranje, preizkusite SkyPlanner s predstavitvenimi podatki.
Jussi Mäntylä
Strokovnjak za načrtovanje proizvodnje, SkyPlanner