I den här artikeln
- Så läser du en omställningsmatris
- Så bygger du en omställningsmatris du kan lita på
- Definiera maskinen och dess ställtillstånd
- Enas om när tidtagningen börjar och slutar
- Samla observationer med tillräcklig bakgrundsinformation
- Skilj på uppskattade, okända och förbjudna omställningar
- Så bör matrisen påverka din produktionsplan
- Omsätt ställtidsmönstren i ett löpande uppdaterat schema med SkyPlanner
- Börja med omställningarna som nästa order kräver
En omställningsmatris är en från–till-tabell som visar hur lång tid en maskin behöver för att ställa om mellan produkter eller ställtillstånd. Varje cell besvarar en konkret fråga: om maskinen är ställd för den här produkten nu, hur lång tid behövs innan den kan tillverka nästa produkt?
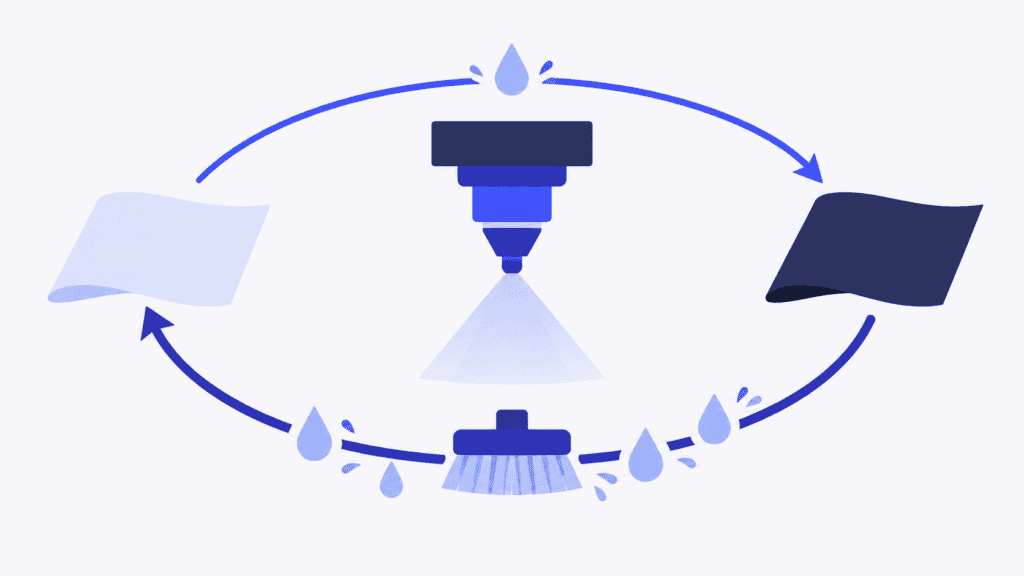
Riktningen spelar roll. Att gå från en ljus färg till en mörk kan kräva en kort genomspolning, medan återgången till den ljusa färgen kräver betydligt längre rengöring. En genomsnittlig ställtid döljer den skillnaden. Då kan schemat avsätta för lite tid för en krävande omställning och för mycket för en enkel.
En användbar matris synliggör skillnaderna innan de stör planen. Den hjälper dig också att se vilka produktegenskaper det är värt att gruppera efter i SkyPlanner. På så sätt kan du minska onödiga omställningar utan att bygga om maskinernas körordning manuellt varje gång prioriteringarna ändras.
Så läser du en omställningsmatris
Raden visar tillståndet du ställer om från och kolumnen tillståndet du ställer om till. Behåll de beteckningarna i tabellen, även om alla just nu vet hur den ska läsas. Om du förväxlar dem får planeringen fel förutsättningar.
Tänk dig en beläggningsmaskin som kör tre färgfamiljer. Tiderna nedan är exempel, inte kundresultat eller rekommenderade rengöringstider.
| Från nuvarande familj / Till nästa familj | A: ljus | B: mellanmörk | C: mörk |
|---|---|---|---|
| A: ljus | 0 min | 12 min | 18 min |
| B: mellanmörk | 35 min | 0 min | 10 min |
| C: mörk | 50 min | 28 min | 0 min |
För att gå från ljus till mörk läser du längs rad A till kolumn C: 18 minuter. För mörk till ljus läser du rad C och kolumn A: 50 minuter. Det är två olika omställningar, inte två sätt att läsa samma värde.
Diagonalen visar fortsatt körning inom samma familj. Här är värdena noll eftersom exemplet förutsätter att ingen omställning behövs mellan de operationerna. Överför inte det antagandet till din egen matris utan att kontrollera det. Även inom en familj kan det krävas fixturbyte, kontroll för batchfrisläppning eller något annat förberedande steg.
Tabellen blir användbar när du tar hänsyn till maskinens utgångsläge. Anta att den just nu är ställd för mörk färg och att de följande operationerna ska köras med ljus och sedan mellanmörk färg. Då behöver du avsätta följande ställtider:
- Mörk till ljus: 50 minuter.
- Ljus till mellanmörk: 12 minuter.
- Total omställningstid: 62 minuter, innan operationernas körtider läggs till.
Om du bara räknar omställningen mellan de två nya operationerna avsätter du 12 minuter och missar den första omställningen på 50 minuter. Den första operationen i en plan börjar inte nödvändigtvis i en rengjord maskin utan någon tidigare inställning att ta hänsyn till.
Så bygger du en omställningsmatris du kan lita på
Börja med en resurs där antagandena om ställtider faktiskt påverkar leveransbesluten. En avgränsad matris med spårbara värden är mer användbar än en tabell för hela fabriken fylld med gissningar.
Definiera maskinen och dess ställtillstånd
Ange vilken maskin eller linje matrisen beskriver. Omställningen mellan samma två produkter kan ta olika lång tid på olika utrustningar. För därför inte över en tid från en maskin till en annan utan att kontrollera den.
Identifiera sedan vad som styr omställningen: verktyg, materialkvalitet, färg, dimensioner, fixtur eller någon annan produktionsegenskap. Använd produktkoder när enskilda produkter skiljer sig åt vid omställning. Använd ställfamiljer när produkterna verkligen har samma omställningsförutsättningar.
En försäljningskategori är inte nödvändigtvis en ställfamilj. Två produkter som liknar varandra i katalogen kan kräva olika verktyg. Omvänt kan flera kundspecifika produkter använda samma maskininställningar. Gruppera efter vad operatören faktiskt behöver ändra.
Enas om när tidtagningen börjar och slutar
Använd samma start- och slutpunkter för alla mätningar. Ur kapacitetssynpunkt är ett användbart mått den förflutna tiden från den föregående operationens sista godkända detalj till nästa operations första godkända detalj. Ange om tiden omfattar rengöring, justering, provkörning och förstabitsgodkännande.
Redovisa delmomenten separat när de påverkar planeringen. Om maskinen står och väntar på en kontrollant minskar väntetiden maskinens tillgänglighet, men problemet är inte detsamma som ett långsamt verktygsbyte. Dokumentera orsaken i stället för att låta alla förseningar ingå i en enda ställtid utan förklaring.
Skilj också mellan förfluten tid för maskinen och nedlagd arbetstid. Om två personer arbetar tillsammans under en del av omställningen är maskinen inte upptagen under summan av deras individuella arbetsminuter.
När du senare lägger in data för schemaläggningen behöver du stämma av mätgränserna mot ställtid, avställningstid eller annan tid som redan ingår. Samma rengöringsmoment ska inte belasta kapaciteten två gånger.
Samla observationer med tillräcklig bakgrundsinformation
För varje observerad omställning dokumenterar du resurs, föregående tillstånd, nästa tillstånd, förfluten tid, datum och eventuella omständigheter som påverkar resultatet. Spara observationerna bakom matrisvärdet så att det går att kontrollera i efterhand.
Upprepade observationer visar om en omställning tar ungefär lika lång tid varje gång eller beror på något annat villkor. Om likartade omställningar varierar kraftigt bör du söka orsaken innan du sammanfattar dem i ett medelvärde. Olika fixturer, uteblivna förberedelser eller återkommande väntan på godkännande kan kräva olika åtgärder.
Välj en representativ tid att avsätta i planen utifrån de förhållanden du förväntar dig, och dokumentera hur du valde den. Ett enstaka haveri ska inte utan vidare bli en del av den normala omställningstiden. En återkommande försening ska inte heller försvinna bara för att den är besvärlig.
Skilj på uppskattade, okända och förbjudna omställningar
En cell som inte har mätts betyder inte att omställningen tar noll minuter. Märk den som okänd, eller som uppskattad med angivet underlag och en ansvarig för kontrollen. Börja med att verifiera de omställningar som sannolikt behövs för den aktuella orderstocken, särskilt där en felaktig tid skulle hota en leverans.
En förbjuden omställning är något annat. Den kräver en uttrycklig produktionsbegränsning, inte en tom cell eller en orimligt lång påhittad tid. Matrisen dokumenterar hur processreglerna påverkar planeringen. Den avgör inte om en omställning är tekniskt eller säkerhetsmässigt acceptabel.
Kontrollera familjernas värden mot kända undantag. Om en produkt kräver extra rengöring eller ett extra steg för verktygsinställning behöver skillnaden synas, inte döljas i familjens medelvärde.
Så bör matrisen påverka din produktionsplan
Leta efter mönster, inte bara det lägsta cellvärdet. Höga värden i en kolumn pekar på ett tillstånd som är kostsamt att ställa om till. Höga värden i en rad pekar på ett tillstånd som är kostsamt att lämna. En stor skillnad mellan motsatta riktningar visar att körordningen behöver uppmärksammas.
Mönstren hjälper dig att ställa bättre frågor. Kan operationer med samma ställförutsättningar köras i följd? Går det att undvika en kostsam återgång till en tidigare inställning? Döljer en till synes praktisk familjeindelning ett viktigt undantag? Vilken ofta förekommande omställning bör förbättras i själva utförandet?
Den sista frågan hör hemma inom SMED: att minska arbetet och tiden som själva omställningen kräver. Matrisen har en annan roll. Den beskriver de omställningar som schemat måste ta höjd för och behöver uppdateras när arbetsmetoden förbättras.
En låg sammanlagd ställtid är ändå inte en fullständig produktionsplan. Nästa operation kräver också material, en resurs som kan utföra den och att föregående operationer är slutförda. Leveransprioriteten kan motivera att en annars lämplig grupp bryts upp. Väg ställtidsmönstret mot de kraven i stället för att ändra körordningen enbart för att få kortast möjliga omställning.
Omsätt ställtidsmönstren i ett löpande uppdaterat schema med SkyPlanner
Nästa praktiska steg är att använda välgrundade ställtidsantaganden i schemaläggningen, inte att underhålla en separat matris och rätta planen manuellt vid sidan om. SkyPlanner APS samlar ställinformation, resurskapacitet, beroenden mellan operationer och leveransprioriteringar i ett och samma produktionsschema.
För produktionsgrupper där omställningarna kan minskas genom att samla produkter med likartade egenskaper är SkyPlanners egenskapsbaserade gruppering ett direkt sätt att använda det du har lärt dig. Produkterna har egenskaper med tillhörande värden, exempelvis verktygsfamilj eller materialkvalitet. En produktionsgrupp kan använda den relevanta egenskapen för att gruppera likartade arbetsorder.
I produktionsgruppens regel Tillåt likhet anger du ställtiden för olikartade operationer och väljer vilken egenskap som ska beaktas. Under Dynamiska prioriteringar ställer du också in hur viktigt det är att köra likartade operationer i följd. Det ger schemaberäkningen ett skäl att hålla ihop operationer med samma ställförutsättningar, samtidigt som den tar hänsyn till de andra prioriteringar du har valt.
Om dina observationer till exempel visar att flera artikelnummer använder samma verktyg och att omställningarna främst sker mellan verktygsfamiljer, är verktygsegenskapen mer användbar än gruppering efter kund eller produktnamn. Du omsätter kunskapen från produktionen i en schemaläggningsregel som kan användas konsekvent, i stället för att förlita dig på att planeraren minns alla kombinationer som passar ihop.
En matris som skiljer på riktningarna kan också visa på mer krävande behov. Omställningarna på 18 och 50 minuter i beläggningsexemplet kan inte återges korrekt med en enda gemensam ställtid för olikartade operationer. Om sådana skillnader mellan specifika produktpar är avgörande i din produktion, ta med tiderna i båda riktningarna och eventuella undantag till en demonstration av SkyPlanner. Då kan ställmodellen stämmas av mot er faktiska process.
Arcturus, SkyPlanners AI för schemaläggning, beräknar körordningen utifrån de regler och prioriteringar du har ställt in. Resultatet visas i Gantt-schemat. När automatisk omplanering är aktiverad kan relevanta ändringar av order, färdigrapporteringar eller kapacitet utlösa en ny beräkning. Du lägger mindre tid på att bygga om körordningen och mer på att avgöra vilka leveransåtaganden som behöver uppmärksamhet.
Börja med omställningarna som nästa order kräver
Du behöver inte mäta alla tänkbara produktpar för att komma vidare. Börja med en viktig maskin, dess aktuella inställning och de omställningar som väntas i den kommande produktionsplanen. Kontrollera de kostsamma omställningarna i motsatt riktning och de celler som fortfarande bygger på uppskattningar. Det är ofta där ett till synes rymligt schema tappar sina marginaler.
Omsätt sedan kunskapen i praktiken. Boka en demonstration av SkyPlanner och ta med era ställfamiljer, några uppmätta omställningar och en verklig ordermix. Då kan ni undersöka hur gruppering, avsatta ställtider och leveransprioriteringar bör samverka i er produktion. Om du hellre vill utforska schemaläggningsmiljön först kan du prova SkyPlanner med demodata.
Jussi Mäntylä
Specialist på produktionsplanering, SkyPlanner