


この記事の内容
シフトの人数がそろっていても、作業を完了できるとは限りません。機械を運転できる作業者は何人もいても、次の製品への段取り替えができるのは1人だけ、という場合があります。その人が不在になると、人数の上では足りていても、受注した製品の生産は止まってしまいます。
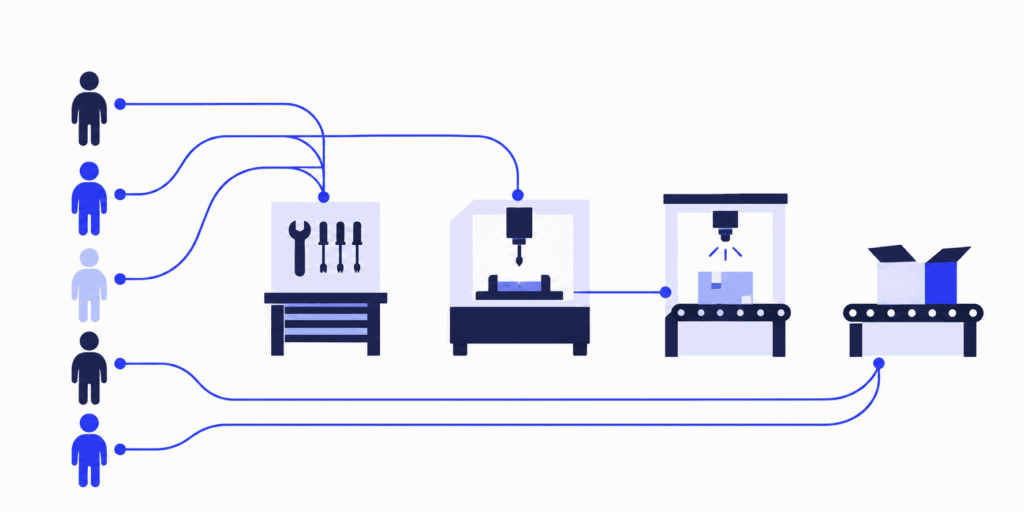
こうした特定の人への依存を可視化するのが、製造現場のスキルマップです。作業者と具体的な生産作業を一覧にし、一人ひとりが実際に示した作業能力の水準を記録します。適切に活用すれば、単独で作業を任せられる代替要員がいる作業、1人に依存している作業、そして効果の大きい教育が見えてきます。
目的は、安心できそうな色で表を埋めることではありません。答えるべきなのは、いつもの担当者が不在のとき、誰に、どの範囲まで必要な作業を任せられるかという実務上の問いです。対応する人員配置を承認した後は、SkyPlanner APSを使うことで、影響を受けるすべての作業待ちリストを手作業で組み直さずに、その配置を生産スケジュールに反映できます。
製造現場のスキルマップに何を記載するか
行に従業員、列に実務に即した生産作業を並べ、交差するセルに評価済みの能力レベルを記録します。評価の根拠、評価日、対象となる作業範囲も確認できるようにしておきましょう。そうすることで、数値が誰かの記憶頼みの評価ではなくなります。
列には、実際に担当者を確保する必要がある作業を記載します。「CNC加工」では範囲が広すぎるかもしれません。「ブラケット製品群向けにマシニングセンタAの段取りを行う」と「承認済みプログラムで加工し、指定された確認を行う」では、配置の判断が異なります。後者をこなす能力があっても、前者を任せられるとは限りません。
ここでは、次の3つをそれぞれ判断します。
- 作業能力:対象作業とその実施条件に必要な能力を、本人が実際に示しているか。
- 作業の承認:必要な資格などが有効であることを確認したうえで、責任者が単独での作業を承認しているか。
- スケジュール:承認を受けた本人が、必要な時間にほかの作業と重複せずに対応できるか。
スキルマップは1つ目の判断を支え、2つ目に必要な情報を見えるようにします。ただし、スキルマップだけで作業が許可されるわけでも、そのシフトで受注分を完了できると証明されるわけでもありません。この違いを明確にしておけば、高い評価だけを根拠に、安全性や実現性に問題のある配置をすることを防げます。
まず1つの生産エリアを選び、作業を定義する
スキル不足によって、すでに遅延や残業、少数の担当者への依存が生じているセル、ライン、部門を選びます。誰も信用していない工場全体の一覧表よりも、現場責任者が維持・更新している、対象を絞ったスキルマップのほうが役立ちます。
代表的な製品をそのエリアで生産するために必要な作業を洗い出します。機械による繰り返し作業だけでなく、準備や引き継ぎも含めましょう。段取り、通常運転、工程内検査、異常時の報告・対応依頼、最終合否判定では、それぞれ異なる能力や権限が必要になる場合があります。
作業を区別することで担当者の割り当てが変わるなら、列を分けます。必要な能力が同じで、1つの単位として適切に評価できる作業は、まとめて構いません。作業手順書の動作一つひとつに、個別の評価を付ける必要はありません。
各作業について、対象リソース、製品群、作業方法や手順書の版、重要な対象外事項を定めます。既存の1製品で評価を受けたからといって、部門内のすべての派生品や機械に対応する能力が認められるわけではありません。
次に、単独で作業できる状態を具体的に示します。適用すべき手順書を選び、正しく準備し、合否基準を満たし、作業を止めて支援を求めるべき状況を判断できるでしょうか。生産、品質、その作業の安全管理を担う関係者と、これらの要件について合意しておきます。それを評価の基準にすれば、「経験者」の意味が現場責任者ごとに異なる事態を避けられます。
配置の判断に役立つ評価尺度を使う
評価者によって解釈が分かれる細かな点数よりも、段階が少なく、定義が明確な尺度のほうが、通常は運用しやすくなります。以下は運用例としての提案であり、共通の標準ではありません。
| 評価 | 評価対象の作業範囲内での意味 | 活用方法 |
|---|---|---|
| 0 | 対象作業の教育を受けていない | 教育の要否を判断する。単独で作業を任せられる代替要員には数えない。 |
| 1 | 定められた監督のもとで作業に参加できる | 監督下での実習を計画し、監督者の時間も確保する。 |
| 2 | 合意した基準を満たす作業を単独で行える | 作業の承認と対応可能な時間を確認したうえで、単独作業の代替要員として検討する。 |
| 3 | 単独で作業でき、対象作業の指導担当者にも指定されている | 代替要員や指導担当者として検討する。ただし、同じ時間を重複して計上しない。 |
根拠がない場合は、未評価などの別の表示を使います。これは、未教育だと分かっている状態とは異なります。実際に対象範囲外のセルには「対象外」と記し、その理由も示しましょう。そうしないと、空欄が「不要」なのか「確認を忘れた」のかさえ分からなくなります。
レベル3を、作業が速い、人材としての価値が高い、ほかのあらゆる作業を評価する資格がある、といった意味にしてはいけません。教育と評価の責任範囲は、それぞれ別途合意する必要があります。優秀な作業者だからといって、自動的に指導担当者や評価者に任命されるわけではありません。
スキルマップのそばに凡例を記載し、色だけでなく言葉でも意味を示します。尺度を変更する場合は、以前の評価が何を意味していたかも残しておきましょう。評価方法を変えただけで、能力が向上したように見えることを避けられます。
研修への出席ではなく、実際に示した作業能力を評価する
まず本人の経験と既存の記録を確認し、その記録から何が裏付けられるかを確かめます。研修の受講記録が示すのは、参加したという事実です。現在の対象作業を、自社の設備で、求められる合否基準を満たして単独で行えることまで示すとは限りません。
必要な能力を備えた指名済みの評価者が、対象作業に必要な監督体制のもとで、代表的な作業を評価します。作業の観察に加え、正しい仕様の製品をどう見分けるか、不合格となる結果をどう認識するか、異常時にどう対応するかなど、判断についても質問します。対応を試すためだけに、危険な状況を作ってはいけません。
評価結果、評価者、評価日、根拠資料の参照先を記録します。制限事項も含めましょう。説明のない緑色のセルよりも、「標準ブラケット製品群は単独作業可。新規工具の段取りは対象外」と記すほうが役立ちます。
結果は本人と話し合います。評価者の意見が分かれた場合は、意見を平均するのではなく、基準と根拠を確認して判断をそろえます。シフト間でも同じ基準を使いながら、評価対象となった製品や設備の範囲が人によって異なる可能性には留意しましょう。
作業の承認や資格に関する情報は、評価点とは分けて管理します。特定の承認や資格が必要な作業では、その状態と、該当する有効期限を容易に確認できるようにします。必要な許可が失効していても、本人に技能が残っていることはあります。同様に、有効な研修記録があっても、作業ごとの能力を確認する必要がなくなるわけではありません。
列ごとに確認する:単独で任せられる代替要員がいない作業はどれか
作業者が5人いる小規模な生産セルを想定します。現場責任者は、ある既存の製品群について4つの作業を評価しました。以下の簡略化したスキルマップでは、先ほど提案した尺度を使い、根拠と対象範囲は別の記録に残しています。
| 従業員 | セルの段取り | 部品の加工・確認 | 最終出荷承認 | 完成品の梱包 |
|---|---|---|---|---|
| アミナ | 3 | 3 | 2 | 2 |
| ベン | 2 | 2 | 1 | 2 |
| カーラ | 1 | 2 | 0 | 3 |
| ディエゴ | 0 | 1 | 0 | 2 |
| エレナ | 2 | 2 | 0 | 1 |
ここでは、評価が2または3の人は、その作業を行う承認も現在有効であるとします。単独で段取りを行える人は3人、運転と確認ができる人は4人、梱包ができる人は4人います。しかし、単独で最終出荷判定を行えるのはアミナだけです。ベンに監督下での作業経験があっても、その権限を持つアミナの代わりにはなりません。
行を横に読むと、個人の育成計画に役立ちます。列を縦に読むと、その作業の要員体制にどのようなリスクがあるかが見えてきます。アミナが不在になると、ほかに4人いても最終出荷判定の担当者はいなくなります。梱包数や設備の生産量を増やしても、この不足は解消できません。
要員体制を見直す際は、担当者がいなければ出荷が止まる作業、必要な管理が維持できなくなる作業、承認済みの代替要員がいない作業から確認します。そのうえで、通常の欠勤やシフト編成でも対応できるかを検討します。部門全体で段取り担当者が3人いても、全員が朝の勤務で、夜間の段取り替えに対応できる人がいなければ安心はできません。
すべての評価をまとめて、能力の平均点にすることは避けてください。梱包の評価が高くても、出荷判定ができる人の不足は補えません。重要なのは、どの重要作業で単独対応できる要員が不足しているか、その不足をどのような対策で埋めるかをまとめることです。
代替要員とみなす前にシフトを確認する
能力が実証され、作業の承認も得ている従業員は、代替要員の候補です。ただし、それだけで余力があるとは限りません。その人が出勤しており、必要な時間帯に対応でき、ほかに遂行すべき作業を抱えていないかを確認してください。
この例で、ベンを設備の運転から梱包に回せば、梱包の要員は確保できるかもしれません。しかし、その分、ベンが生産に使える時間は減ります。アミナがセルの段取りをしているなら、同じ時間にベンの指導と最終出荷判定にも常時対応できると見込んではいけません。複数の人が同じスキルを持っていても、使える時間そのものが増えるわけではありません。
実際の作業に即して、どのような代替対応が必要かを定めてください。同時に何人で作業する必要があるでしょうか。どれくらいの時間、その作業に従事する必要があるでしょうか。代替要員が必要なのは、シフト全体でしょうか、段取りの間でしょうか、それとも出荷判定を行う短い時間帯でしょうか。すべてのスキルについて代替要員を必ず2人または3人確保すればよい、という一律のルールは役に立ちません。
確認した結果をもとに、今日の対応と今後の育成計画を分けて考えます。今日の不足に対しては、監督者が適切な配置転換を承認する、作業の承認を得た代替要員を確保する、作業順序を変えるといった対応が考えられます。将来の代替要員を育成することは、これとは別の取り組みです。育成に着手しても、その人が今日から単独で対応できるようになるわけではありません。
重要な不足を具体的な育成策につなげる
簡単に評価を上げられる項目ではなく、生産上のリスクにつながる不足を優先してください。この例では、最終出荷判定ができる人をもう1人育てれば、1人への依存を減らせる可能性があります。まず、その候補者が役割に必要な要件を満たせるか、また育成後の担当変更を誰が承認できるかを確認します。
育成策には、受講者と指導者の氏名、対象作業とその範囲、実習の予定時間、評価基準、見直し日を明記します。成果を評価する人と、単独作業を承認する人も定めてください。「ベンを教育する」だけでは曖昧すぎて管理できません。対象作業を明確にした育成策なら、実施から完了まで追跡できます。
教える側と学ぶ側の両方の時間を確保してください。指導者が作業を付きっきりで観察する必要があるなら、その時間にも通常どおりの生産量を見込んではいけません。実習に適した仕事が少ない場合は、生産の実情に合わない期日を設定するのではなく、受講者が代表的な作業を経験できる時期を確認します。
評価を更新するのは、研修を予約したときや目標日を迎えたときではなく、必要な能力が根拠をもって確認できた後です。基準を満たしていなければ、不足は未解消のままにします。そうすることで進捗を正確に把握でき、生産計画担当者も実際に使える要員配置を判断できます。
信頼して使えるようスキルマップを最新に保つ
製造エリアごとにスキルマップの管理責任者を決め、更新を年1回の棚卸しではなく、日常業務の一部にしてください。能力評価の実施後、作業方法や設備の重要な変更後、作業承認の変更時、従業員の転入・転出時には内容を見直します。
また、作業が変化する速さに合わせて、定期的な見直しの周期も決めます。今後必要になる要員体制、未完了の育成策、見直し日や有効期限が近い記録を確認してください。内容が安定していて日常的に行う作業と、大幅な工程変更後にまれにしか行わない作業とでは、適切な見直し方が異なる場合があります。
要件が変わった場合は、どの評価が引き続き適用できるかを確認します。過去の評価がすべて無効になるとも、すべて有効なままとも決めつけないでください。担当の評価者が、変更内容の説明、監督下での実習、再評価のいずれが必要かを判断し、その決定を記録します。
管理された最新版を1つに統一し、裏付けとなる記録も参照できるようにしてください。古くなった記載について、従業員が確認や修正を求められる窓口も設けます。配置判断に必要な業務情報は共有しつつ、個人の詳しい評価内容を必要以上に公開掲示しないようにします。
承認済みの要員配置をSkyPlannerで生産計画に反映する
スキルマップからは、現在どのような能力があり、どこを育成すべきかがわかります。次の課題は、完了させるべき顧客の注文を見失わずに、承認済みの要員配置を生産に生かすことです。
要員配置を変えるたびに、複数の設備の作業順を組み直し、納期を手作業で確認しているなら、SkyPlannerは有力な選択肢です。従業員と従業員グループ、標準の勤務シフト、日別のリソース割り当てに対応しています。承認済みの個人やグループの配置を、生産スケジュールと同じ環境に反映できます。
作業への適性を判断するのは利用者側です。SkyPlannerは、割り当てを決める際に従業員のスキルを自動で考慮しません。能力評価と作業承認は、自社で管理する手順に沿って行い、そのうえで承認済みの要員配置と、その配置によって利用できるリソースの能力を登録してください。グループを割り当てるだけでは、実際のメンバーが必要な作業に対応できるかを確認したことにはなりません。
これらの生産条件が正しく入力されていれば、SkyPlannerのスケジューリングAIであるArcturusが、設定された能力、優先順位、工程間の依存関係に基づいて作業順序を再計算できます。結果はガントチャートに表示されるため、変更後も後続工程と納品に間に合うかを確認できます。
たとえば、不在の段取り担当者に代わる要員を監督者が承認したとします。これでスキル面の判断は済みますが、別のエリアからその人を移すと、ほかの注文の完了時期が変わる可能性があります。承認済みの配置と、それに伴う能力の変更をSkyPlannerに入力し、再計算して両方の注文を確認してください。優先順位や要員配置の判断は自分たちで行いながら、設備ごとの作業待ちリスト間で仕事を移し替える反復作業を省けます。
SkyPlannerは、公開REST APIを通じてあらゆるERPやMESと連携できます。そのため、注文や生産情報をすでに管理しているシステムを生かして、スケジューリングを改善できます。
実際の要員不足を1つ選び、次の一歩を試す
初めてスキルマップを作るなら、対象エリアを1つ選び、作業の範囲について合意したうえで、要員体制を支える重要な人から評価します。対応が手薄な列を見つけ、具体的な育成策を決め、現時点で可能な要員配置を確認してください。何を判断するかを決めずに工場全体の評価点を集めるよりも、よい出発点になります。
次に、実際にスキルが不足している作業を1つ選び、承認済みの代替配置案とともにSkyPlannerのデモにお持ちください。影響を受ける顧客注文を工順に沿って追い、配置変更が、同じリソースを使うほかの仕事にどう影響するかを確認します。確かめるべき価値は、手作業での再スケジューリングを減らせるか、納期の判断が明確になるかであり、資格や能力の認定をソフトウェアに代行させることではありません。
SkyPlannerのデモを予約して、その生産体制の変更をチームで検討してみてください。まずスケジューリング環境を見てみたい場合は、デモデータでSkyPlannerをお試しください。
Jussi Mäntylä
生産計画スペシャリスト、SkyPlanner


