








この記事では
ロット生産とは、ある製品を決められた数量だけ作ってから、別の製品や仕様に切り替える生産方式です。パン工場では一仕込み分の生地を練り、機械加工工場では同じ部品をまとめて加工してから工具を交換します。いずれも、同じ生産条件で作業を繰り返すことで効率を高めています。
複数の製品で設備を共用する工場では、ロットとロットの間をどうつなぐかが、より難しい課題になります。どのロットを先に流すべきか。その資材はそろっているか。次の工程にロットが届いたとき、受け入れる余力はあるか。こうした点を考える必要があります。
1台の機械で長時間、途切れなく作り続ければ、効率よく見えるかもしれません。しかし、その後ろで特急の受注が待たされていることもあります。適切なロット生産の計画では、段取りの効率と、顧客の受注を滞りなく流すことのバランスを取ります。SkyPlanner APSは、その両立を実務で支えます。スケジューリングを担うAIのArcturusが、設定されたリソースと優先順位に基づいて生産スケジュールを計算するため、納期を約束する前に、各ロットをどう組み合わせて流せるか確認できます。
製造業におけるロット生産とは
ロット生産とは、同じ製品を決められた数量ごとにまとめて作り、異なる製品や仕様に移る際に段取り替えを行う生産方式です。定期的に同じロットを繰り返し生産する場合もあれば、個々の顧客の注文に応じて生産を開始する場合もあります。
この方式は、プロセス製造でも、部品加工や組立などのディスクリート製造でも使われています。
- プロセス製造:ミキサーで一定量の塗料を作る、食品メーカーが配合に従って一仕込み分を調製する、化粧品メーカーが原料を調合してから充填・包装する、といったバッチ生産があります。
- ディスクリート製造:機械加工工場でブラケットをロット単位で製造したり、ある仕様の部品をまとめて生産してから工具や加工条件を切り替えたりします。
生産ロットは、一度の生産でまとめて作る数量です。搬送ロットは、次の工程へ一度に引き渡す数量を指します。この2つは、必ずしも同じである必要はありません。工程上可能であれば、生産ロット全体が完成する前に、一部の部品を次工程へ送れます。一方、混合槽では、バッチ全体の処理が終わるまで中身を排出できない場合があります。
この区別はリードタイムに関わります。ロットの加工そのものよりも、工程間での待ち時間のほうが、はるかに長くなることもあります。適切な数量を早めに次工程へ送ることは改善につながりますが、次のリソースが受け入れ可能で、製品の工程要件と品質要件を満たせる場合に限られます。
ロット生産と個別生産・大量生産・連続生産の違い
ロット生産が適しているのは、単一の製品を変えずに作り続けるのではなく、さまざまな製品を一定量ずつ繰り返し供給する需要がある場合です。
個別生産は、一件ごとの仕事を中心に進める方式で、多くの場合、顧客に合わせた仕様で製造します。一方、ロット生産は、一定の数量に対して同じ作業を繰り返します。ただし、ジョブショップでも部品をロット単位で生産できます。つまり、工場全体をどちらか一方に分類するような、互いに相容れない概念ではありません。
大量生産は、標準化された製品を、多くの場合は専用ラインで大量に作る方式です。これに対し、ロット生産では、仕様の異なる製品間で設備を共用しやすくなります。両者を分ける基準は、生産数量だけではありません。製品構成、設備、段取り替えのパターンも関わります。
連続生産は、一部の基礎化学品の製造などで見られるように、生産の流れを継続的に維持する方式です。一方、バッチ生産では、区切られた数量を処理し、その生産を終えてから次の準備に移ります。なお、上流工程が連続生産であっても、下流の包装工程ではロットを区切って作業する場合があります。
製品を切り替えられることに価値があり、繰り返し発生する需要に対して複数個をまとめて作る合理性があるなら、ロット生産が適しています。受注ごとに異なる工程経路が必要なら、個々の仕事を軸にした計画がより重要になります。単一の標準製品に対して非常に大きく安定した需要があるなら、専用の生産フローのほうが適しているかもしれません。
メリットとデメリットは、同じ判断の裏表
段取り替えまでに同じ製品を多く作れば、段取りの負担をより多くの生産数量に分散できます。仕様ごとに専用ラインを設けなくても、共用設備を経済的に使えるようになります。また、決められた生産単位に合わせて、資材の準備や工程の確認を進めることもできます。
こうした柔軟性は、季節商品、サイズや仕上げの異なる製品、顧客からの繰り返しの注文への対応に役立ちます。同じ製品を作り続けるのではなく、必要になったときに再び生産できます。
ただし、同じ製品をまとめて作る間、ほかの製品は順番を待つことになります。ロットが大きくなると、次のような問題が生じる可能性があります。
- ほかの製品の待ち時間が長くなる。少量の特急受注でも、それ自体の加工時間は短いのに、大きなロットの後ろで待たされることがあります。
- 仕掛品が増える。上流設備の生産ペースに下流工程の処理が追いつかず、ロットが滞留します。
- 在庫が増え、柔軟性が下がる。完成品が保管スペースを占め、需要が変われば不要な在庫が残ることもあります。
- 工程の問題の影響を受ける製品が増える。生産中に不良を見逃すと、検査や手直しが必要になる数量も増える可能性があります。
小ロット化すれば、こうしたリスクの一部は減らせますが、段取りの回数は増えます。目指すべきは、単にロットをできるだけ大きく、あるいは小さくすることではありません。生産能力を有効に使いながら、優先すべき受注を滞りなく進められる数量と順序を選ぶことです。
実務に合ったロットサイズの決め方
まず、対象となる納入期間や補充期間内に、顧客が必要とする数量を確認します。そのうえで、工程上の制約と、共用リソースで処理できる量を確認しましょう。
容器の実使用容量、炉への投入量、最低処理量などが、物理的な制約になる場合があります。工具交換や洗浄にかかる時間は、切り替えのコストに影響します。また、保存可能期間、保管スペース、品質検査、需要の不確実性によって、どれだけ先行生産するのが妥当かも変わります。
個々の部品を加工する場合は、生産上都合のよいまとまりと、一緒に次工程へ送る必要がある数量を分けて考えましょう。機械加工は大きな生産ロットで行いつつ、仕上げ工程へは小さな搬送ロットで送れる場合があります。そうすれば、搬送のたびに工具を交換することなく、最初の完成品ができるまでの待ち時間を短くできる可能性があります。
候補となる数量が工程全体で無理なく流せるか確認してください。機械加工のロットを大きくしても、仕上げ工程の能力を超え、次に必要な受注の進行を妨げるなら、利点にはなりません。段取り時間を短縮することで、小ロット生産が現実的になる場合があります。その小ロットで約束した納期に間に合うかは、スケジューリングで確認できます。
ロットサイズは、こうしたトレードオフを踏まえて製造側で判断するものです。SkyPlannerは、計画対象となる工程のスケジュールを調整しますが、現場の工程ルールに取って代わったり、経済的なロット数量を代わりに決めたりするものではありません。
ロットのスケジューリング例:最も低コストな順序でも出荷が遅れることがある
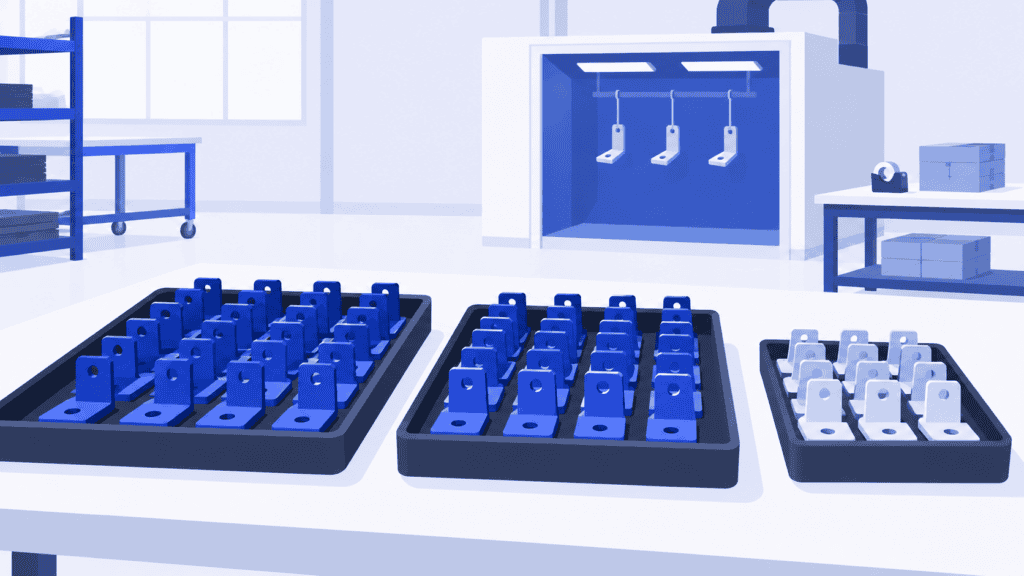
塗装済みのブラケットを製造する金属加工会社を想像してみてください。同じ色で塗装するロットが複数ある一方、それより少量で別の色のロットは、先に出荷する必要があります。機械加工、塗装、梱包のリソースは共用です。
同じ色のロットをすべて続けて流せば、塗装の段取り替えを減らせます。しかし、急ぎのロットを最後に回すと、梱包に使える時間枠に間に合いません。塗装は効率よく進んでいるように見えても、顧客への納入は遅れてしまいます。
急ぎのロットを先に流せば、段取り替えは1回増えるものの、出荷に間に合う可能性があります。ただし、資材の問題もあります。そのロットに使う素材がまだ届いていなければ、最初の機械加工枠を確保しても、現場では実行できない計画になります。
計画担当者は、資材がそろう時期、塗装の順序、段取り替えにかかる時間、出荷前に使える梱包能力を、相互の関係も含めて把握する必要があります。塗装の待ち行列だけを見ても、判断はできません。
SkyPlannerでは、似た作業をまとめやすくする設定と、納期や作業の優先順位を併せて指定できます。Arcturusが設定されたルールの範囲内でスケジュールを計算し、その結果をGantt画面でリソース横断的に確認できます。個別の待ち行列をそれぞれ並べ替えるのではなく、段取りの削減効果が、ほかの受注への影響に見合うかを判断できます。
現場で実行できるロット生産スケジュールを作る
実務に役立つロット生産スケジュールでは、決めた生産数量と、実際に作業を行うリソースを結び付けます。
工程と、実際に必要な時間を定義する
各ロットの工程経路、使用可能なリソース、処理時間、段取りの要件を記録します。必要な待ち時間や、次工程への移行を許可するまでの段階も、計画の前提に含めましょう。硬化、冷却、品質確認後の移行許可が必要な工程では、実際に次工程を開始できる時点がスケジュールに反映されていることを確認してください。
資材とリソースが使える状態か確認する
機械の空き枠があるだけでは十分ではありません。ロットの生産には資材が必要であり、適切な作業者を確保できる時間と、使用可能な設備の能力も確認する必要があります。最初の機械だけでなく、下流工程のリソースも確認しましょう。複数の上流ロットが、共用のボトルネック工程1か所に流れ込む場合は、特に重要です。
似た作業をまとめる前に優先順位を決める
どの納期を優先して守る必要があり、どこで段取り削減の効果が大きいかを決めます。資材、色、工具ごとに作業をまとめることは有効ですが、あくまで納入計画を支えるための手段であり、納入計画に取って代わるものではありません。段取り替えを避けられるという理由だけで、優先度の低いロットを自動的に先行させるべきではありません。
条件が変わったら、工程間のつながりも含めてスケジュールを見直す
資材の入荷遅延や生産時間の延長によって、後続の複数ロットの予定がずれることがあります。関連情報を更新して再計算し、完了予定日への影響を確認しましょう。確保できる生産能力ですべての納期を守れない場合は、シフトの追加、使用可能な代替リソースへの振り替え、約束した納期の見直しのうち、どの対応が適切かを判断します。
このような場面では、手作業で管理するロット一覧よりもAPSが役立ちます。変更のたびに各リソースの待ち行列を自分で調整するのではなく、APSがリソースを横断してスケジュールを計算するためです。
SkyPlannerによるロット生産の調整
SkyPlannerは、リソース、シフト、作業者、資材、優先順位を1つの生産スケジュールにまとめます。Arcturusが設定された生産能力と工程間の依存関係に基づいて各工程をスケジューリングし、Ganttのタイムラインには、作業の割り当て先と完了予定時刻が表示されます。
ロット生産を行うメーカーには、特に次の3つの機能が役立ちます。
- 効果のある場面で、類似する作業をまとめる。 製品の属性とリソースごとの類似性ルールを使い、色、材料、工具が同じ作業を優先的に続けて配置できます。まとめる基準となる属性、異なる作業に切り替える際の段取り時間、スケジューリングの優先順位において作業をまとめることをどの程度重視するかは、担当者が設定します。
- 材料の在庫・入荷状況を計画に反映する。 材料の供給状況を考慮するスケジューリングを有効にすると、材料不足が計算に反映されます。これにより、まだ着手できない作業で計画を埋めてしまうことを避けやすくなります。
- 担当者が主導権を保ちながら再計算する。 担当者が優先順位を設定し、決定済みの内容はロックして固定します。Arcturusはその指示に従って計算を行います。Autopilotは、設定したイベントやタイマーをきっかけに再計画を実行できるため、記録された変更に合わせてスケジュールを更新できます。
SkyPlannerは、公開されたREST APIを通じてあらゆるERPやMESと連携できるため、既存の受注・生産データを活用してスケジューリングを改善できます。レシピ制御、ロットトレーサビリティ、品質判定に基づくリリースの記録は、それぞれに適した生産システムで管理し、SkyPlannerは各作業をいつ実施するかの調整に活用してください。
見える化の向上がEskomaticにもたらした変化
フィンランドで機械加工を受託するEskomaticは、多様な製品をさまざまなロットサイズで生産しています。SkyPlannerの導入前は、作業順序の調整をほぼ手作業で行っていました。また、材料の状況を十分に把握できず、不足を事前に見通すことが難しい状態でした。
SkyPlannerを既存のERPに接続したことで、作業の順序をGantt上で把握しやすくなり、負荷を考慮したスケジューリングも自動化されました。Eskomaticによると、納期設定の精度が向上し、材料不足による生産停止も減少したといいます。同社の生産計画マネージャーは、日々の業務で安定して使えるツールの価値を、特に納期を設定する場面で実感していると述べています。
この事例は、ロット生産のスケジューリングが目指す実務上の目的を示しています。単に各設備を長く稼働させるのではなく、何を生産でき、いつ次の工程へ流せるのか、そして顧客にどのような納期を約束できるのかを把握することです。
次のロットの判断は、スケジュール全体を見渡して
ロット生産の効果を最大限に引き出すには、効率よく生産するだけでなく、納期どおりの納入にもつなげる必要があります。そのためには、現在稼働している設備だけでなく、全工程にわたって材料、段取り替え、複数の製品で共用する設備などの生産能力を見渡すことが欠かせません。
こうした相互の関係を調整することが生産計画担当者の日々の負担になっているなら、SkyPlannerをお選びください。Arcturusがスケジューリングの計算を担い、担当者は優先順位を決めて、Gantt画面で結果を評価できます。
SkyPlannerのデモを予約する際は、代表的な製品群、それらに共通するボトルネック、最近スケジュールを乱したロットの例をご用意ください。競合する要件を、実行可能な1つの計画にどうまとめられるかをご確認いただけます。まずはご自身で操作してみたい方は、デモデータでSkyPlannerをお試しください。
SkyPlanner
生産計画スペシャリスト、SkyPlanner


