


この記事の内容
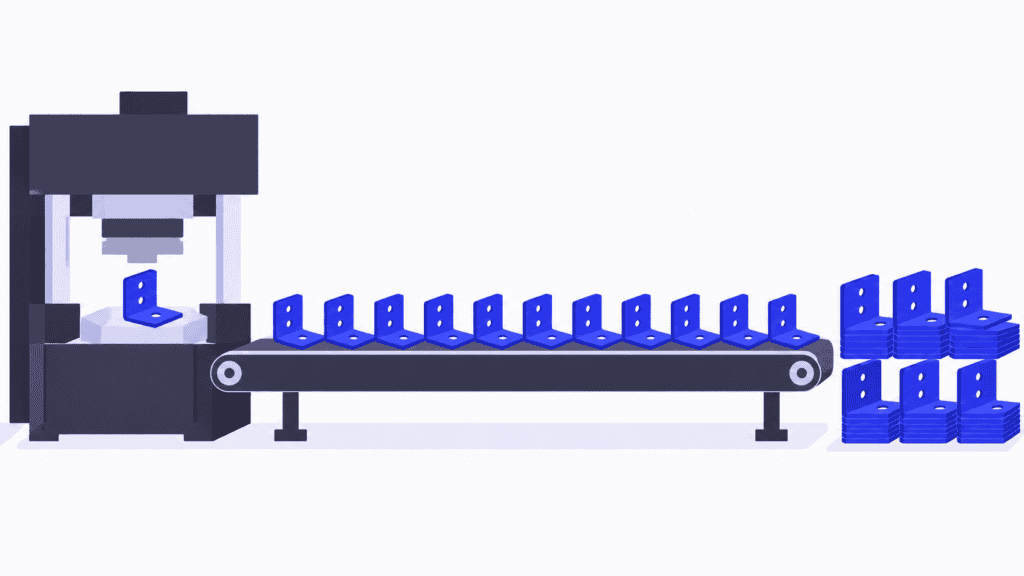
大量生産とは、体系的に整えられた再現性のある工程で、標準化された製品を大量に製造することです。専用設備や専用の生産ライン、分業を取り入れ、1個当たりの製造時間とコストを抑えるのが一般的です。
大量生産の魅力は明確です。準備費用や投資額をより多くの生産数量に配賦し、作業のばらつきを抑え、大きな需要に応えられます。難しいのは、その生産量に見合う収益を確保することです。高速な設備があっても、生産品が売れ残ったり、仕上げ待ちになったり、設計変更で陳腐化したりすれば、収益性の向上にはつながりません。
大量生産を検討するメーカーが問うべきなのは、単に「もっと作れるか」ではありません。「この標準製品を、投入する資金やリソースに見合うだけ販売し、納品できるか」です。SkyPlanner APSは、大量生産の作業、その他の受注、それらが共用するリソースを1つの生産スケジュールにまとめ、納品の面からこの判断を支援します。
大量生産の仕組み
大量生産では、製品を1個作るたびに製造方法を検討し直す必要がありません。設計、構成部品、仕様が確立されており、各工程は決められた順序で進みます。再現性のある作業方法と適切な治工具を用い、品質上重要な箇所で確認を行います。
作業者がそれぞれ製品を最初から最後まで作り上げるのではなく、作業ステーション、設備、チームの間で作業を分担します。専用の治具や設備によって、搬送や加工作業の手間を減らします。繰り返し作業を自動化することもできますが、大量生産だからといって、すべての作業を自動化したり、すべての製品をコンベヤで運んだりする必要はありません。
生産の流れ全体が機能することも欠かせません。目標とする生産量に見合う資材供給が必要であり、後工程には前工程から送られてくる生産品を受け入れる余力が求められます。検査、梱包、出荷も納品能力を構成する要素です。主力ラインを高速化した後で対処すればよい付随作業ではありません。
身近な例には、規格品の締結部品、樹脂成形のキャップ、電気部品、家電製品などがあります。製品の複雑さや使用設備は異なっても、採算の考え方は共通しています。十分な数量を生産する中で標準化された作業を繰り返すことで、効率的な生産体制を整える価値が生まれます。
何個以上なら「大量生産」と呼ぶのか、一律の基準はありません。適切な数量は、製品、設備、準備費用、製品寿命にわたる需要によって異なります。また、工場を昼夜連続で稼働させる必要もありません。大量生産でも、所定のシフト内で操業し、保全や切り替えのために停止できます。
大量生産・ロット生産・個別生産の違い
生産方式を選ぶ際は、規模による効率と、異なるものを作れる柔軟性のどちらを重視するかが問われます。工場全体を1つの方式に当てはめるのではなく、製品ごとに見込まれる需要と仕様の幅を比較しましょう。
| 判断項目 | 大量生産 | ロット生産 | 個別生産 |
|---|---|---|---|
| 何を単位に生産を組むか | 標準化された製品、または仕様の範囲を管理した製品群を大量に生産 | 決められた数量を生産してから、別の製品や仕様に切り替え | 顧客固有の要件に対応することの多い、個々の製作案件 |
| 効率を生む要因 | 専用リソースと安定した生産の流れを、大量の生産に繰り返し活用 | 段取りの負担をロット内で分散し、同じ設備を別のロットにも活用 | 個々の案件に合わせて作業方法とリソースを選択 |
| 適した需要の傾向 | 生産体制への投資やリソース投入を正当化できる、十分かつ持続的な需要 | 数量や仕様の異なる製品に対する、反復的または断続的な需要 | 個別対応する価値のある、固有の要件を持つ受注 |
| 柔軟性を制約する要因 | 専用の治工具や生産体制により、大幅な変更に費用がかかる場合がある | 段取り替えが生産能力を消費し、他のロットは順番を待つ | 案件ごとに、より多くの準備や調整が必要になる場合がある |
これらの方式は、互いに排他的なものではありません。大量生産の工場が仕様違いの製品をロット単位で製造することもあれば、個別生産の工場が同一部品を複数まとめて作ることもあります。標準製品に1本のラインを専用化しながら、その他のリソースは特注品に柔軟に対応できるようにしておく企業もあります。
関連する2つの用語も区別しておきましょう。繰返し生産とは、安定した工程で同じ作業を繰り返すことであり、必ずしも大量生産の規模に達するとは限りません。連続生産は、大規模な精製工程のように、プロセスが連続して流れる生産を指します。一方、個々に識別できる製品を大量に組み立てるラインでは、シフトの合間や生産ロットの切り替え時に停止することもあります。
見込生産と受注生産は、「何をきっかけに生産を開始するか」という別の問いに答えるものです。大量生産する製品でも、在庫補充のために作る場合と、顧客からの大口注文に応じて作る場合があります。生産量が多いというだけで、在庫方針が決まるわけではありません。
大量生産のメリット
1個当たりの製造工数とコストを削減
標準の治工具、確立された作業方法、繰り返し作業により、1個当たりに必要な準備や取り扱いの手間を減らせます。専用設備で定型作業を効率よく進められるうえ、固定費をより多くの生産数量に配賦できます。
この生産体制を十分に活用できる需要があれば、こうした削減効果が標準製品の競争力を高めます。販売価格を上げずに利益率を改善する余地も生まれます。削減に価値があるのは、販売可能な製品1個当たりに使うリソースを減らせるからです。在庫を限界まで積み上げられるからではありません。
作業のばらつきを抑え、品質管理を容易に
仕様、治具、作業手順を共通化すると、求める仕上がりが明確になります。作業者は安定した作業方法を習得でき、検査担当者は一貫した基準で逸脱を検出できます。繰り返す作業の改善は、1件の案件だけでなく、その後の生産にも効果をもたらします。
標準化は品質の確保に役立ちますが、品質を保証するものではありません。工具が摩耗していたり、設定が誤っていたり、部品が不適切だったりすれば、再現性のある工程は不良品も短時間で繰り返し生み出してしまいます。長時間の連続生産によって損失が拡大する前に、検査で問題を検出する必要があります。
大きな需要に応えられる生産能力
整えられた生産の流れでは、工具、工順、作業指示を何度も変更する方式に比べ、限られた時間内により多くの製品を作れます。そのため、顧客が必要とする数量とペースに合わせて供給しやすくなります。
このメリットを左右するのは、必要な工程のうち最も処理能力が低い工程です。塗装や梱包がすでに能力の限界に達していれば、プレスの加工速度を上げても完成品の納品量は増えません。成果は、最も速い工程から出てくる数量だけでなく、顧客に納品できる状態になった適合品の数量で測りましょう。
コスト削減効果を失わせるリスク
需要が計画した生産規模に届かない
専用設備、治工具、スペースには、期待した売上が得られなくても費用がかかります。長く連続して生産すれば、製品当たりの見かけの費用は下がるかもしれません。しかし、販売に時間がかかる製品に資金が拘束されるおそれがあります。
月額の固定費が$60,000の生産ラインを考えてみましょう。販売可能な製品が20,000個なら、個当たりの固定費は$3です。10,000個なら$6になります。このほかにも、材料費、労務費、エネルギー費、廃棄損などを賄う必要があります。ここで示しているのは固定費の配賦額だけであり、製品当たりの総原価や利益ではありません。
不足する10,000個を在庫として生産しても、需要不足は解決しません。在庫リスクが増えるだけです。提案する生産体制は、中心となる需要予測だけでなく、現実的に想定できる需要減少のシナリオでも検証しましょう。
製品変更の費用が増える
汎用性の高い設備なら容易な変更でも、専用ラインでは治工具の新作、自動化設備の改修、適格性の確認、長時間の停止が必要になることがあります。変更前の部品や完成品在庫も、手直しが必要になったり、使えなくなったりする可能性があります。
仕様の違いを管理できていれば、大量生産でもバリエーション展開は十分に可能です。特に、共通のプラットフォームを使う場合に適しています。重要なのは、それぞれの違いが生産上の何を変えるかです。色の選択肢、工程の追加、主要部品の再設計では、コストや生産能力への影響が異なります。
生産の中断で影響を受ける製品数が増える
資材不足や共用リソースが使えない状況は、大量生産の流れを中断させることがあります。前工程の生産速度を上げても、止まっている箇所の手前に仕掛品が増えるだけかもしれません。大量のバッファ在庫は、能力の不均衡を解消せずに覆い隠してしまうことがあります。
同様に、長時間の連続生産が、別の顧客のより急ぎの注文に必要な生産能力を占有することもあります。段取りの効率は重要ですが、納期の約束とのバランスを取る必要があります。低コストで生産できても、より価値の高い注文を遅らせるなら、事業にとって適切な選択ではないかもしれません。
繰り返し作業では、人間工学への配慮、安全な作業設計、教育、仕事の分担や進め方にも目を向ける必要があります。効率的な工程とは、設備の時間単価で計算した採算がよいだけでなく、作業者が無理なく続けられるものでなければなりません。
自社製品に大量生産が適しているかを判断するには
まずは1つの製品、または対象を明確に絞った製品群から検討しましょう。すべての受注を同じ生産方式に合わせて組み直す必要はありません。
必要な投資や体制を支えられる需要があるか確認する。受注履歴、顧客との取り決め、季節変動、想定される製品寿命を調べます。継続的な需要と、一度限りの例外的な大口注文を区別しましょう。需要の発生が遅れた場合、品種構成が変わった場合、予測を下回った場合にどうなるかも検討します。
製品のどこまでを標準仕様に保てるか決める。承認済みの設計、共通部品、許容するオプションを明確にします。想定される変更について、金型・治工具、作業手順書、検査、既存在庫などへの影響を費用に換算しましょう。受注のたびに大幅な新規設計が必要なら、製品1個当たりの工数が増えても、柔軟性の高い生産体制を選ぶ価値があるかもしれません。
全工順を通して生産能力を検証する。信頼できる加工時間と段取り時間、予定稼働時間に加え、各リソースにすでに割り当てられているほかの作業も考慮します。材料準備、仕上げ、試験、梱包も対象に含めましょう。設備メーカーが示す公称生産速度だけでは、自社工場がそのペースで出荷できる証拠にはなりません。
同じ条件で代替案を比較する。設備と金型・治工具、運転費用、想定不良、段取り替え、保全、在庫を抱えるリスクを含めて検討します。比較する期間をそろえ、現実的に販売できる数量を基準にしましょう。需要や設計が頻繁に変わる場合、柔軟なロット生産のほうが、単位当たりの費用は高くても経営上はよい選択となることがあります。
計画数量の本格生産に踏み切る前に、前提を実証する。条件を管理した試験生産で、実際のサイクルタイム、品質、材料消費量、後工程への流れを確認します。繰り返し発生するロスは、生産拡大によって増幅させる前に解消しましょう。短時間のテストで設備が高速に動くことを示すだけでは不十分です。投資と操業の判断を裏付ける根拠を得る必要があります。
大量生産の利点が最も大きくなるのは、継続的な需要、安定した設計、無理なく維持できる生産能力がそろったときです。数量以外に確かな根拠がない場合は、さらにリソースを投入する前に、足りない条件を確認しましょう。
大量生産と共用リソースの計画をSkyPlannerで一本化
標準仕様の金属ブラケットを増産するメーカーを想定してみましょう。専用プレスには稼働時間の余裕がありますが、仕上げと梱包はほかの製品と共用です。標準品をまとめて大量に流す計画は、プレス工程だけを見れば効率的に見えます。しかし、仕上げ部門には、それより納期の早い顧客注文がすでに入っています。
ここでの判断は、単にプレスの稼働時間を延ばせばよいというものではありません。計画担当者は、仕上げと梱包を納期までに通せる数量、使用できる材料、優先すべき出荷を把握する必要があります。部門ごとに別々のリストを使っていると、そのすり合わせが日々の負担になります。
SkyPlannerは、登録された作業、リソース、シフト、作業者、優先順位を共通の計画にまとめます。スケジューリングAIのArcturusは、設定された生産能力と工程間の依存関係に基づいて作業順序を計算します。材料の利用可否を考慮するスケジューリングを有効にすると、登録されている材料の利用可能状況も計算に反映されます。ガントチャートでは、各作業がどのリソースに割り当てられ、いつ完了する見込みかを確認できます。
このブラケットメーカーでは、ほかの注文にも必要な仕上げ工程の時間枠を空き枠とみなして、大量生産分を割り当てることはなくなります。既存の納入予定も含めて作業をスケジュールするためです。材料の利用可能日や生産能力が変わった場合も、Arcturusが計画を再計算できるので、計画担当者がすべてのリソースの作業順序を手作業で組み直す必要はありません。
製品の属性とリソースのルールを使い、同じ色の作業など、似た作業を連続して配置することもできます。これにより、納期の優先順位や変更しないと決めた計画を維持しながら、段取りの効率も確保しやすくなります。ルールと優先順位を決めるのは計画担当者、スケジューリングの計算を担うのはArcturusです。
個別の部品や製品を大量に生産する現場でSkyPlannerを選ぶ理由はここにあります。リソース間の作業順序を手作業ですり合わせる負担を減らし、工場が何をいつ納入できるかを、より明確に把握できます。SkyPlannerは公開REST APIを通じてあらゆるERPやMESと連携するため、現在使用している受注・生産システムを基盤にスケジュールを作成できます。
Piristeel:大ロットとバッファ在庫に頼る運用からの転換
屋根用安全製品や雨水排水システムを製造するフィンランドのPiristeelの事例は、一見効率的な生産ロットだけでは十分でない理由を示しています。同社の導入事例では、大ロット生産と多量のバッファ在庫を抱える一方、表計算ソフトや紙の作業指示書を使い、3つの生産部門間で状況を把握しにくかったことが語られています。計画の変更にも手間がかかっていました。
Piristeelは、Visma Novaと連携した段階的な導入の中で、詳細なスケジューリングをSkyPlannerに移しました。ガントチャートにより、計画担当者は各部門の負荷と完了見込みを共通の画面で把握できるようになりました。同社は、小ロット生産の調整や顧客注文への対応力が向上したことに加え、スケジューリングにかかる時間を一日当たり最大四時間削減できたと報告しています。
この事例が示しているのは、すべてのメーカーがロットを小さくすべきだということではありません。生産数量は、納入計画を実現するために決める必要があるということです。状況をよりよく把握できれば、標準作業の効率を保ちながら、顧客が実際に必要とする変更にも対応できます。導入の詳しい経緯や効果は、PiristeelによるSkyPlannerのレビューをご覧ください。
生産規模の強みを、約束した納入の実現につなげる
大量生産が採算に合うのは、顧客が購入するだけの数量を確保でき、標準化によってその生産に必要な手間を減らせる場合です。その利点を守るために、需要、変更に伴う費用、主要ライン以外の生産能力も確認しましょう。増産に意味があるのは、事業にとって価値のある納入につなげられるときだけです。
共用リソースをまたぐ生産の流れの調整に、計画時間を取られすぎているなら、SkyPlannerをご検討ください。SkyPlannerのデモには、自社の標準的な製品群とその材料所要量、仕上げ・試験・梱包のいずれかで共用しているリソースの情報をご用意ください。同じリソースを取り合う別の注文も含めましょう。1つのスケジュールで、大量生産の効率と顧客への納入約束をどう両立できるか、具体的に確認できます。
SkyPlannerのデモを予約して、自社の生産での活用を検討しましょう。まずはご自身で操作してみたい方は、デモデータでSkyPlannerをお試しください。
Jussi Mäntylä
生産計画スペシャリスト、SkyPlanner


