


この記事の内容
繰返し生産とは、同じ製品、または関連する製品群を、標準化された工程順序で繰り返し製造することです。 作業には慣れており、工順も確立されています。その製品や製品群への需要が十分な頻度で繰り返し発生するため、繰り返し使える生産の流れを整える意義があります。
受注のたびに新しいプロジェクトとして準備するのではなく、実績のある方法を再利用できるため、製造のスピード向上とコスト削減につながります。ただし、作り慣れた製品だからといって、明日のスケジュールに自動的に収まるわけではありません。別の注文で同じ設備が必要になることも、仕様違いの製品で検査時間が延びることも、部品の不足で組立が止まることもあります。
実務上の要点は、繰り返す作業を標準化し、それとリソースを取り合うすべての作業をまとめてスケジューリングすることです。SkyPlanner APSなら、この両方に一体的に取り組めます。定義済みの製品の工順と必要なリソースを使い、スケジューリングAIのArcturusが、ほかの確定済みの作業も含めて収まる計画を計算します。計画が変わるたびに設備ごとの作業順を個別に組み直すことなく、繰り返しによる効率を維持できます。
繰返し生産を特徴づけるものは?
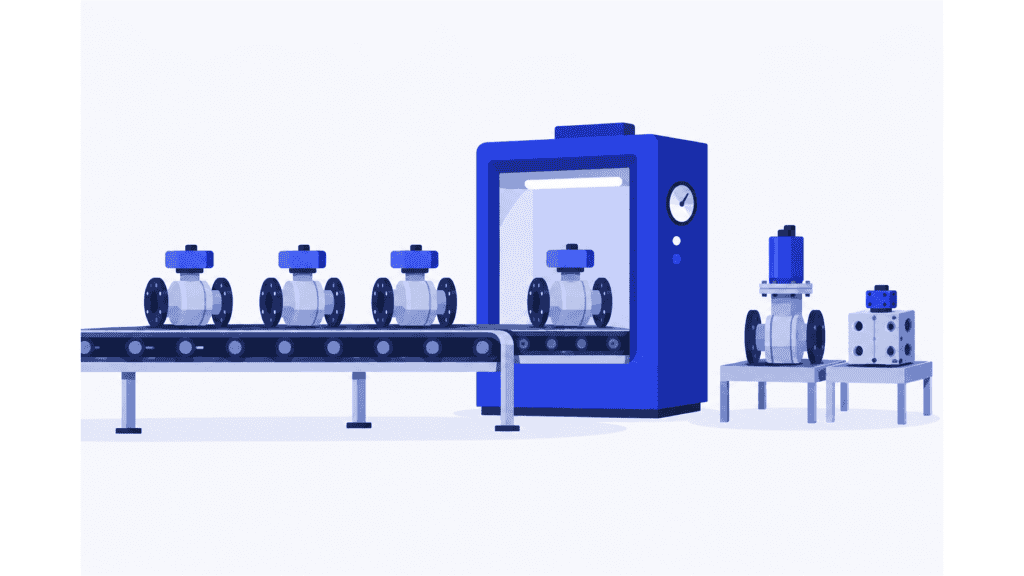
特徴は、安定した工程で同じ作業が繰り返し発生することです。たとえば、組立ラインで標準的な電気部品を繰り返し組み立てる、加工セルで同じ製品群の部品を定期的に加工する、サイズやオプションを一定の範囲に管理した定番のバルブユニットを製造する、といった生産です。
製品は細部まで同一である必要はありません。仕様が異なっていても、大部分の工程を共通化し、部品や段取り、検査だけを変えることができます。重要なのは、繰り返せる生産の流れとして整え、改善できるだけの共通性が作業にあるかどうかです。
また、繰返し生産は、昼夜を問わず連続稼働するという意味でもありません。1シフトで操業することも、保全のために停止することも、関連する別機種に切り替えることもあります。この言葉が表すのは生産の形態であり、需要に関係なく設備を動かし続ける義務ではありません。
ほかの製造用語は、それぞれ異なる観点から生産を表しています。
| 用語 | 何を表すか | 繰返し生産との関係 |
|---|---|---|
| ディスクリート製造 | 個々に識別できる部品や組立品を製造すること | ディスクリート製造の製品も、繰返し生産で製造できます。両者は対立する概念ではありません。 |
| ロット生産 | 決めた数量をまとめて製造してから、次の生産に切り替えること | 定期的に需要がある製品群を、ロット単位で繰り返し製造することもできます。ロットサイズと生産順序は、それぞれ別に判断する必要があります。 |
| 大量生産 | 多くの場合、専用設備を用いて標準化された製品を大量に製造すること | 一般に繰返し生産の手法が使われますが、繰返し生産に必ず大量生産の規模が必要なわけではありません。 |
| 見込生産・受注生産 | 需要の見込みと顧客からの注文のどちらを起点に生産を始めるか | どちらでも、確立された工順を繰り返し使えます。繰り返しの有無だけで在庫方針が決まるわけではありません。 |
ERPの資料では、「繰返し生産」が特定の計画方式や生産実績の記録方式を指す場合もあります。ERPで採用する処理方式を選ぶ場合は、そのシステムの要件を別途確認してください。この記事では製造方式としての繰返し生産に焦点を当て、どのような場合に適しているか、どうすれば安定して運用できるかを解説します。
繰返し生産が適しているのはどのような場合?
工場全体を一つの生産方式に分類するのではなく、まずは製品群ごとに考えましょう。一つの企業でも、定期的に生産する安定した製品群と、個別設計品や特殊な注文品を並行して扱うことがあります。
次の条件がそろうと、繰返し生産の利点を活かしやすくなります。
| 確認する項目 | 導入に適した状態 | 詳しく検討すべき兆候 |
|---|---|---|
| 需要 | 繰り返し生産を続けられる程度に、その製品群の需要が定期的にある | 長時間まとめて生産する主な理由が、販売の見込みではなく、設備を稼働させておくことになっている |
| 製品仕様 | 設計と構成部品が安定しており、仕様のバリエーションも管理されている | 頻繁な改訂により、製造するものや検査方法が変わる |
| 工順 | ほとんどの製品が、慣れた工程順序で製造できる | 注文ごとに相当量の設計作業や異なる工順が必要になる |
| 生産準備 | 工具や作業手順書を再利用でき、資材供給も含めて見通しを持って準備できる | 小さな変更のたびに、プログラムや治工具の大幅な新規作成、または多くの承認が必要になる |
| 生産能力 | 必要な設備、人員、後工程の能力で、想定される品種構成に対応できる | 主力ラインには余力があるのに、共用の仕上げ工程や検査工程がすでに過負荷になっている |
どれだけの数量を作れば繰返し生産になるかという、共通の基準はありません。採算は、製品、準備にかかる手間、設備、需要が繰り返し発生する頻度によって変わります。安定した製品群であれば、専用の自動化ラインを導入するほどではなくても、繰り返し作業に適した生産セルを設ける価値はあるかもしれません。
品種の違いが生産準備や必要なリソースを大きく左右する場合は、多品種少量生産の進め方のほうが適しているかもしれません。多様な製品を扱う工場で、標準的な製品群の生産が増えているのであれば、すべての注文を同じ方式に当てはめるのではなく、その製品群に繰返し生産の手法を適用しましょう。
作業を繰り返すことの利点とトレードオフ
繰返し生産では、生産のたびに一から検討し直すことが少なくなります。作業者は手順に習熟し、準備を前もって進められるようになります。共通の方法を改善すれば、その後に製造する多くの製品にも効果が及びます。その結果、製品1個あたりの作業や段取りの手間を減らし、生産量の計画も立てやすくなります。
作業方法が安定すると、通常との違いにも気づきやすくなります。慣れた工程で時間が延びたり不良が増えたりしたときには、一度きりの作業よりも有用な比較ができます。統一された作業手順書と確認作業は、品質の安定を支えます。ただし、工程に問題があれば、同じ作業を繰り返すだけでは不良の再発を防げません。
一方で、設備や在庫への投資が固定化する点には注意が必要です。専用設備や専用治工具への投資が成り立つのは、需要と製品寿命に見合う場合に限られます。先行して生産しておけば顧客への対応時間を短縮できますが、売れ残りや設計変更で旧式化する可能性のある在庫に、資金を拘束されることにもなります。
長時間まとめて生産すると、別の問題も起こり得ます。一つのリソースだけは効率よく見えても、その間にほかの注文が待たされることです。前工程が、組立や検査で処理できる速さを超えて部品を作り続ければ、完成品の出荷は増えずに仕掛品だけが増えていきます。
最も速い設備の生産量だけでなく、販売できる製品がどれだけ流れているかで、この方式を評価しましょう。目指すべき成果は、顧客が必要とする数量を、無理なく継続できるコストで繰り返し生産し、届けることです。
繰返し生産を実践するには
1. 製品群と許容する仕様の違いを定義する
工順、治工具、組立方法、検査体制など、生産上重要な共通点をもとに製品をグループ化します。通常の手順で対応できる違いと、個別の判断が必要な違いを明確にしましょう。
たとえば、サイズの選択によって材料の必要量だけが変わり、工順は変わらない場合があります。一方、別のオプションでは専門的な検査が追加されるかもしれません。両方を「品番が違うだけの同じ製品」として扱うと、実際に必要な生産能力が見えなくなります。
承認済みの製品仕様と作業手順書は、常に最新の状態に保ちましょう。再現性を確保するには、どの方法を繰り返すべきかが明確でなければなりません。前回との違いを作業者の記憶に頼るべきではありません。
2. 工順と信頼できる工程時間を確立する
製品群に必要な工程順序、使用可能なリソース、加工・作業時間、生産準備を定義します。次の工程を開始するまでに必要な引き継ぎや待ち時間も含めてください。設備がこれまでに出した最高速度を、工順全体で維持できる速度と考えないことが重要です。
一定のペースで動くラインでは、タクトタイムとサイクルタイムを区別しましょう。タクトタイムは、利用できる生産時間の中で需要を満たすために必要なペースを表します。サイクルタイムは、実際にその工程にかかる時間です。求められるペースを各工程の作業内容と人員配置に照らして比較し、追いつけない工程があれば原因を調べます。
共用設備では、さらに広い視点が必要です。ほかの確定済みの作業を差し引いた後、そのリソースの時間を、この製品群に実際にどれだけ使えるでしょうか。ライン単独ではバランスが取れていても、別の場所にある共用工程で部品が待たされれば、納期に間に合わないことがあります。
3. 生産と補充の方針を定める
顧客からの注文、補充の必要性、その他の合意済みの計画上の合図など、何をきっかけに次の生産を行うかを決めます。生産数量は、対象期間の需要、準備にかかる手間、許容できる在庫リスクに合わせて設定します。
最初の設備が空いているというだけで、次の生産に着手してはいけません。部品がそろっているか、後工程に十分な能力があるかを確認します。仕掛品を増やすことと、出荷できる製品を増やすことは別です。
需要が変わったときの対応も、方針に盛り込んでおきます。繰り返し使える生産方法には、再利用できるからこその価値があります。しかし、それを理由に、必要とされていない数量まで作り続けてはいけません。
4. 仕様違いや例外的な作業も計画に組み込む
仕様違いの製品に必要な追加時間、工程、リソースを記録します。どの納入約束を優先するか、どの作業の予定を固定して守る必要があるかを決めます。他の製品も同じリソースを使う場合は、それらも含めて能力を計算します。
ここで負担になるのが、繰返し生産と特注品を別々の表計算ファイルで管理する方法です。それぞれの計画は単独では妥当に見えても、同じ試験装置や専門作業者を重複して割り当てていることがあります。SkyPlannerは、設定済みの工程を共通リソースに対してまとめてスケジューリングするため、こうした突き合わせ作業が不要になります。
5. 生産実績を次回の改善に生かす
工程時間、段取り工数、不良数量、納期遵守状況について、計画と実績を比較します。製品群や仕様の違いが判断に影響する場合は、それぞれに分けて結果を確認します。
時間超過が繰り返されるなら、標準時間の更新や段取りの改善が必要かもしれません。仕様違いの製品には、個別の計画条件が必要な場合もあります。加工速度だけでなく、工程間の待ち時間も確認しましょう。次に取り組むべき改善は、設備の高速化ではなく、工程間の受け渡しの見直しかもしれません。
例:定番製品と通常とは異なる注文
あるメーカーが、同じ製品群のバルブユニットを繰り返し生産しているとします。大半の製品は、組立、漏れ試験、梱包の順に進みます。現場は工順を熟知しており、作業手順書も定着しています。
そこに、通常より長い圧力試験が必要な仕様の注文が入ります。試験には定番品と同じ試験装置を使います。さらに、別のプロジェクト案件でも、出荷前にその装置を使う必要があります。
繰り返し生産している製品群そのものに、根本的な変化はありません。生産方法も引き続き再利用できます。変わったのは、共用工程の負荷です。
組立工程が通常の生産目標に従って作業を続けると、組立済みの製品が試験工程の手前にたまります。計画担当者がプロジェクト案件を確認せずに仕様違い品を試験の順番に差し込むと、別の顧客への納入が遅れる可能性があります。目についた例外的な作業だけを動かしても、生産能力の取り合いは解消しません。
より適切なのは、仕様違い品に実際に必要な試験時間を設定し、プロジェクト案件の作業も含め、必要な部品を確認したうえで、組立から試験、梱包までの作業順序を計算することです。そうすれば計画担当者は、現在の稼働体制で能力が足りるのか、利用できる適切な代替リソースがあるのか、あるいは約束した納期を変更する必要があるのかを判断できます。
繰返し生産によって、作業内容は定義しやすくなります。そして、週内の作業がいつも同じパターンとは限らない場合にも、その定義を生かせるようにするのが、関連する作業を一体で扱う生産スケジューリングです。
定常作業も例外的な作業も、SkyPlannerの1つのスケジュールで管理
SkyPlannerでは、製品ごとに工程、所要時間、作業可能なワークステーションを設定します。繰り返し生産する製品では、設定した工程順序を次の作業にも引き継げるため、計画担当者が注文のたびに工順を組み直す必要はありません。段取り時間や、工程完了後に必要な時間も設定できます。
Arcturusは、設定された能力、工程間の依存関係、優先順位に基づき、これらの工程を他の注文と合わせてスケジューリングします。ワークステーション、シフト、作業者を同じ計画で扱います。資材の利用可能状況を考慮するスケジューリングを有効にすると、登録済みの資材情報も計算に反映されます。そのため、リソースが空いているだけでは、部品が不足している作業の開始は自動的に設定されません。
先ほどの架空のバルブメーカーでいえば、定番の製品群、試験時間の長い仕様違い品、プロジェクト案件を、同じ設定済みの試験能力に対して割り当てることになります。それぞれに必要な試験時間や能力が別々のリストに埋もれることはありません。計算結果に基づく作業順序と予定時刻は、リソースを横断してガントチャートに表示されます。
優先順位とロックでスケジュールの方針を指定すると、Arcturusがその指示に従って計算します。生産状況が変わっても、リソースごとの作業順序を手作業で修正することなく、計画を再計算できます。計画業務の手間が減るとともに、工場がどの納期に対応できるかを、より明確な根拠に基づいて判断できます。
繰り返し行う作業からは、改善に役立つ情報も得られます。SkyPlannerの計画・実績比較レポートでは、計画した所要時間と実際の生産時間を比較できます。過去の注文データが蓄積されれば、履歴に基づく工程時間の見積もりも、繰り返し行う作業の評価に役立ちます。工場で実際に行った作業を根拠に、計画の前提条件を改善できます。
SkyPlannerは、公開されたREST APIを通じて、あらゆるERPやMESと連携できます。業務を支える既存の受注・生産システムを使い続けながら、定常的な作業と例外的な注文を共通のエンジンでスケジューリングできます。
UTU:標準品とプロジェクト案件を1つの計画で管理
UTUのウルビラ工場では、標準的な配電盤から、屋外用変電設備や中圧開閉装置を含む大規模なプロジェクト向け製品まで、さまざまな配電関連製品を製造しています。こうした製品構成は、作り慣れた製品群であっても、関連する作業をつないだ計画が必要であることを示す好例です。
SkyPlannerの導入前は、各部門がExcelの表を手作業で更新していました。ERPで生産順序を変更しても現場に伝わらないことがあり、実際に使える能力も把握しにくい状況でした。
UTUはSkyPlannerをOracle NetSuiteと給与計算システムに連携させ、工場の全ライン・全部門を1つのシステムに集約しました。担当者はAIによる自動スケジューリング、ガントチャート、能力・負荷グラフを使い、作業内容とその実施時期をまとめて把握しています。
UTUによると、プロジェクト案件のスケジューリング精度が向上し、更新した作業順序が数秒で組立作業者に届くようになりました。標準品とプロジェクト案件の納入予定を、部門ごとに分かれた表計算ファイルで調整するのではなく、共通の計画で確認できるようになっています。
導入の経緯や活用の詳細は、UTUによるSkyPlannerの導入レビューをご覧ください。
次のリピート注文を、もっと円滑に納品するために
継続的な需要があり、製品仕様が安定し、作り慣れた工程を再利用・改善できるなら、繰返し生産は有力な選択肢です。すべての注文が同一である必要も、すべてのリソースが専用である必要も、毎週同じパターンで生産する必要もありません。
工順を繰り返し使えても、共用リソースの能力や例外的な作業の調整が手作業のままなら、SkyPlannerをご検討ください。優先順位は担当者が管理しながら、Arcturusがスケジュールを計算し、その結果をガント表示で確認できます。
SkyPlannerのデモを予約する際には、定番製品、追加作業が必要な仕様違い品、同じリソースを使う別の注文を例としてご用意ください。それぞれの工順、必要資材、約束した納期もお持ちください。SkyPlannerが日々の調整業務をどのように肩代わりできるか、具体的に確認できます。まずはご自身で操作してみたい方は、デモデータでSkyPlannerをお試しください。
Jussi Mäntylä
生産計画スペシャリスト、SkyPlanner


