


A cikk tartalma
- Hogyan működik a tömeggyártás?
- Tömeggyártás, tételes gyártás és egyedi gyártás
- A tömeggyártás előnyei
- Kisebb gyártási ráfordítás és alacsonyabb darabköltség
- Egyenletesebb munkavégzés és egyszerűbb minőségellenőrzés
- Kapacitás a nagy kereslet kiszolgálására
- Kockázatok, amelyek elvihetik a megtakarítást
- A kereslet nem indokolja a lekötött kapacitást és tőkét
- Drágábbá válnak a termékmódosítások
- Az üzemzavar több terméket érint
- Hogyan dönthető el, hogy a tömeggyártás megfelelő-e az adott termékhez?
- Tervezze közös SkyPlanner-ütemtervben a nagy volumenű gyártást és a megosztott kapacitásokat
- Piristeel: a nagy sorozatokon és a pufferkészleteken túl
- Állítsa a nagy gyártási volument a vállalt szállítások szolgálatába
Kezdőlap » Erőforrások » Tömeggyártás: előnyök, kockázatok – mikor éri meg?
Becsült olvasási idő: 11 perc
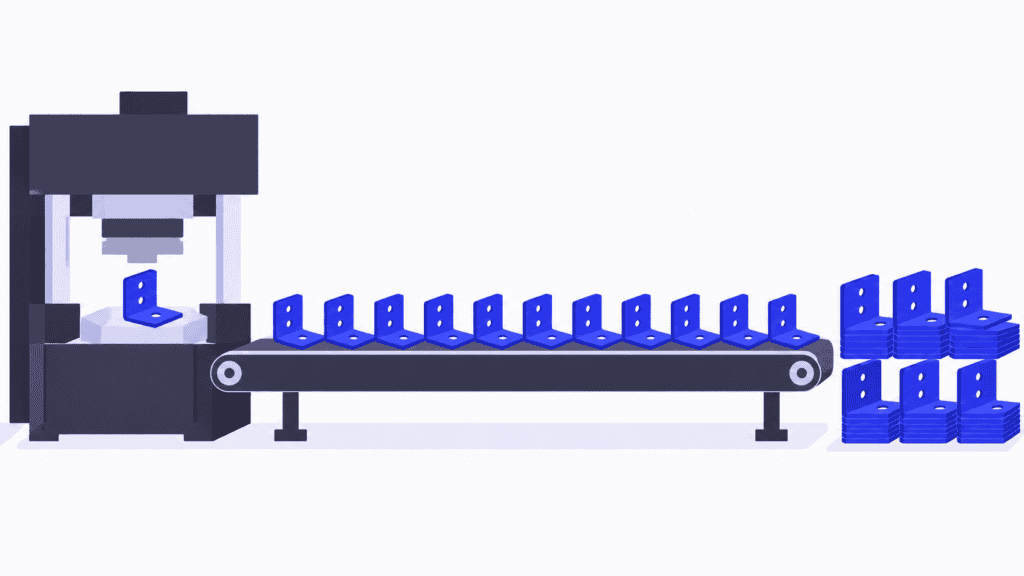
A tömeggyártás szabványosított termékek nagy mennyiségű előállítása, szervezett, megismételhető folyamatban. Gyakran célgépekre, az adott termékhez kialakított gyártósorokra és olyan munkamegosztásra épül, amely gyorsabbá és olcsóbbá teszi az egyes darabok gyártását.
Az előny kézenfekvő: az előkészítés és a beruházás költsége több darabra oszlik el, a munkavégzés egyenletesebbé válik, és nagy kereslet is kielégíthető. A nehézség az, hogy a nagy volumen valóban meg is érje. A gyors gép nem javítja a jövedelmezőséget, ha az általa gyártott termék eladatlanul áll, a befejező műveletekre vár, vagy egy konstrukciómódosítás miatt elavul.
A tömeggyártást mérlegelő gyártó számára nem csupán az a lényeges kérdés, hogy „Tudunk-e többet gyártani?”, hanem az is: „El tudunk-e adni és ki tudunk-e szállítani annyit ebből a szabványosított termékből, hogy megérje lekötni rá a kapacitást és a tőkét?” A SkyPlanner APS e döntés szállítási oldalát támogatja: közös gyártási ütemtervbe foglalja a nagy volumenű gyártást, a többi rendelést és a közösen használt erőforrásokat.
Hogyan működik a tömeggyártás?
A tömeggyártásban nem kell minden egyes darabnál újra kidolgozni a gyártás módját. A termék konstrukciója, alkatrészei és műszaki követelményei már meghatározottak. A műveletek rögzített sorrendben követik egymást, megismételhető módszerekkel, megfelelő szerszámozással és a minőség szempontjából fontos pontokon végzett ellenőrzésekkel.
Ahelyett, hogy minden dolgozó az elejétől a végéig maga készítené el a terméket, a munkát munkaállomások, gépek vagy csapatok között osztják fel. A célra kialakított készülékek és berendezések csökkentik az anyagmozgatás és a megmunkálás ráfordítását. Az ismétlődő műveletek automatizálhatók, de a tömeggyártáshoz nem szükséges minden feladatot automatizálni, és nem kell minden terméknek szállítópályán haladnia.
A teljes gyártási folyamatnak is összehangoltan kell működnie. Az anyagellátásnak biztosítania kell a tervezett kibocsátást, a későbbi műveleteknél pedig elegendő kapacitás kell a korábbi műveletekből érkező darabokhoz. Az ellenőrzés, a csomagolás és a kiszállítás előkészítése is része a szállítási kapacitásnak: nem olyan részletkérdések, amelyekkel ráér a fő gyártósor felgyorsítása után foglalkozni.
Ismert példák a szabványos kötőelemek, a fröccsöntött műanyag záróelemek, az elektromos alkatrészek és a háztartási gépek. Összetettségük és gyártóberendezéseik eltérnek, de a gazdasági alapelv közös: annyi szabványosított munkát kell ismételni, hogy megérje hatékony gyártási rendszert kialakítani hozzá.
Nincs olyan általános darabszámhatár, amely felett a gyártás „tömeggyártásnak” számít. A megfelelő volumen a terméktől, a berendezésektől, az előkészítés költségétől és a termék hasznos élettartama alatt várható kereslettől függ. Folyamatos, éjjel-nappali üzem sem szükséges hozzá. A nagy volumenű gyártás tervezett műszakokban is folyhat, karbantartási vagy átállási leállásokkal.
Tömeggyártás, tételes gyártás és egyedi gyártás
A választásnál a nagy volumenből fakadó hatékonyságot kell mérlegelni azzal a rugalmassággal szemben, amely lehetővé teszi más termékek gyártását is. Ne az egész üzemet próbálja egyetlen kategóriába sorolni: inkább a termék várható keresletét és változatosságát vizsgálja.
| Döntési szempont | Tömeggyártás | Tételes gyártás | Egyedi gyártás |
|---|---|---|---|
| Mire szervezik a gyártást? | Szabványosított termék vagy meghatározott termékválaszték nagy mennyiségű előállítására | Meghatározott mennyiség legyártására, mielőtt másik termékre vagy változatra állnak át | Egyedi feladatra, gyakran vevőspecifikus követelményekkel |
| Miből adódik a hatékonyság? | A célra kialakított erőforrások ismételt használatából és a nagy mennyiségű termék gyártása során fenntartott egyenletes folyamatból | Az átállási ráfordítás egy tételen belüli megosztásából, miközben a berendezések más tételekhez is használhatók | A módszerek és erőforrások adott feladathoz igazításából |
| Milyen kereslet kedvez neki? | A lekötött gyártókapacitást és tőkét indokoló, kellően nagy és tartós kereslet | Különböző mennyiségekre és változatokra jelentkező, ismétlődő vagy időszakos kereslet | Olyan rendelések, amelyek egyedi követelményei indokolják a testreszabott munkát |
| Milyen rugalmassági korlátokkal jár? | A termékspecifikus szerszámozás és gyártási kialakítás miatt a jelentős változtatások költségesek lehetnek | Az átállások kapacitást kötnek le, a többi tétel pedig vár a sorára | Minden feladat több előkészítést és összehangolást igényelhet |
Ezek nem mereven elkülönülő kategóriák. Egy nagy volumenben termelő üzem tételekben is gyárthatja a különböző változatokat, egy egyedi gyártást végző műhely pedig több azonos alkatrészt is készíthet egyszerre. Egy vállalat külön gyártósort tarthat fenn egy szabványos termékhez, miközben más erőforrásait rugalmasan használja a különleges rendelésekhez.
Két kapcsolódó fogalmat is érdemes tisztázni. A sorozatgyártás stabil folyamatban végzett, ismétlődő munkát jelent; volumene nem feltétlenül éri el a tömeggyártásét. A folyamatos gyártás megszakítás nélkül zajló technológiai folyamatot ír le, például nagy mennyiségű anyag finomítását. Az egyedileg azonosítható termékeket nagy mennyiségben összeszerelő gyártósor ezzel szemben leállhat a műszakok vagy a gyártási sorozatok között.
A készletre gyártás és a rendelésre gyártás más kérdésre ad választ: mi indítja el a termelést? A tömeggyártott termék készletfeltöltést vagy nagy vevői megrendelések teljesítését egyaránt szolgálhatja. Önmagában a nagy volumen nem határozza meg a készletezési politikát.
A tömeggyártás előnyei
Kisebb gyártási ráfordítás és alacsonyabb darabköltség
Az egységes szerszámozás, a bevált módszerek és az ismétlődő műveletek csökkentik az egy darabra jutó előkészítési és anyagmozgatási igényt. A célgépek hatékonyan végezhetik a megszokott feladatokat, miközben a fix költségek több darabra oszlanak el.
Ez a megtakarítás versenyképesebbé teszi a szabványos terméket, ha a vállalatnak elegendő kereslete van a kialakított rendszer megfelelő kihasználásához. Arra is lehetőséget adhat, hogy az eladási ár emelése nélkül javuljon az árrés. A megtakarítás értékét az adja, hogy a módszer kevesebb erőforrást használ fel egy értékesíthető darabhoz, nem pedig az, hogy az üzem a lehető legnagyobb készletet halmozza fel.
Egyenletesebb munkavégzés és egyszerűbb minőségellenőrzés
Az egységes műszaki követelmények, készülékek és munkautasítások egyértelműbbé teszik az elvárt eredményt. A gépkezelők stabil munkamódszert sajátíthatnak el, az ellenőrök pedig egységes szempontok alapján ismerhetik fel az eltéréseket. Egy ismétlődő művelet fejlesztése nem csupán egyetlen feladatnál, hanem a későbbi gyártásban is hasznosul.
A szabványosítás támogatja a minőséget, de nem garantálja azt. Ugyanaz a megismételhető folyamat gyorsan sokszorosíthat egy hibát, ha elkopik a szerszám, rossz egy beállítás vagy nem megfelelő egy alkatrész. Az ellenőrzéseknek még azelőtt fel kell tárniuk a problémákat, hogy azok egy hosszú gyártási sorozat során nagy veszteséget okoznának.
Kapacitás a nagy kereslet kiszolgálására
A szervezett gyártási folyamat a rendelkezésre álló idő alatt több darabot állíthat elő, mint az a módszer, amelynél folyton szerszámot, gyártási útvonalat vagy munkautasítást kell váltani. Ez segíti a gyártót abban, hogy a vevők által igényelt mennyiségben és ütemben szállítson.
Az előny mértékét a leglassabb szükséges gyártási szakasz határozza meg. A prés teljesítményének növelése nem eredményez több kiszállított készterméket, ha a bevonatolás vagy a csomagolás kapacitása már teljesen lekötött. A sikert a vevőknek átadható, megfelelő minőségű termékek mennyiségén mérje, ne pusztán a leggyorsabb műveletből kikerülő darabok számán.
Kockázatok, amelyek elvihetik a megtakarítást
A kereslet nem indokolja a lekötött kapacitást és tőkét
A termékhez rendelt berendezések, szerszámok és alapterület akkor is pénzbe kerülnek, ha elmarad a várt értékesítés. Egy hosszú gyártási sorozat látszólag csökkentheti a darabköltséget, közben viszont olyan termékekben köti le a pénzt, amelyek nem kelnek el elég hamar.
Képzeljünk el egy gyártósort, amelynek havi fix költsége $60 000. Ez 20 000 értékesíthető darab esetén darabonként $3 fix költséget jelent. 10 000 darabnál már $6-ot. Az anyag-, munkaerő- és energiaköltséget, a selejtet és az egyéb költségeket ezen felül is fedezni kell: ez csak a fix költség felosztása, nem a teljes darabköltség vagy a nyereség.
A hiányzó 10 000 darab készletre gyártása nem oldja meg a kereslethiányt, csak növeli a készletezési kockázatot. A javasolt gyártási kialakítást ne csak a fő előrejelzés, hanem reális, alacsonyabb kereslettel számoló forgatókönyvek alapján is vizsgálja meg.
Drágábbá válnak a termékmódosítások
Egy rugalmas berendezésen könnyen megvalósítható módosítás egy dedikált gyártósoron új szerszámozást, az automatizálás átalakítását, minősítést vagy jelentős állásidőt igényelhet. A korábbi alkatrészek és a késztermékkészlet átmunkálására is szükség lehet, vagy ezek akár felhasználhatatlanná is válhatnak.
A meghatározott keretek között kialakított termékváltozatok jól illeszkedhetnek a tömeggyártásba, különösen akkor, ha közös platformra épülnek. A lényeg az, hogy az egyes eltérések mit változtatnak meg a gyártásban. Egy színváltozat, egy plusz művelet és egy alapvető alkatrész áttervezése nem ugyanúgy hat a költségekre és a kapacitásra.
Az üzemzavar több terméket érint
Az anyaghiány vagy egy közösen használt erőforrás kiesése megszakíthatja a nagy volumenű gyártási folyamatot. Ha a megelőző műveleteket felgyorsítják, lehet, hogy csak több befejezetlen termelés halmozódik fel az elakadás előtt. A nagy pufferek elfedhetik az egyensúlyhiányt, de nem szüntetik meg.
Egy hosszú gyártási sorozat ugyanígy leköthet olyan kapacitást, amelyre egy másik vevő kiszolgálásához hamarabb lenne szükség. Az átállások hatékonysága fontos, de össze kell hangolni a vállalt szállítási határidőkkel. Egy olcsón legyártható sorozat üzleti szempontból rossz döntés lehet, ha miatta késik egy értékesebb megrendelés.
Az ismétlődő feladatoknál is figyelni kell az ergonómiára, a biztonságos munkavégzés feltételeire, a képzésre és a munkaszervezésre. Egy hatékony folyamatnak az azt végző emberek számára is hosszú távon fenntarthatónak kell lennie; nem elég, ha a gépóraköltség alapján kedvezőnek tűnik.
Hogyan dönthető el, hogy a tömeggyártás megfelelő-e az adott termékhez?
Induljon ki egyetlen termékből vagy egy szűken meghatározott termékkörből. Nem szükséges minden megrendelés gyártását ugyanarra a módszerre átállítani.
Vizsgálja meg, hogy a kereslet tartósan indokolja-e a vállalt ráfordítást. Tekintse át a korábbi rendeléseket, a vevői vállalásokat, a szezonalitást és a termék várható életciklusát. Különítse el a tartós igényt az egyszeri, szokatlanul nagy megrendeléstől. Gondolja végig, mi történik, ha az igény később jelentkezik, megváltoznak a keresett termékek arányai, vagy a kereslet elmarad az előrejelzéstől.
Döntse el, a termék mekkora része maradhat változatlan. Határozza meg a jóváhagyott konstrukciót, a közös alkatrészeket és az engedélyezett változatokat. Számítsa ki a várható módosítások gyártási költségvonzatát, beleértve a szerszámozást, a munkautasításokat, az ellenőrzést és a meglévő készleteket érintő hatásokat. Ha minden megrendelés jelentős új mérnöki munkát igényel, egy rugalmasabb megoldás a nagyobb darabonkénti ráfordítás ellenére is megérheti.
Ellenőrizze a kapacitást a teljes gyártási útvonalon. Megbízható megmunkálási és átállási időkkel, valamint a beosztás szerinti munkaidővel számoljon, és vegye figyelembe az egyes erőforrásokat már terhelő egyéb feladatokat is. Terjedjen ki a vizsgálat az anyag-előkészítésre, a befejező műveletekre, a tesztelésre és a csomagolásra is. A beszállító által megadott névleges gépteljesítmény még nem bizonyítja, hogy az üzem ugyanilyen ütemben képes készterméket szállítani.
Azonos alapon hasonlítsa össze az alternatívákat. Vegye számításba a berendezéseket és a szerszámozást, az üzemeltetési költségeket, a várható selejtet, az átállásokat, a karbantartást és a készletezés kockázatait. Azonos időszakra vonatkozó, reálisan értékesíthető mennyiségeket hasonlítson össze. A rugalmas szakaszos gyártás darabonként többe kerülhet, mégis jobb üzleti választás lehet, ha a kereslet vagy a konstrukció gyakran változik.
Igazolja a feltételezéseket, mielőtt elkötelezi magát a teljes volumen mellett. Ellenőrzött próbagyártással vizsgálja meg a tényleges ciklusidőket, a minőséget, az anyagfelhasználást és a további műveletek anyagáramlását. Szüntesse meg a visszatérő veszteségek okait, mielőtt nagyobb mennyiségnél megsokszorozódnának. Az eredményeknek a beruházási és üzemeltetési döntést kell alátámasztaniuk, nem pusztán azt bizonyítaniuk, hogy a gép egy rövid teszt során gyorsan tud működni.
A tömeggyártás akkor a legvonzóbb, ha egyszerre adott a tartós kereslet, a stabil konstrukció és a megbízhatóan biztosítható kapacitás. Ha csak a volumen tűnik meggyőzőnek, a további erőforrások lekötése előtt vizsgálja meg a hiányzó feltételeket.
Tervezze közös SkyPlanner-ütemtervben a nagy volumenű gyártást és a megosztott kapacitásokat
Képzeljünk el egy gyártót, amely növeli egy szabványos fémkonzol gyártási mennyiségét. A kizárólag erre használt présen van elegendő szabad idő, de a konzolok befejező műveletei és csomagolása más termékekkel közös kapacitáson zajlik. A prés ütemtervében hatékonynak látszik egy nagy sorozat legyártása, a befejező műveleteket végző részlegen azonban már vannak korábbi határidejű vevői megrendelések.
Nem pusztán arról kell dönteni, hogy a prés hosszabb ideig működjön-e. A tervezőnek látnia kell, mekkora mennyiség juthat át időben a befejező műveleteken és a csomagoláson, milyen anyag áll rendelkezésre, és mely szállításokat kell előnyben részesíteni. Ha a részlegek külön listákat vezetnek, ezek összehangolása mindennapos terhet jelent.
A SkyPlanner közös tervben fogja össze a megadott gyártási feladatokat, munkaállomásokat, műszakokat, gépkezelőket és prioritásokat. Az ütemezést végző mesterséges intelligencia, az Arcturus a beállított kapacitások és a műveletek közötti függőségek alapján számítja ki a sorrendet. Ha az anyagellátottságot figyelembe vevő ütemezés engedélyezve van, a rögzített anyag-elérhetőségi adatok is befolyásolják a számítást. A Gantt-idővonalon látható, hogy az egyes feladatok mely erőforrásra vannak ütemezve, és mikorra várható a befejezésük.
A konzolgyártónál így a nagy sorozat már nem egy olyan, csak papíron létező szabad idősávot foglal el a befejező műveleteknél, amelyre egy másik megrendelésnek is szüksége van. A gyártási feladatok ütemezése a többi vállalással együtt történik. Ha változik az anyag rendelkezésre állásának időpontja vagy a kapacitás, az Arcturus képes újraszámítani az ütemtervet, így a tervezőnek nem kell minden erőforrás feladatsorát kézzel újra összeállítania.
A terméktulajdonságok és a munkaállomásokra vonatkozó szabályok segítségével a hasonló, például azonos színű gyártási feladatok egymás után is ütemezhetők. Ez segít megőrizni az átállásoknál elérhető hatékonyságot, miközben a szállítási prioritások és a módosítástól védett döntések is a terv részei maradnak. A szabályokat és a prioritásokat a tervezők határozzák meg; az ütemezési számításokat az Arcturus végzi.
Ezért érdemes a SkyPlanner mellett dönteni a diszkrét termékek nagy volumenű gyártásánál: kevesebb kézi egyeztetésre van szükség az erőforrások feladatsorai között, és világosabban látható, mit tud az üzem határidőre leszállítani. A SkyPlanner nyílt REST API felületén keresztül bármely ERP vagy MES rendszerrel integrálható, így az ütemterv a már használt rendeléskezelési és termelési rendszerekre épülhet.
Piristeel: a nagy sorozatokon és a pufferkészleteken túl
A tetőbiztonsági termékeket és csapadékvíz-elvezető rendszereket gyártó finn Piristeel példája megmutatja, miért nem elegendők önmagukban a hatékonynak látszó gyártási sorozatok. Az ügyféltörténet nagy tételekről és jelentős pufferkészletekről számol be, miközben táblázatokkal és nyomtatott gyártási munkalapokkal dolgoztak, a három termelési részleg pedig alig látott rá egymás munkájára. A terv módosítása nehézkes volt.
A Visma Nova rendszerrel együtt végzett, szakaszos bevezetés során a Piristeel a részletes ütemezést áthelyezte a SkyPlanner rendszerébe. A Gantt-idővonal közös képet adott a tervezőknek a részlegek terheléséről és a várható befejezési időpontokról. A vállalat beszámolója szerint javult a kisebb sorozatok összehangolása, rugalmasabban tudnak reagálni a vevői megrendelésekre, és naponta akár négy órát is megtakarítanak az ütemezésen.
A tanulság nem az, hogy minden gyártónak kisebb sorozatokra kellene átállnia, hanem az, hogy a gyártási mennyiségeknek a szállítási tervet kell szolgálniuk. A jobb átláthatóság lehetővé teszi, hogy a hatékony, standardizált gyártás mellett a vevők által ténylegesen igényelt változtatások is megvalósuljanak. A teljes ügyféltapasztalat megismeréséhez olvassa el a Piristeel beszámolóját a SkyPlanner használatáról.
Állítsa a nagy gyártási volument a vállalt szállítások szolgálatába
A tömeggyártás akkor éri meg, ha a standardizálás csökkenti a gyártási ráfordítást, és a vevők elegendő terméket vásárolnak meg. Ennek az előnynek a megőrzéséhez ellenőrizze a keresletet, a változtatások költségét és a fő gyártósoron túli kapacitásokat is. A nagyobb kibocsátás csak akkor hasznos, ha a vállalat a többlettermékeket üzletileg is kedvező feltételekkel tudja leszállítani.
Válassza a SkyPlanner megoldását, ha a gyártási folyamat összehangolása a közösen használt erőforrásokon túl sok tervezési időt emészt fel. A SkyPlanner-bemutatóra hozzon példaként egy standard termékcsaládot, annak anyagszükségletét, valamint egy más termékekkel közösen használt erőforrást a befejező műveletekhez, a teszteléshez vagy a csomagoláshoz. Vegyen hozzá egy másik, ugyanerre az erőforrásra váró megrendelést is: így a gyakorlatban láthatja, hogyan támogathatja egyetlen ütemterv a nagy volumenű gyártás hatékonyságát és a vevőknek tett vállalások teljesítését.
Foglaljon SkyPlanner-bemutatót, és nézzük meg az Ön gyártását. Ha előbb inkább önállóan ismerkedne a rendszerrel, próbálja ki a SkyPlanner megoldását demóadatokkal.
Jussi Mäntylä
Gyártástervezési szakértő, SkyPlanner


