








I den här artikeln
- Så fungerar massproduktion
- Massproduktion jämfört med batchproduktion och enstyckstillverkning
- Fördelarna med massproduktion
- Mindre arbete och lägre kostnad per enhet
- Mer enhetligt arbete och enklare kvalitetskontroll
- Kapacitet att möta stor efterfrågan
- Riskerna som kan äta upp besparingarna
- Efterfrågan räcker inte för att bära produktionssatsningen
- Produktändringar blir dyrare
- Störningar påverkar en större produktionsvolym
- Så avgör du om massproduktion passar din produkt
- Samla högvolymproduktion och delad kapacitet i ett gemensamt schema i SkyPlanner
- Piristeel: mer än stora körningar och buffertlager
- Låt stordriften stödja era leveranslöften
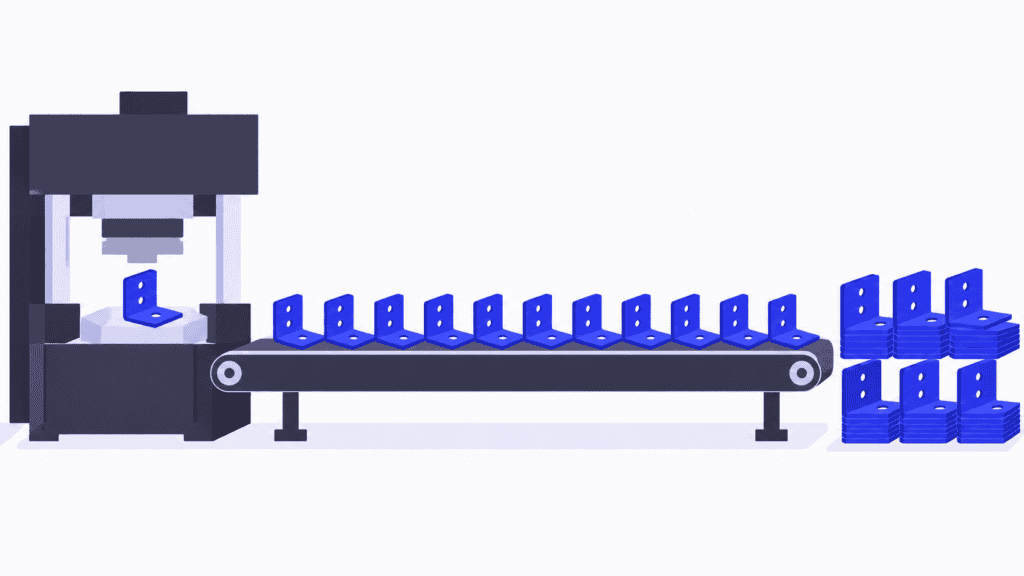
Massproduktion innebär att tillverka standardiserade produkter i stora mängder genom en organiserad och repeterbar process. Ofta används specialutrustning, dedikerade produktionslinjer och en arbetsfördelning som gör varje enhet snabbare och billigare att tillverka.
Fördelarna är tydliga: att fördela kostnader för beredning och investeringar på fler enheter, få ett mer enhetligt arbetssätt och möta en stor efterfrågan. Det svåra är att se till att volymen faktiskt lönar sig. En snabb maskin bidrar inte till lönsamheten om det som tillverkas blir liggande osålt, väntar på efterbearbetning eller blir inaktuellt efter en konstruktionsändring.
För en tillverkare som överväger massproduktion räcker det inte att fråga ”Kan vi tillverka mer?”. Den viktiga frågan är ”Kan vi sälja och leverera tillräckligt mycket av den här standardiserade produkten för att motivera satsningen?” Som stöd för beslutet hjälper SkyPlanner APS till med leveransplaneringen genom att samla högvolymproduktion, andra order och de resurser de delar i ett och samma produktionsschema.
Så fungerar massproduktion
Vid massproduktion behöver tillverkningsmetoden inte tas fram på nytt för varje enhet. Produkten har en fastställd konstruktion med bestämda komponenter och specifikationer. Operationerna utförs i en bestämd ordning med repeterbara metoder, lämpliga verktyg och kontroller där de har betydelse för kvaliteten.
I stället för att varje medarbetare bygger hela produkten från början till slut fördelas arbetet mellan stationer, maskiner eller arbetslag. Specialanpassade fixturer och utrustning minskar arbetet med hantering och bearbetning. Automation kan ta hand om återkommande operationer, men massproduktion kräver varken att alla arbetsuppgifter automatiseras eller att alla produkter går på transportband.
Flödet måste också fungera som helhet. Materialförsörjningen måste klara den planerade produktionsvolymen, och senare operationer måste ha kapacitet att ta hand om det som tillverkas i tidigare steg. Kontroll, packning och utleverans är en del av leveranskapaciteten – inte detaljer att lösa först när huvudlinjens hastighet har höjts.
Vanliga exempel är standardfästelement, formgjutna plastförslutningar, elektriska komponenter och hushållsapparater. Komplexiteten och utrustningen varierar, men den ekonomiska grundtanken är densamma: att upprepa tillräckligt mycket standardiserat arbete för att ett effektivt produktionsupplägg ska löna sig.
Det finns ingen allmän volymgräns för när tillverkning räknas som ”massproduktion”. Vilken volym som är lämplig beror på produkten, utrustningen, beredningskostnaden och efterfrågan under produktens livslängd. Fabriken behöver inte heller vara i gång dygnet runt. Högvolymproduktion kan bedrivas i schemalagda skift och stoppas för underhåll eller omställningar.
Massproduktion jämfört med batchproduktion och enstyckstillverkning
Valet innebär en avvägning mellan stordriftsfördelar och friheten att tillverka något annat. Jämför den förväntade efterfrågan och variationsbehovet för produkten, i stället för att sätta en etikett på hela fabriken.
| Beslutsfråga | Massproduktion | Batchproduktion | Enstyckstillverkning |
|---|---|---|---|
| Vad organiseras produktionen kring? | Stora volymer av en standardiserad produkt eller ett avgränsat sortiment | En bestämd kvantitet före byte till en annan produkt eller variant | Ett enskilt uppdrag, ofta med kundspecifika krav |
| Vad skapar effektiviteten? | Upprepad användning av specialiserade resurser i ett stabilt produktionsflöde med stora volymer | Ställarbetet fördelas på en hel batch, samtidigt som utrustningen kan användas för andra batcher | Metoder och resurser anpassas till det enskilda uppdraget |
| Vilket efterfrågemönster passar? | Tillräckligt stor och varaktig efterfrågan för att motivera produktionssatsningen | Återkommande eller sporadisk efterfrågan på olika kvantiteter och varianter | Order vars individuella krav motiverar ett anpassat arbete |
| Vilken flexibilitet går förlorad? | Dedikerade verktyg och produktionsupplägg kan göra större ändringar dyra | Omställningar tar kapacitet och andra batcher får vänta på sin tur | Mer beredning och samordning kan behövas för varje uppdrag |
Gränserna mellan kategorierna är inte absoluta. En fabrik med höga volymer kan tillverka varianter i batcher, och en funktionell verkstad kan tillverka flera identiska detaljer tillsammans. Ett företag kan avsätta en linje för en standardprodukt och samtidigt behålla flexibiliteten i andra resurser för specialorder.
Två närliggande begrepp behöver förtydligas. Serietillverkning beskriver återkommande arbete i en stabil process, men behöver inte ske i samma skala som massproduktion. Kontinuerlig produktion beskriver ett fortlöpande processflöde, exempelvis vid raffinering i stora volymer. En linje som monterar identifierbara produkter i stora mängder kan däremot stanna mellan skift eller produktionsomgångar.
Tillverkning mot lager och tillverkning mot kundorder besvarar en annan fråga: vad sätter i gång produktionen? En massproducerad produkt kan tillverkas för att fylla på lagret eller för att uppfylla stora kundorder. En hög volym avgör inte i sig vilken lagerpolicy som ska gälla.
Fördelarna med massproduktion
Mindre arbete och lägre kostnad per enhet
Standardverktyg, etablerade metoder och återkommande operationer minskar behovet av förberedelser och hantering för varje enhet. Specialutrustning kan utföra välbekanta arbetsmoment effektivt, samtidigt som de fasta kostnaderna fördelas på fler enheter.
Besparingarna gör en standardprodukt mer konkurrenskraftig när efterfrågan är tillräcklig för att utnyttja produktionsupplägget väl. De kan också ge utrymme för bättre marginal utan att höja försäljningspriset. Värdet ligger i att metoden kräver färre resurser per säljbar enhet – inte i att fabriken bygger upp ett så stort lager som möjligt.
Mer enhetligt arbete och enklare kvalitetskontroll
Gemensamma specifikationer, fixturer och instruktioner gör det tydligare vilket resultat som förväntas. Operatörerna kan lära sig en stabil arbetsmetod, och kontrollanterna får en enhetlig grund för att upptäcka avvikelser. En förbättring av en återkommande operation kommer den fortsatta produktionen till nytta, inte bara ett enskilt uppdrag.
Standardisering underlättar kvalitetsarbetet, men garanterar inte kvaliteten. Samma repeterbara process kan snabbt upprepa ett fel om ett verktyg slits, en inställning är fel eller en komponent är olämplig. Kontrollerna måste upptäcka problemen innan en lång produktionsomgång gör dem till en stor förlust.
Kapacitet att möta stor efterfrågan
Ett organiserat flöde kan ge fler enheter på den tillgängliga tiden än en metod som kräver återkommande byten av verktyg, operationsföljder eller instruktioner. Det hjälper tillverkaren att leverera de kvantiteter kunderna behöver i den takt de behöver dem.
Fördelens storlek avgörs av det långsammaste nödvändiga steget. En högre presstakt ger inte fler färdiga produkter att leverera om ytbehandlingen eller packningen redan går för fullt. Mät resultatet i godkända produkter som är klara för kunden, inte bara i antalet enheter som lämnar den snabbaste operationen.
Riskerna som kan äta upp besparingarna
Efterfrågan räcker inte för att bära produktionssatsningen
Dedikerad utrustning, verktyg och lokalyta kostar pengar även när den förväntade försäljningen uteblir. En lång produktionsomgång kan ge sken av en lägre styckkostnad samtidigt som kapital binds i produkter som inte kommer att säljas tillräckligt snart.
Tänk dig en produktionslinje med 60 000 $ i fasta kostnader per månad. Vid 20 000 säljbara enheter blir den fasta kostnaden 3 $ per enhet. Vid 10 000 blir den 6 $. Material, arbete, energi, kassation och andra kostnader måste fortfarande täckas. Detta är bara fördelningen av fasta kostnader, inte den totala styckkostnaden eller vinsten.
Att tillverka de saknade 10 000 enheterna för lager löser inte bristen på efterfrågan. Det ökar i stället lagerrisken. Pröva det föreslagna produktionsupplägget mot trovärdiga scenarier med lägre efterfrågan, inte bara mot huvudprognosen.
Produktändringar blir dyrare
En ändring som är enkel att genomföra med flexibel utrustning kan kräva nya verktyg, ändrad automation, kvalificering eller omfattande stillestånd på en dedikerad linje. Äldre komponenter och färdigvarulager kan också behöva omarbetas eller bli oanvändbara.
Ett avgränsat utbud av varianter kan fungera väl i massproduktion, särskilt när de bygger på en gemensam plattform. Den viktiga frågan är vad varje skillnad innebär för produktionen. Ett färgalternativ, en extra operation och en omkonstruerad huvudkomponent påverkar inte kostnad och kapacitet på samma sätt.
Störningar påverkar en större produktionsvolym
Materialbrist eller en delad resurs som inte är tillgänglig kan avbryta ett högvolymflöde. Att öka produktionstakten i tidigare steg kanske bara leder till att fler produkter i arbete samlas före stoppet. Stora buffertar kan dölja obalansen utan att lösa den.
På samma sätt kan en lång körning ta upp kapacitet som en annan kund behöver tidigare. Effektiva omställningar är viktiga, men måste vägas mot utlovade leveranser. En körning med låg kostnad kan vara fel val för verksamheten om den försenar en mer värdefull order.
Vid repetitiva arbetsuppgifter behöver man också ta hänsyn till ergonomi, säkra arbetssätt, utbildning och arbetsorganisation. En effektiv process måste vara hållbar för dem som utför arbetet, inte bara se bra ut i en maskintimkostnadskalkyl.
Så avgör du om massproduktion passar din produkt
Börja med en produkt eller ett tydligt avgränsat sortiment. Du behöver inte lägga om tillverkningen av alla order till samma metod.
Kontrollera att efterfrågan bär satsningen. Granska orderhistorik, kundernas åtaganden, säsongsvariationer och produktens förväntade livslängd. Skilj ett varaktigt behov från en enstaka ovanligt stor order. Fråga vad som händer om efterfrågan kommer senare, fördelas på en annan produktmix eller blir lägre än prognosen.
Avgör hur stor del av produkten som kan förbli standardiserad. Fastställ vilken konstruktion som är godkänd, vilka komponenter som är gemensamma och vilka tillval som tillåts. Beräkna vad sannolika ändringar skulle kosta i produktionen, inklusive verktyg, instruktioner, kontroll och befintligt lager. Om varje order kräver omfattande nytt konstruktionsarbete kan ett mer flexibelt upplägg vara värt den större arbetsinsatsen per enhet.
Verifiera kapaciteten genom hela operationsföljden. Utgå från realistiska bearbetnings- och ställtider, schemalagd arbetstid och det övriga arbete som redan belastar varje resurs. Ta med materialberedning, efterbearbetning, provning och packning. En maskinleverantörs uppgift om nominell kapacitet bevisar inte att fabriken kan leverera i samma takt.
Jämför alternativen på samma grunder. Ta med utrustning och verktyg, driftskostnader, förväntad kassation, omställningar, underhåll och lagerrisker. Jämför realistiska säljbara volymer under samma tidsperiod. En flexibel batchproduktion kan kosta mer per enhet och ändå vara det bättre affärsmässiga valet när efterfrågan eller konstruktionen ändras ofta.
Pröva antagandena innan ni satsar på hela volymen. Kontrollera faktiska cykeltider, kvalitet, materialförbrukning och flödet i efterföljande steg genom en kontrollerad körning. Åtgärda återkommande förluster innan de mångdubblas. Underlaget ska stödja beslut om investering och drift, inte bara visa att en maskin kan köras snabbt under ett kort test.
Massproduktion är mest attraktiv när varaktig efterfrågan, en stabil konstruktion och kapacitet som håller i praktiken sammanfaller. Om det bara är volymen som talar för upplägget bör ni undersöka de övriga förutsättningarna innan ni binder fler resurser.
Samla högvolymproduktion och delad kapacitet i ett gemensamt schema i SkyPlanner
Tänk dig en tillverkare som ökar produktionen av ett standardiserat metallbeslag. Den dedikerade pressen har tillräckligt med tid, men beslagen delar resurser för efterbearbetning och packning med andra produkter. En stor körning av standardprodukten ser effektiv ut i pressens planering, men efterbearbetningen har redan kundorder som ska levereras tidigare.
Beslutet handlar inte bara om att låta pressen gå längre. Planeraren behöver se vilka mängder som hinner igenom efterbearbetning och packning i tid, vilket material som finns tillgängligt och vilka leveranser som måste prioriteras. Med separata listor för varje avdelning blir den samordningen ett dagligt merarbete.
SkyPlanner samlar de definierade operationerna, arbetsstationerna, skiften, operatörerna och prioriteringarna i en gemensam plan. Arcturus, systemets AI för schemaläggning, beräknar ordningsföljden utifrån konfigurerad kapacitet och beroenden mellan operationer. När schemaläggning med hänsyn till material är aktiverad påverkas beräkningen även av den registrerade materialtillgången. Gantt-schemat visar var arbetet är inplanerat och när det förväntas vara klart.
För beslagstillverkaren innebär det att den stora körningen inte längre läggs in i en tänkt lucka i efterbearbetningen som en annan order också behöver. Arbetet planeras tillsammans med de övriga leveransåtagandena. När ett materialdatum eller kapaciteten ändras kan Arcturus räkna om planen, utan att planeraren behöver bygga om varje resurskö för hand.
Du kan också använda produktegenskaper och regler för arbetsstationer för att lägga liknande operationer i följd, till exempel sådana med samma färg. Det bidrar till att behålla fördelarna med färre omställningar, samtidigt som leveransprioriteringar och låsta beslut ligger kvar i planen. Planerarna bestämmer regler och prioriteringar; Arcturus sköter beräkningen av schemat.
Det är skälet att välja SkyPlanner för stycktillverkning i stora volymer: mindre manuell samordning mellan köer och en tydligare bild av vad fabriken kan leverera. SkyPlanner kan integreras med alla ERP- och MES-system via sitt öppna REST API, så att schemat kan bygga på de order- och produktionssystem ni redan använder.
Piristeel: mer än stora körningar och buffertlager
Piristeel, en finländsk tillverkare av taksäkerhetsprodukter och takavvattningssystem, visar varför körningar som ser effektiva ut inte är hela lösningen. I kundberättelsen beskrivs stora batcher och omfattande buffertlager, tillsammans med kalkylblad, utskrivna arbetsorder och dålig insyn mellan tre produktionsavdelningar. Det var omständligt att ändra planen.
Vid ett stegvis införande tillsammans med Visma Nova flyttade Piristeel detaljplaneringen till SkyPlanner. Gantt-schemat gav planerarna en gemensam bild av avdelningarnas belastning och när arbetet förväntades vara klart. Företaget uppger att mindre körningar nu samordnas bättre och att de kan reagera snabbare på kundorder, samt att de sparar upp till fyra timmars schemaläggningsarbete per dag.
Lärdomen är inte att alla tillverkare bör göra mindre körningar, utan att produktionsmängderna måste stödja leveransplanen. Med bättre överblick går det att kombinera effektivt standardiserat arbete med de ändringar kunderna faktiskt behöver. Läs Piristeels omdöme om SkyPlanner för att ta del av hela kundberättelsen.
Låt stordriften stödja era leveranslöften
Massproduktion lönar sig när standardisering minskar arbetsinsatsen för att tillverka tillräckligt många produkter som kunderna faktiskt köper. Värna den fördelen genom att kontrollera efterfrågan, kostnaden för ändringar och kapaciteten även utanför huvudlinjen. Ökad produktion är bara till nytta om företaget kan omsätta den i leveranser som ger affärsmässigt värde.
Välj SkyPlanner när samordningen av flödet genom delade resurser tar för mycket planeringstid. Ta med en standardiserad produktfamilj, dess materialbehov och en gemensam resurs för efterbearbetning, provning eller packning till en demo av SkyPlanner. Ta också med en annan order som konkurrerar om samma resurs. Det är ett konkret sätt att se hur ett gemensamt schema kan stödja både effektiv högvolymproduktion och era kundåtaganden.
Boka en demo av SkyPlanner för att gå igenom er produktion. Om du hellre vill bekanta dig med systemet först kan du prova SkyPlanner med demodata.
Jussi Mäntylä
Specialist på produktionsplanering, SkyPlanner


