


Tässä artikkelissa
- Miten massatuotanto toimii?
- Massatuotannon, erätuotannon ja yksittäistuotannon erot
- Massatuotannon hyödyt
- Vähemmän työtä ja kustannuksia yksikköä kohti
- Yhdenmukaisempi työ ja helpompi laadunvalvonta
- Kapasiteettia suureen kysyntään vastaamiseen
- Riskit, jotka voivat syödä säästöt
- Kysyntä ei riitä kattamaan tuotantoon tehtyä panostusta
- Tuotemuutokset kallistuvat
- Häiriö vaikuttaa suurempaan tuotantomäärään
- Näin arvioit, sopiiko massatuotanto tuotteellesi
- Suunnittele suurten tuotantomäärien työt ja yhteiset resurssit samassa SkyPlanner-aikataulussa
- Piristeel: suuret erät ja puskurivarastot eivät yksin riitä
- Valjasta suuren mittakaavan edut toimituslupausten tueksi
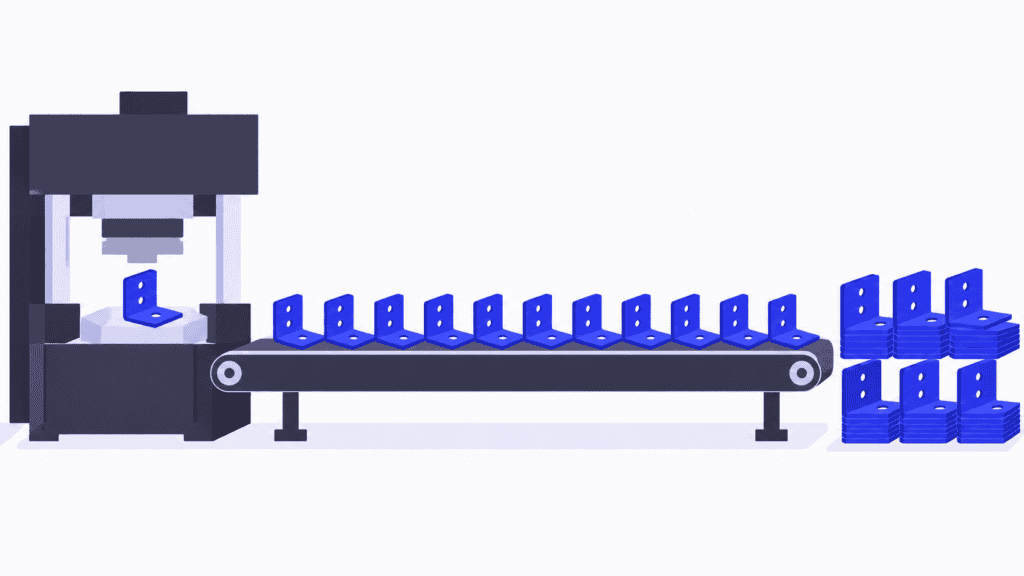
Massatuotanto tarkoittaa vakioitujen tuotteiden valmistamista suurina määrinä järjestelmällisellä ja toistettavalla prosessilla. Siinä käytetään usein erikoistuneita laitteita, tietylle tuotteelle varattuja tuotantolinjoja ja työnjakoa, joiden ansiosta jokainen yksikkö voidaan valmistaa nopeammin ja edullisemmin.
Hyödyt ovat selkeät: valmistelun ja investointien kustannukset jakautuvat suuremmalle tuotantomäärälle, työ yhdenmukaistuu ja suureen kysyntään pystytään vastaamaan. Vaikeampaa on varmistaa, että suuri tuotantomäärä myös kannattaa. Nopea kone ei paranna kannattavuutta, jos sen tuotanto jää myymättä, odottaa viimeistelyä tai vanhenee tuotemuutoksen vuoksi.
Massatuotantoa harkitsevan valmistajan ei kannata kysyä vain: ”Voimmeko valmistaa enemmän?” Olennaisempaa on kysyä: ”Pystymmekö myymään ja toimittamaan tätä vakioitua tuotetta riittävästi, jotta panostus kannattaa?” SkyPlanner APS tukee tähän liittyvien toimitusten suunnittelua kokoamalla suuren volyymin työt, muut tilaukset ja niiden yhteiset resurssit samaan tuotantoaikatauluun.
Miten massatuotanto toimii?
Massatuotannossa valmistustapaa ei tarvitse ratkaista uudelleen jokaisen yksikön kohdalla. Tuotteen rakenne, komponentit ja tekniset vaatimukset on määritelty. Työvaiheet etenevät määrätyssä järjestyksessä, ja niissä käytetään toistettavia menetelmiä, tarkoitukseen sopivia työkaluja sekä tarkastuksia laadun kannalta olennaisissa kohdissa.
Sen sijaan, että jokainen työntekijä valmistaisi koko tuotteen alusta loppuun, työ jaetaan työpisteiden, koneiden tai tiimien kesken. Erikoistuneet kiinnittimet ja laitteet vähentävät käsittelyyn ja työstöön tarvittavaa työtä. Toistuvia työvaiheita voidaan automatisoida, mutta massatuotanto ei edellytä jokaisen tehtävän automatisointia eikä jokaisen tuotteen kuljettamista kuljettimella.
Myös tuotantovirran on toimittava kokonaisuutena. Materiaalinsaannin on riitettävä tavoiteltuun tuotantomäärään, ja myöhemmissä työvaiheissa on oltava tilaa aiempien vaiheiden tuotannolle. Tarkastus, pakkaus ja lähetys ovat osa toimituskapasiteettia, eivät yksityiskohtia, jotka ratkaistaan vasta päälinjan nopeuden nostamisen jälkeen.
Tuttuja esimerkkejä ovat vakiokiinnikkeet, muovista valetut korkit ja kannet, sähkökomponentit sekä kodinkoneet. Niiden monimutkaisuus ja valmistuslaitteet vaihtelevat, mutta taloudellinen perusajatus on sama: vakioitua työtä toistetaan riittävästi, jotta tehokkaaseen tuotantojärjestelyyn kannattaa panostaa.
Ei ole olemassa yleispätevää kappalemäärää, jonka ylittyessä tuotanto olisi ”massatuotantoa”. Sopiva määrä riippuu tuotteesta, laitteista, valmistelukustannuksista ja tuotteen elinkaaren aikaisesta kysynnästä. Tehtaan ei myöskään tarvitse käydä ympäri vuorokauden. Suurtenkin määrien tuotanto voi toimia suunnitelluissa työvuoroissa ja pysähtyä huoltojen tai muutosten ajaksi.
Massatuotannon, erätuotannon ja yksittäistuotannon erot
Valinnassa punnitaan suuren mittakaavan tehokkuutta ja vapautta valmistaa erilaisia tuotteita. Arvioi tuotteen todennäköistä kysyntää ja vaihtelua sen sijaan, että valitsisit yhden tuotantotavan kuvaamaan koko tehdasta.
| Valintaperuste | Massatuotanto | Erätuotanto | Yksittäistuotanto |
|---|---|---|---|
| Minkä ympärille tuotanto järjestetään? | Vakioidun tuotteen tai hallitun tuotevalikoiman suuret valmistusmäärät | Määritelty valmistusmäärä, jonka jälkeen vaihdetaan toiseen tuotteeseen tai tuoteversioon | Yksittäinen työ, johon liittyy usein asiakaskohtaisia vaatimuksia |
| Mistä tehokkuus syntyy? | Erikoistuneiden resurssien toistuvasta käytöstä ja vakaasta tuotantovirrasta suurilla valmistusmäärillä | Asetustyön jakautumisesta koko erälle ja samojen laitteiden käytöstä myös muiden erien valmistukseen | Menetelmien ja resurssien sovittamisesta kunkin työn tarpeisiin |
| Millainen kysyntä tukee tuotantotapaa? | Riittävän suuri ja jatkuva kysyntä, joka tekee tuotantoon sitoutumisesta perusteltua | Toistuva tai ajoittainen kysyntä, jossa määrät ja tuoteversiot vaihtelevat | Tilaukset, joiden yksilölliset vaatimukset tekevät räätälöidystä työstä perusteltua |
| Mistä joustavuudessa tingitään? | Tuotekohtaiset työkalut ja tuotantojärjestelyt voivat tehdä merkittävistä muutoksista kalliita | Tuotevaihdot kuluttavat kapasiteettia, ja muut erät odottavat vuoroaan | Jokainen työ voi vaatia enemmän valmistelua ja yhteensovittamista |
Nämä tuotantotavat eivät sulje toisiaan pois. Suuria määriä valmistava tehdas voi tuottaa eri tuoteversioita erissä, ja yksittäistuotannossakin voidaan valmistaa useita samanlaisia osia kerralla. Yritys voi varata yhden linjan vakiotuotteelle ja pitää muut resurssit joustavasti erikoistilausten käytössä.
Myös kaksi lähikäsitettä on syytä erottaa toisistaan. Sarjatuotanto kuvaa toistuvaa työtä vakaassa prosessissa, mutta sen ei tarvitse yltää massatuotannon mittakaavaan. Jatkuva tuotanto puolestaan tarkoittaa keskeytymätöntä prosessivirtaa, kuten suurten ainemäärien jalostusta. Yksilöitäviä tuotteita suurina määrinä kokoava linja voi silti pysähtyä työvuorojen tai tuotantoajojen välillä.
Varasto-ohjautuva tuotanto ja tilausohjautuva tuotanto vastaavat eri kysymykseen: mikä käynnistää tuotannon? Massatuotannolla voidaan täydentää varastoa tai täyttää suuria asiakastilauksia. Pelkkä suuri valmistusmäärä ei ratkaise varastointikäytäntöä.
Massatuotannon hyödyt
Vähemmän työtä ja kustannuksia yksikköä kohti
Vakiotyökalut, vakiintuneet menetelmät ja toistuvat työvaiheet vähentävät kunkin yksikön vaatimaa valmistelua ja käsittelyä. Erikoistuneet laitteet voivat tehdä tuttua työtä tehokkaasti, ja kiinteät kustannukset jakautuvat suuremmalle tuotantomäärälle.
Nämä säästöt parantavat vakiotuotteen kilpailukykyä, kun yrityksellä on riittävästi kysyntää tuotantojärjestelyn tehokkaaseen hyödyntämiseen. Ne voivat myös mahdollistaa paremman katteen ilman myyntihinnan korotusta. Säästön arvo syntyy siitä, että menetelmä kuluttaa vähemmän resursseja myyntikelpoista yksikköä kohti, ei siitä, että tehdas tuottaa mahdollisimman suuren varaston.
Yhdenmukaisempi työ ja helpompi laadunvalvonta
Yhteiset vaatimukset, kiinnittimet ja ohjeet selkeyttävät tavoiteltua lopputulosta. Työntekijät voivat oppia vakiintuneen menetelmän, ja tarkastajilla on yhdenmukainen vertailupohja poikkeamien havaitsemiseen. Toistuvan työvaiheen parannus hyödyttää myös tulevaa tuotantoa eikä vain yhtä työtä.
Vakiointi tukee laatua, mutta ei takaa sitä. Sama toistettava prosessi voi tuottaa nopeasti myös virheellisiä tuotteita, jos työkalu kuluu, asetus on väärä tai komponentti on sopimaton. Tarkastusten on havaittava ongelmat ennen kuin pitkä tuotantoajo tekee niistä suuren tappion.
Kapasiteettia suureen kysyntään vastaamiseen
Järjestelmällinen tuotantovirta voi tuottaa käytettävissä olevassa ajassa enemmän yksiköitä kuin menetelmä, jossa työkaluja, reitityksiä tai ohjeita vaihdetaan jatkuvasti. Näin valmistaja pystyy toimittamaan asiakkaille tuotteita näiden tarvitsemissa määrissä ja tahdissa.
Hyöty riippuu hitaimmasta välttämättömästä työvaiheesta. Puristimen nopeuden nostaminen ei lisää valmiiden tuotteiden toimituksia, jos pinnoituksen tai pakkauksen kapasiteetti on jo täynnä. Mittaa onnistumista vaatimukset täyttävillä, asiakkaalle valmiilla tuotteilla, älä vain nopeimmasta työvaiheesta valmistuvilla kappaleilla.
Riskit, jotka voivat syödä säästöt
Kysyntä ei riitä kattamaan tuotantoon tehtyä panostusta
Tietylle tuotteelle varatut laitteet, työkalut ja tilat maksavat, vaikka odotettu myynti jäisi toteutumatta. Pitkä tuotantoajo voi pienentää näennäistä yksikkökustannusta mutta samalla sitoa rahaa tuotteisiin, jotka eivät mene kaupaksi riittävän nopeasti.
Kuvitellaan tuotantolinja, jonka kiinteät kustannukset ovat 60 000 $ kuukaudessa. Kun myyntikelpoisia yksiköitä valmistuu 20 000, kiinteitä kustannuksia kohdistuu kullekin yksikölle 3 $. Jos määrä on 10 000, osuus on 6 $. Myös materiaali-, työ-, energia- ja hylkykustannukset sekä muut kustannukset on vielä katettava. Laskelma kuvaa siis vain kiinteiden kustannusten kohdistamista, ei koko yksikkökustannusta eikä voittoa.
Puuttuvien 10 000 yksikön valmistaminen varastoon ei ratkaise kysyntävajetta. Se kasvattaa varastoon liittyvää riskiä. Arvioi suunniteltua tuotantojärjestelyä pääennusteen lisäksi myös uskottavilla pienemmän kysynnän skenaarioilla.
Tuotemuutokset kallistuvat
Muutos, joka on helppo toteuttaa joustavilla laitteilla, voi tuotekohtaisella linjalla vaatia uusia työkaluja, automaation muutoksia, kelpuutusta tai pitkiä seisokkeja. Myös vanhat komponentit ja valmiit varastotuotteet voivat vaatia uudelleentyöstöä tai muuttua käyttökelvottomiksi.
Hallitut tuotevariantit voivat sopia hyvin massatuotantoon, etenkin kun ne perustuvat yhteiseen tuotealustaan. Olennaista on selvittää, miten kukin ero vaikuttaa valmistukseen. Värivaihtoehdolla, ylimääräisellä työvaiheella ja uudelleen suunnitellulla ydinkomponentilla on erilaiset vaikutukset kustannuksiin ja kapasiteettiin.
Häiriö vaikuttaa suurempaan tuotantomäärään
Materiaalipula tai yhteiskäytössä olevan resurssin puuttuminen käytöstä voi katkaista suuren tuotantovirran. Aikaisempien työvaiheiden nopeuttaminen saattaa vain kasvattaa keskeneräisen tuotannon määrää ennen keskeytynyttä vaihetta. Suuret puskurit voivat peittää epätasapainon korjaamatta sitä.
Samoin pitkä tuotantoajo voi varata kapasiteettia, jota toisen asiakkaan tilaus tarvitsee aikaisemmin. Asetusten tehokkuus on tärkeää, mutta sitä on punnittava suhteessa luvattuihin toimitusaikoihin. Edullinen tuotantoajo voi olla liiketoiminnan kannalta väärä valinta, jos se myöhästyttää arvokkaampaa tilausta.
Toistuvassa työssä on kiinnitettävä huomiota myös ergonomiaan, työn turvalliseen suunnitteluun, koulutukseen ja työn organisointiin. Tehokkaan prosessin on oltava kestävä myös työntekijöiden kannalta. Pelkkä edullisuus konetuntikustannuksiin perustuvassa laskelmassa ei riitä.
Näin arvioit, sopiiko massatuotanto tuotteellesi
Aloita yhdestä tuotteesta tai tarkasti rajatusta tuotevalikoimasta. Kaikkien tilausten tuotantoa ei tarvitse järjestää samalla menetelmällä.
Varmista, että kysyntä riittää kattamaan sitoumukset. Tarkastele tilaushistoriaa, asiakkaiden sitoumuksia, kausivaihtelua ja tuotteen odotettua elinkaarta. Erota jatkuva tarve yksittäisestä poikkeuksellisen suuresta tilauksesta. Mieti, mitä tapahtuu, jos kysyntä toteutuu odotettua myöhemmin, kohdistuu eri tuotteisiin tai jää ennustetta pienemmäksi.
Päätä, kuinka suuri osa tuotteesta voidaan pitää vakiona. Määritä hyväksytty tuoterakenne, yhteiset komponentit ja sallitut vaihtoehdot. Laske todennäköisten muutosten tuotantovaikutusten kustannukset, mukaan lukien työkalut, ohjeet, tarkastukset ja olemassa oleva varasto. Jos jokainen tilaus vaatii huomattavasti uutta suunnittelua, joustavampi tuotantotapa voi olla järkevä valinta, vaikka se vaatisi enemmän työtä yksikköä kohden.
Varmista kapasiteetin riittävyys koko tuotantoreitillä. Käytä realistisia työvaihe- ja asetusaikoja, suunniteltuja työaikoja sekä tietoa muista töistä, jotka jo kuormittavat kutakin resurssia. Ota mukaan materiaalien valmistelu, viimeistely, testaus ja pakkaus. Laitetoimittajan ilmoittama nimellinen tuotantonopeus ei todista, että tehdas pystyy toimittamaan tuotteita samaa tahtia.
Vertaa vaihtoehtoja samoilla perusteilla. Ota huomioon laitteet ja työkalut, käyttökustannukset, odotettu hylky, tuotevaihdot, kunnossapito ja varastointiin liittyvät riskit. Vertaa realistisia myyntikelpoisia tuotantomääriä samalta ajanjaksolta. Joustava erätuotanto voi maksaa enemmän yksikköä kohden mutta olla silti liiketoiminnalle parempi valinta, jos kysyntä tai tuoterakenteet muuttuvat usein.
Varmenna oletukset ennen kuin sitoudut täyteen tuotantomäärään. Tarkista todelliset jaksoajat, laatu, materiaalinkulutus ja myöhempien vaiheiden tuotantovirta hallitulla koeajolla. Korjaa toistuvat häviöt ennen kuin moninkertaistat ne. Tulosten on tuettava investointia ja toimintatapaa koskevaa päätöstä, ei vain osoitettava, että kone pystyy käymään nopeasti lyhyen testin ajan.
Massatuotanto on houkuttelevimmillaan, kun jatkuva kysyntä, vakaa tuoterakenne ja käytännössä turvattavissa oleva kapasiteetti kohtaavat. Jos vain tuotantomäärä näyttää vakuuttavalta, selvitä puuttuvat edellytykset ennen kuin sidot tuotantoon lisää resursseja.
Suunnittele suurten tuotantomäärien työt ja yhteiset resurssit samassa SkyPlanner-aikataulussa
Kuvitellaan valmistaja, joka kasvattaa vakiomallisen metallikannakkeen tuotantoa. Kannakkeille varatulla puristimella on riittävästi aikaa, mutta viimeistelyssä ja pakkauksessa käytetään samoja resursseja kuin muillekin tuotteille. Suuri vakioerä näyttää puristimen tuotantosuunnitelmassa tehokkaalta, mutta viimeistelyosastolla on jo asiakastilauksia, jotka on toimitettava aikaisemmin.
Ratkaisu ei ole pelkästään puristimen käyntiajan pidentäminen. Suunnittelijan on nähtävä, mitkä määrät ehtivät viimeistelyn ja pakkauksen läpi ajoissa, mitä materiaalia on saatavilla ja mitkä toimitukset on asetettava etusijalle. Erillisten osastokohtaisten listojen yhteensovittaminen kuormittaa suunnittelua päivittäin.
SkyPlanner kokoaa määritellyt työt, työpisteet, vuorot, työntekijät ja prioriteetit yhteiseen suunnitelmaan. Sen aikataulutuksesta vastaava tekoäly Arcturus laskee työjärjestyksen määritetyn kapasiteetin ja työvaiheiden välisten riippuvuuksien perusteella. Kun materiaalit huomioiva aikataulutus on käytössä, myös kirjatut materiaalien saatavuustiedot vaikuttavat laskentaan. Gantt-aikajana näyttää, mille resursseille työt on ajoitettu ja milloin niiden odotetaan valmistuvan.
Kannakevalmistajan suuri tuotantoerä ei enää varaa viimeistelystä kuvitteellista aikaa, jota toinenkin tilaus tarvitsee. Sen työt ajoitetaan yhdessä muiden toimitussitoumusten kanssa. Kun materiaalin saatavuuspäivä tai kapasiteetti muuttuu, Arcturus voi laskea suunnitelman uudelleen ilman, että suunnittelijan täytyy rakentaa jokaisen resurssin työjono käsin uudestaan.
Voit myös ryhmitellä samankaltaiset, esimerkiksi samanväriset työt peräkkäin tuoteominaisuuksien ja työpistekohtaisten sääntöjen avulla. Näin voidaan säilyttää asetustöissä saavutettavat tehokkuushyödyt ja huomioida samalla toimitusten prioriteetit sekä muutoksilta suojatut päätökset. Suunnittelijat päättävät säännöistä ja prioriteeteista, ja Arcturus hoitaa aikataulutuksen laskennan.
Tässä on syy valita SkyPlanner suurivolyymiseen kappalevalmistukseen: vähemmän työjonojen manuaalista yhteensovittamista ja selkeämpi näkymä siihen, mitä tehdas pystyy toimittamaan. SkyPlanner voidaan integroida mihin tahansa ERP- tai MES-järjestelmään avoimen REST API -rajapinnan kautta, joten aikataulutus voi perustua jo käytössä oleviin tilaus- ja tuotantojärjestelmiin.
Piristeel: suuret erät ja puskurivarastot eivät yksin riitä
Suomalainen kattoturvatuotteiden ja sadevesijärjestelmien valmistaja Piristeel havainnollistaa, miksi tehokkailta näyttävät tuotantoerät eivät yksin ratkaise kokonaisuutta. Yrityksen asiakastarina kuvaa suuria eriä ja huomattavia puskurivarastoja sekä taulukkolaskentaa, tulostettuja työmääräimiä ja puutteellista näkyvyyttä kolmen tuotanto-osaston välillä. Suunnitelman muuttaminen oli työlästä.
Piristeel siirsi hienokuormituksen SkyPlanneriin vaiheittaisessa käyttöönotossa Visma Novan rinnalla. Gantt-aikajana antoi suunnittelijoille yhteisen näkymän osastojen kuormitukseen ja töiden arvioituihin valmistumisaikoihin. Yritys kertoo pienempien erien yhteensovittamisen parantuneen ja asiakastilauksiin reagoinnin nopeutuneen. Lisäksi se kertoo säästävänsä aikataulutukseen kuluvaa aikaa jopa neljä tuntia päivässä.
Opetus ei ole, että jokaisen valmistajan pitäisi pienentää tuotantoeriään. Olennaista on, että tuotantomäärät palvelevat toimitussuunnitelmaa. Parempi näkyvyys mahdollistaa tehokkaan vakiotuotannon ja asiakkaiden todella tarvitsemien muutosten yhteensovittamisen. Lue koko asiakaskokemus Piristeelin SkyPlanner-asiakastarinasta.
Valjasta suuren mittakaavan edut toimituslupausten tueksi
Massatuotanto kannattaa, kun vakiointi vähentää valmistukseen tarvittavaa työtä ja asiakkaille saadaan myytyä riittävästi tuotteita. Turvaa tämä etu tarkistamalla kysyntä, muutosten kustannukset ja myös päälinjan ulkopuolinen kapasiteetti. Suuremmasta tuotantomäärästä on hyötyä vain, jos yritys pystyy muuttamaan sen taloudellisesti mielekkäiksi toimituksiksi.
Valitse SkyPlanner, kun tuotantovirran yhteensovittaminen yhteisillä resursseilla vie liikaa suunnitteluaikaa. Ota SkyPlanner-esittelyn tarkastelukohteeksi oma vakiotuoteperheesi, sen materiaalitarpeet ja yhteiskäytössä oleva viimeistely-, testaus- tai pakkausresurssi. Ota mukaan myös toinen samasta resurssista kilpaileva tilaus. Näin näet käytännössä, miten yksi aikataulu voi tukea sekä suurten tuotantomäärien tehokkuutta että asiakkaille annettuja toimituslupauksia.
Varaa SkyPlanner-esittely, jossa tarkastelemme omaa tuotantoasi. Jos haluat ensin tutustua itse, kokeile SkyPlanneria esimerkkidatalla.
Jussi Mäntylä
Tuotannonsuunnittelun asiantuntija, SkyPlanner


