








في هذه المقالة
- ما المقصود بالإنتاج على دفعات في التصنيع؟
- الإنتاج على دفعات مقارنة بالإنتاج الفردي والكمي والمستمر
- قرار واحد تنشأ عنه المزايا والعيوب
- كيف تختار حجم دفعة مناسبًا للتنفيذ؟
- مثال على جدولة الدفعات: التسلسل الأقل تكلفة قد يؤخر الشحن
- ضع جدولًا للإنتاج على دفعات يمكن تنفيذه في صالة الإنتاج
- حدّد العمليات والوقت الفعلي اللازم لكل منها
- تحقّق من جاهزية المواد وموارد الإنتاج
- حدّد الأولويات قبل تجميع الأعمال المتشابهة
- راجع الجدول المترابط عند تغير الظروف
- كيف يساعد SkyPlanner على تنسيق الإنتاج على دفعات؟
- ما الذي تغيّر لدى Eskomatic بفضل وضوح الرؤية؟
- اتخذ قرارك بشأن الدفعة التالية والجدول كاملًا أمامك
الرئيسية » الموارد » الإنتاج على دفعات: كفاءة التشغيل والالتزام بمواعيد التسليم
وقت القراءة المقدر: 10 دقيقة
يعني الإنتاج على دفعات تصنيع كمية محددة من منتج قبل الانتقال إلى منتج آخر أو صنف مختلف منه. فالمخبز يعجن دفعة من العجين، وورشة التشغيل الميكانيكي تصنع مجموعة من المكونات المتطابقة قبل تغيير العِدد. وفي الحالتين، تتحسن الكفاءة بتكرار العمل في ظروف الإنتاج نفسها.
عندما يصنع المصنع عدة منتجات على معدات مشتركة، يصبح السؤال الأصعب هو ما يحدث بين دفعات التشغيل. أي دفعة ينبغي أن تبدأ أولًا؟ وهل موادها جاهزة؟ وهل تتوافر طاقة إنتاجية في العملية التالية عند وصول الدفعة إليها؟
قد تبدو دفعة تشغيل طويلة ومتواصلة خيارًا كفؤًا على آلة واحدة، بينما ينتظر خلفها طلب عاجل. ويوازن التخطيط الجيد للإنتاج على دفعات بين كفاءة تهيئة المعدات وانسياب طلبات العملاء. يساعدك SkyPlanner APS على تطبيق هذه الموازنة عمليًا؛ إذ يحسب Arcturus، محرك الجدولة بالذكاء الاصطناعي، جدول الإنتاج وفق الموارد والأولويات التي حددتها، لتتمكن من معرفة كيفية تنسيق الدفعات معًا قبل الالتزام بمواعيد التسليم.
ما المقصود بالإنتاج على دفعات في التصنيع؟
الإنتاج على دفعات هو أسلوب تصنيع تُنتَج فيه كمية محددة من المنتج نفسه كمجموعة واحدة، مع إعادة تهيئة المعدات عند الانتقال بين المنتجات أو الأصناف المختلفة. وقد تتكرر هذه الدفعات بانتظام، أو يبدأ إنتاجها لتلبية طلبات عملاء محددة.
يُستخدم هذا الأسلوب في كل من التصنيع بالعمليات والتصنيع المنفصل:
- التصنيع بالعمليات: ينتج الخلاط كمية من الطلاء، أو تُحضّر شركة أغذية خلطة وفق وصفة محددة، أو تُنتج شركة مستحضرات تجميل تركيبة قبل تعبئتها وتغليفها.
- التصنيع المنفصل: تنتج ورشة تشغيل ميكانيكي دفعة من حوامل التثبيت، أو يصنع مصنع صنفًا معينًا من أحد المكونات قبل تغيير العِدد أو ضبط الآلات.
دفعة الإنتاج هي الكمية المصنّعة في دورة تشغيل واحدة، أما دفعة النقل فهي الكمية التي تُنقل إلى العملية التالية في كل مرة. ولا يلزم أن تتطابق الكميتان دائمًا؛ فعندما تسمح العملية بذلك، يمكن نقل بعض القطع إلى العملية التالية قبل اكتمال دفعة الإنتاج كلها. في المقابل، قد يتطلب وعاء الخلط اكتمال معالجة الدفعة بأكملها قبل إفراغه.
هذا التمييز مهم للمهلة الزمنية (Lead Time). فقد تقضي الدفعة في الانتظار بين العمليات وقتًا أطول بكثير من وقت معالجتها الفعلية. ويمكن أن يساعد نقل كمية مناسبة إلى المرحلة التالية مبكرًا، لكن بشرط أن يكون المورد التالي جاهزًا، وأن تسمح بذلك متطلبات عملية تصنيع المنتج وجودته.
الإنتاج على دفعات مقارنة بالإنتاج الفردي والكمي والمستمر
يناسب الإنتاج على دفعات الحالات التي يتطلب فيها الطلب كميات متكررة ومنتجات متنوعة، بدلًا من إنتاج منتج واحد لا يتغير.
يركز الإنتاج الفردي على عمل منفرد، غالبًا ما يُنفّذ وفق متطلبات خاصة. أما الإنتاج على دفعات فيكرر العمل نفسه على كمية من الوحدات. ومع ذلك، يمكن لورشة تعمل حسب الطلب أن تنتج قطعًا على دفعات، لذا لا يصف المصطلحان بالضرورة نمطين متعارضين للمصنع بأكمله.
ينتج الإنتاج الكمي منتجات موحدة بكميات كبيرة، غالبًا على خطوط مخصصة. أما الإنتاج على دفعات فيتيح استخدام المعدات نفسها لأصناف مختلفة بسهولة أكبر. ولا يفصل بين الأسلوبين عدد ثابت من الوحدات؛ إذ يؤثر أيضًا تنوع المنتجات والمعدات ونمط الانتقال من منتج إلى آخر.
يحافظ الإنتاج المستمر على تدفق متواصل، كما في بعض عمليات إنتاج المواد الكيميائية بكميات كبيرة. أما الإنتاج على دفعات فينتج كمية محددة، ثم يُنهي تشغيلها ويستعد للدفعة التالية. وقد تظل التعبئة والتغليف في المراحل اللاحقة تعمل على دفعات منفصلة، حتى لو كانت العملية السابقة مستمرة.
اختر الإنتاج على دفعات عندما تكون القدرة على الانتقال بين المنتجات مهمة، ويبرر الطلب المتكرر تصنيع عدة وحدات معًا. وإذا كان كل طلب يحتاج إلى مسار إنتاج خاص، تزداد أهمية التخطيط لكل عمل على حدة. أما إذا كان الطلب مرتفعًا جدًا ومستقرًا على منتج موحد واحد، فقد يكون تدفق إنتاج مخصص له أنسب.
قرار واحد تنشأ عنه المزايا والعيوب
إنتاج كمية أكبر من منتج واحد قبل الانتقال إلى غيره يوزع جهد تهيئة المعدات على عدد أكبر من الوحدات. وقد يجعل استخدام المعدات المشتركة مجديًا اقتصاديًا دون تخصيص خط منفصل لكل صنف. ويمكن للفرق أيضًا تنظيم تجهيز المواد وفحوص العملية لكل دفعة تشغيل محددة.
تتيح هذه المرونة تصنيع المنتجات الموسمية والمقاسات والتشطيبات المختلفة، وتلبية طلبات العملاء المتكررة. ويمكنك العودة إلى إنتاج منتج عند الحاجة إليه، بدلًا من تصنيعه باستمرار.
لكن تجميع الإنتاج بهذه الطريقة يجعل الأعمال الأخرى تنتظر دورها. وقد تعني الدفعات الأكبر:
- انتظارًا أطول للمنتجات الأخرى. قد ينتظر طلب صغير وعاجل خلف دفعة كبيرة، حتى لو كان وقت معالجته قصيرًا.
- مزيدًا من الإنتاج تحت التشغيل. تنتج معدات المراحل الأولى بوتيرة أسرع من قدرة العمليات اللاحقة على إنجاز الدفعة.
- مخزونًا أكبر ومرونة أقل. تشغل المنتجات النهائية مساحة، وقد يؤدي تغير الطلب إلى بقاء مخزون غير مطلوب.
- تعرض كمية أكبر من الإنتاج لمشكلة في العملية. إذا لم يُكتشف عيب أثناء التشغيل، فقد يحتاج عدد أكبر من الوحدات إلى الفحص أو إعادة العمل.
تقلل الدفعات الأصغر بعض هذه المخاطر، لكنها تتطلب تهيئة المعدات مرات أكثر. وليس الهدف مجرد تكبير الدفعات أو تصغيرها إلى أقصى حد، بل اختيار كميات وتسلسل تشغيل يستفيدان جيدًا من الطاقة الإنتاجية، مع الحفاظ على تقدم الطلبات ذات الأولوية.
كيف تختار حجم دفعة مناسبًا للتنفيذ؟
ابدأ بالكمية التي يحتاجها العملاء خلال فترة التسليم أو تجديد المخزون المعنية. ثم تحقّق مما تسمح به العملية، وما تستطيع موارد الإنتاج المشتركة استيعابه.
قد يفرض الحجم القابل للاستخدام في وعاء، أو حمولة فرن، أو الحد الأدنى لكمية المعالجة، قيدًا ماديًا على حجم الدفعة. ويؤثر وقت تغيير العِدد والتنظيف في تكلفة الانتقال بين المنتجات. أما مدة الصلاحية ومساحة التخزين وفحوص الجودة وعدم اليقين بشأن الطلب، فتؤثر في الكمية التي يكون إنتاجها مقدمًا منطقيًا.
عند تصنيع قطع منفصلة، ميّز بين حجم دفعة التشغيل الملائم والكمية التي يجب أن تنتقل معًا. فقد تتمكن من إجراء التشغيل الميكانيكي على دفعة أكبر، مع نقل دفعات أصغر منها إلى التشطيب. ويمكن أن يقلل ذلك مدة الانتظار حتى اكتمال أولى القطع، دون الحاجة إلى تغيير العِدد بعد كل دفعة نقل.
اختبر الكمية المقترحة على امتداد مسار الإنتاج كله. فلا فائدة من تكبير دفعة التشغيل الميكانيكي إذا كانت ستتجاوز قدرة التشطيب وتعطل الطلب المطلوب إنجازه تاليًا. وقد يجعل تقليل وقت التهيئة تشغيل دفعات أصغر خيارًا عمليًا، بينما توضح الجدولة ما إذا كانت هذه الدفعات تتوافق مع التزامات التسليم.
تعامل مع حجم الدفعة بوصفه قرارًا إنتاجيًا يستند إلى هذه الموازنات. ينسق SkyPlanner العمليات التي تحتاج إلى جدولتها؛ لكنه لا يحل محل قواعد عملياتك، ولا يحدد عنك الحجم الاقتصادي للدفعة.
مثال على جدولة الدفعات: التسلسل الأقل تكلفة قد يؤخر الشحن
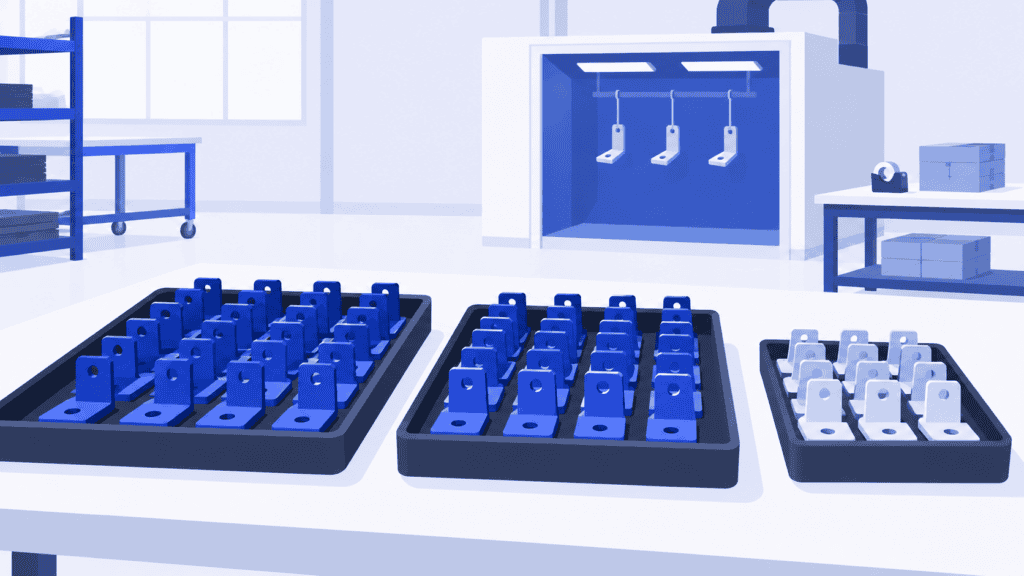
تخيّل شركة لتشغيل المعادن تنتج حوامل تثبيت مطلية. تحتاج عدة دفعات إلى اللون نفسه، بينما يحين موعد شحن دفعة أصغر بلون آخر قبلها. وتتشارك هذه الدفعات موارد التشغيل الميكانيكي والطلاء والتعبئة.
من شأن جمع الدفعات ذات اللون الواحد في تسلسل متتابع أن يقلل مرات تغيير الطلاء. لكن إذا شُغّلت الدفعة العاجلة أخيرًا، فستفوتها الفترة المتاحة للتعبئة. وهكذا تبدو عملية الطلاء كفؤة، بينما يتأخر طلب العميل.
قد يساعد تشغيل الدفعة العاجلة أولًا على الحفاظ على موعد الشحن، مقابل إعادة تهيئة إضافية لتغيير اللون. لكن جاهزية المواد تطرح سؤالًا آخر: إذا لم تصل خامات قطع هذه الدفعة بعد، فإن حجز أول فترة تشغيل ميكانيكي لها ينتج خطة لا تستطيع صالة الإنتاج تنفيذها.
يحتاج مخطط الإنتاج إلى رؤية الخيارات المترابطة: جاهزية المواد، وتسلسل الطلاء، ووقت التغيير، والطاقة المتاحة للتعبئة قبل الشحن. ولا يمكن حسم القرار بالنظر إلى قائمة انتظار الطلاء وحدها.
مع SkyPlanner، يمكنك تفضيل تجميع الأعمال المتشابهة، مع تحديد أولويات التسليم والأعمال في الوقت نفسه. يحسب Arcturus الجدول ضمن القواعد التي حددتها، ويتيح لك عرض Gantt مراجعة التوقيت الناتج عبر موارد الإنتاج. وبذلك يمكنك تقدير ما إذا كان التوفير في تهيئة المعدات يستحق أثره في الطلبات الأخرى، بدلًا من إعادة ترتيب قائمة انتظار كل مورد على حدة.
ضع جدولًا للإنتاج على دفعات يمكن تنفيذه في صالة الإنتاج
يربط جدول الدفعات المفيد قرار تحديد كمية الإنتاج بالموارد التي ستنفّذ العمل فعليًا.
حدّد العمليات والوقت الفعلي اللازم لكل منها
سجّل مسار كل دفعة، ومحطات العمل المؤهلة لتنفيذها، ومدد المعالجة، ومتطلبات تهيئة المعدات. وأدرج في افتراضات التخطيط مراحل الانتظار أو السماح بالانتقال اللازمة. وفي العمليات التي تتطلب التصلب أو التبريد أو موافقة الجودة قبل الانتقال، تأكد من أن الجدول يعكس الموعد الذي يمكن فيه بدء العملية التالية فعليًا.
تحقّق من جاهزية المواد وموارد الإنتاج
لا يكفي توافر فترة شاغرة على آلة. فالدفعة تحتاج إلى موادها، وتوافر المشغّل المناسب، وطاقة إنتاجية متاحة على المعدات التي يمكنها استخدامها. تحقّق من موارد المراحل اللاحقة، وليس من الآلة الأولى فقط. وتزداد أهمية ذلك عندما تصب عدة دفعات من المراحل الأولى في مورد مشترك واحد يمثل عنق الزجاجة.
حدّد الأولويات قبل تجميع الأعمال المتشابهة
حدّد مواعيد التسليم التي يجب حمايتها، والمواضع التي يكون فيها تقليل التهيئة أكثر أهمية. وقد يكون التجميع بحسب المادة أو اللون أو العِدد مفيدًا، لكنه ينبغي أن يخدم خطة التسليم لا أن يحل محلها. ولا ينبغي لدفعة أقل أولوية أن تتقدم تلقائيًا لمجرد أنها تجنّب إعادة تهيئة المعدات.
راجع الجدول المترابط عند تغير الظروف
قد يؤدي تأخر توريد المواد أو امتداد وقت تشغيل دفعة إلى تغيير مواعيد عدة دفعات لاحقة. حدّث المعلومات المعنية، وأعد حساب الجدول، وراجع الأثر في مواعيد الإنجاز. وإذا كانت الطاقة الإنتاجية المتاحة لا تكفي للوفاء بجميع الالتزامات، فقرّر ما إذا كان الأنسب إضافة وردية، أو استخدام مورد بديل مؤهل، أو تعديل موعد التسليم المتفق عليه.
هنا تظهر فائدة نظام APS مقارنة بقائمة دفعات تُحدّث يدويًا: فهو يتولى حساب الجدولة عبر موارد الإنتاج، بدلًا من أن يترك لك مهمة التوفيق بين قوائم الانتظار المنفصلة بعد كل تغيير.
كيف يساعد SkyPlanner على تنسيق الإنتاج على دفعات؟
يجمع SkyPlanner محطات العمل والورديات والمشغّلين والمواد والأولويات في جدول إنتاج واحد. ويجدول Arcturus العمليات وفق الطاقة الإنتاجية وعلاقات الاعتماد التي حددتها، بينما يوضح المخطط الزمني Gantt موارد الإنتاج المخصصة للعمل والموعد المتوقع لإنجازه.
ثلاث إمكانات مفيدة بشكل خاص للمصانع التي تنتج على دفعات:
- اجمع الأعمال المتشابهة عندما يكون ذلك مفيدًا. يمكن لخصائص المنتجات وقواعد التشابه في محطات العمل أن تعطي الأفضلية لتتابع الأعمال التي تشترك في اللون أو المادة أو الأداة. وأنت تحدد الخاصية التي يُبنى عليها التجميع، ووقت التهيئة بين الأعمال المختلفة، وأهمية التجميع ضمن أولويات الجدولة.
- اجعل توفر المواد جزءًا من الخطة. عند تفعيل الجدولة التي تراعي توفر المواد، يؤثر نقص المواد في حساب الجدول. ويساعد ذلك على تجنب ملء الخطة بأعمال لا يمكن البدء بها بعد.
- أعد حساب الجدول مع الاحتفاظ بالتحكم. أنت تحدد الأولويات وتستخدم الأقفال للحفاظ على القرارات التي اتخذتها، ويتولى Arcturus الحساب وفقًا لهذه التوجيهات. ويمكن لـ Autopilot بدء إعادة التخطيط استجابةً لأحداث محددة في الإعدادات أو وفق مؤقّت، ليبقى الجدول متوافقًا مع التغييرات المسجلة.
يتكامل SkyPlanner مع أي نظام ERP أو MES عبر واجهة REST API المفتوحة، لتستند الجدولة الأفضل إلى بيانات الطلبات والإنتاج الموجودة لديك. احتفظ في أنظمة الإنتاج المختصة بالتحكم في وصفات التصنيع، وتتبع الدفعات، وسجلات موافقة الجودة على الإفراج عن المنتجات، واستخدم SkyPlanner لتنسيق مواعيد تنفيذ العمل.
ما الذي تغيّر لدى Eskomatic بفضل وضوح الرؤية؟
تعمل Eskomatic، وهي شركة فنلندية متخصصة في التشغيل الميكانيكي للغير، على تشكيلة واسعة من المنتجات بأحجام دفعات متفاوتة. وقبل استخدام SkyPlanner، كان ترتيب الأعمال المنتظرة يتم يدويًا إلى حد كبير، كما كان نقص المعلومات عن توفر المواد يصعّب توقع حالات النقص.
بعد ربط SkyPlanner بنظام ERP المستخدم في الشركة، أصبح ترتيب الأعمال المنتظرة أوضح للفريق على مخطط Gantt، وأصبحت جدولة أحمال العمل آلية. وتفيد Eskomatic بأنها أصبحت تحدد مواعيد التسليم بدقة أكبر، مع انخفاض توقفات الإنتاج الناجمة عن نقص المواد. ويؤكد مدير تخطيط الإنتاج لديها أهمية وجود أداة يمكن الاعتماد عليها في العمل اليومي، لا سيما عند تحديد مواعيد التسليم.
توضح هذه التجربة الهدف العملي من جدولة الدفعات: ليس مجرد تشغيل كل آلة لفترة أطول، بل معرفة ما يمكن إنتاجه، ومتى يمكن نقله إلى المرحلة التالية، وما يمكنك الالتزام به أمام العميل.
اتخذ قرارك بشأن الدفعة التالية والجدول كاملًا أمامك
يحقق الإنتاج على دفعات أفضل أداء عندما تسهم كفاءة التشغيل أيضًا في التسليم في الموعد. ويتطلب ذلك رؤية تشمل المواد ووقت التغيير والطاقة الإنتاجية المشتركة عبر مسار الإنتاج بأكمله، لا الآلة التي تعمل حاليًا فقط.
اختر SkyPlanner عندما يصبح التنسيق بين هذه العناصر عبئًا يوميًا على مخطط الإنتاج. يتولى Arcturus حساب الجدول، بينما تحدد أنت الأولويات وتقيّم النتيجة في عرض Gantt.
احجز عرضًا توضيحيًا لـ SkyPlanner، وجهّز له مثالًا على عائلة منتجات معتادة، وعنق الزجاجة المشترك بينها، ودفعة حديثة أربكت الجدول. شاهد كيف يمكن الجمع بين هذه المتطلبات المتعارضة في خطة واحدة قابلة للتنفيذ. وإذا كنت تفضل الاستكشاف أولًا، جرّب SkyPlanner ببيانات تجريبية.
SkyPlanner
أخصائي تخطيط الإنتاج، SkyPlanner


