








في هذه المقالة
- كيف يعمل التجميع حسب الطلب؟
- التجميع حسب الطلب مقارنةً بالإنتاج حسب الطلب والإنتاج للمخزون
- متى يكون التجميع حسب الطلب استراتيجية الإنتاج المناسبة؟
- لماذا قد يتأخر التسليم رغم جاهزية القطع؟
- خطّط لما قبل التجميع وما بعده
- جدّد مخزون الوحدات وفق الاستهلاك الفعلي لمزيج المنتجات
- تحقّق من المكونات الصالحة للاستخدام في الطلب المحدد
- جدوِل مسار الإنتاج المتبقي بالكامل
- أعِد التخطيط عند تغير الجاهزية أو الطاقة الإنتاجية
- اربط توافر المكونات بطاقة التجميع باستخدام SkyPlanner
- جاهزية الأجزاء والجدولة معًا في KJH-Comp
- حوّل طلب التجميع القادم إلى خطة قابلة للتنفيذ
الرئيسية » الموارد » التجميع حسب الطلب: من قطع جاهزة إلى تجميع في الموعد
وقت القراءة المقدر: 10 دقائق
يعني التجميع حسب الطلب (ATO) الاحتفاظ بمكونات أو تجميعات فرعية قياسية جاهزة، ثم تجميع المنتج النهائي بعد ورود طلب العميل. فتجهّز الأجزاء المشتركة مسبقًا، دون تخصيصها سلفًا لكل تشكيلة ممكنة من المنتج النهائي.
يمكن لهذا الأسلوب أن يمنح العملاء خيارات أوسع وانتظارًا أقصر مقارنةً بتصنيع كل شيء من البداية. لكن اكتمال القطع لا يعني وجود منضدة تجميع شاغرة. فالطلب لا يزال يحتاج إلى عمال ومعدات، وغالبًا إلى طاقة متاحة للاختبار، قبل أن يغادر المصنع.
لذلك، يفرض التجميع حسب الطلب على مخطط الإنتاج مهمتين مترابطتين: ضمان توافر الوحدات المناسبة، وتخصيص موعد واقعي في خطة الإنتاج للتشكيلة التي اختارها العميل. يتولى SkyPlanner APS حسابات هذه الجدولة، ليساعدك على تحويل المكونات الجاهزة إلى خطة تجميع منسقة، بدلًا من طابور آخر تعيد ترتيبه يدويًا.
كيف يعمل التجميع حسب الطلب؟
يفصل التجميع حسب الطلب بين العمل المنفّذ لتلبية الطلب المتوقع والعمل المخصّص لعميل بعينه. فقبل ورود الطلب، تشتري المكونات أو تصنّع الوحدات القياسية. وبعد وروده، تختار التشكيلة المطلوبة وتجمعها، ثم تستكمل ما يلزم من اختبار أو فحص وتجهّزها للشحن.
يقع مخزون المكونات المشتركة عند نقطة الفصل الخاصة بطلب العميل، أي الحد الفاصل بين التحضير القائم على التوقعات والعمل المخصّص لطلب محدد. فالمخزون المهم هنا ليس مستودعًا يضم كل التشكيلات النهائية، بل مجموعة أصغر من المكونات التي تصلح لعدة تشكيلات.
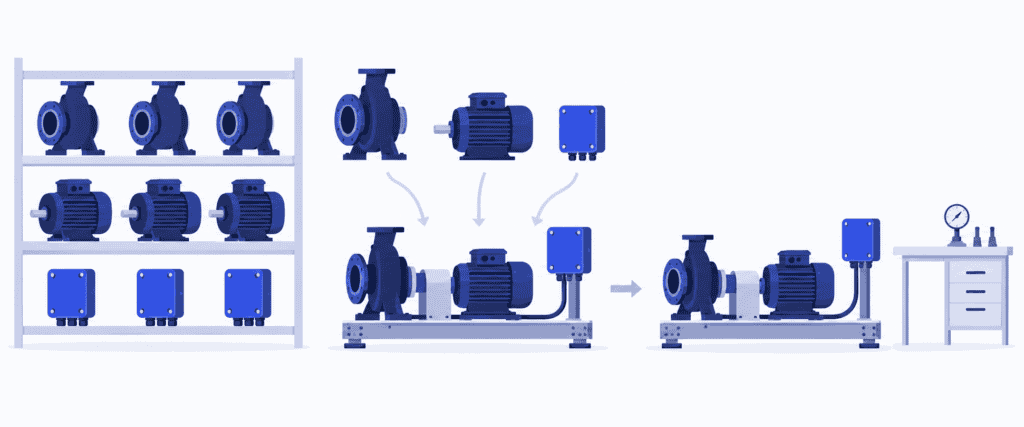
تخيّل مصنعًا يورّد وحدات ضخ مبنية من وحدات معيارية. يختار العملاء من تشكيلات معتمدة تجمع بين مضخات ومحركات ووحدات تحكم. يحتفظ المصنع بهذه المكونات في المخزون، ثم يجمع التشكيلة المختارة على قاعدة قياسية بعد استلام الطلب. وتبقى بعد ذلك أعمال التوصيلات النهائية والاختبار والتعبئة.
هذا هو التجميع حسب الطلب. أما إذا كان على المصنع نفسه أن يصمم أولًا منظومة ضخ جديدة بالكامل، فذلك طلب من نوع آخر. فوجود أجزاء مشتركة وحده لا يجعل كل منتج مخصّص للعميل منتجًا يُجمّع حسب الطلب.
التجميع حسب الطلب مقارنةً بالإنتاج حسب الطلب والإنتاج للمخزون
أوضح فرق بين هذه الأساليب هو ما يكون جاهزًا عند ورود طلب العميل.
| الاستراتيجية | ما يكون جاهزًا قبل الطلب | العمل الرئيسي بعد الطلب |
|---|---|---|
| الإنتاج للمخزون (MTS) | منتجات نهائية مصنّعة لتلبية الطلب المتوقع | سحب المنتجات المتاحة من المخزون وتعبئتها وإرسالها |
| التجميع حسب الطلب (ATO) | مكونات أو تجميعات فرعية قياسية | تجميع التشكيلة المختارة واختبارها وتجهيزها للشحن |
| الإنتاج حسب الطلب (MTO) | تصميم ومسار إنتاج معتمدان، مع احتمال توافر بعض المواد في المخزون | تصنيع المنتج المطلوب عبر العمليات اللازمة له |
| التصميم والتصنيع حسب الطلب (ETO) | معرفة قابلة لإعادة الاستخدام، وربما أجزاء قياسية | تصميم حل مخصّص للعميل، ثم تصنيعه |
تعني التهيئة حسب الطلب (CTO) اختيار مواصفات المنتج من خيارات محددة مسبقًا ومتوافقة فيما بينها. أما التجميع حسب الطلب (ATO)، فيصف كيفية تحويل المكونات المجهّزة إلى منتج نهائي بعد استلام الطلب. وقد يجتمع الأسلوبان: يختار العميل مواصفات وحدة ضخ، ثم يتولى المصنع تجميعها حسب الطلب.
هذه فروق مفيدة، وليست تصنيفات يجب أن تطبّق أحدها على الشركة بأكملها. فقد تحتفظ في المخزون بوحدة قياسية سريعة البيع، وتجمع حسب الطلب تشكيلات يصعب توقع الطلب عليها، وتتولى تصميم حلول للتطبيقات الخاصة على نحو منفصل.
متى يكون التجميع حسب الطلب استراتيجية الإنتاج المناسبة؟
يكون التجميع حسب الطلب أكثر جاذبية عندما يريد العملاء تنوعًا في الخيارات، بينما يمكن توحيد جزء كبير من مكونات المنتج. وتتوقف جدواه الاقتصادية على ما إذا كانت مجموعة من المكونات يسهل إدارتها تتيح إنتاج تشكيلة من المنتجات النهائية ذات قيمة تجارية.
تحقّق من توافر أربعة شروط:
- وجود مكونات مشتركة فعلًا بين الخيارات. يمكن استخدام المحرك أو وحدة التحكم في عدة تشكيلات نهائية، بدلًا من بقائه في انتظار عملية بيع واحدة ضعيفة الاحتمال.
- أن تكون التشكيلات محددة مسبقًا. يكون القسم الهندسي قد حدّد المكونات المتوافقة وكيفية تجميع المنتج المختار وفحصه.
- إمكان إنجاز العمل المتبقي ضمن المدة التي يقبلها العميل للتسليم. أي إمكان استكمال التجميع والانتظار بين العمليات والاختبار والتحضير للشحن خلال تلك المدة.
- إمكان توقع الطلب على المكونات بدرجة تكفي لتجديد مخزونها. لا تحتاج إلى توقع كل تشكيلة نهائية بدقة تامة، لكنك تظل بحاجة إلى خطة موثوقة لتوريد أجزائها.
الفائدة هي تقليل الالتزام بإنتاج تشكيلة نهائية قد لا تجد طلبًا. فبدلًا من تصنيع تركيبة محددة من مضخة ومحرك على أمل بيعها، تترك الاختيار مفتوحًا حتى ورود الطلب. ويمكن للوحدات المشتركة أن تقلّل الاستثمار في مخزون المنتجات النهائية، مع إتاحة اختيار المنتج المناسب للعميل.
كذلك، قد يؤدي إنجاز الأعمال التي تستغرق وقتًا أطول مسبقًا إلى تقصير انتظار العميل مقارنةً ببدئها بعد البيع. وتتيح الوحدات القياسية اعتماد إجراءات قابلة للتكرار في الشراء والإنتاج وفحوص الجودة، بينما تتركز الأعمال الخاصة بكل طلب في المراحل الأخيرة.
لكن المقابل هو انتقال مخاطر المخزون، لا اختفاؤها. فوحدة التحكم التي حلّ محلها طراز أحدث قد تصبح متقادمة. وقد تؤدي طفرة في الطلب على محرك واحد إلى تعطيل عدة تشكيلات من المنتجات. كما يصعب تسليم مجموعة واسعة من المنتجات بسرعة إذا كان كل خيار يستلزم إجراء اختبار مختلفًا وطويلًا.
إذا كان العملاء يشترطون الإرسال الفوري، فقد يكون تخزين المنتجات النهائية هو الخيار الأفضل للأصناف الأكثر رواجًا. وإذا كان كل طلب تقريبًا يحتاج إلى تصميم هندسي جديد أو أجزاء خاصة يستغرق توريدها وقتًا طويلًا، فإن التجميع حسب الطلب يتيح إنجاز قدر أقل من العمل مسبقًا. اختره لعائلات المنتجات التي يتيح اشتراكها في المكونات إنجاز جزء فعلي من العمل قبل أن يبدأ انتظار العميل.
لماذا قد يتأخر التسليم رغم جاهزية القطع؟
لنعد إلى مثال مصنع وحدات الضخ الافتراضي. المضخة والمحرك ووحدة التحكم المطلوبة كلها متاحة، وهناك وقت شاغر للتجميع، لذا يبدو تنفيذ الطلب بسيطًا.
لكن الوحدة النهائية تحتاج إلى محطة اختبار مشغولة مسبقًا بطلبات أخرى. وإنجاز التجميع مبكرًا لا يفعل سوى نقل طابور الانتظار إلى الاختبار. فالعميل لا يستطيع استخدام وحدة لم تُختبر، ولذلك لا يُعد موعد اكتمال التجميع موعدًا للتسليم.
تخيّل الآن أن عدة عملاء اختاروا الخيار الذي يستغرق اختباره وقتًا أطول. قد يبقى عدد الطلبات كما هو، لكن عبء العمل على محطة الاختبار قد ازداد. وقد لا يلتقط جدول يعتمد متوسطًا واحدًا للمهلة الزمنية لكل التشكيلات هذا التغير.
السؤال المفيد ليس فقط: «هل تتوافر لدينا القطع؟»، بل: «متى يمكن لهذه التشكيلة أن تمر بجميع العمليات المتبقية، إلى جانب الأعمال التي التزمنا بها بالفعل؟»
يتطلب ذلك رؤية مترابطة لجاهزية المواد وتسلسل العمليات والطاقة الإنتاجية المشتركة. يدرج SkyPlanner هذه العمليات في جدول الإنتاج نفسه، فيظهر طابور الاختبار بينما لا يزال بإمكانك تعديل الخطة أو مناقشة موعد تسليم مختلف.
خطّط لما قبل التجميع وما بعده
تربط آلية التجميع حسب الطلب القابلة للتنفيذ بين تجديد مخزون المكونات وجدولة طلبات العملاء. فتحسين أحد الجانبين وحده يترك الجانب الآخر عرضة للتسبب في تأخير التسليم.
جدّد مخزون الوحدات وفق الاستهلاك الفعلي لمزيج المنتجات
خطّط للمكونات المشتركة بناءً على إجمالي الطلب عليها عبر تشكيلات المنتجات النهائية. ووفق سياسة المخزون المتفق عليها، راجع المخزون الصالح للاستخدام والتوريدات التي لم تُستلم بعد والاستهلاك المتوقع، بما فيه الطلبات المؤكدة. وتجنّب احتساب طلب العميل نفسه مرتين عندما يحل محل جزء من الطلب المتوقع.
أولِ اهتمامًا خاصًا للوحدات كثيرة الاستخدام التي يستغرق توريدها وقتًا طويلًا. فنقص موصّل زهيد الثمن قد يوقف تجميع منتج مرتفع التكلفة تمامًا كما يفعل نقص محرك. قيّم النواقص بحسب أثرها في استكمال الطلبات، لا بحسب قيمة المكونات وحدها.
إذا كنت تصنّع الوحدات داخليًا، فخصّص طاقة إنتاجية لأعمال تجديد مخزونها أيضًا. فقد تتنافس دفعة من القواعد القياسية مع أعمال مخصّصة للعملاء على موارد التشغيل الميكانيكي أو الفحص. وتأجيل أعمال تجديد المخزون مرارًا ينتهي بنقص في المكونات عند التجميع النهائي.
تحقّق من المكونات الصالحة للاستخدام في الطلب المحدد
حوّل اختيارات العميل إلى الكميات الصحيحة من المكونات والعمليات المطلوبة. وتحقّق من الأجزاء المتاحة فعلًا للاستخدام في هذا الطلب، لا من مجرد وجودها في مكان ما بالمستودع. فالالتزامات القائمة، والأجزاء المحجوزة لحين الفحص، والتوريدات المرتقبة تؤثر جميعها فيما يمكن استخدامه بالفعل.
ميّز بين التوريدات المتوقعة والمخزون المستلَم. فإذا كانت إحدى الوحدات لا تزال قيد التوريد، فإن خطة التجميع تعتمد على وصولها. ويجب أن ينعكس أي تغيير في موعد المورد على جدول الإنتاج قبل أن يستعد الفريق لعمل لا يمكن بدؤه.
جدوِل مسار الإنتاج المتبقي بالكامل
أدرج التجميع وأي أعمال تختلف باختلاف التشكيلة، إلى جانب الاختبار والفحص والتعبئة حيثما لزم. واعتمد المتطلبات الفعلية للتشغيل والإعداد، ومحطات العمل المؤهلة، والورديات، وتوافر المشغّلين. قارن موعد انتهاء الإنتاج الناتج بالموعد المطلوب للإرسال، مع تخصيص وقت النقل على نحو منفصل.
جدوِل ذلك إلى جانب الطلبات الأخرى وأعمال تجديد المخزون ذات الصلة. فنجاح التحقق من مكونات طلبين لا يتيح لكل منهما الاستئثار بمحطة الاختبار نفسها في الوقت نفسه.
إذا تعذّر إدراج العمل ضمن الوقت المتاح، فقيّم حلًا قابلًا للتنفيذ: محطة عمل بديلة معتمدة، أو طاقة إضافية، أو تعديل الأولوية، أو الالتزام بموعد لاحق. وراجع الأثر على العملاء الآخرين قبل اعتبار مشكلة الطلب العاجل محلولة.
أعِد التخطيط عند تغير الجاهزية أو الطاقة الإنتاجية
قد يتسبب تأخر مكوّن في تفويت الطلب موعد التجميع المتاح له. وقد يشغل طلب آخر ذلك الموعد، لذا لا يساوي تأخر التسليم النهائي بالضرورة مدة تأخر المورد. ويجب أيضًا إعادة حساب تسلسل العمليات اللاحقة.
وينطبق الأمر نفسه عند توقف محطة الاختبار أو فقدان جزء من الطاقة الإنتاجية لإحدى الورديات. فتحديث كل قائمة انتظار يدويًا يستنزف وقت التخطيط ويصعّب رؤية الآثار المترتبة على مستوى المصنع بأكمله. وهنا تتجلى قيمة الجدولة التلقائية في SkyPlanner بشكل خاص.
اربط توافر المكونات بطاقة التجميع باستخدام SkyPlanner
يجمع SkyPlanner محطات العمل والورديات والمشغّلين والمواد والأولويات في خطة إنتاج واحدة. تحدد أنت خطوات تصنيع المنتج ومددها والموارد اللازمة لها، ثم يحسب Arcturus، محرك الجدولة بالذكاء الاصطناعي، تسلسل العمل وفقًا للطاقة الإنتاجية وعلاقات التبعية والقواعد التي أعددتها.
في مثال وحدات المضخات، يصبح التجميع والاختبار عمليتين مترابطتين بدلًا من مواعيد منفصلة لكل قسم. ويوضح المخطط الزمني Gantt أين يُنفّذ العمل، وما الأعمال الأخرى التي تشاركه الموارد، ومتى يُتوقع إنجازه. وهكذا يمكنك معرفة ما إذا كانت جاهزية الأجزاء ستؤدي إلى اكتمال الوحدة في موعدها، لا إلى مجرد انشغال فريق التجميع.
عند تفعيل الجدولة التي تراعي توافر المواد، يأخذ Arcturus أيضًا المخزون والمواد الواردة في الحسبان عند حساب أوقات البدء. وتشير تواريخ التسليم في أوامر الشراء إلى موعد التوافر المتوقع، بينما يؤدي تأكيد الاستلام إلى تحديث المخزون. وإذا تغيّر موعد المورّد، فحدّث هذه المعلومة وأعد الحساب بدلًا من مواصلة العمل وفق الافتراض السابق لموعد التجميع.
بالنسبة إلى المنتجات الفرعية التي تُصنّع ضمن الطلب، يدعم SkyPlanner علاقات تبعية في الإنتاج تتيح جدولة إنجازها قبل تجميع المنتج الرئيسي. ويمكن ربط المكونات المخزّنة بوصفها مواد، ليُؤخذ توافرها في الحسبان عند الجدولة التي تراعي المواد، إلى جانب العمليات التي لم تُنجز بعد.
أنت تحدد الأولويات وتستخدم الأقفال لتثبيت قرارات الجدولة، ويتولى Arcturus الحساب ضمن هذه التعليمات. وعند ورود طلب عاجل أو تغيّر الطاقة الإنتاجية، تقضي وقتًا أقل في إعادة ترتيب قوائم العمل لمحطات العمل، ووقتًا أطول في تحديد التزامات التسليم التي ينبغي الحفاظ عليها.
يساعدك ذلك أيضًا على استغلال الطاقة الإنتاجية المتاحة بفاعلية أكبر. فيمكنك التمييز بين العمل الذي ينتظر مكونات والعمل الذي ينتظر موعدًا متاحًا للتجميع أو الاختبار، ثم معالجة القيد الذي يتحكم فعليًا في موعد الإنجاز. فشراء المزيد من الأجزاء لن يحل مشكلة تراكم الأعمال فوق طاقة محطة الاختبار.
يتكامل SkyPlanner مع أي نظام ERP أو MES عبر واجهة REST API المفتوحة. اربط بيانات الطلبات والمنتجات والإنتاج الحالية بالجدولة التفصيلية، مع الاحتفاظ بالأنظمة التي تدير أعمالك بالفعل. فتحسين جدولة التجميع لا يستلزم البدء باستبدال نظام ERP لديك.
جاهزية الأجزاء والجدولة معًا في KJH-Comp
تُنتج KJH-Comp، وهي شركة فنلندية متخصصة في تصنيع منتجات من الصفائح المعدنية لحساب الغير، هياكل ملحومة ومنتجات مكتملة التجميع والاختبار. في السابق، كان نظام C9000 ERP وجداول البيانات يعرضان أحمال العمل الأسبوعية بصورة إجمالية، بينما ظل إسناد الأعمال إلى الآلات على المستوى اليومي يدويًا. وكان كل واحد من مشرفَين يقضي ما لا يقل عن نصف وقته في جدولة الطاقة الإنتاجية.
مع SkyPlanner، لا تزال الطلبات تُدخل في نظام ERP الحالي، لكن الجدولة وفق الطاقة الإنتاجية المحدودة وإسناد الأعمال إلى الآلات أصبحا آليين. وفي تطبيق النظام لدى KJH-Comp، تتيح خطوة جمع الأجزاء قبل اللحام التحقق من جاهزية كل جزء مطلوب، بما في ذلك الأجزاء المشتراة، قبل إدراج العمل في قائمة الانتظار. وكان التحقق من هذه الجاهزية يتم يدويًا في السابق.
تذكر الشركة أن مسؤولية الجدولة انتقلت من مشرفَين إلى مشرف واحد، فيما أُسندت إلى الآخر أعمال مختلفة. وتشير أيضًا إلى أنها أصبحت تكتشف اختناقات الطاقة الإنتاجية في وقت أبكر. والدرس المهم لمخطط التجميع هو الجمع بين جاهزية الأجزاء وتسلسل إنتاج واقعي، إذ لا ينبغي التعامل معهما بمعزل عن بعضهما. وتوضح تجربة KJH-Comp مع SkyPlanner هذا التغيير في الممارسة الفعلية.
حوّل طلب التجميع القادم إلى خطة قابلة للتنفيذ
تبرز جدوى التجميع حسب الطلب (ATO) عندما تتيح المكونات المشتركة خيارات مفيدة للعملاء دون أن تضطر إلى تخزين كل تركيبة من المنتجات النهائية. وللحفاظ على هذه الميزة، خطط للعمل الذي يلي استلام الطلب بالعناية نفسها التي توليها لتخطيط المخزون قبله.
اختر SkyPlanner عندما يصبح التنسيق بين الطلبات التي توفرت مكوناتها وفرق التجميع وموارد المراحل اللاحقة مهمة مرهقة تستلزم إعادة الجدولة يوميًا. يتولى Arcturus حساب الخطة، ويوضح عرض Gantt آثارها، وتبقى الأولويات تحت سيطرتك.
احجز عرضًا توضيحيًا لـ SkyPlanner، وجهّز مثالًا لطلب تجميع معتاد مع المكونات اللازمة له والمورد الذي يتسبب غالبًا في تأخير إنجازه. أضف طلبًا آخر يتنافس على المورد نفسه. تمنحنا هذه الأمثلة نقطة انطلاق عملية لنوضح كيف يمكن لـ SkyPlanner توفير وقت إعادة التخطيط وتسهيل تقييم مواعيد التسليم.
هل تفضّل الاستكشاف أولًا؟ جرّب SkyPlanner ببيانات تجريبية وتعرّف على كيفية تنسيق العمليات والطاقة الإنتاجية في جدول واحد.
Jussi Mäntylä
أخصائي تخطيط الإنتاج، SkyPlanner


