


In questo articolo
- Che cos’è l’allocazione delle risorse nella produzione?
- Un esempio di allocazione: riservare la macchina all’operazione che non ha alternative
- Come allocare le risorse quando più ordini se le contendono
- Stabilisci dove la lavorazione è davvero eseguibile
- Verifica che tutto sia pronto prima di impegnare il tempo delle risorse più richieste
- Assegna anche l’attrezzatura condivisa, non solo la macchina
- Decidi a quale impegno dare priorità
- Valuta gli effetti anche sulle altre operazioni
- Ricalcola quando la situazione cambia
- Che cosa è cambiato per KJH-Comp
- Un unico piano coordinato per gli ordini che competono per le stesse risorse
Pagina iniziale » Risorse » Allocazione delle risorse nella produzione: risolvere i conflitti tra operazioni
Tempo di lettura stimato: 8 minuti
La prossima operazione è pronta, la macchina è libera e avviarla sembra la scelta più ovvia. Ma anche un ordine urgente ha bisogno di quella macchina e non può essere lavorato altrove, mentre l’operazione che stai per avviare ha un’alternativa.
È questa la sfida quotidiana dell’allocazione delle risorse nella produzione: decidere a quali lavorazioni assegnare le risorse, senza compromettere la consegna di un altro ordine. Per scegliere bene non basta guardare la coda della prossima macchina. Occorre considerare insieme impianti, ore coperte dal personale, disponibilità dei materiali e operazioni ancora necessarie per completare l’ordine.
SkyPlanner esegue il calcolo di schedulazione tenendo conto di questi legami. Tu definisci dove si possono eseguire le lavorazioni e quali priorità contano; Arcturus, la sua intelligenza artificiale per la schedulazione, calcola le assegnazioni e i tempi. Invece di spostare continuamente le operazioni tra code separate, puoi concentrarti sulle decisioni produttive alla base del piano.
Che cos’è l’allocazione delle risorse nella produzione?
Allocare le risorse nella produzione significa assegnare le risorse produttive disponibili alle operazioni che ne hanno bisogno. In pratica, si tratta di scegliere un centro di lavoro idoneo e un momento in cui la lavorazione sia effettivamente eseguibile, con il personale e i materiali necessari disponibili e le operazioni precedenti completate.
Ottimizzare l’allocazione significa migliorare queste scelte quando più lavorazioni si contendono le stesse risorse. L’obiettivo non è semplicemente tenere occupata ogni macchina, ma usare le risorse disponibili per rispettare gli impegni di consegna e far avanzare gli ordini in produzione.
Questa distinzione conta quando un’operazione può essere eseguita su più macchine e un’altra su una sola. Assegnare per prima la macchina più vincolante all’operazione che ha alternative può sembrare efficiente a livello locale, ma causare un ritardo altrove.
La pianificazione della capacità produttiva verifica se la capacità effettivamente utilizzabile è sufficiente a sostenere il carico di lavoro. L’allocazione decide a quali lavorazioni assegnarla. La schedulazione della produzione organizza queste assegnazioni in una sequenza, con orari di inizio e fine. Il grado di utilizzo indica invece quanto del tempo disponibile delle risorse è stato impiegato; da solo, però, non dice se quel tempo sia stato assegnato alle lavorazioni giuste.
Un esempio di allocazione: riservare la macchina all’operazione che non ha alternative
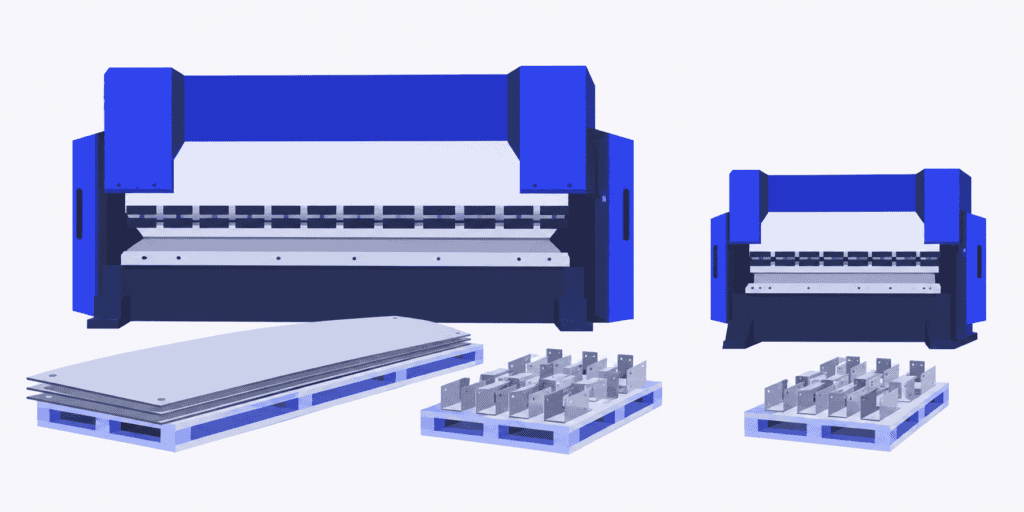
Immagina un’officina di lavorazione della lamiera con una pressa piegatrice grande e una più piccola. Entrambe sono disponibili e hanno gli operatori necessari. Un lotto di piccole staffe è pronto e il pianificatore lo assegna alla pressa grande, perché ha appena terminato la lavorazione precedente.
Anche un ordine urgente di pannelli deve passare alla piegatura. I pezzi sono troppo larghi per la pressa piccola, quindi devono attendere quella grande. Nel frattempo, la pressa piccola ha disponibilità per lavorare le staffe.
| Lavorazioni in attesa di piegatura | Macchine idonee | Cosa deve salvaguardare l’allocazione |
|---|---|---|
| Staffe piccole | Pressa grande o piccola | La possibilità di proseguire con le operazioni successive dell’ordine |
| Pannelli larghi | Solo pressa grande | L’accesso all’unica macchina idonea in tempo per il passaggio alla fase successiva |
Se la lavorazione non è ancora iniziata, assegnare le staffe alla pressa piccola può lasciare quella grande disponibile per i pannelli. L’officina non ha acquistato capacità aggiuntiva: ha sfruttato meglio le alternative già presenti.
È una possibilità utile, non una regola da applicare a tutte le operazioni che hanno alternative. La pressa piccola potrebbe impiegare più tempo, richiedere un altro attrezzaggio o servire per rispettare un altro impegno. Se entrambe le presse dipendono dallo stesso operatore, i soli calendari macchina non bastano a stabilire che le due lavorazioni possano svolgersi contemporaneamente. Inoltre, quando termina la piegatura dei pannelli, deve esserci capacità disponibile anche per l’operazione successiva.
L’allocazione giusta è quella che funziona per l’insieme degli ordini coinvolti, non solo per il centro di lavoro che stai osservando.
Come allocare le risorse quando più ordini se le contendono
Per prendere una decisione concreta sull’allocazione, si parte da ciò che è fattibile e poi si valuta ciò che conta di più. SkyPlanner riunisce questi due aspetti nello stesso programma di produzione: così, una modifica a una coda non ti costringe a sistemare manualmente tutte le altre.
Stabilisci dove la lavorazione è davvero eseguibile
Parti dai centri di lavoro idonei, non da tutte le macchine che hanno uno spazio libero. Dimensioni del pezzo, capacità di eseguire la lavorazione, attrezzature e requisiti di qualità determinano se un’alternativa è praticabile. Considera anche i tempi di attrezzaggio e di lavorazione richiesti: due macchine in grado di produrre lo stesso pezzo non lo fanno necessariamente alla stessa velocità.
SkyPlanner ti permette di definire i centri di lavoro idonei per un’operazione. Se abiliti lo spostamento tra centri di lavoro alternativi, Arcturus può scegliere tra questi durante il calcolo della schedulazione, tenendo conto dei rispettivi coefficienti di efficienza. Le operazioni con più alternative possono così essere assegnate altrove quando un’operazione più vincolata ha bisogno della risorsa condivisa.
Il pianificatore fornisce le conoscenze di produzione. SkyPlanner le applica all’intero carico di lavoro, senza costringerti a scegliere manualmente ogni assegnazione alle macchine.
Verifica che tutto sia pronto prima di impegnare il tempo delle risorse più richieste
Uno spazio libero su una macchina non serve a un’operazione che non può iniziare. Verifica la disponibilità dei materiali, il completamento della fase precedente e il personale necessario. Altrimenti, un’operazione ritenuta urgente può occupare un posto nel piano mentre altre, già pronte, restano in attesa.
SkyPlanner rappresenta centri di lavoro, turni e operatori nel piano di produzione. Se abilitata, la schedulazione che tiene conto dei materiali include nel calcolo di Arcturus le giacenze registrate e i materiali in arrivo. Le dipendenze configurate tra le fasi collegano le lavorazioni, permettendo al piano di considerare ciò che deve avvenire prima dell’inizio dell’operazione successiva.
L’allocazione diventa così più utile in reparto: la coda tiene conto delle risorse e delle condizioni necessarie per avviare il lavoro, non solo della data richiesta. Aggiorna questi dati quando una consegna slitta o cambia la disponibilità del personale, affinché il calcolo successivo rispecchi la situazione che stai gestendo.
Assegna anche l’attrezzatura condivisa, non solo la macchina
Avere due macchine tecnicamente idonee non significa necessariamente poter eseguire due lavorazioni in parallelo. Se entrambe le operazioni richiedono lo stesso stampo o la stessa attrezzatura di bloccaggio e ne hai un solo esemplare, spostare un’operazione sull’altra macchina non risolve il conflitto. La macchina e l’attrezzatura necessaria devono essere disponibili contemporaneamente.
Immagina due macchine pronte alle 08:00, entrambe con un operatore e con i materiali disponibili, ma con una sola attrezzatura di bloccaggio condivisa. L’ordine A richiede due ore di lavorazione su una macchina, seguite da un’ora di controllo, e deve essere completato entro le 11:00. L’ordine B richiede tre ore di lavorazione sull’altra macchina, seguite da un’ora di controllo, e deve essere completato entro le 14:00. Ogni operazione di lavorazione richiede l’attrezzatura di bloccaggio per tutta la sua durata. I tempi di questo esempio includono l’attrezzaggio; si ipotizza inoltre che il trasferimento dell’attrezzatura non comporti ritardi aggiuntivi e che la capacità necessaria per i controlli sia disponibile.
Assegna l’attrezzatura prima all’ordine A: la lavorazione si svolge dalle 08:00 alle 10:00 e il controllo termina alle 11:00. L’ordine B può quindi usare l’attrezzatura sulla propria macchina dalle 10:00 alle 13:00 e completare il controllo alle 14:00. È possibile rispettare entrambe le scadenze. Invertendo la sequenza, l’ordine B termina alle 12:00, ma l’ordine A non può essere completato prima delle 14:00. Avviare entrambe le macchine alle 08:00 non è un’alternativa: significherebbe assegnare contemporaneamente a due operazioni l’unica attrezzatura disponibile.
SkyPlanner impedisce di assegnare la stessa attrezzatura a più operazioni contemporaneamente. Definisci una sola volta l’attrezzatura di bloccaggio condivisa, associala ai centri di lavoro interessati e assegnala ai prodotti che la richiedono. Nel calcolo della schedulazione, Arcturus tiene conto della disponibilità delle attrezzature insieme alla capacità delle macchine e alle tue priorità. Nel Gantt, esamina tutte le operazioni ancora da eseguire per gli ordini interessati, non soltanto il momento in cui l’attrezzatura si libera.
In questo modo riduci le correzioni manuali necessarie per coordinare le code delle singole macchine e puoi basare gli impegni di consegna su un piano fattibile. Mentre un’operazione attende l’attrezzatura di bloccaggio, il tempo macchina disponibile può essere destinato ad altre lavorazioni già pronte che non la richiedono. Un’allocazione utile combina le risorse in modo da far avanzare gli ordini: non crea due code che sembrano tenere occupate le macchine, ma si contendono un’unica attrezzatura.
Decidi a quale impegno dare priorità
Quando due operazioni pronte richiedono la stessa risorsa, potrebbe non esistere una soluzione che consenta di rispettare entrambi gli impegni iniziali. Serve una decisione di produzione: allungare la coda della macchina non risolve il problema.
Valuta le fasi ancora da eseguire per l’ordine, l’impegno di consegna e le conseguenze di un ritardo. Un’operazione con scadenza più lontana può comunque richiedere la precedenza se resta più lavoro da svolgere. Allo stesso modo, anticipare un ordine importante può farne slittare un altro. Scegli consapevolmente questo compromesso, invece di lasciare che sia la richiesta più insistente a determinare la coda.
Le priorità dinamiche di SkyPlanner ti permettono di orientare il calcolo attraverso le priorità dei clienti e delle operazioni, le date di consegna e altre preferenze di schedulazione. Seguire rigorosamente le scadenze e cercare di completare puntualmente il maggior numero possibile di operazioni sono obiettivi diversi. SkyPlanner ti consente di esprimere queste preferenze, anziché applicare un’unica regola fissa a ogni conflitto.
Tu decidi cosa deve salvaguardare il piano. Arcturus calcola la schedulazione in base a quelle priorità, mentre regole e blocchi ti consentono di mantenere il controllo sulle decisioni da preservare. Il vantaggio è poter applicare criteri produttivi coerenti all’intero portafoglio ordini, senza dover intervenire ripetutamente sulle singole code.
Valuta gli effetti anche sulle altre operazioni
Non basta spostare un’operazione: occorre anche valutarne gli effetti. Verifica quando l’ordine potrà passare all’operazione successiva e quali altre lavorazioni avranno ora una posizione diversa nel programma.
Nell’esempio delle presse piegatrici, liberare la pressa grande è utile solo se i pannelli possono completare in tempo le fasi rimanenti del ciclo. Anche spostare le staffe è una scelta poco vantaggiosa se provoca un ritardo più grave nel loro assemblaggio.
SkyPlanner mostra il piano calcolato in un diagramma di Gantt. Esamina lì le operazioni coinvolte come parti di un unico programma, senza presumere che un’assegnazione migliore per una macchina abbia migliorato tutte le consegne. La schedulazione della produzione a capacità finita è la base per inserire le lavorazioni nel rispetto della capacità effettiva di macchine e personale definita nel piano.
A volte il risultato evidenzia una reale carenza di risorse. In quel caso, la scelta utile può essere un turno aggiuntivo coperto dal personale, un ciclo alternativo approvato o un impegno di consegna rivisto con il cliente. Allocare meglio aiuta a sfruttare le opzioni esistenti, ma non fa comparire una risorsa che non c’è.
Ricalcola quando la situazione cambia
Un’allocazione sensata può non essere più valida quando un materiale arriva in ritardo, un centro di lavoro perde capacità o cambia la priorità di un ordine. Aggiornare solo la coda della macchina interessata può far trascurare le lavorazioni che ne dipendono.
Con SkyPlanner, aggiorni le disponibilità o le priorità interessate e lasci che Arcturus ricalcoli il programma. Anche la rischedulazione automatica, se abilitata, aiuta a mantenere aggiornato il piano senza che il pianificatore debba avviare ogni ricalcolo.
È qui che la riduzione del lavoro manuale diventa particolarmente preziosa. Il tuo compito è gestire l’eccezione e valutarne le conseguenze, non ricostruire una per una tutte le assegnazioni coinvolte.
Che cosa è cambiato per KJH-Comp
KJH-Comp, azienda finlandese che lavora la lamiera per conto terzi, si trovava ad affrontare proprio questo divario tra il carico complessivo e l’allocazione quotidiana delle risorse. L’ERP C9000 e i fogli di calcolo fornivano un quadro approssimativo dei carichi settimanali, ma l’assegnazione giornaliera delle operazioni alle macchine restava manuale. Due responsabili di reparto dedicavano ciascuno almeno metà del proprio tempo alla schedulazione delle risorse produttive.
Con SkyPlanner, gli ordini continuano a essere inseriti nell’ERP esistente, mentre l’intelligenza artificiale gestisce automaticamente la schedulazione della produzione nel rispetto della capacità effettiva e l’assegnazione alle macchine. Nell’implementazione di KJH-Comp, anche la verifica della disponibilità dei componenti prima della saldatura e l’assegnazione delle lavorazioni di saldatura a chi possiede le competenze adeguate contribuiscono a preparare il lavoro da avviare in produzione.
L’azienda riferisce che un lavoro in scadenza tra due settimane non prende più il posto di uno da spedire domani. La responsabilità della schedulazione è passata da due responsabili di reparto a uno solo, mentre l’altro è stato destinato ad altre attività. KJH-Comp dichiara che nel 2026 l’affidabilità delle consegne è passata da circa il 50% fino al 98%, mentre la gamma di prodotti è cresciuta senza un corrispondente aumento del personale.
Questo caso mostra cosa cambia, in pratica, quando si passa dalla gestione del carico settimanale complessivo al coordinamento del lavoro quotidiano: meno tempo dedicato all’assegnazione delle macchine e maggiore controllo su quali ordini ricevono le risorse necessarie.
Leggi la testimonianza di KJH-Comp su SkyPlanner.
Un unico piano coordinato per gli ordini che competono per le stesse risorse
Se i tuoi pianificatori passano la giornata a cercare dove inserire ogni operazione, passare a SkyPlanner è una scelta pratica. Nel calcolo della schedulazione tiene conto dei centri di lavoro idonei a eseguire le operazioni, dei turni disponibili, dei materiali e delle priorità, per poi mostrare il risultato nel Gantt. Mantieni il controllo delle decisioni di produzione e dedichi meno tempo ad aggiornare manualmente il piano in base alle loro conseguenze.
Puoi anche mantenere il sistema che già gestisce i tuoi ordini: SkyPlanner si integra con qualsiasi ERP o MES tramite la sua REST API aperta.
Prenota una demo di SkyPlanner incentrata su un conflitto nell’uso delle risorse della tua produzione. Porta gli ordini che competono per le stesse risorse, le macchine su cui possono essere lavorati, le ore disponibili coperte dal personale e l’impegno di consegna da rispettare. Il confronto avrà così un obiettivo concreto: vedere come SkyPlanner può trasformare questi vincoli in un piano di produzione attuabile. Se preferisci prima esplorare l’approccio alla pianificazione, prova SkyPlanner con dati dimostrativi.
SkyPlanner
Specialista in pianificazione della produzione, SkyPlanner


