


Bu makalede
- Önce MTTR ile hangi süreyi ölçeceğinizi belirleyin
- Üç saatlik bir duruşta aktif onarım çok daha kısa sürebilir
- Olayla ilgisi olmayan kayıpları hesaba katmayın
- Birbiriyle karşılaştırılabilir tamamlanmış olayları seçin
- MTTR hesaplama örneği
- İyi bir MTTR değeri nasıl olmalı?
- Üretime dönüşü asıl geciktiren süreyi kısaltın
- Onarım sürecindeki değişikliklere göre üretim planını güncel tutun
- Uzayan bir arızanın teslimatlara etkisini görün
Ana Sayfa » Kaynaklar » MTTR: Ortalama Onarım Süresini Hesaplayın, Zaman Kaybını Azaltın
Tahmini okuma süresi: 11 dakika
Ortalama onarım süresi (MTTR), ekipman arızasından sonra tanımlanmış bir onarım veya yeniden kullanılabilir duruma getirme sürecinin ortalama süresidir. Hesaplamak için karşılaştırılabilir nitelikteki tamamlanmış olayların sürelerini toplayın ve bu olayların sayısına bölün:
MTTR = toplam onarım veya yeniden kullanılabilir duruma getirme süresi ÷ tamamlanan olay sayısı
Hesapta hangi sürenin esas alındığı, bölme işlemi kadar önemlidir. Bir parçanın değiştirilmesi 40 dakika sürerken makine üç saat boyunca kullanılamayabilir. Yararlı bir rapor bu farkı görünür kılar. Böylece bakım ekibi sürecin doğru aşamasını iyileştirebilir, üretim ekibi de planını gerçekten kullanılabilir olan kapasiteye göre yapabilir.
MTTR, geçmiş arızaları anlamanıza yardımcı olur; devam eden arızanın ne zaman giderileceğini söylemez. Makinenin yeniden devreye alınacağına ilişkin güncel varsayım, bakım ekibinin mevcut değerlendirmesine dayanmalı ve değiştiğinde üretim çizelgesine yansıtılmalıdır. SkyPlanner, makinenin güncellenen kullanılabilirlik bilgisini ortak çizelgeye aktarır. Böylece bağlantılı tüm iş kuyruklarını elle yeniden oluşturmadan müşteri siparişleri üzerindeki etkiyi görebilirsiniz.
Önce MTTR ile hangi süreyi ölçeceğinizi belirleyin
MTTR; ortalama onarım, toparlanma ve yeniden kullanılabilir duruma getirme süresi için kullanılır. Ancak bu adlandırmalar her zaman aynı zaman aralığını ifade etmez. IEC’nin güvenilirlik terminolojisinde MTTR, ortalama yeniden kullanılabilir duruma getirme süresi olarak ele alınır. Yalnızca aktif onarım çalışmalarını sayan bir rapor, teknisyen veya yedek parça bekleme sürelerini de içeren bir rapora göre daha dar kapsamlı bir soruyu yanıtlar.
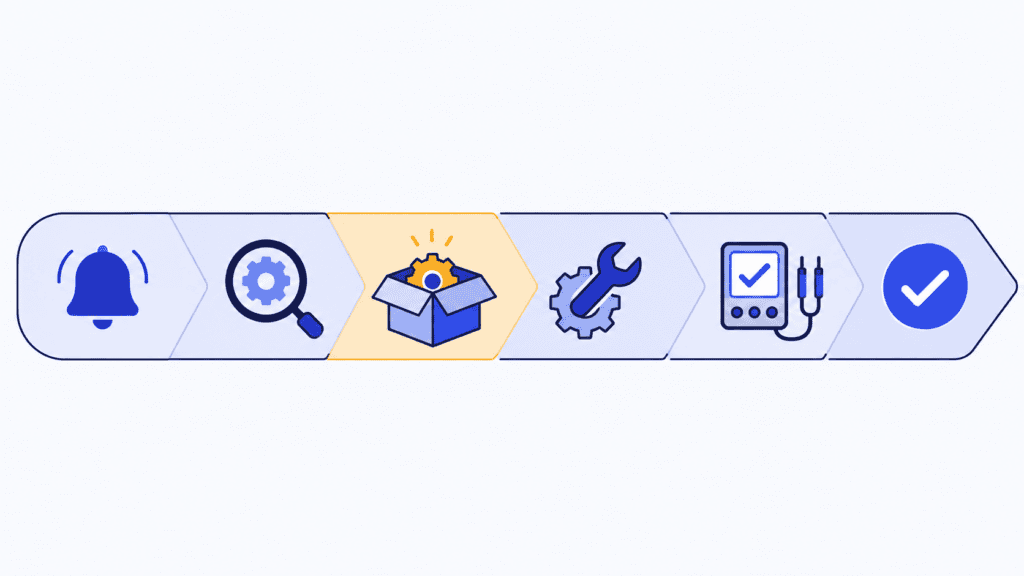
Bu rehberdeki örnek üretim raporunda MTTR, ekipmanın arızalandığı andan üretime hazır olduğunun doğrulandığı ana kadar geçen süreyi ölçer. Müdahale gecikmeleri, arıza teşhisi, bekleme, onarım, testler ve makinenin yeniden kullanılabilmesi için gereken tüm devreye alma onayları boyunca süre işlemeye devam eder. Aktif onarım süresini ise ayrı kaydederiz.
Bu kuralı, kapsama alınan ekipmanın sınırları ve raporlama dönemiyle birlikte raporun üstüne yazın. Şirketiniz, sözleşmeniz veya raporlama standardınız farklı bir zaman aralığı belirtiyorsa o tanımı kullanın ve açıkça belirtin. Ölçüm sınırları aynı olmadan elde ettiğiniz değeri buradaki değerle karşılaştırmayın.
Üç saatlik bir duruşta aktif onarım çok daha kısa sürebilir
08:00’de arızalanan ve 11:00’de üretime hazır olduğu onaylanan bir işleme merkezi düşünün. Olay kaydında şu aşamalar ayrı ayrı gösterilir:
| Aşama | Zaman aralığı | Süre |
|---|---|---|
| Bakım ekibinin müdahalesini bekleme | 08:00–08:30 | 30 dakika |
| Arıza teşhisi | 08:30–08:50 | 20 dakika |
| Gerekli parçayı bekleme | 08:50–09:50 | 60 dakika |
| Fiziksel onarım | 09:50–10:30 | 40 dakika |
| İşlev testleri | 10:30–10:40 | 10 dakika |
| Üretime dönüş onayı için gerekli kontroller | 10:40–11:00 | 20 dakika |
| Yeniden kullanılabilir duruma gelene kadar geçen toplam süre | 08:00–11:00 | 180 dakika |
Bu örnekte ayrı ölçülen aktif onarım süresi; arıza teşhisini, fiziksel onarımı ve işlev testlerini kapsar: 20 + 40 + 10 = 70 dakika. Yeniden kullanılabilir duruma gelene kadar geçen süre ise 180 dakikadır. İki değer de doğrudur; farklı soruları yanıtlarlar.
Bu ayrım, hangi aşamaya müdahale etmeniz gerektiğini gösterir. 40 dakikalık parça değişimini iyileştirmek, parçanın beklendiği bir saati ortadan kaldırmaz. Buna karşılık, parçaların daha kolay temin edilmesi de arıza teşhisindeki zorluğu ortadan kaldırmaz.
Örnekte bu aşamalar birbirini izler. Gerçek bir olayda ise bazı çalışmalar aynı anda yürütülebilir. Geçen süreyi yalnızca bir kez sayın: iki teknisyenin 40 dakika birlikte çalışması, 80 dakikalık bir duruş anlamına gelmez. İşçilik saatleri bakım maliyetlerini analiz etmek için yararlı olabilir, ancak makine için geçen sürenin yerine kullanılamaz.
Olayla ilgisi olmayan kayıpları hesaba katmayın
Olay, daha sonra birisi bakım iş emrini kapattığında değil, makine üzerinde anlaşılmış devreye dönüş koşulunu karşıladığında sona erer. Makine 11:00’de kullanılabilir durumdaysa ancak sonraki siparişin malzemesi öğlene kadar hazır değilse, bu ek saat yeniden kullanılabilir duruma getirme süresi değil, malzeme gecikmesidir.
Benzer şekilde planlı bakım, normal bir tip değişimi ve operatör bekleme de kendiliğinden arıza giderici onarım sayılmaz. Duruşun her dakikasını MTTR’ye eklemek yerine bu kayıpları ait oldukları kategorilerde kaydedin. Bu rapor, fabrikadaki tüm duruşları değil, tanımlanan ekipman arızasından sonra yeniden kullanılabilir duruma gelene kadar geçen süreyi ölçer.
Birbiriyle karşılaştırılabilir tamamlanmış olayları seçin
Tek bir makineyle veya ekipmanları ve arıza türleri gerçekten karşılaştırılabilir olan bir grupla başlayın. Küçük bir sensör değişimi de kapsamlı bir yenileme de geçerli birer olay olabilir. Ancak hangi tür olayın ne ölçüde yer aldığını göstermeden ortalama almak, çözmeniz gereken sorunu gizleyebilir.
Aylık bir rapor için uygulanabilir kurallardan biri, ay içinde yeniden kullanılabilir duruma getirilen ekipmanlara ait olayları hesaba katmaktır. Olay önceki ay başlamış olsa bile süresinin tamamı kullanılır. Payda, ay içinde bildirilen tüm arızaların veya bakım iş emirlerindeki tüm satırların sayısı değil, bu tamamlanmış olayların sayısıdır.
Her ay aynı kuralı uygulayın ve hesaplamaya temel olan kayıtları saklayın. Özellikle şu noktalara dikkat edin:
- Çözülmemiş tek bir arıza için tek bir olay kimliği kullanın. Birden fazla alarm, teknisyen veya bakım iş emri görevi olması, ekipmanın mutlaka birden fazla kez yeniden kullanılabilir duruma getirildiği anlamına gelmez.
- Tamamlanmamış olayları görünür tutun. Ay sonunda hâlâ açık olan bir onarımın nihai süresi henüz belli değildir. Başlangıcından itibaren geçen süreyi ve mevcut durumunu ayrı gösterin; sıfır saat sürmüş, tamamlanmış bir onarım gibi değerlendirmeyin.
- Zaman damgalarını kontrol edin. Sisteme kayıt girilen saatler; arıza, müdahale veya yeniden kullanılabilir duruma gelme saatleriyle aynı olmayabilir. Arızanın ne zaman başladığı bilinmiyorsa daha erken bir saat uydurmak yerine elinizdeki gerçek tespit zamanını belirtin.
- Hesaplama dışında bırakılanları açıkça belirtin. Eksik zaman damgalarını, iptal edilen kayıtları ve hesaba katılmayan olay sınıflarını açıklayın. Geçerli bir uzun onarımı sırf ortalamayı kötü gösterdiği için çıkarmayın.
Uzun süren bir arıza hâlâ açıkken, tamamlanmış olaylara dayalı rapor olağandışı derecede iyi görünebilir. Bu nedenle ortalamanın yanında açık olaylar listesi de yer almalıdır. Bunun yerine dönem içinde başlayan arızaları seçiyorsanız, bu grubu ekipman yeniden kullanılabilir duruma gelene kadar izleyin ve tamamlanmamış olayları nasıl ele aldığınızı açıklayın. İki yöntem arasında açıklama yapmadan geçiş yapmayın.
MTTR hesaplama örneği
Raporlama ayı içinde aynı makinenin dört arızadan sonra yeniden kullanılabilir duruma getirildiğini düşünün. Her olayda yukarıdaki geçen süre kuralı uygulanır. Aktif onarım sütunu, aradaki farkı açıklamak için gösterilir; buradaki süreler geçen süreye eklenmez.
| Tamamlanan olay | Arızadan üretime hazır duruma gelene kadar geçen süre | Aktif onarım süresi |
|---|---|---|
| A | 90 dakika | 60 dakika |
| B: 08:00–11:00 örneği | 180 dakika | 70 dakika |
| C | 150 dakika | 110 dakika |
| D | 420 dakika | 240 dakika |
| Toplam | 840 dakika | 480 dakika |
Ana hesaplama şöyledir:
Arızadan üretime hazır duruma dönüşe kadar geçen süreye dayalı MTTR = 840 dakika ÷ 4 olay = 210 dakika, yani 3,5 saat.
Ayrı hesaplanan ortalama aktif onarım süresi ise şöyledir:
480 dakika ÷ 4 olay = 120 dakika, yani 2 saat.
Yalnızca aktif onarım süresini kapsadığı belirtilmeden “MTTR: 2 saat” diye raporlamak, bu örnekte üretime hazır duruma dönüş için ölçülen toplam süreyi olduğundan kısa gösterir. Tanımını vermeden 3,5 saat diye raporlamak da okuyucuyu hangi süreleri dahil ettiğinizi tahmin etmek zorunda bırakır.
Süreleri toplamadan önce aynı birime dönüştürün. Doksan dakika 0,90 saat değil, 1,5 saattir. Kapsama giren olayların hiçbirinde üretime hazır duruma dönüş tamamlanmadıysa, o olay grubu için gözlemlenmiş bir ortalama yoktur. Bu durumda MTTR’yi sıfır dakika olarak vermek yerine olay sayısını sıfır, ortalamayı ise hesaplanamadı olarak raporlayın.
Grup düzeyinde bir sonuç elde etmek için kapsama alınan olayların sürelerini toplayın ve toplam olay sayısına bölün. Makinelerin onarım sayıları farklıysa makine bazındaki ortalamaların basit ortalamasını almayın. Toplu sonucun belirli bir makinedeki veya arıza türündeki ciddi bir sorunu gizlememesi için bu kırılımları da erişilebilir tutun.
İyi bir MTTR değeri nasıl olmalı?
İyi bir sonuç, gerekli sonuçtan ödün vermeden, anlamlı ve tutarlı biçimde ölçülen bir üretime hazır duruma dönüş sürecini iyileştirmektir. Her üretim ekipmanı ve arıza türü için geçerli, saat cinsinden tek bir hedef yoktur.
Makinenizi benzer koşullarda ölçülen kendi referans değeriyle karşılaştırın. Ortalamadaki düşüşü daha iyi onarım performansına bağlamadan önce arıza türlerinin dağılımı, vardiyalardaki bakım personeli mevcudiyeti, bakım yöntemi veya raporlama kuralı değişmiş mi kontrol edin. Ekip aynı derecede iyi çalışsa bile birkaç basit arızanın yaşandığı bir ay, tek bir karmaşık arızanın yaşandığı aydan daha iyi görünebilir.
Ortalamayı olay sayısı, toplam kayıp süre, her bir olayın süresi ve gecikmeye yol açan aşamalarla birlikte değerlendirin. Dört olaylı örnekte, üretime hazır duruma dönüşe kadar geçen süreler küçükten büyüğe 90, 150, 180 ve 420 dakikadır. Medyan 165 dakika, ortalama ise 210 dakikadır. Son sıradaki bu uzun olay incelenmelidir; rakamları birbirine yaklaştırmak için kayıtlardan çıkarılmamalıdır.
MTTR tek başına makinenin ne sıklıkta arızalandığını da göstermez. Arızalar arası ortalama süre, yani MTBF, onarılabilir bir ekipmanda arıza başına düşen çalışma süresini ele alır. Sık yaşanan kısa arızalar ile seyrek yaşanan uzun arızalar, toplam kayıp süreleri benzer olsa bile farklı iyileştirme kararları gerektirir.
En önemlisi, 3,5 saat bir sonraki onarımın tamamlanmasına kalan süreyi göstermez. Mevcut arıza farklı bir parça, uzman veya doğrulama işlemi gerektirebilir. Görüşmeye dayanak oluşturmak için karşılaştırılabilir geçmiş verileri kullanın; ardından bakım ekibinden güncel değerlendirmeyi ve bir sonraki gözden geçirme zamanını isteyin.
Üretime dönüşü asıl geciktiren süreyi kısaltın
Alınacak önlemi seçmeden önce uzun süren olayları aşamalarına ayırın. En iyi iyileştirme her zaman fiili onarımı hızlandırmak değildir; bazen bu işe başlamadan önceki bir gecikmeyi ortadan kaldırmaktır.
Müdahale gecikiyorsa arıza bilgisinin sorumlu kişiye nasıl ulaştığını ve vardiyalar arasında sorumluluğun nasıl devredildiğini gözden geçirin. Makine kimliği, gözlenen belirtiler ve gerektiğinde kime başvurulacağını gösteren açık bir bildirim yolu, bakım ekibine yalnızca üretimin durduğunu söyleyen belirsiz bir mesajdan daha yararlı bir başlangıç sağlar.
En çok zaman arıza teşhisinde geçiyorsa ilgili ekipman bilgilerine, arıza geçmişine ve uzman bilgisine erişimi kolaylaştırın. Tekrarlayan arızaları bakım ve mühendislik ekipleriyle birlikte inceleyin. Makineyi tekrar tekrar sıfırlamak, nedeni ortadan kaldırmadan kayıtlardaki tekil duruş sürelerini kısaltabilir.
En çok zaman parça beklerken geçiyorsa hangi parçaya ihtiyaç duyulduğunu, parçanın nasıl belirlendiğini ve neden mevcut olmadığını araştırın. Kritik yedek parçaların bulunabilirliğini veya doğru parçanın belirlenmesini hedefleyen bir değişiklik, her parçayı stoklamaktan daha yararlı olabilir. Üç saatlik örnekte 60 dakikalık parça bekleme süresi açıkça araştırılması gereken bir konudur; ancak tek başına belirli bir stok politikasının haklı olduğunu kanıtlamaz.
En uzun aşama fiziksel onarımsa hazırlığı, erişimi, aletleri, talimatları ve iş için gereken becerileri gözden geçirin. Darboğaz test veya üretime dönüş onayıysa gerekli kişilerin ve kontrollerin nasıl hazır olacağını kararlaştırın. İyileştirme, süreyi daha erken sonlandırmak için doğrulamayı atlamak değil, ekipmanı daha iyi hazırlanmış bir süreçle yeniden kullanıma almaktır.
Seçilen önlem için bir sorumlu belirleyin ve sonrasında yaşanan karşılaştırılabilir olayları inceleyin. Hem ilgili aşamanın süresini hem de üretime hazır duruma dönüş için geçen toplam süreyi görünür tutun. Onarım aşamasında kazanılan zaman başka bir beklemeye kayıyorsa veya eksik yapılan iş kısa süre sonra yeni bir kesintiye yol açıyorsa, onarımın kısalmasının üretime katkısı sınırlı kalır.
Onarım sürecindeki değişikliklere göre üretim planını güncel tutun
Gelecekte üretime hazır duruma dönüş sürecini iyileştirmek bir iştir; bugünkü müşteri taahhütlerini korumak ise başka bir iş. Üretim, sırada neyin çalışacağına karar vermek için ay sonu ortalamasını bekleyemez.
Bakım ekibinin başlangıçta bir işleme merkezinin saat 11:00’de yeniden kullanıma hazır olmasını beklediğini düşünün. Daha sonraki bir değerlendirmede bu beklenti 14:00’e öteleniyor. Geçmiş MTTR değeri değişmedi, ancak bekleyen siparişler için kullanılabilir kapasite değişti. Siparişlerden birinin talaşlı imalattan sonra hâlâ kontrolden geçmesi gerekiyor; alternatif işleme merkezinde ise başka bir müşterinin işleri var.
SkyPlanner APS, bu kapasite değişikliğini birbiriyle bağlantılı işlerin üretim çizelgesine yansıtır. Bakım ekibinin değerlendirdiği kullanılamama süresini bir iş merkezi istisnası olarak kaydedin. Beklenen dönüş zamanı değiştiğinde zaman aralığını güncelleyip çizelgeyi yeniden hesaplatın. SkyPlanner’ın çizelgeleme yapay zekâsı Arcturus, bu değişiklikten etkilenen ve çizelgelenebilir durumdaki operasyonları, tanımladığınız kaynakları, operasyon bağımlılıklarını, öncelikleri ve kilitleri dikkate alarak kayıtlı kapasiteye göre çizelgeler. Ortaya çıkan sıralama Gantt şemasında gösterilir.
Dönüş saati 14:00 olduğunda, bekleyen talaşlı imalat işlerinin kontrol ve teslimat için hâlâ yeterli zaman bırakıp bırakmadığını gözden geçirin. Uygun bir alternatif kaynak bir operasyonu üstlenebiliyorsa o kaynak üzerindeki mevcut taahhütleri de inceleyin. Başlamış bir iş için ayrıca yeniden başlatma kararı gerekir; bekleyen iş kuyruğunu yeniden hesaplamak, kesintiye uğrayan işin durumunu doğrulamanın yerini tutmaz.
Böylece birbirine bağlı iş kuyruklarını elle yeniden düzenleme ihtiyacı azalır ve teslimat kararları daha net bir temele dayanır. Üretime hazır duruma dönüşle ilgili güncel değerlendirme bakım ekibinin sorumluluğundadır. Üretim önceliklerini siz belirlersiniz. Her makinenin iş listesini ayrı ayrı düzeltmeniz gerekmez; Arcturus, birbiriyle bağlantılı işlerin tümü için çizelgeleme hesabını yapar.
Onarım sürecini iyileştirme çalışmalarınızın yanında SkyPlanner’ı seçmenizin nedeni budur: kullanılabilirliğe ilişkin varsayım güncellendiğinde, bu değişiklik etkilenen siparişlere ve sonraki operasyonlara yansır. Belirsizlik sürüyorsa varsayımı ne zaman yeniden değerlendireceğinizi kararlaştırın ve daha kesin bilgiler geldikçe çizelgeyi güncel tutun.
Uzayan bir arızanın teslimatlara etkisini görün
Yararlı bir MTTR raporu neyin ölçüldüğünü, ortalamanın hangi olaylardan hesaplandığını ve iyileştirmeye nereden başlanması gerektiğini gösterir. Yararlı bir üretim planı ise mevcut onarım devam ederken ne yapmanız gerektiğini gösterir. Bu kararları birbirine bağlamak, sağlam bir bakım analizinin yalnızca aylık bir rakam olarak kalmasını önler.
SkyPlanner, açık REST API üzerinden her ERP veya MES ile entegre olur. Böylece birbiriyle bağlantılı işler çizelgelenirken mevcut sipariş ve üretim bilgileriniz temel alınabilir.
SkyPlanner demosu için randevu alın; görüşmeye yakın zamanda yaşanan bir arıza örneğini, güncellenmiş devreye dönüş varsayımını ve ilgili kaynaktan geçen müşteri siparişlerini getirin. Bekleyen operasyonlardan hangilerinin yer değiştirdiğini, sonraki aşamaların nasıl etkilendiğini ve hangi teslimat taahhütlerinin gözden geçirilmesi gerektiğini göstermelerini isteyin. Önce kendiniz keşfetmeyi tercih ediyorsanız SkyPlanner’ı demo verileriyle deneyin ve bir kapasite değişikliğinin çizelgeyi nasıl yeniden şekillendirdiğini görün.
Jussi Mäntylä
Üretim Planlama Uzmanı, SkyPlanner


