






I denne artikkelen
- Det du balanserer, er arbeidselementer – ikke bare maskinkøer
- 1. Fastsett nødvendig takt før du flytter arbeid
- 2. Mål arbeidselementene og dokumenter hva som må holdes samlet
- 3. Omfordel arbeidet innenfor de faktiske begrensningene
- Beregn minste antall stasjoner og balanseringseffektiviteten
- 4. Løs begrensningen som ikke lar seg fjerne ved å flytte oppgaver
- 5. Legg den godkjente balanseringen inn i en felles produksjonsplan i SkyPlanner
- Hva en felles plan endret for UTU
- 6. Bekreft balanseringen på linjen og hold den oppdatert
Én operatør holder fortsatt på med å feste sammenstillingen, mens den neste venter på den. Når skiftet er over, har linjen ikke nådd målet, selv om det tilsynelatende var nok folk og utstyr.
Linjebalansering innebærer å fordele arbeidselementer mellom stasjoner slik at linjen kan holde nødvendig produksjonstakt, samtidig som man ivaretar oppgaverekkefølge, tilgjengelige ressurser og trygge arbeidsmetoder. Målet er en arbeidsfordeling som fungerer i praksis, ikke lik belastning for enhver pris.
God balansering fjerner unødvendig venting og overbelastning. Det krever også en produksjonsplan som sørger for at nødvendige ressurser er tilgjengelige. SkyPlanner APS hjelper deg med å legge de avtalte operasjonene inn i en felles plan som tar hensyn til kapasitet. Dermed kan ikke en linje som ser balansert ut på papiret, miste teststasjonen sin til en annen ordre uten at konflikten vises i planen.
Det du balanserer, er arbeidselementer – ikke bare maskinkøer
Et arbeidselement er en avgrenset del av jobben, som å plassere et hus, montere en komponent eller utføre en kontroll. Linjebalansering avgjør hvilken stasjon som skal utføre hvert element, og om stasjonen kan fullføre det tildelte arbeidet i tide.
Tre beslektede beslutninger setter dette i sammenheng:
- Takttid beskriver tempoet som kreves for å møte kundeetterspørselen.
- Linjebalansering fordeler arbeidet som kreves for hver enhet, mellom stasjonene.
- Produksjonsplanlegging fordeler operasjonene i faktiske ordrer mellom ressurser og fastsetter når de skal utføres, i sammenheng med resten av arbeidet i fabrikken.
Produksjonsutjevning er noe annet igjen: Det jevner ut produksjonsvolum og produktmiks over tid. En endret produktmiks kan gjøre linjen enklere å drive, men løser ikke i seg selv problemet med en stasjon som har mer arbeid enn den rekker å fullføre.
Se disse beslutningene i sammenheng, men ikke behandle dem som om de er det samme. At en maskin har ledige timer i planen, betyr ikke at et arbeidselement kan flyttes dit. Flyttingen må også være mulig med hensyn til fikstur, komponentforsyning, kompetanse og avhengigheter mellom oppgavene.
1. Fastsett nødvendig takt før du flytter arbeid
Bruk kundeetterspørsel og netto tilgjengelig produksjonstid fra samme periode:
Takttid = netto tilgjengelig produksjonstid ÷ antall enheter som kreves.
Tenk deg en linje for repetitiv montering med 420 tilgjengelige produksjonsminutter per skift og en etterspørsel på 420 godkjente enheter. Takttiden er da 1 minutt, eller 60 sekunder per enhet. Når linjen er i gang, må den levere godkjente enheter i dette gjennomsnittlige tempoet for å dekke etterspørselen.
Vær konsekvent når du beregner tilgjengelig tid. Trekk fra planlagte perioder uten produksjon, for eksempel pauser der linjen stopper. Ta hensyn til omstillinger, driftsstans og kvalitetstap i kapasitetsforutsetningene. Ikke anta at tapene forsvinner bare fordi balanseringsregnestykket går opp, og ikke trekk fra det samme tapet to ganger.
Velg en dimensjonerende syklustid som er lik eller kortere enn takttiden, med nok margin til variasjonen og tapene prosessen må håndtere. Takttiden er kravet som følger av etterspørselen, mens den dimensjonerende syklustiden er tempoet du legger opp arbeidet for å kunne holde. Observerte syklustider viser hva linjen faktisk oppnår.
For en eksisterende linje må du også avklare hva som kan endres. Er antall stasjoner og tilgjengelig plass fastlagt? Kan verktøy flyttes? Krever en bestemt operasjon særskilt kvalifisert personell? Disse begrensningene avgjør hvilke balanseringsløsninger som er nyttige i praksis, ikke bare matematisk mulige.
2. Mål arbeidselementene og dokumenter hva som må holdes samlet
Observer arbeidet sammen med operatørene som utfører det. Del det inn i elementer med tydelig start og slutt, små nok til at det er meningsfullt å flytte dem mellom stasjoner. Dokumenter metode, produktvariant, varighet og forholdene ved hver observasjon.
Ta med håndtering, gåing, kontroll og etterfylling der dette tar av operatørens syklustid. Stadige turer for å hente manglende festemateriell er ikke ledig kapasitet. Registrer flere representative sykluser i stedet for å dimensjonere arbeidet etter den raskeste.
Skill manuelt arbeid fra automatisk maskintid. Hvis operatøren kan sette et emne inn i testutstyret og utføre en annen oppgave mens testen kjører, kan disse tidsrommene overlappe. Hvis operatøren må følge med på testen, kan de ikke det. Å bare summere alle registrerte varigheter kan gi et feil bilde av både operatørens arbeidsbelastning og stasjonens syklustid.
Registrer følgende for hvert element:
- Forgjengeren: Hva må være gjort før dette arbeidet kan begynne?
- Hvilke stasjoner, hvilket utstyr, hvilke fiksturer og hvilken kompetanse som kan brukes.
- Eventuelle begrensninger for flytting, blant annet knyttet til sikkerhet, ergonomi, kvalitet eller tilkomst til produktet.
- Om elementet kan deles opp, overlappe med annet arbeid eller utføres på en parallell ressurs.
Tegn avhengighetene som et enkelt nettverk av oppgaver. Et forslag til arbeidsfordeling må ivareta disse avhengighetene, også rekkefølgen på elementene innenfor én stasjon. To oppgaver kan ikke bytte plass bare fordi varighetene passer, dersom den ene må være ferdig før den andre kan begynne.
3. Omfordel arbeidet innenfor de faktiske begrensningene
Et operatørbalansediagram, ofte kalt et yamazumi-diagram, gjør den første sammenligningen enklere. Stable tidene for de enkelte arbeidselementene i én søyle per operatør, og sammenlign søylene med takttiden eller den valgte dimensjonerende syklustiden. Det nyttige spørsmålet er hvilke elementer som kan flyttes, ikke bare hvilken søyle som bør bli kortere.
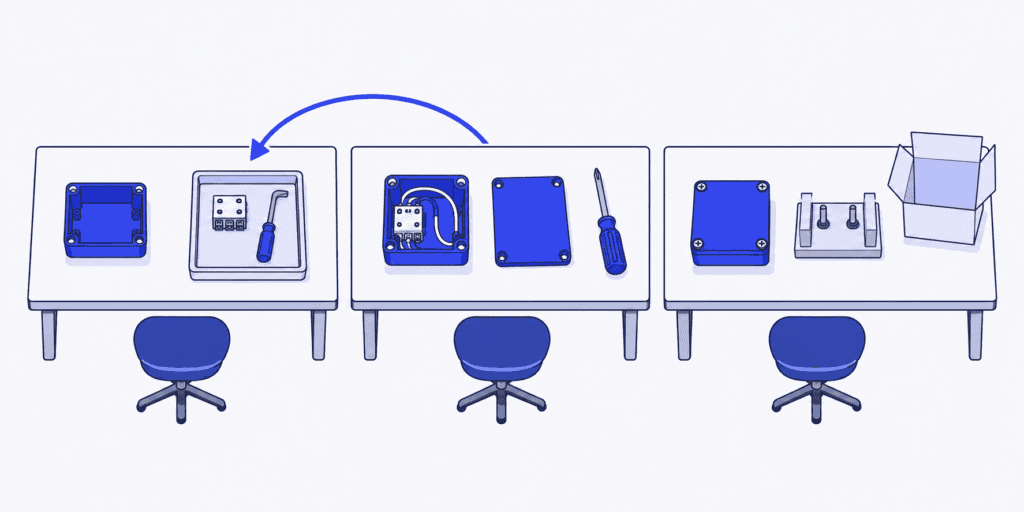
Se på dette tenkte monteringseksempelet. Det er én operatør ved hver av tre stasjoner, og elementene utføres etter hverandre uten overlapp. Tidene inkluderer nødvendig håndtering innenfor hvert element. Denne forenklede beregningen omfatter ingen ytterligere forflytninger eller omstillinger.
| Element | Arbeid | Tid per enhet | Må utføres etter |
|---|---|---|---|
| A | Klargjør huset | 15 sekunder | — |
| B | Monter bunnen | 20 sekunder | A |
| C | Monter modulen | 20 sekunder | B |
| D | Koble til ledningene | 25 sekunder | C |
| E | Lukk og fest huset | 25 sekunder | D |
| F | Test sammenstillingen | 25 sekunder | E |
| G | Merk og pakk | 15 sekunder | F |
Samlet arbeidsinnhold er 145 sekunder per enhet. Her er den opprinnelige arbeidsfordelingen og et mulig forbedringsforslag:
| Stasjon | Opprinnelig arbeidsfordeling | Opprinnelig tidsbruk | Ny arbeidsfordeling | Ny tidsbruk |
|---|---|---|---|---|
| 1 | A + B | 35 sekunder | A + B + C | 55 sekunder |
| 2 | C + D + E | 70 sekunder | D + E | 50 sekunder |
| 3 | F + G | 40 sekunder | F + G | 40 sekunder |
Med den opprinnelige arbeidsfordelingen kan ikke stasjon 2 gjenta arbeidet sitt hvert 60. sekund. Den gjennomsnittlige arbeidsbelastningen per stasjon ligger under takttiden, men gjennomsnittet fjerner ikke overbelastningen på denne stasjonen.
Ved å flytte arbeidselement C til stasjon 1 kommer alle stasjonene under kravet på 60 sekunder, samtidig som rekkefølgen fra A til G beholdes. Ingen arbeidsoppgaver har forsvunnet, og stasjon 3 har fortsatt lavere belastning. Det ville ikke gitt noen merverdi å gjøre alle tre søylene like høye hvis det krevde en upraktisk eller utrygg flytting av oppgaver.
Flyttingen er bare gjennomførbar hvis modulen kan monteres riktig på stasjon 1. Der må de nødvendige komponentene, verktøyene og plassen være tilgjengelige, og operatøren må ha nødvendig opplæring. Kontroller dette før dere godkjenner den nye balanseringen. Hvis monteringen krever en fastmontert fikstur på stasjon 2, må dere velge en annen endring fremfor å flytte et rektangel i diagrammet og erklære problemet løst.
Beregn minste antall stasjoner og balanseringseffektiviteten
For denne enkle modellen, der arbeidet utføres sekvensielt, er den teoretiske nedre grensen:
Minste antall stasjoner = samlet arbeidstid ÷ dimensjonerende syklustid, rundet opp.
Med en dimensjonerende syklustid på 60 sekunder blir 145 ÷ 60 omtrent 2,42. Det trengs altså minst 3 stasjoner. Dette er en nedre grense, ikke et bevis på at en bestemt fordeling på tre stasjoner er gjennomførbar. Krav til rekkefølge, arbeidselementer som ikke kan deles, og begrensninger i utstyret kan gjøre en annen løsning nødvendig.
Etter omfordelingen er den lengste stasjonstiden 55 sekunder. Med eksempelets forutsetninger om ideell, stabil drift bestemmer dette linjens korteste mulige syklustid. En vanlig beregning av balanseringseffektivitet er:
Balanseringseffektivitet = samlet arbeidstid ÷ (antall stasjoner × linjens syklustid) × 100.
Med denne syklustiden på 55 sekunder blir regnestykket 145 ÷ (3 × 55) × 100 = 87,9 %. Det tilsvarende balanseringstapet er 12,1 %: andelen av stasjonenes tid som ikke er tildelt arbeid innenfor denne syklusen.
Vurderer dere i stedet fordelingen opp mot takttiden på 60 sekunder, som følger av etterspørselen, blir regnestykket 145 ÷ (3 × 60) × 100 = 80,6 %. Oppgi hvilken nevner dere bruker når dere sammenligner løsninger. Syklusbasert balanseringseffektivitet og belastning målt mot takttid svarer på ulike spørsmål.
Ingen av tallene er OEE, et kvalitetsmål eller en garanti for produksjonsraten. Den praktiske prøven er om linjen jevnt leverer godkjente enheter i nødvendig tempo, uten utrygt arbeid, utelatte kontroller eller voksende køer. Det er ingen gevinst i å produsere raskere enn etterspørselen tilsier bare for å øke utnyttelsesgraden.
4. Løs begrensningen som ikke lar seg fjerne ved å flytte oppgaver
Noen ganger kan ingen omfordeling få linjen innenfor den dimensjonerende syklustiden. Begynn med årsaken, ikke med en generell beskjed om å jobbe raskere.
Et arbeidselement som ikke kan deles, tar lengre tid enn syklusen. Forbedre metoden, reduser tiden elementet tar, eller vurder en ekstra ressurs som kan arbeide parallelt. Å gi oppgaven til en annen operatør endrer ikke hvor lang tid den tar. Hvis parallelt arbeid er fysisk mulig, må behovet for ekstra verktøy, bemanning og overleveringer vurderes som en del av løsningen.
Gjennomsnittet er innenfor, men normal variasjon er det ikke. Undersøk årsakene: hvordan delene legges frem, justering, omarbeiding, etterfylling eller varierende arbeidsmetoder. En balansering basert på ideelle sykluser kan gjøre små variasjoner til gjentatte stopp. Legg inn tilstrekkelig rom til å hente inn forsinkelser, og kontroller under pilotkjøringen at det fungerer.
Produktmiksen endrer arbeidsbelastningen. Kontroller tidene for arbeidselementene på hver modell. Et vektet gjennomsnitt kan skjule at en stasjon blir overbelastet av flere komplekse enheter på rad. Test realistiske produksjonsrekkefølger i tillegg til den gjennomsnittlige produktmiksen. Bruk produksjonsutjevning der det bidrar til å fordele belastningen over tid.
Flere stasjoner deler en operatør eller maskin. Kontroller når de trenger ressursen. To stasjoner kan begge se ut til å ligge under takttiden, men likevel trenge samme operatør samtidig. Felles testutstyr kan også være opptatt med en annen produktfamilie. Balanseringen må være forenlig med når ressursen faktisk er tilgjengelig.
Det siste problemet er møtepunktet mellom prosessutformingen og fabrikkens produksjonsplan. Fordelingen av arbeidselementer beskriver hvordan arbeidet skal flyte. Produksjonsplanen må gi det en realistisk plass blant alt det andre arbeidet som konkurrerer om de samme ressursene.
5. Legg den godkjente balanseringen inn i en felles produksjonsplan i SkyPlanner
Når teamet er enige om en gjennomførbar arbeidsfordeling, legger dere operasjonene, varighetene og avhengighetene inn i produksjonsruten. Angi hvilke arbeidsstasjoner som kan brukes, skiftene og kapasiteten deres, samt tilgjengeligheten til personellet som påvirker denne kapasiteten.
Arcturus, den kunstige intelligensen som står for produksjonsplanleggingen i SkyPlanner, bruker disse opplysningene og prioriteringene deres til å planlegge ordreoperasjonene på de tilgjengelige ressursene. Gantt-tidslinjen viser den resulterende rekkefølgen, mens kapasitetsvisningene hjelper dere å se hvor kapasiteten er presset. Når planlegging med hensyn til materialtilgang er aktivert, påvirker også komponenttilgangen når arbeidet kan utføres.
La oss gå tilbake til det felles testutstyret. Balanseringen har vist at testing og pakking kan holde det nødvendige tempoet. Men testutstyret trengs også til en annen ordre i det planlagte produksjonstidsrommet. Ved å legge begge ordrene inn i samme kapasitetsbegrensede produksjonsplan blir konkurransen om ressursen synlig, i stedet for at to separate lister lover bort den samme tiden.
Da kan dere ta stilling til det reelle valget: endre ordreprioriteten, bruke en annen egnet ressurs, tilføre mer kapasitet eller endre produksjonstidspunktet. Arcturus beregner produksjonsplanen ut fra reglene dere setter. Det reduserer det manuelle arbeidet med å samordne arbeidskøene på stasjoner og i avdelinger.
Når et prosesstrinn faktisk kan utføres på flere egnede arbeidsstasjoner, kan SkyPlanner også dele jobben mellom dem hvis denne innstillingen er aktivert. Det er nyttig for arbeid som egner seg for parallell utførelse. Å dele en ordreoperasjon mellom egnede ressurser er en annen beslutning enn å avgjøre hvilke arbeidselementer i monteringen som skal utføres på hver stasjon. Sørg for at den godkjente metoden og reglene for hvilke ressurser som kan brukes, er tydelige. Da gjenspeiler planen produksjonsprosessen dere har tenkt å bruke.
SkyPlanner kan integreres med alle ERP- og MES-systemer gjennom sitt åpne REST API. Dere kan beholde systemet som håndterer ordrene og koble det til en samordnet produksjonsplan, fremfor å gjenskape linjens prioriteringer i et separat regneark.
Hva en felles plan endret for UTU
Ved UTUs fabrikk i Ulvila, som produserer eltavler og koblingsanlegg, var planleggingen tidligere basert på avdelingsvise Excel-regneark. Endringer i produksjonsrekkefølgen i ERP-systemet nådde ikke alltid frem til produksjonsgulvet, og det var vanskelig å få oversikt over den reelle kapasiteten.
UTU tok i bruk SkyPlanner sammen med Oracle NetSuite og samlet fabrikkens linjer og avdelinger i ett planleggingssystem. Teamet fremhever kombinasjonen av KI-basert produksjonsplanlegging, Gantt-tidslinjen og oversikten over kapasiteten. Kunden forteller at oppdaterte arbeidskøer nå når montørene på linjen i løpet av sekunder.
Erfaringen illustrerer planleggingsproblemet som også må løses når linjen er godt balansert: De som utfører arbeidet, trenger den gjeldende rekkefølgen, ikke en nøye utarbeidet arbeidsfordeling sammen med en utdatert kø.
6. Bekreft balanseringen på linjen og hold den oppdatert
Prøvekjør den nye arbeidsfordelingen med representative produkter, operatører og materialforsyning. Observer hele syklusen, inkludert overføringer, oppstart og delte ressurser, i stedet for bare å ta tiden på arbeidselementet som er flyttet.
Kontroller antall godkjente enheter opp mot etterspørselen, variasjon i stasjonenes syklustider, venting, varer i arbeid, kvalitet og tilbakemeldinger fra operatørene. Hvis linjen ikke når målet, må dere finne ut om årsaken er arbeidsfordelingen, en ustabil metode, en mangel eller en konflikt i produksjonsplanen. De krever ulike tiltak.
Oppdater den standardiserte arbeidsbeskrivelsen og gi de berørte operatørene opplæring før endringen innføres i større omfang. Vurder balanseringen på nytt når etterspørsel, produktutforming, produktmiks, verktøy eller bemanning endres. Sørg for at operasjonstidene og ressurstilgjengeligheten i produksjonsplanen samsvarer med det pilotkjøringen viser.
Vil dere se hvordan den godkjente løsningen vil fungere sammen med fabrikkens øvrige ordrer, kan dere bestille en demo av SkyPlanner. Ta med produksjonsruten for én linje, stasjonstidene og et eksempel på en konflikt om en delt ressurs. Dere kan utforske hvordan disse opplysningene blir til en samordnet produksjonsplan, og hvordan planen tilpasser seg når prioriteringer eller kapasitet endres. Vil dere heller utforske på egen hånd først, kan dere prøve SkyPlanner med demodata.
Jussi Mäntylä
Spesialist i produksjonsplanlegging, SkyPlanner


